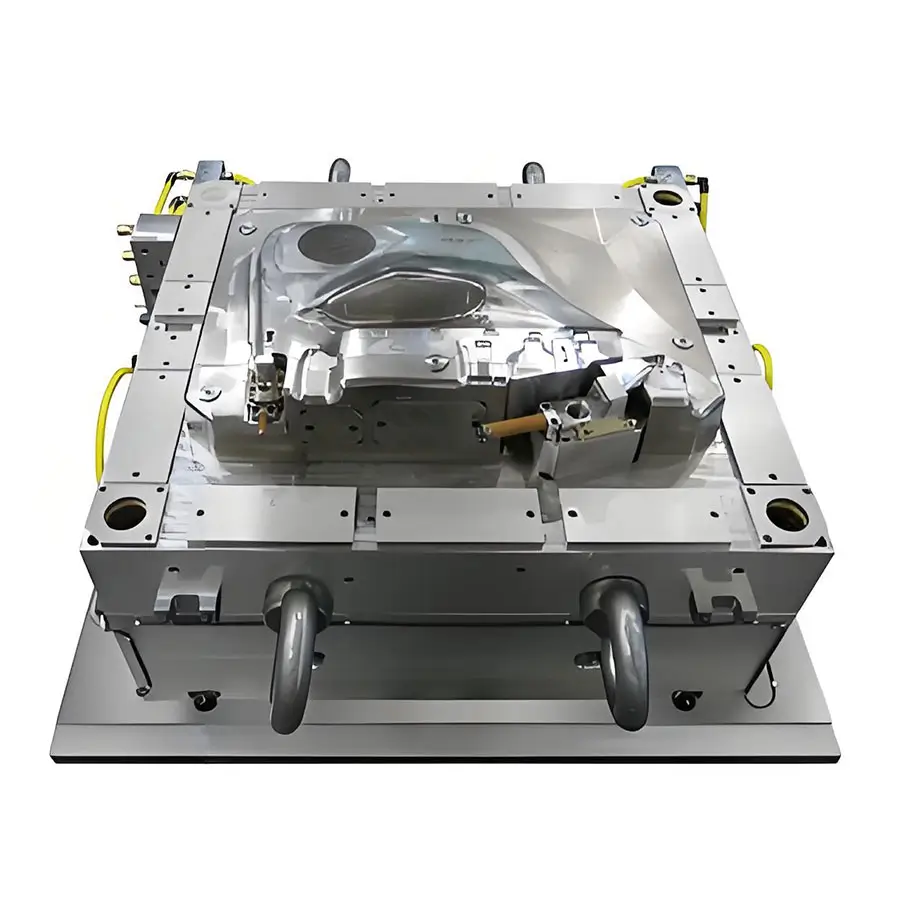
Che cos'è la IATF 16949 e il suo legame con lo stampaggio a iniezione?
IATF 16949:2016 è lo standard internazionale del Sistema di Gestione della Qualità (QMS) per l'industria automobilistica. È stato sviluppato dall'International Automotive Task Force (IATF) e ha sostituito il precedente standard ISO/TS 16949. Il suo scopo principale è promuovere il miglioramento continuo, enfatizzare la prevenzione dei difetti e ridurre le variazioni e gli sprechi nella catena di fornitura automobilistica.
Per gli stampatori a iniezione, la IATF 16949 non è solo un certificato appeso al muro, ma un quadro completo che regola ogni aspetto della loro attività. Il suo legame con l'acciaio per stampi a iniezione è diretto e profondo:
• Controllo di processo: Lo stampo a iniezione è un'attrezzatura di produzione critica. La IATF 16949 impone un controllo rigoroso su tutte le attrezzature che influiscono sulla qualità del prodotto. Le condizioni, le prestazioni e la durata dello stampo sono pertanto oggetto di un attento controllo.
• Gestione del rischio: lo standard richiede alle organizzazioni di identificare e mitigare i rischi. Una scelta inadeguata dell'acciaio per stampi rappresenta un rischio significativo, che può portare a un guasto prematuro dell'utensile, arresti della produzione e parti difettose che raggiungono il cliente.
• Tracciabilità: IATF 16949 richiede una tracciabilità completa. Ciò significa che lo stampatore deve essere in grado di risalire alla fonte dell'acciaio utilizzato in uno specifico stampo, inclusi i certificati di colata e i registri di trattamento termico. Questo è fondamentale per l'analisi delle cause profonde in caso di problemi di qualità.
In sostanza, lo stampo è considerato un elemento chiave del processo e l'acciaio è la base di tale elemento. Un acciaio non conforme o scelto male mina l'intero sistema di qualità.
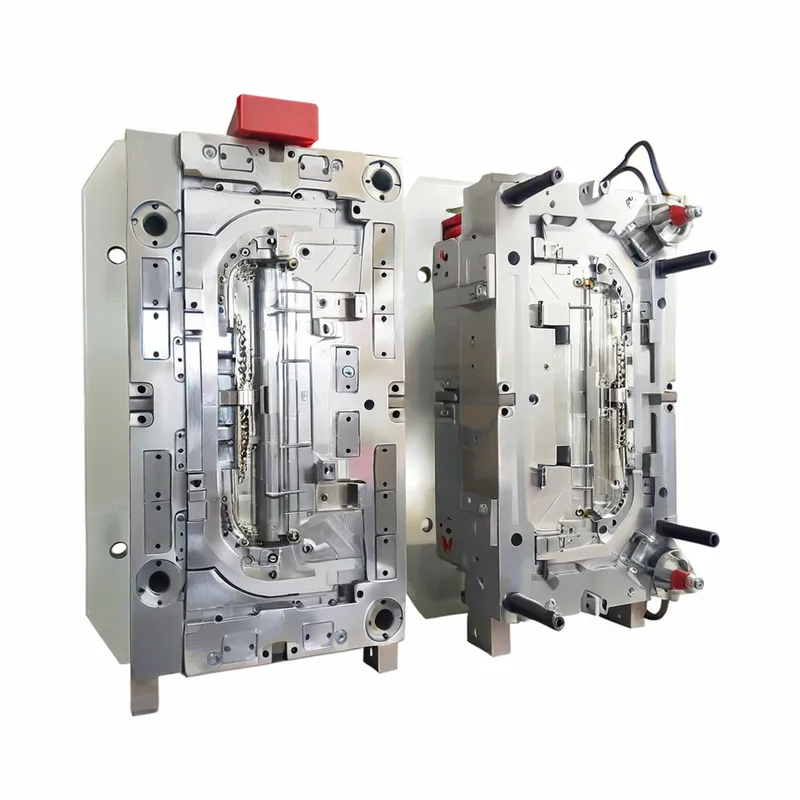
Il ruolo critico dell'acciaio per stampi in un contesto IATF 16949
Nell'ambito del quadro IATF 16949, l'acciaio per stampi è molto più di una semplice materia prima. È un asset strategico le cui proprietà influenzano direttamente le "Cinque M" della produzione: Uomo, Macchina, Metodo, Materiale e Misurazione.
• Costanza sul volume: Gli stampi automobilistici spesso operano per milioni di cicli. L'acciaio deve resistere all'usura, alla deformazione e alla fatica per garantire che la prima parte sia dimensionalmente ed esteticamente identica alla milionesima. Questo supporta direttamente l'obiettivo IATF di ridurre la variazione.
• Costo totale di proprietà (TCO): un acciaio più economico e di grado inferiore può far risparmiare denaro inizialmente ma può portare a costi maggiori a causa di una maggiore manutenzione, fermi non pianificati e frequenti riparazioni dell'utensile. IATF 16949 incoraggia un approccio TCO, in cui si dà priorità all'affidabilità e alle prestazioni a lungo termine.
• Convalida e PPAP: il Production Part Approval Process (PPAP) è un pilastro della qualità automobilistica. Lo stampo deve essere in grado di produrre in modo costante parti conformi a tutte le specifiche. La stabilità e la durata dell'acciaio per stampi sono essenziali per un PPAP di successo e per una produzione continua.
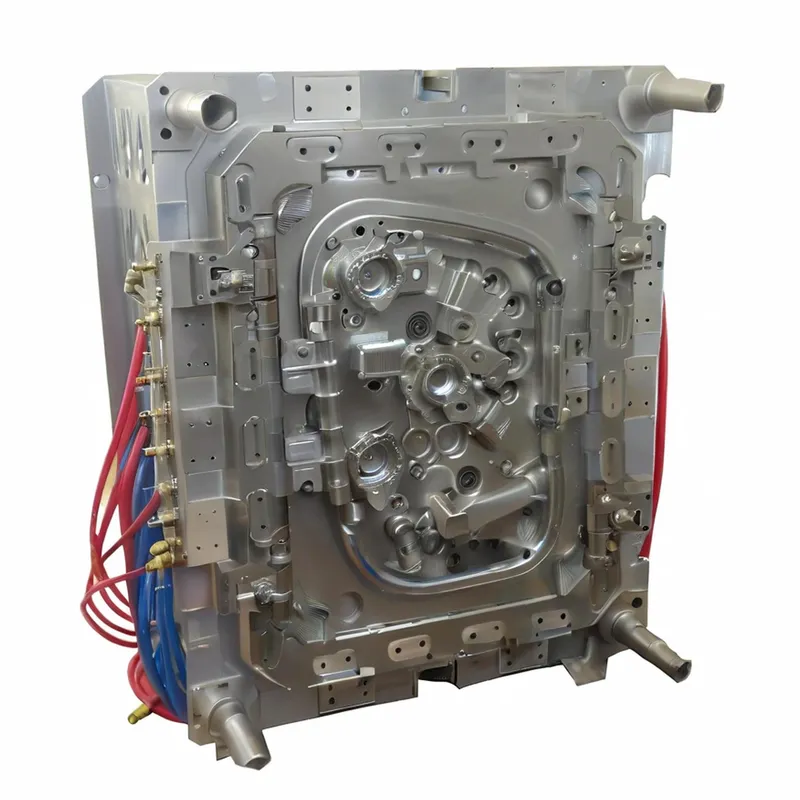
Classificazione degli acciai per stampi a iniezione per autoveicoli
Gli acciai per stampi sono leghe sofisticate progettate per ottenere specifiche caratteristiche prestazionali. Sono generalmente classificati in tre categorie principali, ognuna delle quali contiene vari gradi adatti a diverse applicazioni automobilistiche.
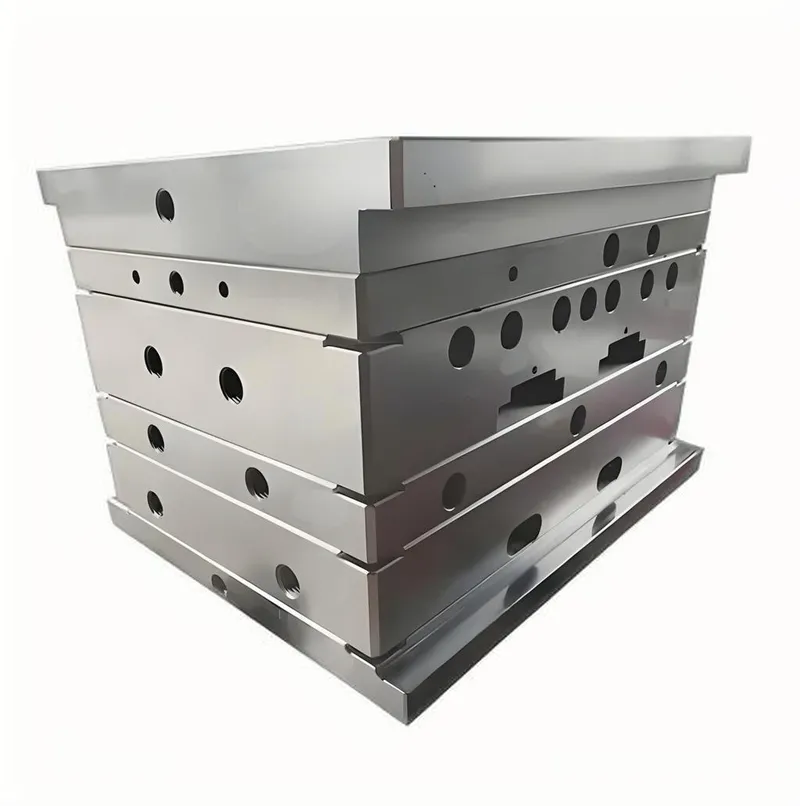
1. Acciai preinduriti:
Descrizione: Questi acciai vengono forniti dall’acciaieria già trattati termicamente a una durezza moderata (tipicamente 28-40 HRC). Ciò elimina la necessità del trattamento termico post-lavorazione, riducendo il rischio di distorsione e risparmiando tempo.
Gradi comuni: P20, 1.2311, 1.2738.
Uso tipico: stampi per produzione da basso a medio volume, basi stampo di grandi dimensioni, portastampi e componenti per polimeri non abrasivi (ad es. PP, PE). Ideale per rivestimenti interni e grandi parti strutturali dove l'elevata lucidatura non è la preoccupazione principale.
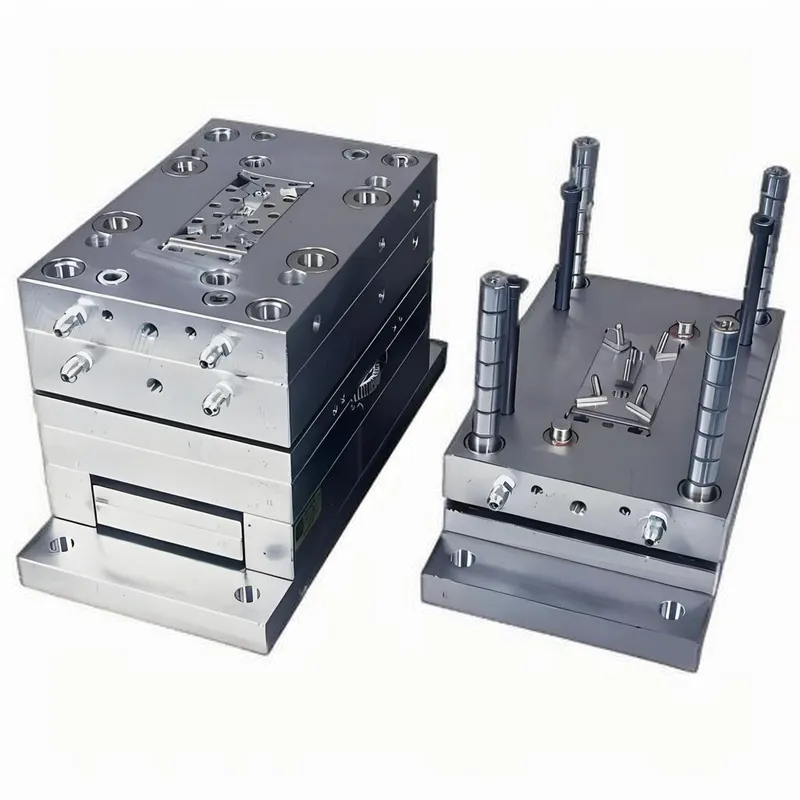
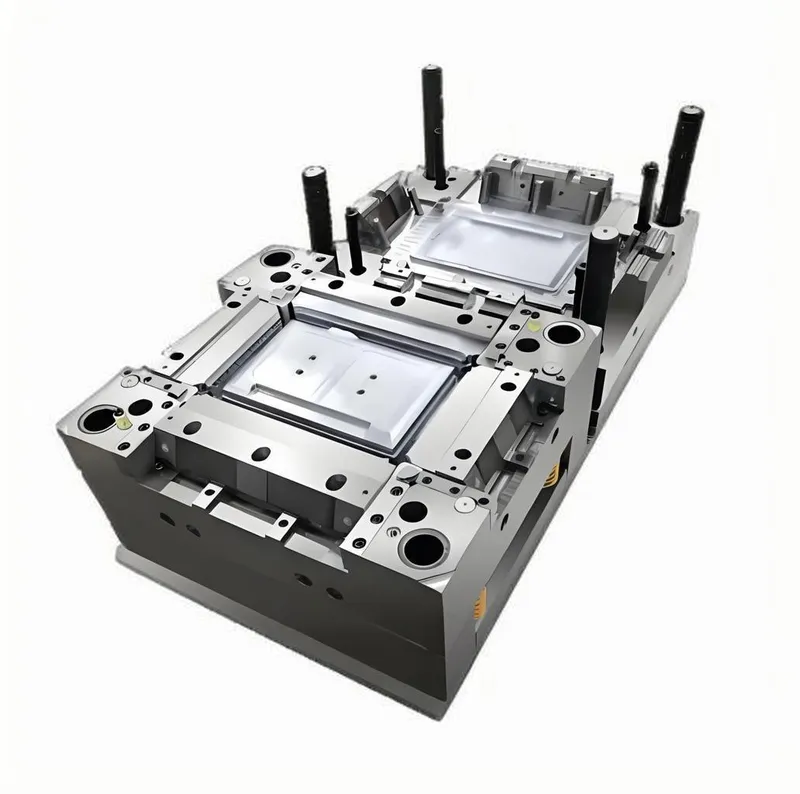
2. Acciai passanti (temprabili):
Descrizione: Questi acciai vengono forniti allo stato ricotto e morbido per una lavorazione più agevole. Dopo la lavorazione, vengono trattati termicamente (temprati e rinvenuti) per raggiungere un’elevata durezza (tipicamente 48-60 HRC).
Gradi comuni: H13 (1.2344), S7, 1.2343.
Uso tipico: applicazioni ad alto volume e alta usura. Stampi per resine abrasive caricate a vetro, comuni nei componenti sotto il cofano. Offrono un'eccellente resistenza all'usura, tenacità e resistenza alla fatica termica.
3. Acciai inossidabili:
Descrizione: Questi acciai contengono livelli elevati di cromo (>12%), offrendo un’eccellente resistenza alla corrosione. Sono essenziali quando si stampano resine corrosive (come il PVC) o quando gli stampi vengono utilizzati o conservati in ambienti umidi.
Gradi comuni: 420 (1.2083), S136 (1.2316).
Uso tipico: stampi per componenti ottici come lenti dei fari e guide di luce, che richiedono una lucidatura impeccabile e ad alta brillantezza che non deve degradarsi nel tempo. Utilizzati anche per applicazioni medicali e di grado alimentare che possono far parte dei sistemi di un veicolo (ad es. contenitori per fluidi).
Scenari applicativi tipici per gli stampi conformi alla norma IATF 16949
La scelta dell'acciaio è indissolubilmente legata al pezzo automobilistico finale che verrà prodotto.
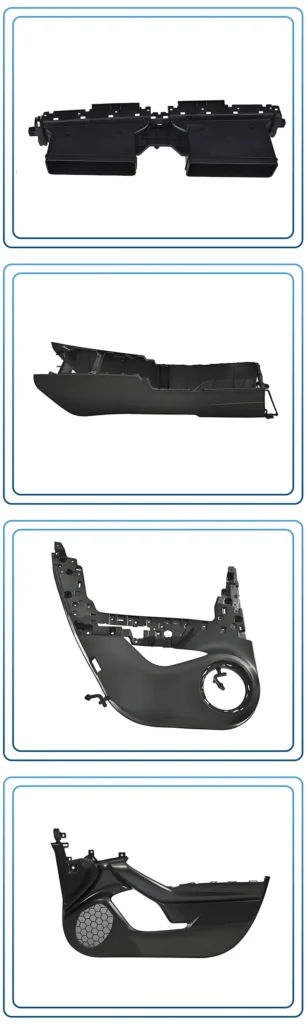
1. Componenti interni (cruscotti, pannelli delle porte, console centrale):
Scelta dell'acciaio: spesso P20 o 1.2738.
Motivazione: queste parti sono grandi e complesse, spesso con texture granulari intricate. I volumi di produzione sono elevati ma le resine (PP, ABS, TPO) sono generalmente non abrasive. L'acciaio pre-indurito offre un buon equilibrio tra lavorabilità per utensili di grandi dimensioni e durata sufficiente per il ciclo di vita richiesto.
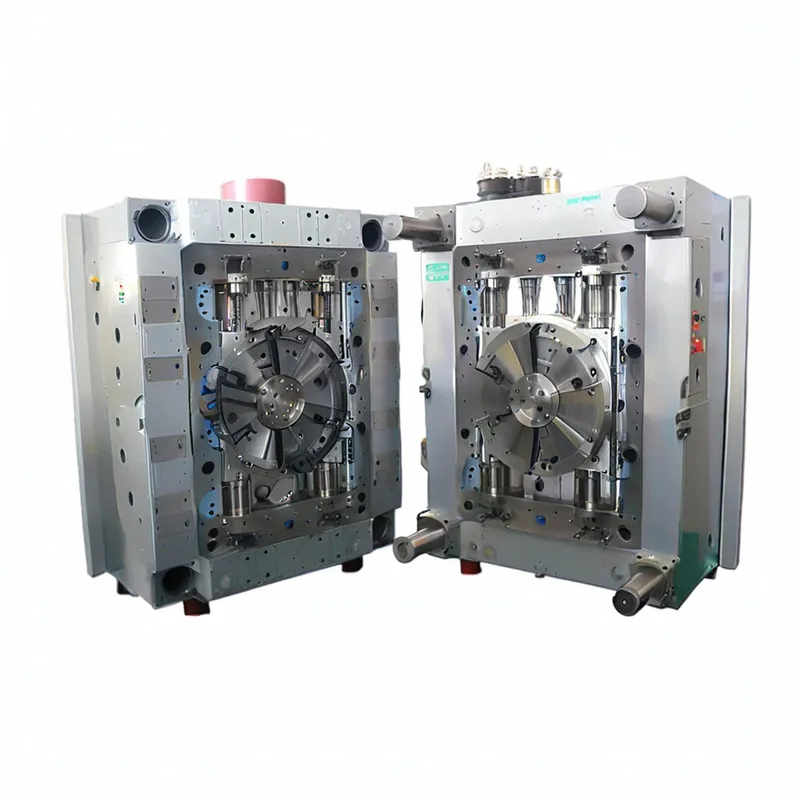
2. Componenti sotto il cofano (coperchi del motore, collettori di aspirazione, carter della ventola):
Scelta dell'acciaio: H13 o un acciaio per utensili da lavoro a caldo simile.
Motivazione: queste parti sono realizzate con resine caricate con vetro o minerali (PA66-GF30, PBT) altamente abrasive. L'elevata durezza e resistenza all'usura dell'H13 temprato a cuore sono essenziali per evitare che la cavità dello stampo si erroda, il che porterebbe a un difetto dimensionale.
3. Illuminazione esterna (lenti dei fari, coperture dei fanali posteriori, tubi luminosi):
Scelta dell'acciaio: acciaio inox ad alta purezza come S136 o 420ESR.
Motivazione: la limpidezza ottica è fondamentale. Questi acciai possono essere lucidati fino a una finitura a specchio (SPI A-1). La loro eccellente resistenza alla corrosione garantisce che questa elevata lucidatura non venga rovinata da ruggine o micro-vaiolatura durante la produzione o lo stoccaggio, che causerebbero difetti nella lente.
4. Componenti strutturali e di sicurezza (travi dei paraurti, strutture dei sedili):
Scelta dell'acciaio: qualità ad alta tenacità come S7 o H13 modificato.
Motivazione: questi stampi possono subire elevati sforzi e impatti durante lo stampaggio e la movimentazione. La tenacità (la capacità di assorbire energia senza fratturarsi) è più critica dell'estrema durezza per prevenire un cedimento catastrofico dell'utensile.
Vantaggi della scelta dell'acciaio giusto secondo la norma IATF 16949
Effettuare una selezione dell'acciaio informata e conforme offre vantaggi tangibili che si allineano direttamente con gli obiettivi della IATF 16949.
① Migliore qualità e coerenza del prodotto: l'acciaio giusto mantiene la stabilità dimensionale e la finitura superficiale, garantendo che ogni parte sia conforme alle specifiche e riducendo la variazione da parte a parte.
② Maggiore efficacia complessiva dell'impianto (OEE): uno stampo durevole richiede meno manutenzione non programmata, portando a una riduzione dei fermi e a una maggiore produttività.
③ Minor costo totale di proprietà (TCO): sebbene l'acciaio di qualità superiore abbia un costo iniziale più elevato, si ripaga grazie a una maggiore durata dello stampo, minori riparazioni e minori scarti, in linea con l'attenzione dell'IATF alla riduzione degli sprechi.
④ Conformità garantita e minor rischio di audit: l'impiego di acciaio certificato e tracciabile con adeguata documentazione soddisfa un requisito fondamentale della IATF 16949, semplificando gli audit e dimostrando un solido controllo del processo.
⑤ Prestazioni prevedibili: un acciaio di alta qualità proveniente da fornitori affidabili offre un comportamento prevedibile durante lavorazione, trattamento termico e produzione, riducendo al minimo imprevisti e deviazioni di processo.
Svantaggi e rischi di una scelta errata dell'acciaio
Al contrario, fare economia sull’acciaio per stampi introduce rischi significativi che possono compromettere un progetto e la reputazione di un fornitore.
① Guasto prematuro dello stampo: l'utilizzo di un acciaio con tenacità o durezza insufficiente può causare cricche, scheggiature o guasti catastrofici, con conseguenti lunghi fermi e costi di sostituzione.
② Difetti di qualità della parte: una cavità dello stampo usurata o corrosa produrrà parti con flash, risucchi, dimensioni errate e scarsa finitura superficiale, portando ad elevati tassi di scarto e potenziale rifiuto da parte del cliente.
③ Ritardi di produzione: uno stampo guasto può bloccare la produzione per settimane, con conseguente mancato rispetto delle scadenze di consegna e pesanti penali finanziarie da parte degli OEM automobilistici.
④ Non conformità IATF 16949: l'impiego di acciaio non tracciabile o inadeguato costituisce un grave campanello d'allarme durante un audit e può portare a un rapporto di non conformità (NCR), mettendo potenzialmente a rischio la certificazione di un fornitore.
⑤ Maggiori costi di manutenzione: un acciaio di bassa qualità richiederà lucidature, riparazioni di saldatura e manutenzioni preventive più frequenti, consumando manodopera e risorse che potrebbero essere impiegate meglio altrove.
IATF 16949 e acciaio per stampi a iniezione nel settore automobilistico: Una guida completa
Selezione dell'acciaio per stampi a iniezione per autoveicoli per IATF 16949.
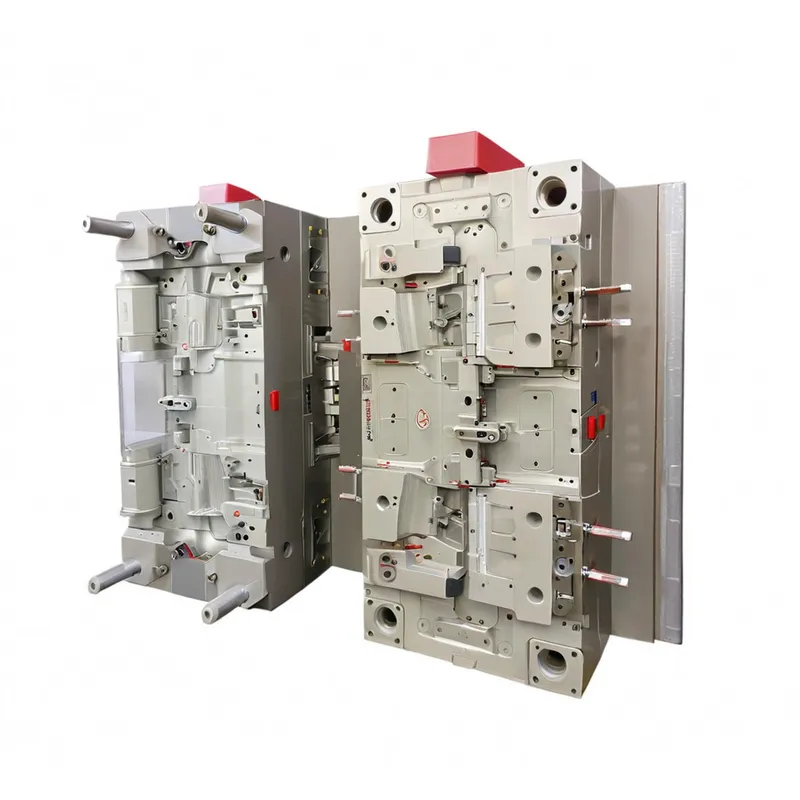
La guida completa alle soluzioni in acciaio per stampi IATF 16949 per il settore automobilistico
Proprietà chiave degli acciai per stampi automobilistici ad alte prestazioni
Quando si sceglie un acciaio per stampi, gli ingegneri valutano una combinazione di proprietà. L'equilibrio ideale dipende dall'applicazione.
① Durezza: la capacità dell'acciaio di resistere all'indentazione e all'abrasione. Misurata in Rockwell C (HRC). Una maggiore durezza aumenta la resistenza all'usura ma può talvolta ridurre la tenacità.
② Tenacità: la capacità dell'acciaio di assorbire impatti ed energia senza fratturarsi. Fondamentale per stampi con spigoli vivi o quelli soggetti a elevate pressioni di iniezione.
③ Resistenza all'usura: la capacità di resistere alla perdita di materiale dovuta ad attrito e abrasione, particolarmente importante nello stampaggio di plastiche caricate con vetro o minerali. È direttamente correlata alla durezza e alla presenza di carburi duri nella microstruttura dell'acciaio.
④ Resistenza alla corrosione: la capacità di resistere all'attacco chimico da parte delle plastiche (ad es. il PVC che rilascia HCl) o dei fattori ambientali (umidità). Si ottiene mediante l'aggiunta di cromo.
⑤ Lucidabilità: la capacità di ottenere una finitura superficiale liscia e priva di difetti. Dipende dalla pulizia dell'acciaio (basso contenuto di inclusioni), dall'omogeneità e dalla microstruttura. Gli acciai di qualità superiore vengono spesso prodotti con processi di fusione speciali come la rifusione sotto scoria elettroconduttrice (ESR) per migliorarne purezza e lucidabilità.
⑥ Lavorabilità: la facilità con cui l'acciaio può essere tagliato, forato e fresato. Gli acciai più teneri e pre-temprati sono più facili da lavorare, mentre gli acciai per utensili ad elevata durezza sono più impegnativi e costosi da lavorare.
⑦ Conducibilità termica: la capacità dell'acciaio di trasferire il calore. Una maggiore conducibilità termica consente un raffreddamento più rapido, con conseguenti tempi di ciclo più brevi. Questo è un vantaggio fondamentale di alcuni gradi specializzati di più recente sviluppo.
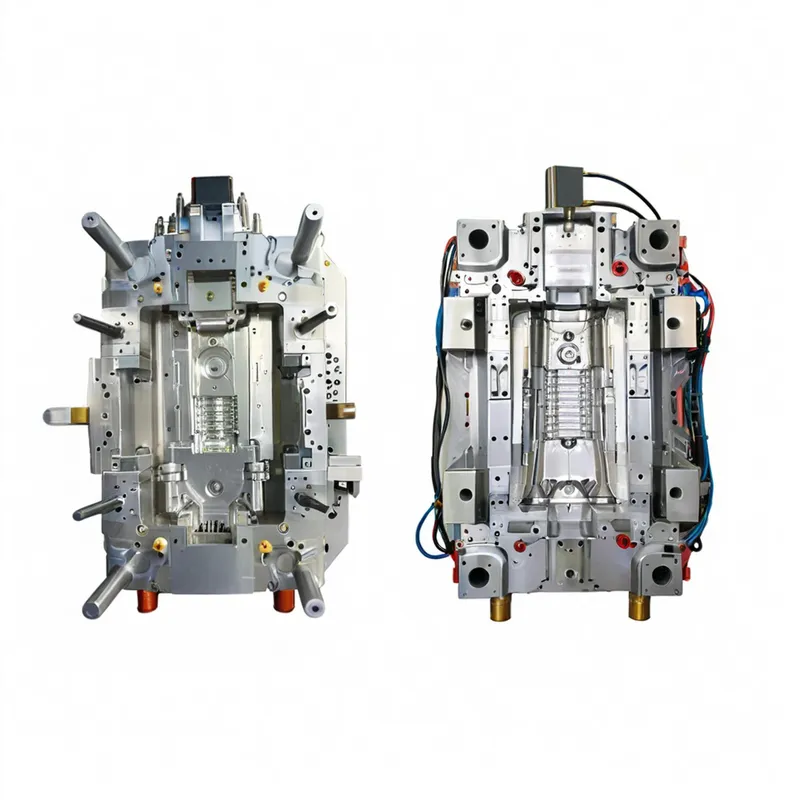
Il ciclo di vita dello stampo in acciaio all'interno di un sistema IATF 16949
La IATF 16949 richiede un approccio sistematico e documentato alla gestione delle apparecchiature critiche. Per gli stampi in acciaio, questo ciclo di vita si presenta come segue:
① Specifica e approvvigionamento: il processo inizia con il team di ingegneria che specifica il grado di acciaio corretto in base ai requisiti della parte. Il reparto acquisti deve quindi approvvigionarsi di questo acciaio da un fornitore approvato e affidabile in grado di fornire un certificato completo del materiale (mill cert) che ne dettagli la composizione chimica e le proprietà. Questo certificato è il primo anello della catena di tracciabilità.
② Lavorazione e trattamento termico: tutti i processi di lavorazione sono controllati. Per gli acciai temprabili, la fase di trattamento termico è critica. Anche il fornitore del trattamento termico deve essere approvato e fornire un certificato di conformità che dettagli il processo utilizzato (temperature, mezzi di tempra, tempi) e la durezza finale raggiunta. Questi dati vengono aggiunti al file storico dell'utensile.
③ Validazione (PPAP): durante il collaudo dello stampo e le sessioni PPAP, le prestazioni dello stampo vengono validate. Deve dimostrare la propria capacità di produrre pezzi conformi in modo costante. Eventuali problemi legati all'acciaio (ad es. usura imprevista, problemi di raffreddamento) vengono affrontati in questa fase.
④ Produzione e manutenzione preventiva: una volta in produzione, lo stampo è soggetto a un rigoroso piano di manutenzione preventiva (PM), come richiesto dalla IATF 16949. Ciò comprende pulizia programmata, ispezione per usura o danni e lucidatura minore. Tutte le attività di manutenzione vengono registrate nel fascicolo dello stampo.
⑤ Ricondizionamento e fine vita: dopo centinaia di migliaia o milioni di cicli, lo stampo può richiedere un importante ricondizionamento o la sostituzione. La decisione si basa sui dati di prestazione (SPC), sui registri di ispezione e sul fascicolo storico dello stampo. L'intero ciclo di vita è documentato per soddisfare i requisiti di audit.
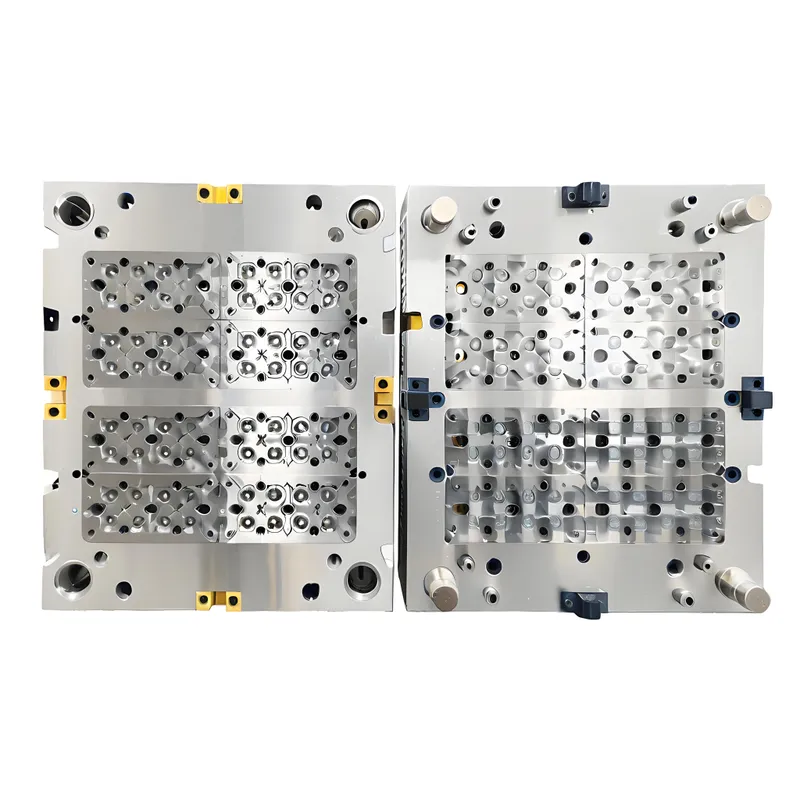
Considerazioni chiave per la selezione e la gestione dell'acciaio
Oltre alla domanda di base, durante il processo di selezione devono essere valutati diversi altri fattori.
① Volume di produzione e ciclo di vita: si tratta di un utensile prototipo per 1.000 parti o di un utensile ad alto volume per 5 milioni di parti? La longevità richiesta è il singolo fattore più importante che determina il grado di acciaio necessario.
② Complessità e geometria della parte: parti con pareti sottili, nervature profonde o spigoli interni vivi creano concentrazioni di tensione nello stampo. È necessario un acciaio più tenace per prevenire fessurazioni in queste aree.
③ Tipo di resina plastica: i riempitivi abrasivi (vetro, fibra di carbonio) richiedono un'elevata resistenza all'usura (H13). Le resine corrosive (PVC, alcuni ritardanti di fiamma) richiedono acciaio inossidabile (S136).
④ Requisiti di finitura superficiale: un pannello interno texturizzato ha esigenze diverse rispetto a una lente ottica cristallina. La finitura SPI (Society of the Plastics Industry) richiesta determina la lucidabilità necessaria dell'acciaio.
⑤ Tipo e posizione del gate: il punto in cui la plastica entra nella cavità (il gate) è un'area ad alta usura. È prassi comune utilizzare, in corrispondenza del gate, un inserto separato in acciaio per utensili ad elevata resistenza all'usura, anche se il resto dello stampo è realizzato in un acciaio più tenero.
Migliori pratiche per le specifiche e la progettazione dell'acciaio per stampi
① Collaborare presto: coinvolgere il costruttore di stampi, il fornitore del materiale e chi esegue il trattamento termico fin dalle prime fasi del processo di progettazione. La loro competenza può prevenire errori costosi.
② Utilizzare la FMEA dell'attrezzatura: condurre un'analisi dei modi e degli effetti di guasto (FMEA) sul progetto dello stampo. Identificare i potenziali modi di guasto legati all'acciaio (ad es., «cricca in corrispondenza di spigolo vivo», «usura in corrispondenza del punto d'iniezione») e implementare modifiche di progettazione preventive.
③ Documentare tutto: creare una completa «biografia dell'utensile» o file storico per ogni stampo. Questo deve includere il certificato di colata dell'acciaio, il certificato di trattamento termico, i rapporti di ispezione, i registri di manutenzione ed eventuali registri di riparazione. Ciò è irrinunciabile per l'IATF 16949.
④ Specificare con precisione: non limitarsi a indicare “P20.” Specificare il fornitore, l'intervallo di durezza desiderato (ad es. 30-32 HRC) ed eventuali requisiti particolari come “deve essere degassato sottovuoto.”
⑤ Progettare per la manutenzione: progettare lo stampo per una manutenzione facile e sicura. Ciò comprende garantire un accesso agevole ai componenti ad alta usura e utilizzare, ove possibile, componenti standardizzati.
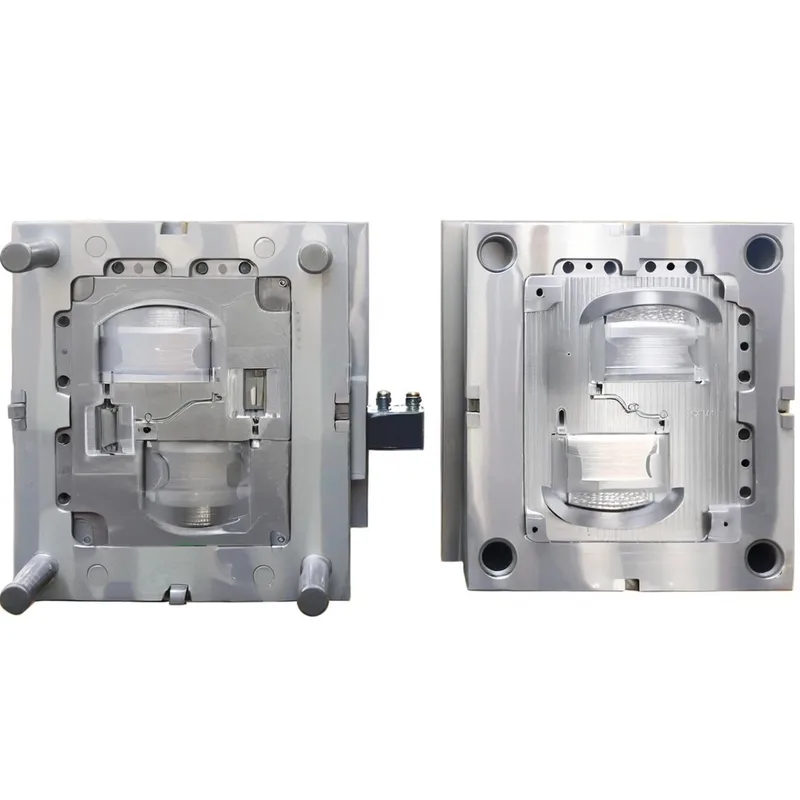
Problemi comuni con l'acciaio per stampi e relative soluzioni
| Problema | Causa(e) potenziale(i) | Soluzioni conformi a IATF 16949 |
|---|---|---|
| Frattura/incrinatura prematura | – Selezione errata dell'acciaio (bassa tenacità). – Trattamento termico improprio. – Spigoli interni vivi nel design. – Eccess | – Selezionare un acciaio più tenace (ad es. S7). – Verificare i certificati di trattamento termico; utilizzare un fornitore certificato. – Modificare il design per includere |
| Corrosione/Ruggine | – Uso di un acciaio non inox con resine corrosive (PVC). – Stoccaggio improprio in ambiente umido. – Co contaminato | – Passare a un acciaio inox per stampi (S136, 420). – Applicare una rigorosa procedura di stoccaggio dello stampo (pulire, asciugare, applicare antiruggine |
| Usura/Erosione eccessiva | – Stampaggio di materiali abrasivi e caricati a vetro. – Durezza dell'acciaio troppo bassa per l'applicazione. – Elevata velocità al punto di iniezione. | – Utilizzare un acciaio ad alta durezza, temprato a cuore (H13). – Applicare un rivestimento superficiale (PVD, nitrurazione) alle aree ad alta usura. – Op |
| Polvere o finitura dei pezzi scadente | – L'acciaio ha bassa purezza (inclusioni, impurità). – Tecnica di lucidatura impropria. – Accumulo di materiale (degassamento) sulla | – Specificare un acciaio ad alta purezza, di grado ESR, per componenti ottici. – Impiegare tecnici di lucidatura esperti e procedure documentate |
| Instabilità dimensionale | – Distensione inadeguata dopo la lavorazione. – Trattamento termico improprio o non uniforme. – L'acciaio non è sufficientemente robusto per l'applicazione | – Adottare una sequenza di sgrossatura -> distensione -> finitura. – Assicurarsi che il trattamento termico sia eseguito da un fornitore qualificato |
Lista di controllo per la selezione dell'acciaio per stampi per la conformità alla norma IATF 16949
Utilizzate questa lista di controllo durante la fase iniziale di progettazione e approvvigionamento per assicurarvi che non vengano tralasciate le considerazioni chiave.
① Volume di produzione: parti totali stimate da produrre (>1 milione, 500k-1M, <500k)?
② Materiale della parte: la resina plastica è non caricata, abrasiva (caricata con vetro/minerali) o corrosiva (PVC/alogenata)?
③ Finitura superficiale: qual è la finitura SPI richiesta (ad es. A-1 per lenti, B-2 per lucido, C-1 per semilucido, D-3 per texturizzato)?
④ Complessità del pezzo: il pezzo presenta pareti sottili, nervature profonde o angoli vivi che richiedono un'elevata tenacità dell'acciaio?
⑤ Tracciabilità: il fornitore rilascerà un certificato completo del materiale tracciabile fino al numero di colata/lotto?
⑥ Trattamento termico: se si utilizza acciaio temprabile, il fornitore del trattamento termico è certificato e in grado di rilasciare un certificato di conformità?
⑤ Piano di manutenzione: è stato preso in considerazione un piano di manutenzione preliminare (ad es. frequenza di pulizia, punti di ispezione)?
⑥ Budget: la decisione si basa sul prezzo iniziale o sul costo totale di proprietà (TCO) a lungo termine?
- Che cos'è la IATF 16949 e il suo legame con lo stampaggio a iniezione?
- Il ruolo critico dell'acciaio per stampi in un contesto IATF 16949
- Classificazione degli acciai per stampi a iniezione per autoveicoli
- Scenari applicativi tipici per gli stampi conformi alla norma IATF 16949
- Vantaggi della scelta dell'acciaio giusto secondo la norma IATF 16949
- Svantaggi e rischi di una scelta errata dell'acciaio
Guida alla lista di controllo per acquirenti di fornitori di stampaggio a iniezione per acquirenti esteri prima del pagamento degli stampi
Inviare un pagamento per lo stampo a un fornitore di stampaggio a iniezione oltremare è il momento in cui il tuo progetto passa dalla valutazione all'impegno. Fallo correttamente e avrai un partner di produzione affidabile
Matrice delle Capacità del Fornitore di Stampaggio a Iniezione: Macchine, Materiali, Attrezzature e Controllo Qualità
Dopo due decenni di gestione della nostra fabbrica a Shanghai, abbiamo visto troppe decisioni di approvvigionamento andare male. Le aziende scelgono i fornitori di stampaggio a iniezione1 basandosi solo sul prezzo o su visite agli stabilimenti impressionanti,
Guida alla lista di controllo per acquirenti di fornitori di stampaggio a iniezione per acquirenti esteri prima del pagamento degli stampi
Inviare un pagamento per lo stampo a un fornitore di stampaggio a iniezione oltremare è il momento in cui il tuo progetto passa dalla valutazione all'impegno. Fallo correttamente e avrai un partner di produzione affidabile








