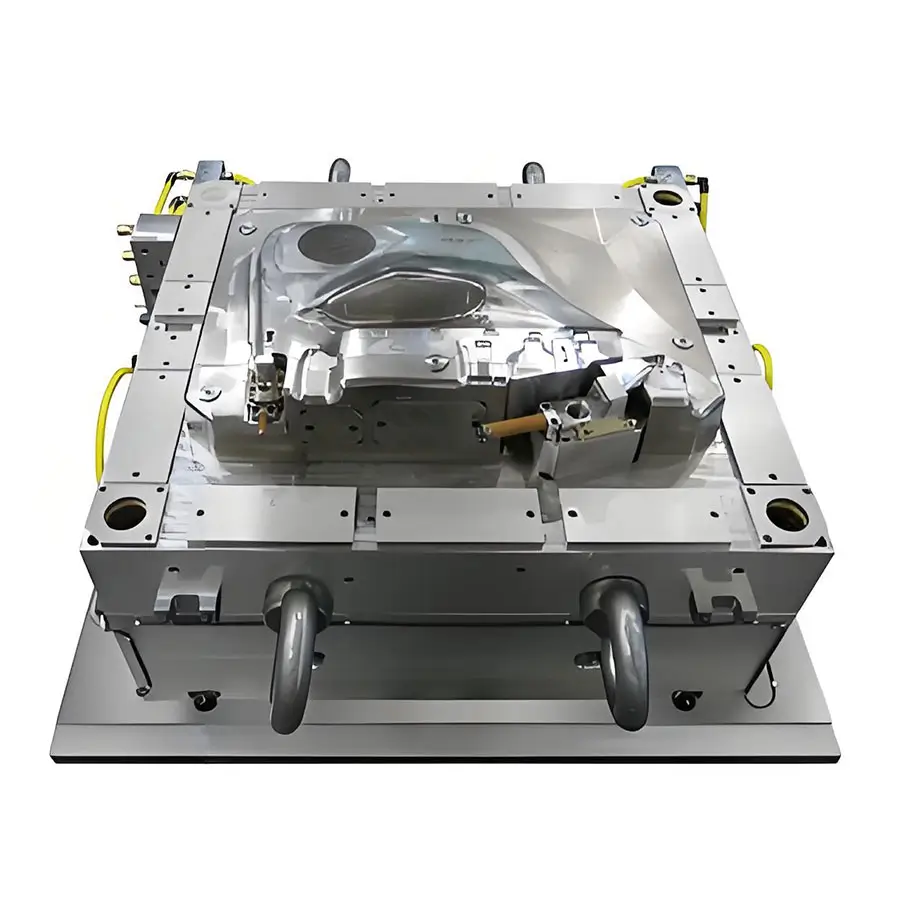
Что такое IATF 16949 и как он связан с литьем под давлением?
IATF 16949:2016 — это международный стандарт системы менеджмента качества (QMS) для автомобильной промышленности. Он был разработан Международной автомобильной рабочей группой (IATF) и заменил более ранний стандарт ISO/TS 16949. Его основная цель — стимулировать постоянное совершенствование, делать акцент на предотвращении дефектов и сокращать вариативность и отходы в автомобильной цепочке поставок.
Для производителей литьевых форм IATF 16949 - это не просто сертификат на стене; это всеобъемлющая система, которая регулирует каждый аспект их деятельности. Его связь с литьевой сталью прямая и глубокая:
• Контроль процесса: пресс-форма для литья под давлением является критически важным производственным оборудованием. IATF 16949 предписывает надёжный контроль над всем оборудованием, влияющим на качество продукции. Поэтому состояние, производительность и долговечность пресс-формы находятся под пристальным вниманием.
• Управление рисками: стандарт требует, чтобы организации выявляли и снижали риски. Неудачный выбор стали пресс-формы представляет собой значительный риск, потенциально приводящий к преждевременному выходу оснастки из строя, остановкам производства и попаданию дефектных деталей к заказчику.
• Прослеживаемость: IATF 16949 требует полной прослеживаемости. Это означает, что производитель должен иметь возможность отследить сталь, использованную в конкретной пресс-форме, до её источника, включая сертификаты завода и записи о термообработке. Это критически важно для анализа первопричин при возникновении проблемы с качеством.
По сути, пресс-форма считается ключевым элементом процесса, а сталь - основой этого элемента. Несоответствующая или плохо подобранная сталь подрывает всю систему качества.
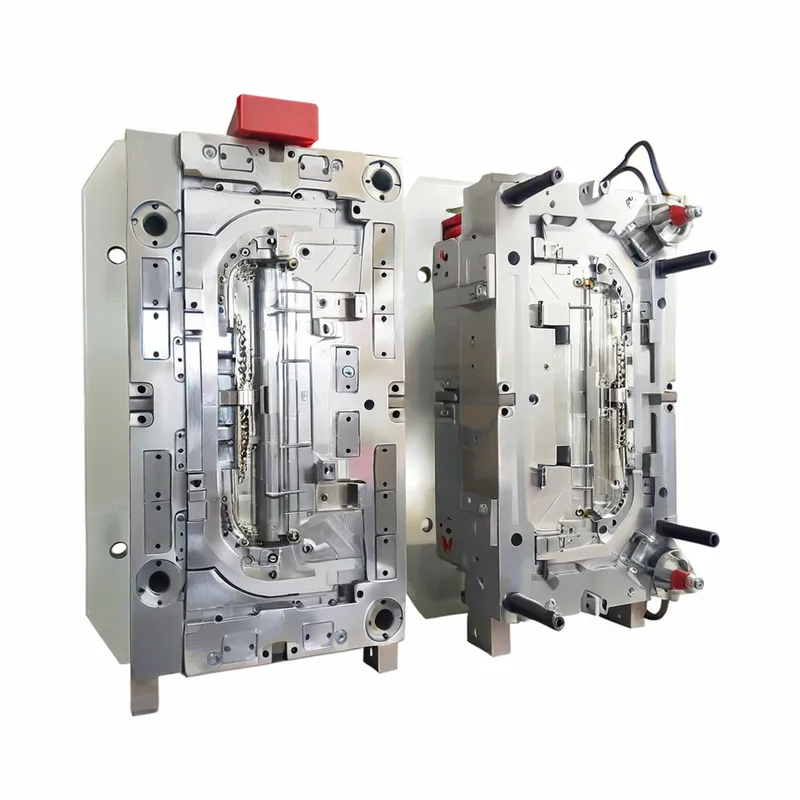
Критическая роль формовочной стали в контексте IATF 16949
В рамках IATF 16949 сталь для пресс-форм — это гораздо больше, чем просто сырьё. Это стратегический актив, свойства которого напрямую влияют на «пять М» производства: Человек (Man), Машина (Machine), Метод (Method), Материал (Material) и Измерение (Measurement).
• Стабильность при больших объёмах: Автомобильные пресс-формы часто работают в течение миллионов циклов. Сталь должна противостоять износу, деформации и усталости, чтобы первая деталь была по размерам и внешнему виду идентична миллионной. Это напрямую поддерживает цель IATF по снижению вариативности.
• Общая стоимость владения (TCO): более дешёвая сталь низшего класса может сэкономить деньги на начальном этапе, но может привести к более высоким затратам из-за увеличенного обслуживания, незапланированных простоев и частого ремонта оснастки. IATF 16949 поощряет подход TCO, при котором приоритет отдаётся долгосрочной надёжности и производительности.
• Валидация и PPAP: процесс одобрения производства детали (PPAP) является краеугольным камнем автомобильного качества. Пресс-форма должна быть способна стабильно производить детали, соответствующие всем спецификациям. Стабильность и долговечность стали пресс-формы имеют существенное значение для успешного PPAP и текущего производства.
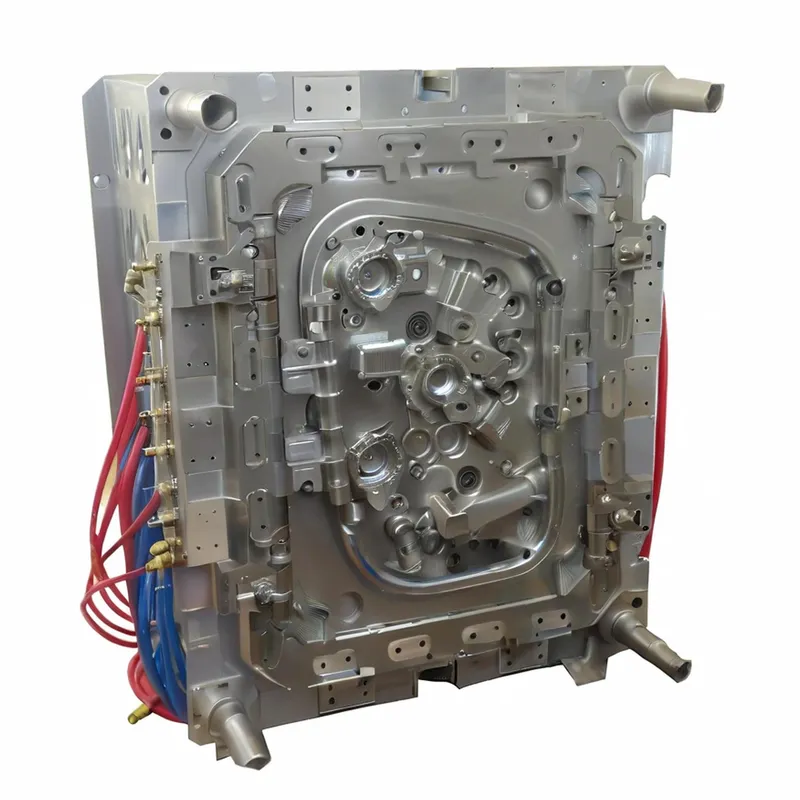
Классификация автомобильных сталей для литья под давлением
Литьевые стали - это сложные сплавы, разработанные для обеспечения определенных эксплуатационных характеристик. Обычно они делятся на три основные категории, каждая из которых содержит различные марки, подходящие для различных автомобильных применений.
1. Предварительно закаленные стали:
Описание: эти стали поставляются с завода уже термообработанными до умеренной твёрдости (обычно 28-40 HRC). Это устраняет необходимость термообработки после механической обработки, снижая риск деформации и экономя время.
Распространенные марки: P20, 1.2311, 1.2738.
Типичное применение: пресс-формы для мало- и среднесерийного производства, крупные мольдбазы, держатели и компоненты для неабразивных полимеров (например, PP, PE). Идеально для внутренней отделки и крупных конструкционных деталей, где высокая полировка не является главной задачей.
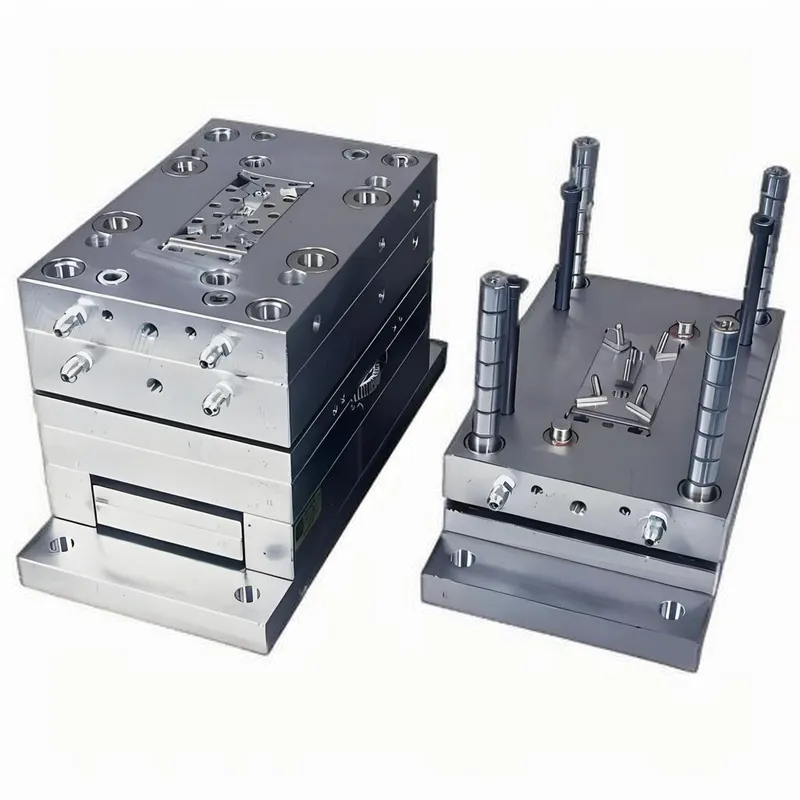
2. Стали со сквозным упрочнением (закалкой):
Описание: эти стали поставляются в мягком, отожжённом состоянии для облегчения механической обработки. После обработки они подвергаются термообработке (закалке и отпуску) для достижения высокой твёрдости (обычно 48-60 HRC).
Распространенные марки: H13 (1.2344), S7, 1.2343.
Типичное применение: крупносерийные применения с высоким износом. Пресс-формы для абразивных, стеклонаполненных смол, распространённых в подкапотных компонентах. Они обеспечивают отличную износостойкость, вязкость и стойкость к термической усталости.
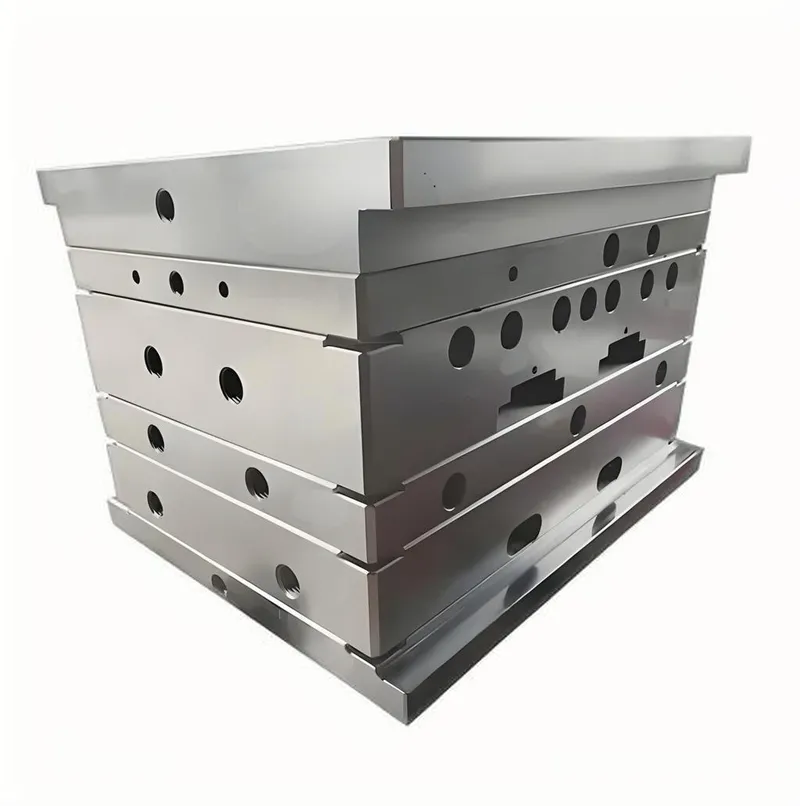
3. Нержавеющие стали:
Описание: эти стали содержат высокий уровень хрома (>12%), обеспечивая отличную коррозионную стойкость. Они необходимы при литье коррозионно-активных смол (например, PVC) или при эксплуатации либо хранении пресс-форм во влажной среде.
Распространенные марки: 420 (1.2083), S136 (1.2316).
Типичное применение: пресс-формы для оптических компонентов, таких как линзы фар и световоды, которые требуют безупречной глянцевой полировки, не деградирующей со временем. Также используется для медицинских и пищевых применений, которые могут быть частью систем транспортного средства (например, ёмкости для жидкостей).
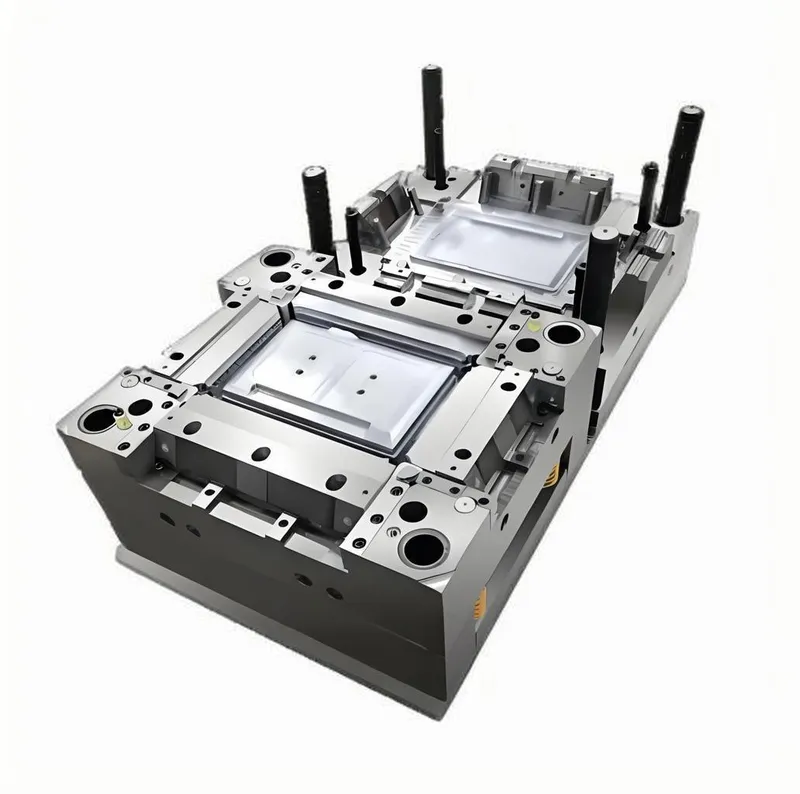
Типичные сценарии применения пресс-форм, соответствующих требованиям IATF 16949
Выбор стали неразрывно связан с конечной деталью автомобиля, которая будет из нее изготовлена.
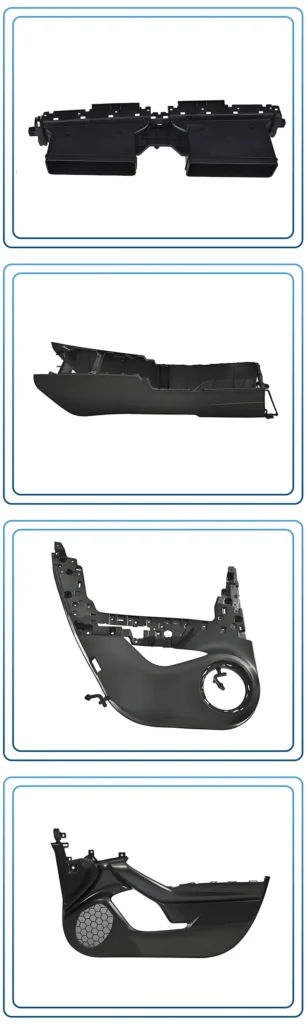
1. Компоненты интерьера (приборные панели, дверные панели, центральные консоли):
Выбор стали: часто P20 или 1.2738.
Обоснование: Эти детали крупные и сложные, часто со сложными зернистыми текстурами. Объёмы производства высоки, но смолы (PP, ABS, TPO), как правило, неабразивны. Предварительно закалённая сталь обеспечивает хороший баланс обрабатываемости для крупной оснастки и достаточной долговечности для требуемого срока службы.
2. Компоненты под капотом (крышки двигателя, коллекторы воздухозаборников, кожухи вентиляторов):
Выбор стали: H13 или аналогичная инструментальная сталь для горячей обработки.
Обоснование: Эти детали изготавливаются из стеклонаполненных или минералонаполненных смол (PA66-GF30, PBT), которые обладают высокой абразивностью. Высокая твёрдость и износостойкость сквозной закалённой стали H13 необходимы для предотвращения эрозии полости пресс-формы, которая привела бы к нарушению размеров.
3. Внешнее освещение (линзы фар, крышки задних фонарей, трубы освещения):
Выбор стали: высокочистая нержавеющая сталь, такая как S136 или 420ESR.
Обоснование: Оптическая прозрачность имеет первостепенное значение. Эти стали можно полировать до зеркального качества (SPI A-1). Их отличная коррозионная стойкость гарантирует, что эта высокая полировка не будет повреждена ржавчиной или микропиттингом во время производства или хранения, что привело бы к дефектам линзы.
4. Конструктивные элементы и элементы безопасности (бамперные балки, конструкции сидений):
Выбор стали: марки с высокой вязкостью, такие как S7 или модифицированная H13.
Обоснование: Эти пресс-формы могут подвергаться высоким напряжениям и ударам во время формования и обращения. Вязкость (способность поглощать энергию без разрушения) более важна, чем предельная твёрдость, для предотвращения катастрофического отказа оснастки.
Преимущества выбора правильной стали в соответствии с IATF 16949
Осознанный выбор стали, соответствующей требованиям, приносит ощутимые преимущества, которые напрямую соответствуют целям IATF 16949.
① Повышенное качество и однородность продукции: правильно подобранная сталь сохраняет стабильность размеров и качество поверхности, обеспечивая соответствие каждой детали спецификации и снижая разброс между деталями.
② Повышение общей эффективности оборудования (OEE): долговечная пресс-форма требует меньше внепланового обслуживания, что приводит к сокращению простоев и повышению производительности.
③ Более низкая общая стоимость владения (TCO): хотя премиальная сталь имеет более высокую первоначальную стоимость, она окупается за счёт более длительного срока службы пресс-формы, меньшего числа ремонтов и меньшего количества брака, что соответствует направленности IATF на сокращение отходов.
④ Гарантированное соответствие и снижение аудиторского риска: использование сертифицированной, прослеживаемой стали с надлежащей документацией удовлетворяет ключевому требованию IATF 16949, упрощая аудиты и демонстрируя надежный контроль процесса.
⑤ Предсказуемые характеристики: высококачественная сталь от надёжных поставщиков обеспечивает предсказуемое поведение при механической обработке, термообработке и производстве, минимизируя неожиданности и отклонения процесса.
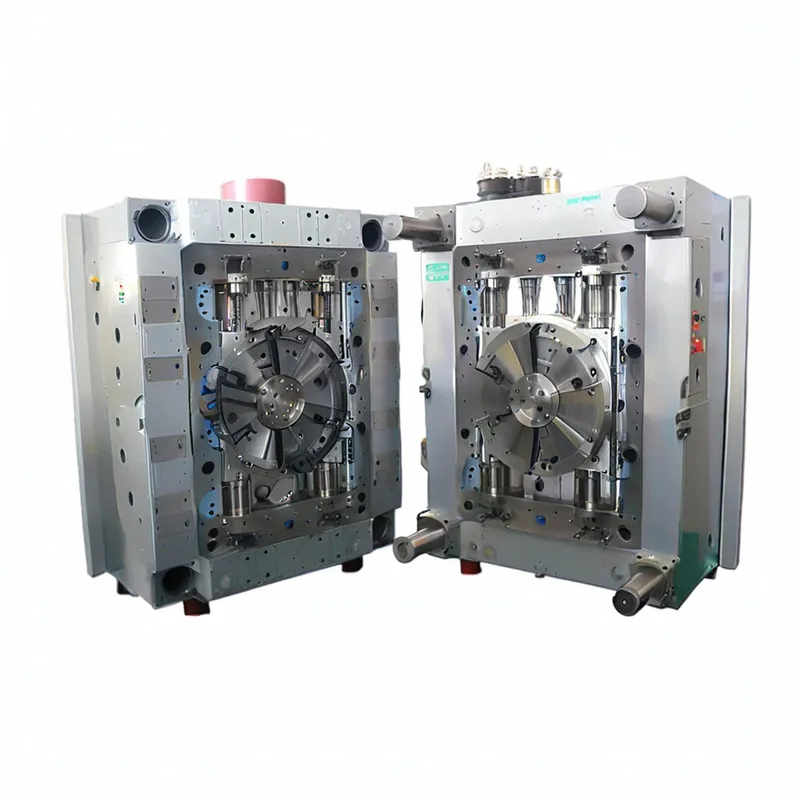
Недостатки и риски неправильного выбора стали
И наоборот, экономия на стали для пресс-форм создает значительные риски, которые могут поставить под угрозу проект и репутацию поставщика.
① Преждевременный выход формы из строя: Использование стали с недостаточной вязкостью или твёрдостью может привести к растрескиванию, выкрашиванию или катастрофическому разрушению, вызывая длительные простои и затраты на замену.
② Дефекты качества детали: изношенная или корродированная полость пресс-формы будет производить детали с облоем, утяжинами, неверными размерами и плохой отделкой поверхности, что приводит к высокому уровню брака и потенциальному отказу заказчика.
③ Задержки производства: вышедшая из строя оснастка может остановить производство на недели, что приводит к срыву сроков поставки и серьёзным финансовым штрафам со стороны автомобильных OEM.
④ Несоответствие IATF 16949: использование непрослеживаемой или несоответствующей стали является серьезным тревожным сигналом при аудите и может привести к отчету о несоответствии (NCR), потенциально угрожая сертификации поставщика.
⑤ Повышенные затраты на обслуживание: низкосортная сталь потребует более частой полировки, сварочного ремонта и профилактического обслуживания, потребляя трудовые и материальные ресурсы, которые можно было бы лучше использовать в других местах.
IATF 16949 и автомобильная сталь для литья под давлением: Полное руководство
Мастер по выбору стали для автомобильных пресс-форм для литья под давлением по стандарту IATF 16949.
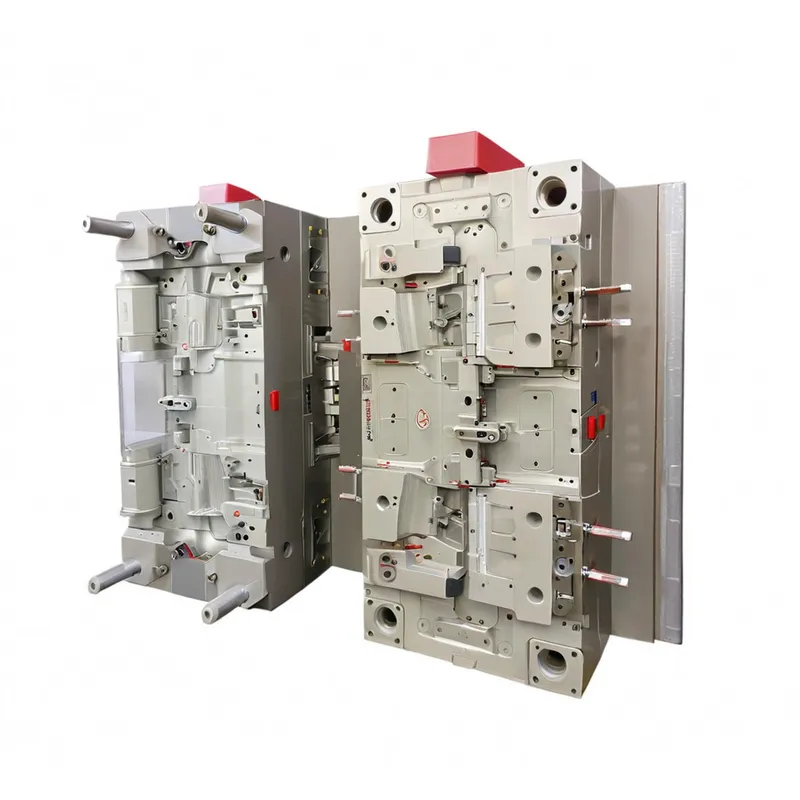
Полное руководство по решениям из формовочной стали для автомобильной промышленности по стандарту IATF 16949
Основные свойства высокопроизводительных автомобильных формовочных сталей
При выборе формовочной стали инженеры оценивают сочетание свойств. Идеальный баланс зависит от области применения.
① Твердость: способность стали противостоять вдавливанию и истиранию. Измеряется в единицах Роквелла C (HRC). Более высокая твердость повышает износостойкость, но иногда может снижать вязкость.
② Ударная вязкость: способность стали поглощать удары и энергию без разрушения. Критически важна для пресс-форм с острыми углами или подвергающихся высоким давлениям впрыска.
③ Износостойкость: способность сопротивляться потере материала от трения и истирания, особенно важна при формовании стекло- или минералонаполненных пластиков. Это напрямую связано с твёрдостью и наличием твёрдых карбидов в микроструктуре стали.
④ Устойчивость к коррозии: способность сопротивляться химическому воздействию пластиков (например, PVC, выделяющего HCl) или факторов окружающей среды (влажность). Это достигается добавлением хрома.
⑤ Полируемость: способность достигать гладкой поверхности без дефектов. Это зависит от чистоты стали (низкое содержание включений), однородности и микроструктуры. Стали премиум-класса часто производятся с использованием специальных процессов переплава, таких как электрошлаковый переплав (ЭШП), для повышения чистоты и полируемости.
⑥ Обрабатываемость: лёгкость, с которой сталь можно резать, сверлить и фрезеровать. Более мягкие, предварительно закалённые стали легче обрабатывать, тогда как инструментальные стали высокой твёрдости обрабатывать сложнее и дороже.
⑦ Теплопроводность: способность стали передавать тепло. Более высокая теплопроводность обеспечивает более быстрое охлаждение, что приводит к сокращению времени цикла. Это ключевое преимущество некоторых более новых специализированных марок.
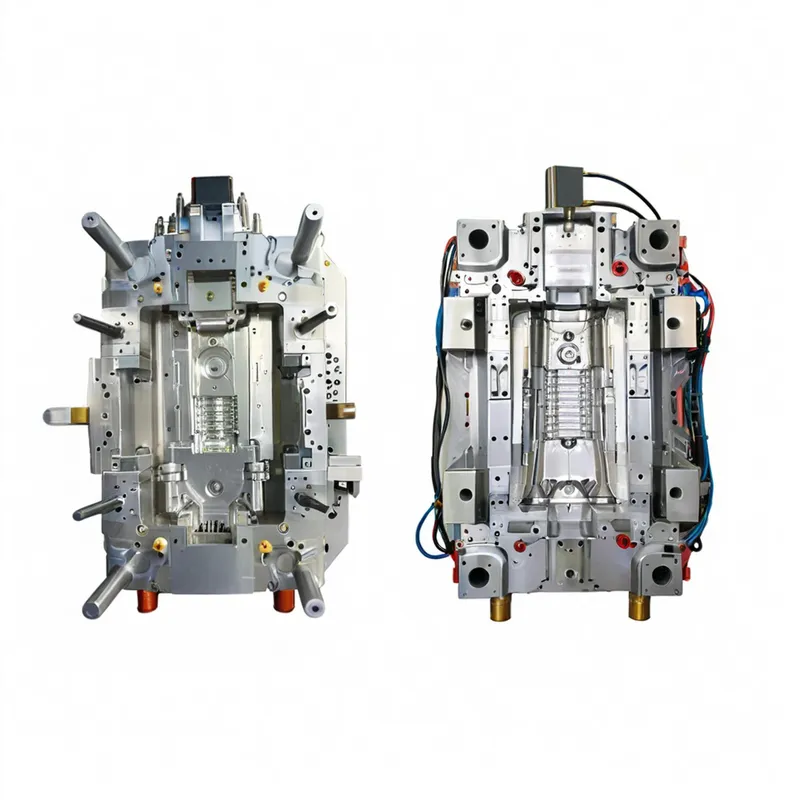
Жизненный цикл формовочной стали в системе IATF 16949
IATF 16949 требует систематического, документированного подхода к управлению критическим оборудованием. Для формовочной стали этот жизненный цикл выглядит следующим образом:
① Спецификация и закупка: Процесс начинается с того, что инженерная команда определяет правильную марку стали на основе требований к детали. Затем отдел закупок должен приобрести эту сталь у одобренного, авторитетного поставщика, способного предоставить полный сертификат на материал (заводской сертификат) с указанием его химического состава и свойств. Этот сертификат является первым звеном в цепочке прослеживаемости.
② Механическая обработка и термообработка: все процессы механической обработки контролируются. Для закаливаемых сталей этап термообработки является критически важным. Поставщик термообработки также должен быть утвержден и предоставить сертификат соответствия с подробным описанием использованного процесса (температуры, закалочные среды, время) и достигнутой конечной твердости. Эти данные добавляются в историю изделия.
③ Валидация (PPAP): во время пробного пуска формы и запусков PPAP проверяются характеристики оснастки. Она должна доказать способность стабильно производить соответствующие требованиям детали. Любые проблемы, связанные со сталью (например, неожиданный износ, проблемы с охлаждением), решаются на этом этапе.
④ Производство и профилактическое обслуживание: находясь в производстве, пресс-форма подчиняется строгому плану профилактического обслуживания (PM), как того требует IATF 16949. Это включает плановую очистку, проверку на износ или повреждения и незначительную полировку. Все работы по обслуживанию регистрируются в паспорте оснастки.
⑤ Восстановление и завершение срока службы: после сотен тысяч или миллионов циклов оснастка может потребовать капитального восстановления или замены. Решение основывается на данных о характеристиках (SPC), протоколах контроля и файле истории оснастки. Весь жизненный цикл документируется для соответствия требованиям аудита.
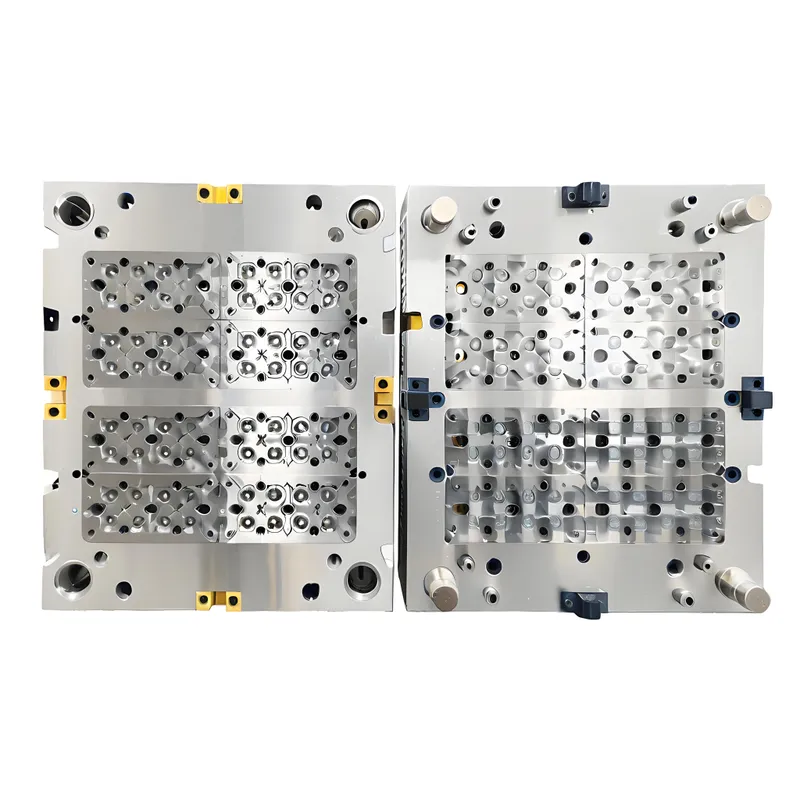
Основные соображения по выбору и управлению сталью
Помимо основного заявления, в процессе отбора необходимо взвесить еще несколько факторов.
① Объём производства и жизненный цикл: Это прототипная оснастка для 1 000 деталей или крупносерийная оснастка для 5 миллионов деталей? Требуемый срок службы — это важнейший фактор, определяющий необходимую марку стали.
② Сложность и геометрия детали: детали с тонкими стенками, глубокими ребрами или острыми внутренними углами создают концентрацию напряжений в пресс-форме. Требуется более вязкая сталь, чтобы предотвратить растрескивание в этих зонах.
③ Тип полимерной смолы: абразивные наполнители (стекло, углеродное волокно) требуют высокой износостойкости (H13). Коррозионно-активные смолы (PVC, некоторые антипирены) требуют нержавеющей стали (S136).
④ Требования к отделке поверхности: текстурированная внутренняя панель имеет иные потребности, чем кристально прозрачная оптическая линза. Требуемая отделка по SPI (Society of the Plastics Industry) определяет необходимую полируемость стали.
⑤ Тип и расположение литника: точка, где пластик входит в полость (литник), является зоной высокого износа. Обычной практикой является использование отдельной, высокоизносостойкой вставки из инструментальной стали в месте литника, даже если остальная часть пресс-формы изготовлена из более мягкой стали.
Лучшие практики по спецификации и проектированию стальных пресс-форм
① Сотрудничайте на раннем этапе: привлекайте изготовителя пресс-форм, поставщика материала и специалиста по термообработке на ранней стадии проектирования. Их опыт может предотвратить дорогостоящие ошибки.
② Используйте FMEA для оснастки: проведите анализ видов и последствий отказов (FMEA) конструкции пресс-формы. Определите потенциальные виды отказов, связанные со сталью (например, «трещина в остром углу», «износ у литника»), и внесите предупредительные изменения в конструкцию.
③ Документируйте всё: создайте полную «биографию инструмента» или файл истории для каждой пресс-формы. Он должен включать сертификат металлургического завода, сертификат термообработки, отчёты о контроле, журналы обслуживания и любые записи о ремонте. Это обязательное требование для IATF 16949.
④ Указывайте с точностью: не указывайте просто «P20». Укажите поставщика, желаемый диапазон твердости (например, 30-32 HRC) и любые особые требования, такие как «должна быть вакуумно дегазирована».
⑤ Проектирование под обслуживание: проектируйте пресс-форму для легкого и безопасного обслуживания. Это включает обеспечение свободного доступа к сильно изнашиваемым компонентам и использование стандартизированных компонентов, где это возможно.
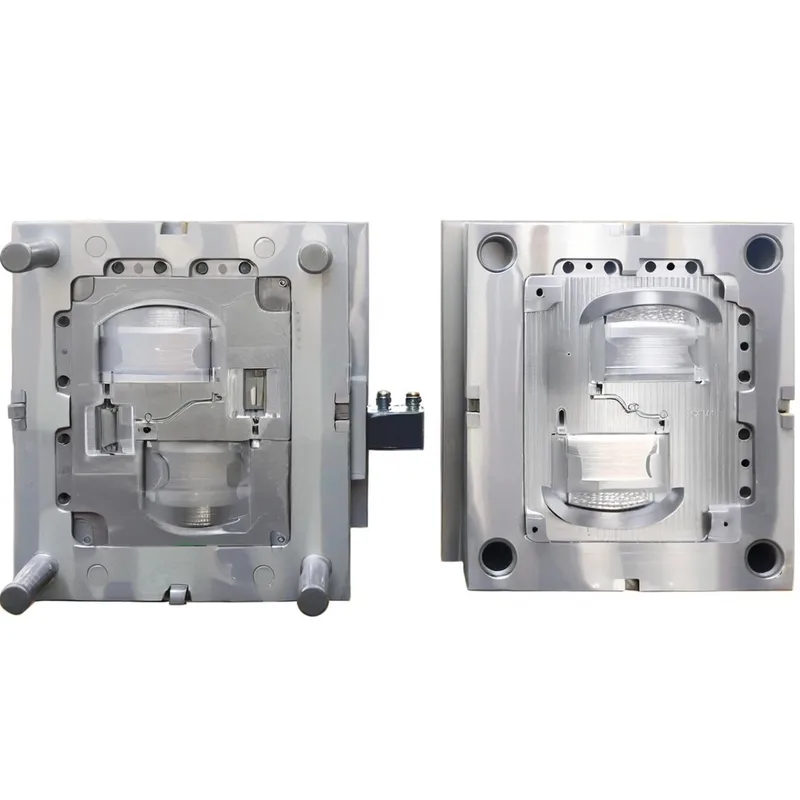
Распространенные проблемы с формовочной сталью и их решения
| Проблема | Потенциальная причина (причины) | Решение(я), соответствующее(ие) требованиям IATF 16949 |
|---|---|---|
| Преждевременное растрескивание/разрушение | – Неправильный выбор стали (низкая вязкость). – Неправильная термообработка. – Острые внутренние углы в конструкции. – Избыт | – Выберите более вязкую сталь (например, S7). – Проверьте сертификаты термообработки; используйте сертифицированного поставщика. – Измените конструкцию, чтобы включить |
| Коррозия/ржавчина | – Использование нежавеющей стали с коррозионно-активными смолами (ПВХ). – Неправильное хранение во влажной среде. – Загрязнённая | – Перейдите на нержавеющую сталь для пресс-форм (S136, 420). – Внедрите строгую процедуру хранения пресс-форм (очистка, сушка, нанесение антикоррозийного |
| Чрезмерный износ/эрозия | – Формование абразивных, стеклонаполненных материалов. – Твёрдость стали слишком низкая для данного применения. – Высокая скорость в литнике. | – Используйте сталь высокой твёрдости со сквозной закалкой (H13). – Нанесите поверхностное покрытие (PVD, азотирование) на участки с высоким износом. – Оптимизируйте |
| Плохая полировка или отделка деталей | – Сталь имеет низкую чистоту (включения, примеси). – Неправильная техника полировки. – Отложение материала (выделение газов) на | – Укажите высокочистую сталь ESR-класса для оптических деталей. – Привлекайте опытных специалистов по полировке и документированные процедуры |
| Нестабильность размеров | – Недостаточное снятие напряжений после механической обработки. – Неправильная или неравномерная термообработка. – Сталь недостаточно прочна для м | – Внедрите последовательность черновая обработка -> снятие напряжений -> чистовая обработка. – Убедитесь, что термообработка выполняется квали |
Контрольный список выбора формовочной стали для соответствия требованиям IATF 16949
Используйте этот контрольный список на начальном этапе проектирования и закупок, чтобы не упустить ключевые моменты.
① Объём производства: Оценочное общее количество деталей к производству (>1 миллиона, 500k-1M, <500k)?
② Материал детали: является ли пластиковая смола ненаполненной, абразивной (стекло-/минералонаполненной) или коррозионно-активной (PVC/галогенированной)?
③ Отделка поверхности: какая требуется отделка SPI (например, A-1 для линз, B-2 для глянца, C-1 для полуглянца, D-3 для текстуры)?
④ Сложность детали: имеет ли деталь тонкие стенки, глубокие ребра или острые углы, требующие высокой вязкости стали?
⑤ Прослеживаемость: предоставит ли поставщик полный сертификат на материал с прослеживаемостью до номера плавки/партии?
⑥ Термообработка: если используется закаливаемая сталь, сертифицирован ли поставщик термообработки и может ли он предоставить сертификат соответствия?
⑤ План обслуживания: рассмотрен ли предварительный план обслуживания (например, частота очистки, точки контроля)?
⑥ Бюджет: основывается ли решение на первоначальной цене или на долгосрочной совокупной стоимости владения (TCO)?
- Что такое IATF 16949 и как он связан с литьем под давлением?
- Критическая роль формовочной стали в контексте IATF 16949
- Классификация автомобильных сталей для литья под давлением
- Типичные сценарии применения пресс-форм, соответствующих требованиям IATF 16949
- Преимущества выбора правильной стали в соответствии с IATF 16949
- Недостатки и риски неправильного выбора стали
Руководство по выбору поставщика литья под давлением для зарубежных покупателей перед оплатой оснастки
Отправка платежа за оснастку зарубежному поставщику литья под давлением — это момент, когда ваш проект переходит от оценки к обязательствам. Сделайте всё правильно, и вы получите надёжного производственного партнёра
Матрица возможностей поставщика литья под давлением: Оборудование, материалы, оснастка и контроль качества
За два десятилетия управления нашим заводом в Шанхае мы видели слишком много неудачных решений по выбору поставщиков. Компании выбирают поставщиков литья под давлением1, основываясь только на цене или на впечатляющих экскурсиях по предприятию,
Руководство по выбору поставщика литья под давлением для зарубежных покупателей перед оплатой оснастки
Отправка платежа за оснастку зарубежному поставщику литья под давлением — это момент, когда ваш проект переходит от оценки к обязательствам. Сделайте всё правильно, и вы получите надёжного производственного партнёра








