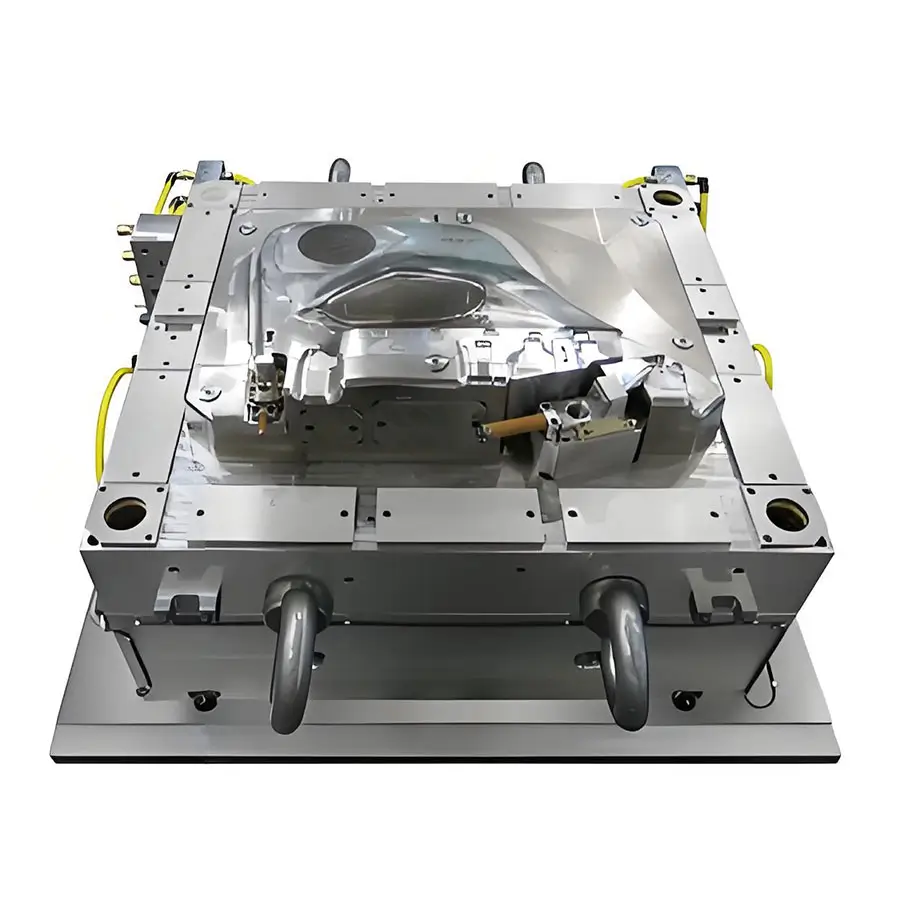
ما هو IATF 16949 وعلاقته بالقولبة بالحقن؟
IATF 16949:2016 هو المعيار الدولي لنظام إدارة الجودة (QMS) لصناعة السيارات. تم تطويره من قبل فرقة العمل الدولية للسيارات (IATF) وحل محل معيار ISO/TS 16949 الأقدم. غرضه الأساسي هو دفع التحسين المستمر، والتأكيد على منع العيوب، وتقليل التباين والهدر في سلسلة توريد السيارات.
بالنسبة لمصنّعي قوالب الحقن، فإن IATF 16949 ليس مجرد شهادة على الحائط؛ فهو إطار عمل شامل يحكم كل جانب من جوانب عملياتهم. وارتباطها بصلب القوالب بالحقن مباشر وعميق:
• التحكم في العملية: قالب الحقن قطعة من معدات الإنتاج الحرجة. يفرض معيار IATF 16949 تحكماً قوياً في جميع المعدات التي تؤثر على جودة المنتج. ولذلك تخضع حالة القالب وأداؤه وطول عمره لتدقيق مكثف.
• إدارة المخاطر: يتطلب المعيار من المؤسسات تحديد المخاطر والتخفيف منها. يمثل الاختيار السيئ لفولاذ القالب مخاطرة كبيرة، قد تؤدي إلى فشل مبكر للأداة وتوقفات في الإنتاج ووصول أجزاء معيبة إلى العميل.
• إمكانية التتبع: تتطلب IATF 16949 إمكانية تتبع كاملة. هذا يعني أنه يجب أن يكون بمقدور جهة القولبة تتبع الفولاذ المستخدم في قالب معين وصولاً إلى مصدره، بما في ذلك شهادات المصنع وسجلات المعالجة الحرارية. هذا أمر حاسم لتحليل السبب الجذري إذا نشأت مشكلة جودة.
يعتبر القالب في جوهره أحد مدخلات العملية الرئيسية، والصلب هو أساس هذا المدخل. إن الفولاذ غير المتوافق أو المختار بشكل سيئ يقوض نظام الجودة بأكمله.
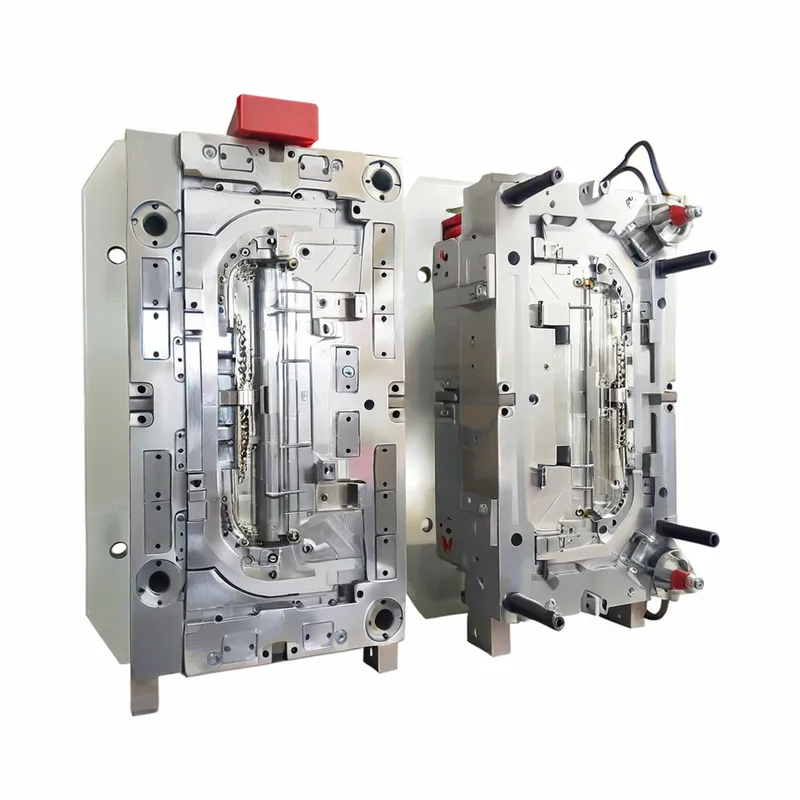
الدور الحاسم لفولاذ القوالب في سياق IATF 16949
ضمن إطار IATF 16949، فولاذ القوالب هو أكثر بكثير من مجرد مادة خام. إنه أصل استراتيجي تؤثر خصائصه مباشرةً على "العناصر الخمسة" في التصنيع: الإنسان، والآلة، والطريقة، والمادة، والقياس.
• الاتساق على مدى الحجم: كثيراً ما تعمل قوالب السيارات لملايين الدورات. يجب أن يقاوم الفولاذ التآكل والتشوه والإجهاد لضمان أن يكون الجزء الأول مطابقاً للجزء المليون من حيث الأبعاد والمظهر الجمالي. وهذا يدعم مباشرةً هدف IATF المتمثل في تقليل التباين.
• التكلفة الإجمالية للملكية (TCO): قد يوفر الفولاذ الأرخص والأدنى درجة المال مقدماً لكنه قد يؤدي إلى تكاليف أعلى عبر زيادة الصيانة، والتوقفات غير المخططة، وتكرار إصلاحات العدة. تشجع IATF 16949 على نهج التكلفة الإجمالية للملكية، حيث تُعطى الأولوية للموثوقية والأداء على المدى الطويل.
• التحقق و PPAP: تُعد عملية اعتماد أجزاء الإنتاج (PPAP) حجر الزاوية في جودة السيارات. يجب أن يكون القالب قادراً على إنتاج أجزاء تفي بجميع المواصفات باستمرار. يُعد استقرار ومتانة فولاذ القالب أمراً أساسياً لنجاح PPAP والإنتاج المستمر.
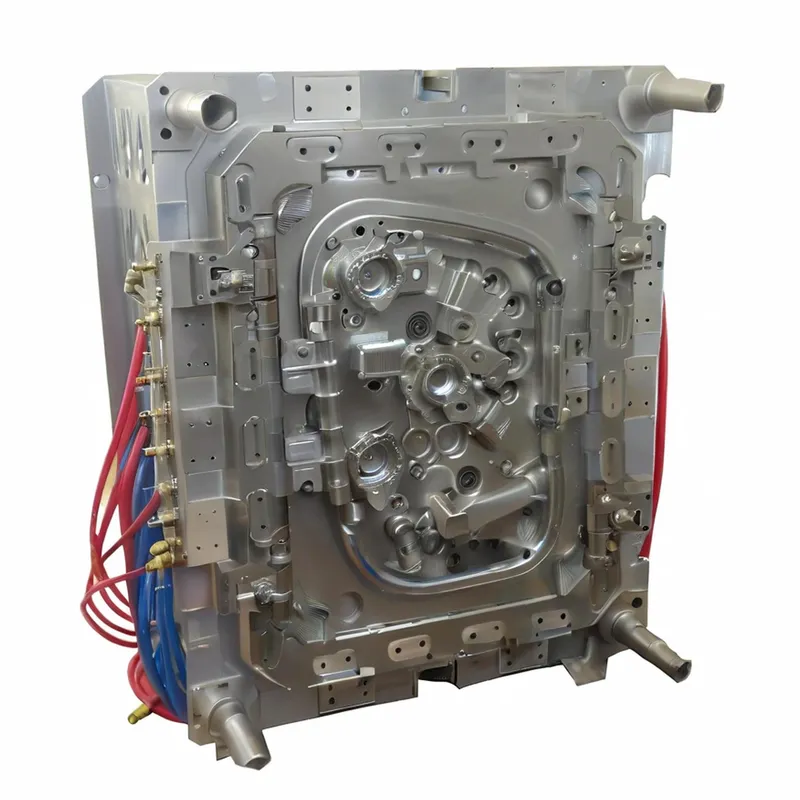
تصنيف فولاذ حقن القوالب الفولاذية لحقن السيارات
إن فولاذ القوالب عبارة عن سبائك متطورة مصممة لخصائص أداء محددة. يتم تصنيفها بشكل عام إلى ثلاث فئات رئيسية، تحتوي كل منها على درجات مختلفة تناسب تطبيقات السيارات المختلفة.
1. الفولاذ المصلد مسبقاً:
الوصف: تُسلَّم هذه الأنواع من الفولاذ من المصنع وقد خضعت بالفعل للمعالجة الحرارية للوصول إلى صلابة معتدلة (عادةً 28-40 HRC). هذا يلغي الحاجة إلى المعالجة الحرارية بعد التصنيع، مما يقلل من خطر التشوّه ويوفر الوقت.
الدرجات الشائعة: P20، 1.2311، 1.2738.
الاستخدام النموذجي: قوالب للإنتاج منخفض إلى متوسط الحجم، وقواعد قوالب كبيرة، وحوامل، ومكونات للبوليمرات غير الكاشطة (مثل PP وPE). مثالية للزينة الداخلية والقطع الهيكلية الكبيرة حيث لا يكون التلميع العالي هو الشاغل الرئيسي.
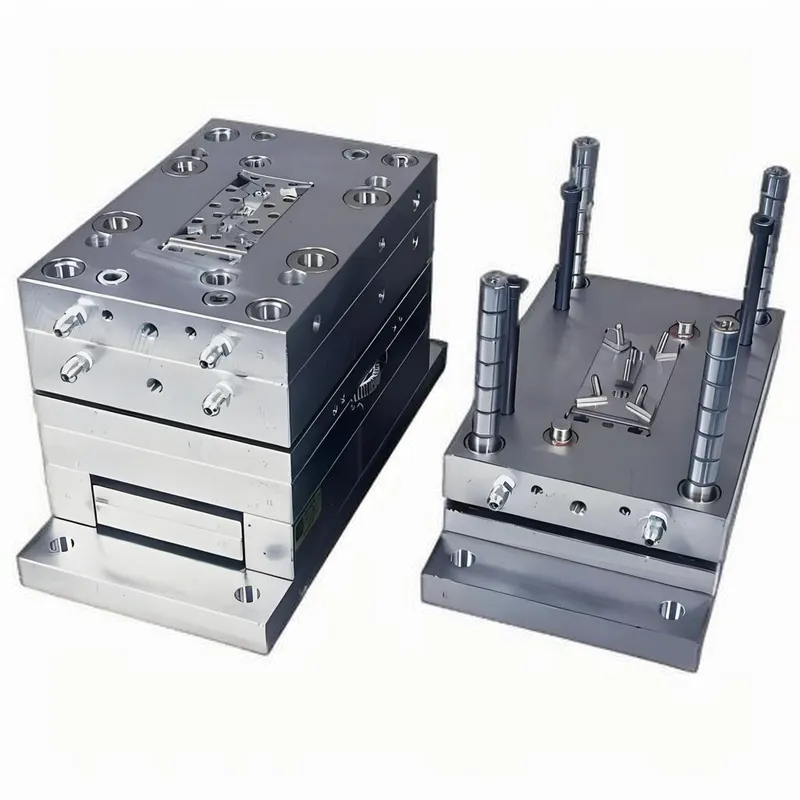
2. الفولاذ المتصلب (القابل للتصلب):
الوصف: تُورَّد هذه الأنواع من الفولاذ في حالة لينة ومُلدَّنة لتسهيل التصنيع. بعد التصنيع، تخضع للمعالجة الحرارية (التبريد المفاجئ والتلطيف) لتحقيق صلابة عالية (عادةً 48-60 HRC).
الدرجات الشائعة: H13 (1.2344)، S7، 1.2343.
الاستخدام النموذجي: التطبيقات عالية الحجم والعالية التآكل. قوالب للراتنجات الكاشطة المعبأة بالزجاج الشائعة في المكونات الموجودة أسفل غطاء المحرك. توفر مقاومة تآكل ممتازة، وصلابة، ومقاومة للإجهاد الحراري.
3. الفولاذ المقاوم للصدأ:
الوصف: تحتوي هذه الأنواع من الفولاذ على مستويات عالية من الكروم (>12%)، مما يوفر مقاومة ممتازة للتآكل. وهي ضرورية عند قولبة الراتنجات المسببة للتآكل (مثل PVC) أو عند تشغيل القوالب أو تخزينها في بيئات رطبة.
الدرجات الشائعة: 420 (1.2083)، S136 (1.2316).
الاستخدام النموذجي: قوالب للمكونات البصرية مثل عدسات المصابيح الأمامية وأنابيب الضوء، التي تتطلب تلميعاً مثالياً عالي اللمعان يجب ألا يتدهور مع مرور الوقت. تُستخدم أيضاً في التطبيقات الطبية والصالحة لملامسة الأغذية التي قد تكون جزءاً من أنظمة مركبة (مثل حاويات السوائل).
سيناريوهات التطبيق النموذجي للقوالب المتوافقة مع IATF 16949
يرتبط اختيار الفولاذ ارتباطًا وثيقًا بجزء السيارة النهائي الذي ستنتجه.
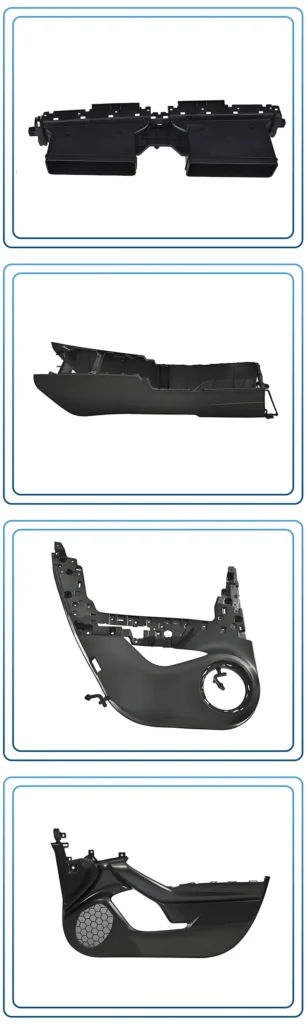
1. المكونات الداخلية (لوحات العدادات، ألواح الأبواب، لوحات الأبواب، لوحات التحكم المركزية):
اختيار الفولاذ: غالباً P20 أو 1.2738.
الأساس المنطقي: هذه الأجزاء كبيرة ومعقدة، وغالباً ذات ملامس حبيبية معقدة. أحجام الإنتاج عالية لكن الراتنجات (PP وABS وTPO) غير كاشطة بشكل عام. يوفر الفولاذ المصلّب مسبقاً توازناً جيداً بين قابلية التصنيع الآلي للأدوات الكبيرة والمتانة الكافية لدورة الحياة المطلوبة.
2. المكونات الموجودة تحت غطاء المحرك (أغطية المحرك، فتحات سحب الهواء، أغطية المروحة):
اختيار الفولاذ: H13 أو فولاذ أدوات العمل الساخن المماثل.
الأساس المنطقي: تُصنع هذه الأجزاء من راتنجات معبأة بالزجاج أو المعادن (PA66-GF30 وPBT) وهي شديدة الكشط. الصلابة العالية ومقاومة التآكل للفولاذ H13 المصلّب بالكامل ضروريتان لمنع تآكل تجويف القالب، الذي قد يؤدي إلى فشل الأبعاد.
3. الإضاءة الخارجية (عدسات المصابيح الأمامية، وأغطية المصابيح الخلفية، وأنابيب الإضاءة):
اختيار الفولاذ: فولاذ مقاوم للصدأ عالي النقاء مثل S136 أو 420ESR.
الأساس المنطقي: الوضوح البصري أمر بالغ الأهمية. يمكن تلميع هذه الأنواع من الفولاذ إلى تشطيب مرآوي (SPI A-1). مقاومتها الممتازة للتآكل تضمن ألا يفسد هذا التلميع العالي بالصدأ أو التنقر المجهري أثناء الإنتاج أو التخزين، مما قد يسبب عيوباً في العدسة.
4. المكونات الهيكلية ومكونات السلامة (عوارض المصدات، هياكل المقاعد):
اختيار الفولاذ: درجات عالية المتانة مثل S7 أو H13 المعدّل.
الأساس المنطقي: قد تتعرض هذه القوالب لإجهاد وصدمات عالية أثناء القولبة والمناولة. المتانة (القدرة على امتصاص الطاقة دون كسر) أكثر أهمية من الصلابة القصوى لمنع فشل الأداة الكارثي.
مزايا اختيار الفولاذ المناسب بموجب IATF 16949
إن اتخاذ قرار مدروس ومتوافق لاختيار الفولاذ يحقق فوائد ملموسة تتوافق مباشرة مع أهداف IATF 16949.
① جودة واتساق المنتج المُحسّنان: يحافظ الفولاذ المناسب على ثبات الأبعاد وتشطيب السطح، مما يضمن أن كل جزء يفي بالمواصفات ويقلل التباين بين جزء وآخر.
② زيادة الفعالية الكلية للمعدات (OEE): يتطلب القالب المتين صيانة غير مجدولة أقل، مما يؤدي إلى تقليل وقت التوقف وزيادة الإنتاجية.
③ انخفاض التكلفة الإجمالية للملكية (TCO): بينما يكون للفولاذ الفاخر تكلفة أولية أعلى، فإنه يعوض تكلفته من خلال عمر أطول للقالب وإصلاحات أقل ونفايات أقل، بما يتوافق مع تركيز IATF على تقليل الهدر.
④ الامتثال المضمون وتقليل مخاطر التدقيق: يلبي استخدام فولاذ معتمد وقابل للتتبع مع توثيق مناسب متطلباً رئيسياً من IATF 16949، مما يبسّط عمليات التدقيق ويثبت التحكم القوي في العملية.
⑤ أداء يمكن التنبؤ به: يوفّر الفولاذ عالي الجودة من موردين موثوقين سلوكاً يمكن التنبؤ به أثناء التشغيل الآلي والمعالجة الحرارية والإنتاج، مما يقلل من المفاجآت وانحرافات العملية.
مساوئ ومخاطر اختيار الفولاذ غير المناسب
على العكس من ذلك، فإن التوفير على حساب جودة فولاذ القالب يُدخل مخاطر كبيرة يمكن أن تعرّض المشروع وسمعة المورّد للخطر.
① الفشل المبكر للقالب: قد يؤدي استخدام فولاذ ذي متانة أو صلابة غير كافية إلى التشقق، أو التكسّر، أو الفشل الكارثي، مما يسبب توقفاً واسعاً عن العمل وتكاليف استبدال.
② عيوب جودة الجزء: سينتج تجويف القالب المتآكل أو المتلف أجزاءً بها فلاش، وعلامات غؤور، وأبعاد غير صحيحة، وتشطيب سطح رديء، مما يؤدي إلى معدلات هدر مرتفعة ورفض محتمل من العميل.
③ تأخيرات الإنتاج: يمكن أن يوقف الأداة الفاشلة الإنتاج لأسابيع، مما يؤدي إلى تفويت مواعيد التسليم وعقوبات مالية شديدة من مصنّعي المعدات الأصلية للسيارات.
④ عدم الامتثال لـ IATF 16949: يُعد استخدام فولاذ غير قابل للتتبع أو غير مناسب علامة تحذير كبيرة أثناء التدقيق، ويمكن أن يؤدي إلى تقرير عدم مطابقة (NCR)، مما قد يهدد شهادة المورّد.
⑤ ارتفاع تكاليف الصيانة: يتطلب الفولاذ منخفض الدرجة تلميعاً أكثر تكراراً، وإصلاحات لحام، وصيانة وقائية، مما يستهلك العمالة والموارد التي يمكن استخدامها بشكل أفضل في مكان آخر.
IATF 16949 وفولاذ حقن القوالب الفولاذية للسيارات: دليل كامل
إتقان اختيار فولاذ حقن القوالب الفولاذية للسيارات لـ IATF 16949.
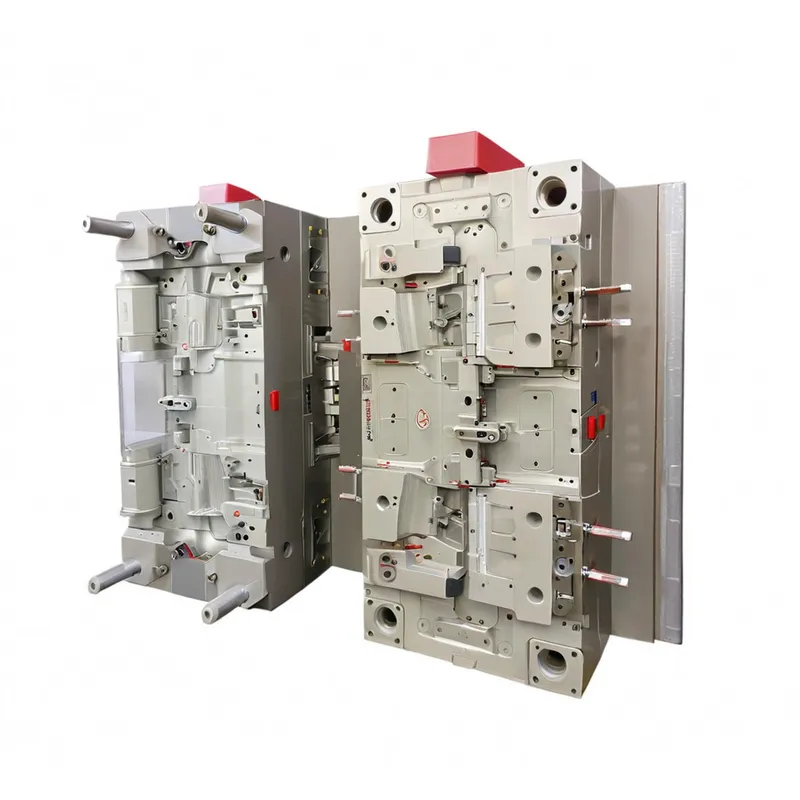
الدليل الكامل لحلول القوالب الفولاذية IATF 16949 الخاصة بالسيارات
الخصائص الرئيسية لفولاذ قوالب السيارات الفولاذية عالية الأداء
عند تحديد فولاذ القوالب، يقوم المهندسون بتقييم مجموعة من الخصائص. يعتمد التوازن المثالي على التطبيق.
① الصلادة: قدرة الفولاذ على مقاومة الانبعاج والتآكل. تُقاس بوحدة روكويل C (HRC). زيادة الصلادة ترفع مقاومة التآكل لكنها قد تقلل أحياناً من الصلابة.
② الصلابة: قدرة الفولاذ على امتصاص الصدمة والطاقة دون أن يتكسّر. أمر بالغ الأهمية للقوالب ذات الزوايا الحادة أو تلك المعرضة لضغوط حقن عالية.
③ مقاومة التآكل: القدرة على مقاومة فقدان المادة الناتج عن الاحتكاك والكشط، وهي مهمة بشكل خاص عند قولبة المواد البلاستيكية المعبأة بالزجاج أو المعادن. ويرتبط ذلك مباشرة بالصلادة ووجود كربيدات صلبة في البنية المجهرية للفولاذ.
④ مقاومة التآكل: القدرة على مقاومة الهجوم الكيميائي من المواد البلاستيكية (مثل PVC الذي يطلق HCl) أو العوامل البيئية (الرطوبة). ويتحقق ذلك من خلال إضافة الكروم.
⑤ قابلية التلميع: القدرة على تحقيق تشطيب سطحي أملس وخالٍ من العيوب. يعتمد ذلك على نظافة الفولاذ (قلة الشوائب)، والتجانس، والبنية المجهرية. غالباً ما تُنتج الأنواع الممتازة من الفولاذ باستخدام عمليات صهر خاصة مثل إعادة الصهر الكهربائي بالخبث (ESR) لتحسين النقاء وقابلية التلميع.
⑥ قابلية التشغيل الآلي: السهولة التي يمكن بها قطع الفولاذ وحفره وتفريزه. تكون أنواع الفولاذ الأكثر ليونة والمصلّدة مسبقاً أسهل في التشغيل، بينما تكون أنواع فولاذ الأدوات عالية الصلابة أكثر صعوبة وتكلفة في العمل بها.
⑦ التوصيل الحراري: قدرة الفولاذ على نقل الحرارة. يتيح التوصيل الحراري الأعلى تبريداً أسرع، مما يؤدي إلى أوقات دورة أقصر. وهذه ميزة رئيسية لبعض الدرجات المتخصصة الأحدث.
دورة حياة فولاذ القالب ضمن نظام IATF 16949
يتطلب IATF 16949 اتباع نهج منظم وموثق لإدارة المعدات الحرجة. وبالنسبة لصلب القوالب، تبدو دورة الحياة هذه على النحو التالي:
① التحديد والتوريد: تبدأ العملية بقيام فريق الهندسة بتحديد درجة الفولاذ الصحيحة بناءً على متطلبات الجزء. ثم يتعين على قسم المشتريات توريد هذا الفولاذ من مورّد معتمد وموثوق قادر على تقديم شهادة مادة كاملة (شهادة المصنع) تفصّل تركيبه الكيميائي وخصائصه. وتُعد هذه الشهادة الحلقة الأولى في سلسلة التتبع.
② التصنيع والمعالجة الحرارية: تخضع جميع عمليات التصنيع للرقابة. بالنسبة لأنواع الفولاذ القابلة للتصليد، تُعد مرحلة المعالجة الحرارية حاسمة. يجب أيضاً اعتماد مورّد المعالجة الحرارية وتقديم شهادة مطابقة تفصّل العملية المستخدمة (درجات الحرارة، أوساط التصليد، الأوقات) والصلادة النهائية المحققة. تُضاف هذه البيانات إلى ملف تاريخ الأداة.
③ التحقق (PPAP): خلال تجربة القالب وعمليات PPAP، يتم التحقق من أداء الأداة. يجب أن تثبت قدرتها على إنتاج أجزاء مطابقة بشكل متسق. تُعالج هنا أي مشاكل متعلقة بالفولاذ (مثل التآكل غير المتوقع، مشاكل التبريد).
④ الإنتاج والصيانة الوقائية: بمجرد دخول الإنتاج، يخضع القالب لخطة صيانة وقائية (PM) صارمة، كما يتطلب IATF 16949. ويشمل ذلك التنظيف المجدول، والفحص بحثاً عن التآكل أو التلف، والتلميع الطفيف. ويتم تسجيل جميع أنشطة الصيانة في ملف الأداة.
⑤ التجديد ونهاية العمر: بعد مئات الآلاف أو ملايين الدورات، قد تتطلب الأداة تجديداً كبيراً أو استبدالاً. يُبنى القرار على بيانات الأداء (SPC)، وسجلات الفحص، وملف تاريخ الأداة. تُوثّق دورة الحياة بالكامل لتلبية متطلبات التدقيق.
الاعتبارات الرئيسية لاختيار الفولاذ وإدارته
بالإضافة إلى التطبيق الأساسي، يجب الموازنة بين عدة عوامل أخرى أثناء عملية الاختيار.
① حجم الإنتاج ودورة الحياة: هل هي أداة نموذج أولي لإنتاج 1,000 جزء أم أداة عالية الحجم لإنتاج 5 ملايين جزء؟ يُعد العمر الافتراضي المطلوب العامل الأهم على الإطلاق في تحديد درجة الفولاذ اللازمة.
② تعقيد الجزء وهندسته: الأجزاء ذات الجدران الرقيقة أو الأضلاع العميقة أو الزوايا الداخلية الحادة تخلق تركّزات إجهاد في القالب. يلزم فولاذ أكثر صلابة لمنع التشقق في هذه المناطق.
③ نوع راتنج البلاستيك: تتطلب الحشوات الكاشطة (الزجاج، ألياف الكربون) مقاومة عالية للتآكل (H13). وتتطلب الراتنجات المسببة للتآكل (PVC، بعض مثبطات اللهب) فولاذاً مقاوماً للصدأ (S136).
④ متطلبات تشطيب السطح: تختلف احتياجات اللوحة الداخلية المزخرفة عن احتياجات العدسة البصرية الشفافة تماماً. يحدد تشطيب SPI (جمعية صناعة البلاستيك) المطلوب قابلية التلميع الضرورية للفولاذ.
⑤ نوع البوابة وموقعها: النقطة التي يدخل عندها البلاستيك إلى التجويف (البوابة) هي منطقة عالية التآكل. من الممارسات الشائعة استخدام إدراج منفصل من فولاذ الأدوات عالي المقاومة للتآكل في موقع البوابة، حتى لو كانت بقية القالب مصنوعة من فولاذ أكثر ليونة.
أفضل الممارسات لمواصفات وتصميم القوالب الفولاذية
① التعاون مبكراً: أشرك صانع العدة، ومورّد المواد، والقائم على المعالجة الحرارية مبكراً في عملية التصميم. يمكن لخبرتهم أن تمنع أخطاءً باهظة التكلفة.
② استخدم تحليل FMEA للأدوات: أجرِ تحليل أنماط الفشل وتأثيراتها (FMEA) على تصميم القالب. حدد أنماط الفشل المحتملة المتعلقة بالفولاذ (مثل «تشقق عند الزاوية الحادة»، «تآكل عند البوابة») وطبّق تغييرات تصميمية وقائية.
③ وثّق كل شيء: أنشئ «سيرة أداة» شاملة أو ملف تاريخ لكل قالب. يجب أن يتضمن هذا شهادة مصنع الفولاذ، وشهادة المعالجة الحرارية، وتقارير الفحص، وسجلات الصيانة، وأي سجلات إصلاح. هذا أمر غير قابل للتفاوض لمعيار IATF 16949.
④ حدد بدقة: لا تكتفِ بتحديد "P20". حدد المورّد، ونطاق الصلادة المطلوب (مثل 30-32 HRC)، وأي متطلبات خاصة مثل "يجب إزالة الغازات بالتفريغ".
⑤ التصميم لأجل الصيانة: صمّم القالب لصيانة سهلة وآمنة. يشمل ذلك توفير وصول واضح إلى المكونات عالية التآكل واستخدام مكونات قياسية حيثما أمكن.
المشاكل الشائعة في فولاذ القوالب وحلولها
| المشكلة | السبب (الأسباب) المحتملة | الحل (الحلول المتوافقة مع معايير IATF 16949) |
|---|---|---|
| تشقق/كسر سابق لأوانه | – اختيار فولاذ غير صحيح (صلابة منخفضة). – معالجة حرارية غير صحيحة. – زوايا داخلية حادة في التصميم. – إفراط | – اختر فولاذاً أكثر صلابة (مثل S7). – تحقق من شهادات المعالجة الحرارية؛ استخدم مورّداً معتمداً. – عدّل التصميم ليشمل |
| التآكل/الصدأ | – استخدام فولاذ غير مقاوم للصدأ مع راتنجات مسبّبة للتآكل (PVC). – تخزين غير صحيح في بيئة رطبة. – تلوّث | – انتقل إلى فولاذ قالب مقاوم للصدأ (S136، 420). – طبّق إجراء تخزين قالب صارماً (نظّف، جفّف، طبّق مانع صدأ) |
| التآكل/التآكل المفرط | – قولبة مواد كاشطة مملوءة بالزجاج. – صلابة الفولاذ منخفضة جداً للتطبيق. – سرعة بوابة مرتفعة. | – استخدم فولاذاً عالي الصلابة مصلّداً بالكامل (H13). – طبّق طلاءً سطحياً (PVD، النترجة) على المناطق عالية التآكل. – Op |
| تلميع رديء أو تشطيب جزئي رديء | – الفولاذ منخفض النقاء (شوائب، أدران). – تقنية صقل غير صحيحة. – تراكم المادة (إطلاق الغازات) على | – حدّد فولاذاً عالي النقاء من درجة ESR للأجزاء البصرية. – استعن بفنيي صقل ذوي خبرة وإجراءات موثّقة |
| عدم ثبات الأبعاد | – تخفيف إجهاد غير كافٍ بعد التصنيع. – معالجة حرارية غير صحيحة أو غير منتظمة. – الفولاذ ليس متيناً بما يكفي | – اعتمد تسلسل التصنيع الخشن -> تخفيف الإجهاد -> التصنيع النهائي. – تأكد من إجراء المعالجة الحرارية بواسطة جهة مؤهلة |
قائمة مراجعة اختيار القوالب الفولاذية للامتثال لمعيار IATF 16949
استخدم قائمة المراجعة هذه أثناء مرحلة التصميم الأولي والمشتريات لضمان عدم إغفال الاعتبارات الرئيسية.
① حجم الإنتاج: العدد الإجمالي المقدّر للأجزاء المراد إنتاجها (>1 مليون، 500 ألف-1 مليون، <500 ألف)؟
② مادة الجزء: هل الراتنج البلاستيكي غير معبأ، أم كاشط (معبأ بالزجاج/المعادن)، أم مسبب للتآكل (PVC/مهلجن)؟
③ تشطيب السطح: ما هو تشطيب SPI المطلوب (مثل A-1 للعدسات، B-2 للمعان، C-1 لنصف اللمعان، D-3 للملمس المحبب)؟
④ تعقيد الجزء: هل يحتوي الجزء على جدران رقيقة أو أضلاع عميقة أو زوايا حادة تتطلب متانة فولاذ عالية؟
⑤ إمكانية التتبع: هل سيوفّر المورّد شهادة مواد كاملة يمكن تتبعها إلى رقم الصهرة/الدفعة؟
⑥ المعالجة الحرارية: إذا استُخدم فولاذ قابل للتصليد، فهل مورّد المعالجة الحرارية معتمد وقادر على تقديم شهادة مطابقة؟
⑤ خطة الصيانة: هل تم النظر في خطة صيانة أولية (مثل تكرار التنظيف، ونقاط الفحص)؟
⑥ الميزانية: هل يستند القرار إلى السعر الأولي أم إلى إجمالي تكلفة الملكية (TCO) على المدى الطويل؟
- ما هو IATF 16949 وعلاقته بالقولبة بالحقن؟
- الدور الحاسم لفولاذ القوالب في سياق IATF 16949
- تصنيف فولاذ حقن القوالب الفولاذية لحقن السيارات
- سيناريوهات التطبيق النموذجي للقوالب المتوافقة مع IATF 16949
- مزايا اختيار الفولاذ المناسب بموجب IATF 16949
- مساوئ ومخاطر اختيار الفولاذ غير المناسب
دليل قائمة مراجعة المشتري لمورد القولبة بالحقن للمشترين في الخارج قبل دفع تكاليف الأدوات
إرسال دفعة أدوات إلى مورد حقن القوالب في الخارج هو اللحظة التي ينتقل فيها مشروعك من مرحلة التقييم إلى مرحلة الالتزام. قم بالأمر بشكل صحيح، وستحصل على شريك تصنيع موثوق
مصفوفة قدرات مورد قوالب الحقن: الآلات، المواد، الأدوات، وضمان الجودة
بعد عقدين من إدارة مصنعنا في شنغهاي، رأينا الكثير من قرارات التوريد الخاطئة. تختار الشركات موردي القولبة بالحقن1 بناءً على السعر وحده، أو الجولات المبهرة في المنشآت،
دليل قائمة مراجعة المشتري لمورد القولبة بالحقن للمشترين في الخارج قبل دفع تكاليف الأدوات
إرسال دفعة أدوات إلى مورد حقن القوالب في الخارج هو اللحظة التي ينتقل فيها مشروعك من مرحلة التقييم إلى مرحلة الالتزام. قم بالأمر بشكل صحيح، وستحصل على شريك تصنيع موثوق








