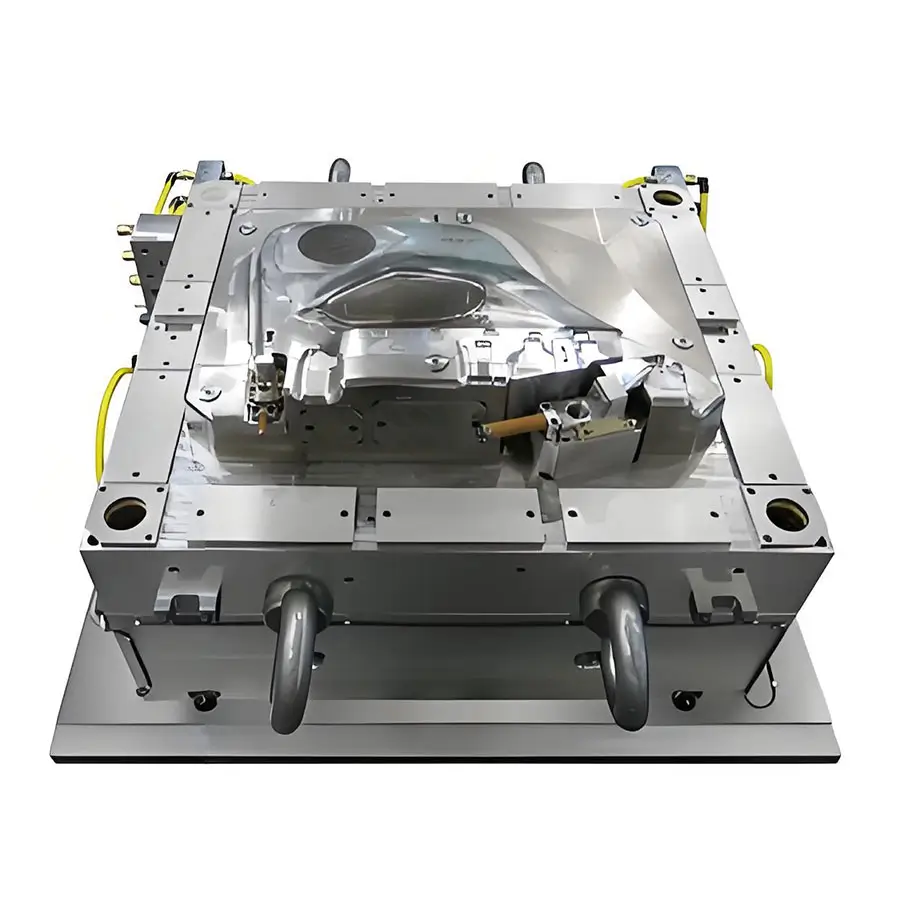
Qu'est-ce que l'IATF 16949 et quel est son lien avec le moulage par injection ?
IATF 16949:2016 est la norme internationale du système de management de la qualité (SMQ) pour l'industrie automobile. Elle a été développée par l'International Automotive Task Force (IATF) et a remplacé l'ancienne norme ISO/TS 16949. Son objectif fondamental est de favoriser l'amélioration continue, de mettre l'accent sur la prévention des défauts et de réduire la variation et le gaspillage dans la chaîne d'approvisionnement automobile.
Pour les mouleurs par injection, l'IATF 16949 n'est pas seulement un certificat accroché au mur ; c'est un cadre global qui régit tous les aspects de leur activité. Son lien avec l'acier pour moules à injection est direct et profond :
• Maîtrise du procédé : le moule à injection est un équipement de production critique. L'IATF 16949 impose un contrôle rigoureux de tous les équipements qui affectent la qualité du produit. L'état, la performance et la longévité du moule font donc l'objet d'un examen minutieux.
• Gestion des risques : la norme exige des organismes qu'ils identifient et atténuent les risques. Un mauvais choix d'acier à moule représente un risque important, pouvant entraîner une défaillance prématurée de l'outillage, des arrêts de production et des pièces défectueuses parvenant au client.
• Traçabilité : l'IATF 16949 exige une traçabilité complète. Cela signifie que le mouliste doit pouvoir retracer l'acier utilisé dans un moule spécifique jusqu'à sa source, y compris les certificats d'aciérie et les enregistrements de traitement thermique. C'est essentiel pour l'analyse des causes profondes en cas de problème de qualité.
Par essence, le moule est considéré comme un intrant clé du processus, et l'acier est la base de cet intrant. Un acier non conforme ou mal choisi compromet l'ensemble du système de qualité.
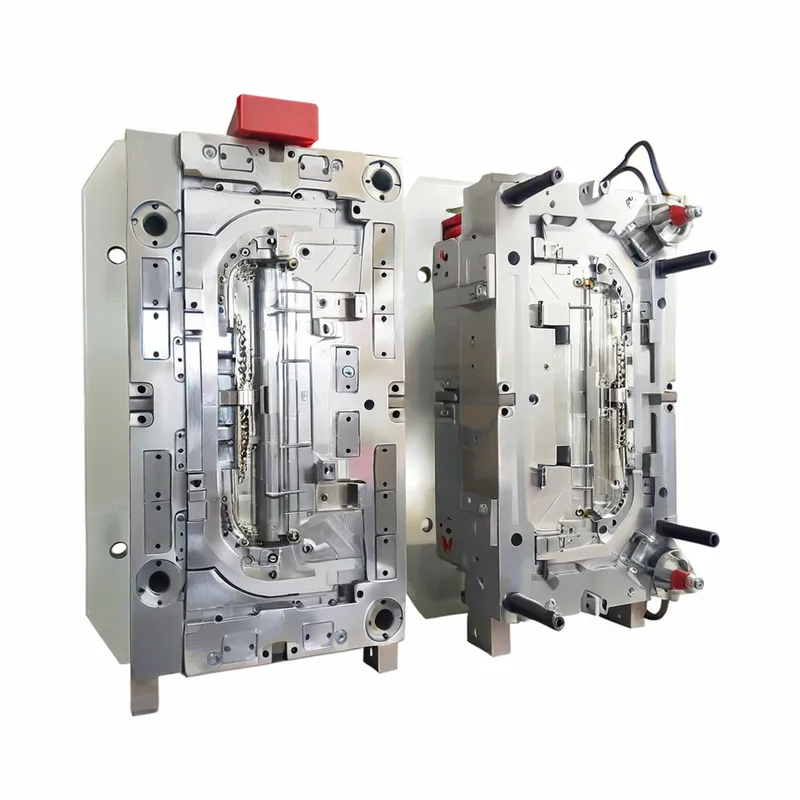
Le rôle critique de l'acier pour moules dans un contexte IATF 16949
Dans le cadre de l'IATF 16949, l'acier de moule est bien plus qu'une simple matière première. C'est un actif stratégique dont les propriétés influencent directement les « Cinq M » de la fabrication : Main-d'œuvre, Machine, Méthode, Matière et Mesure.
• Constance sur le volume : Les moules automobiles fonctionnent souvent pendant des millions de cycles. L'acier doit résister à l'usure, à la déformation et à la fatigue pour garantir que la première pièce est dimensionnellement et esthétiquement identique à la millionième. Cela soutient directement l'objectif de l'IATF de réduction de la variation.
• Coût total de possession (TCO) : un acier moins cher et de qualité inférieure peut permettre des économies initiales, mais peut engendrer des coûts plus élevés en raison d'une maintenance accrue, d'arrêts imprévus et de réparations fréquentes de l'outillage. L'IATF 16949 encourage une approche fondée sur le TCO, où la fiabilité et la performance à long terme sont prioritaires.
• Validation et PPAP : le processus d'approbation de pièce de production (PPAP) est une pierre angulaire de la qualité automobile. Le moule doit être capable de produire de façon constante des pièces conformes à toutes les spécifications. La stabilité et la durabilité de l'acier à moule sont essentielles pour un PPAP réussi et une production continue.
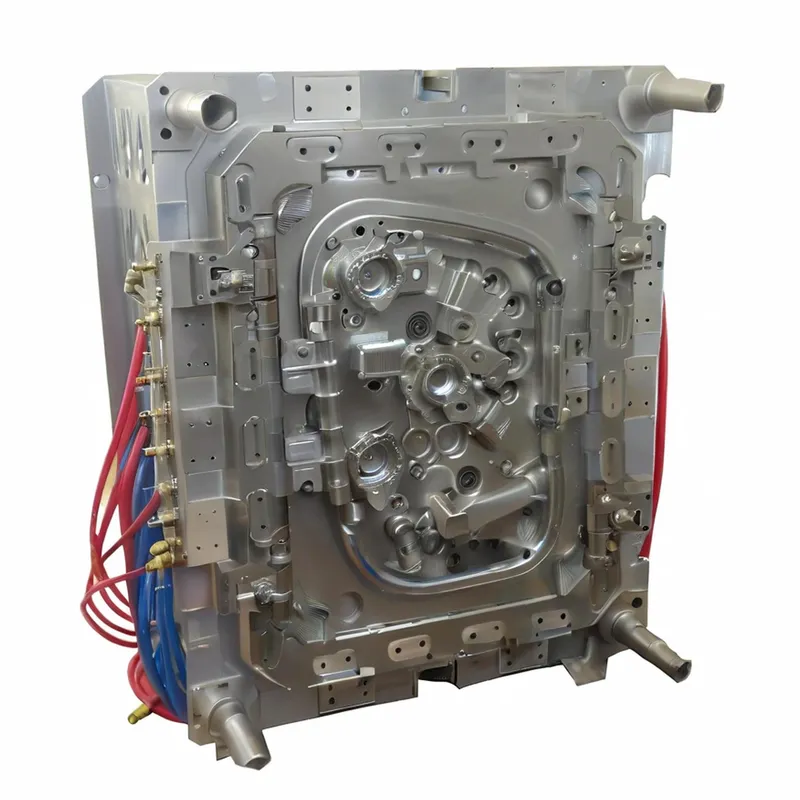
Classification des aciers pour moules d'injection automobile
Les aciers pour moules sont des alliages sophistiqués conçus pour des caractéristiques de performance spécifiques. Ils sont généralement classés en trois catégories principales, chacune contenant diverses nuances adaptées à différentes applications automobiles.
1. Aciers prétrempés :
Description : Ces aciers sont livrés par l'aciérie déjà traités thermiquement à une dureté modérée (généralement 28-40 HRC). Cela élimine le besoin d'un traitement thermique après usinage, réduisant le risque de distorsion et faisant gagner du temps.
Nuances courantes : P20, 1.2311, 1.2738.
Utilisation typique : moules pour production de faible à moyen volume, grands porte-empreintes, supports et composants pour polymères non abrasifs (par ex. PP, PE). Idéal pour les garnitures intérieures et les grandes pièces structurelles où un poli élevé n’est pas la préoccupation principale.
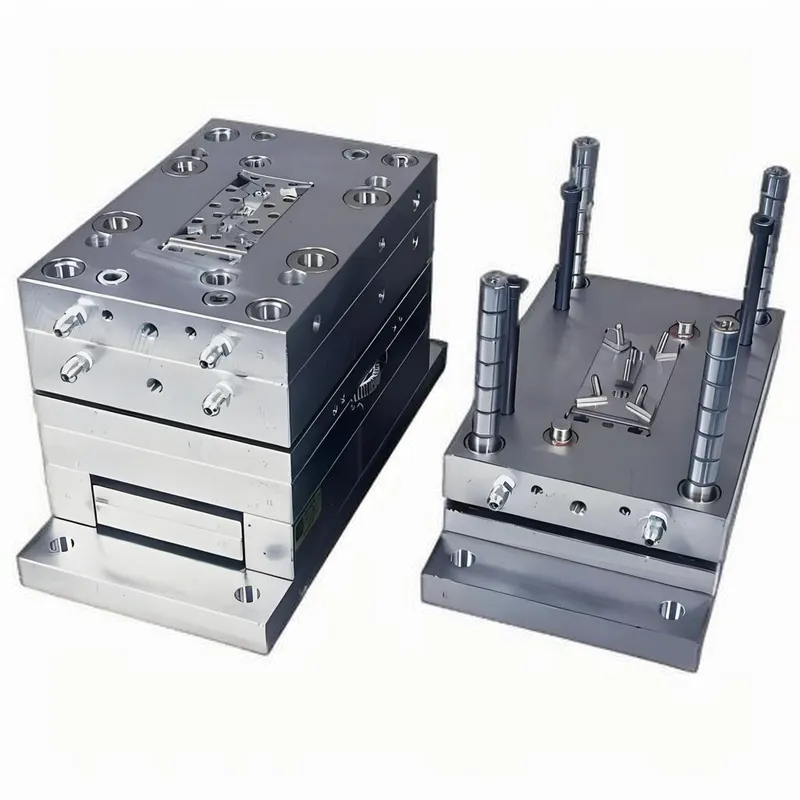
2. Aciers trempés à cœur (durcissables) :
Description : Ces aciers sont fournis à l'état recuit et tendre pour faciliter l'usinage. Après usinage, ils sont traités thermiquement (trempés et revenus) pour atteindre une dureté élevée (généralement 48-60 HRC).
Nuances courantes : H13 (1.2344), S7, 1.2343.
Utilisation typique : applications à haut volume et à forte usure. Moules pour résines abrasives chargées de verre, courantes dans les composants sous capot. Ils offrent une excellente résistance à l’usure, une bonne ténacité et une bonne résistance à la fatigue thermique.
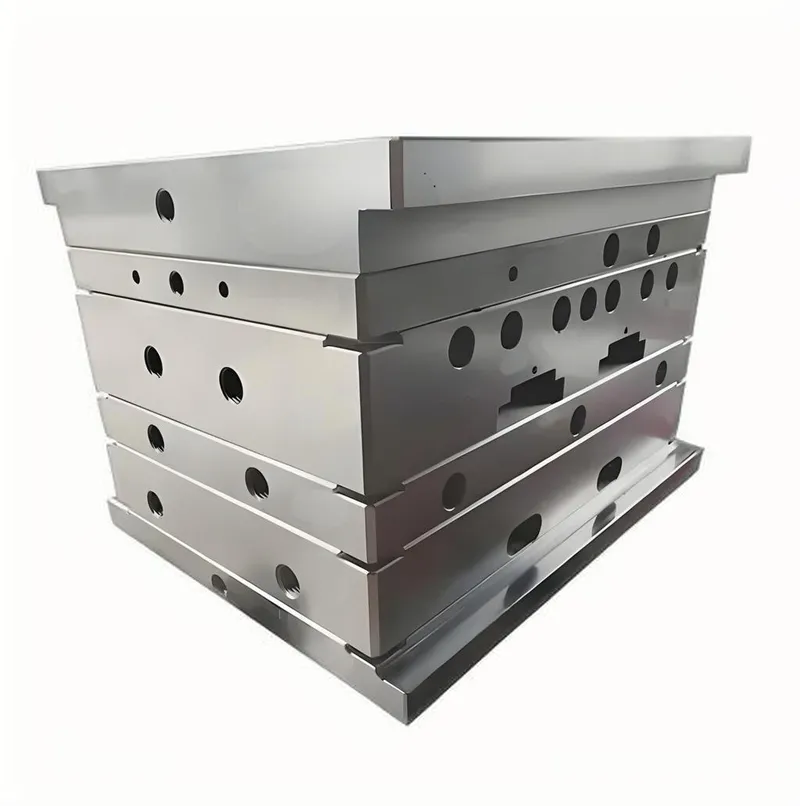
3. Aciers inoxydables :
Description : Ces aciers contiennent des niveaux élevés de chrome (>12 %), offrant une excellente résistance à la corrosion. Ils sont essentiels lors du moulage de résines corrosives (comme le PVC) ou lorsque les moules sont utilisés ou stockés dans des environnements humides.
Nuances courantes : 420 (1.2083), S136 (1.2316).
Utilisation typique : moules pour composants optiques comme les lentilles de phares et les guides de lumière, qui exigent un poli brillant et impeccable qui ne doit pas se dégrader dans le temps. Également utilisé pour les applications médicales et de qualité alimentaire pouvant faire partie des systèmes d’un véhicule (par ex. réservoirs de fluides).
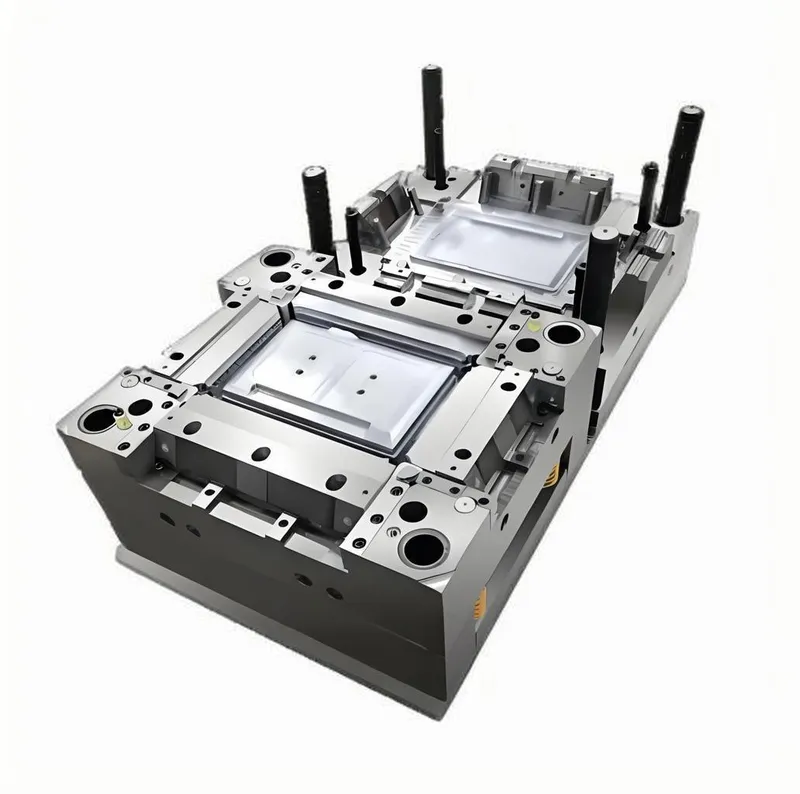
Scénarios d'application types pour les moules conformes à la norme IATF 16949
Le choix de l'acier est inextricablement lié à la pièce automobile finale qu'il produira.
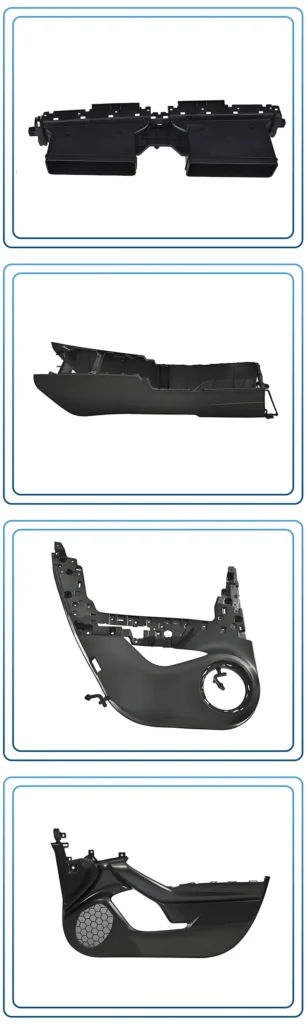
1. Composants intérieurs (tableaux de bord, panneaux de porte, consoles centrales) :
Choix de l'acier : souvent P20 ou 1.2738.
Justification : ces pièces sont grandes et complexes, souvent dotées de textures grainées complexes. Les volumes de production sont élevés mais les résines (PP, ABS, TPO) sont généralement non abrasives. L'acier prétrempé offre un bon équilibre entre l'usinabilité pour les grands outils et une durabilité suffisante pour le cycle de vie requis.
2. Composants sous le capot (capots de moteur, collecteurs d'admission d'air, carénages de ventilateur) :
Choix de l'acier : acier à outils pour travail à chaud H13 ou similaire.
Justification : ces pièces sont fabriquées à partir de résines chargées de verre ou de minéraux (PA66-GF30, PBT) qui sont très abrasives. La dureté élevée et la résistance à l'usure de l'acier H13 trempé à cœur sont essentielles pour empêcher l'érosion de la cavité du moule, qui entraînerait une défaillance dimensionnelle.
3. Éclairage extérieur (lentilles de phares, couvercles de feux arrière, tuyaux d'éclairage) :
Choix de l'acier : acier inoxydable de haute pureté comme le S136 ou le 420ESR.
Justification : la clarté optique est primordiale. Ces aciers peuvent être polis jusqu'à une finition miroir (SPI A-1). Leur excellente résistance à la corrosion garantit que ce poli élevé ne soit pas altéré par la rouille ou le micro-piqûre pendant la production ou le stockage, ce qui provoquerait des défauts dans la lentille.
4. Composants structurels et de sécurité (poutres de pare-chocs, structures de sièges) :
Choix de l'acier : nuances à haute ténacité comme le S7 ou le H13 modifié.
Justification : ces moules peuvent subir des contraintes et des impacts élevés pendant le moulage et la manipulation. La ténacité (la capacité à absorber l'énergie sans se rompre) est plus critique qu'une dureté extrême pour prévenir une défaillance catastrophique de l'outil.
Avantages de la sélection du bon acier dans le cadre de l'IATF 16949
Faire un choix d'acier éclairé et conforme apporte des avantages tangibles qui s'alignent directement sur les objectifs de l'IATF 16949.
① Qualité et cohérence du produit améliorées : Le bon acier maintient la stabilité dimensionnelle et l'état de surface, garantissant que chaque pièce répond aux spécifications et réduisant les variations d'une pièce à l'autre.
② Efficacité globale des équipements (TRS) accrue : un moule durable nécessite moins de maintenance non planifiée, ce qui entraîne une réduction des temps d'arrêt et une productivité accrue.
③ Coût total de possession (TCO) réduit : bien que l'acier haut de gamme ait un coût initial plus élevé, il s'amortit grâce à une durée de vie du moule plus longue, moins de réparations et moins de rebuts, en accord avec l'accent mis par l'IATF sur la réduction des déchets.
④ Conformité garantie et risque d'audit réduit : l'utilisation d'un acier certifié et traçable, accompagné d'une documentation adéquate, satisfait à une exigence clé de l'IATF 16949, simplifiant les audits et démontrant un contrôle robuste du procédé.
⑤ Performance prévisible : un acier de haute qualité provenant de fournisseurs réputés offre un comportement prévisible lors de l'usinage, du traitement thermique et de la production, réduisant au minimum les surprises et les écarts de procédé.
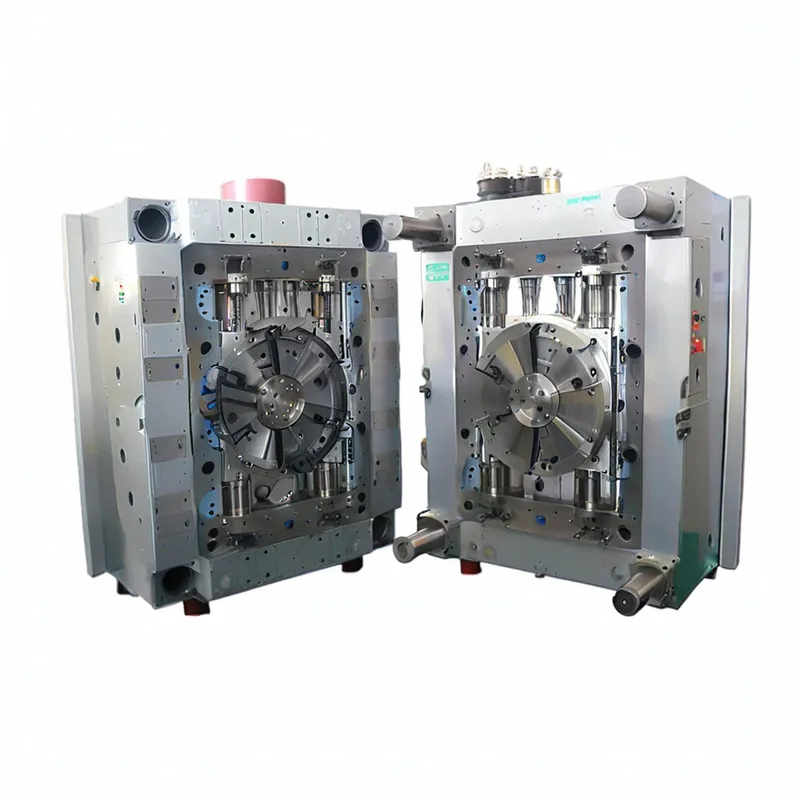
Inconvénients et risques d'une mauvaise sélection de l'acier
À l'inverse, faire des économies sur l'acier à moule introduit des risques importants qui peuvent compromettre un projet et la réputation d'un fournisseur.
① Défaillance prématurée du moule : L'utilisation d'un acier dont la ténacité ou la dureté est insuffisante peut entraîner des fissures, des écaillages ou une défaillance catastrophique, provoquant des temps d'arrêt importants et des coûts de remplacement.
② Défauts de qualité des pièces : une cavité de moule usée ou corrodée produira des pièces présentant des bavures (flash), des retassures, des dimensions incorrectes et une mauvaise finition de surface, entraînant des taux de rebut élevés et un possible rejet par le client.
③ Retards de production : un outil défaillant peut arrêter la production pendant des semaines, entraînant des délais de livraison non respectés et de sévères pénalités financières de la part des équipementiers automobiles.
④ Non-conformité IATF 16949 : l'utilisation d'un acier non traçable ou inapproprié constitue un signal d'alerte majeur lors d'un audit et peut donner lieu à un rapport de non-conformité (NCR), menaçant potentiellement la certification d'un fournisseur.
⑤ Coûts de maintenance accrus : un acier de qualité inférieure nécessitera un polissage, des réparations par soudure et une maintenance préventive plus fréquents, consommant de la main-d'œuvre et des ressources qui pourraient être mieux employées ailleurs.
IATF 16949 et acier pour moules d'injection automobile : Un guide complet
Maîtriser la sélection des aciers pour moules d'injection automobile pour l'IATF 16949.
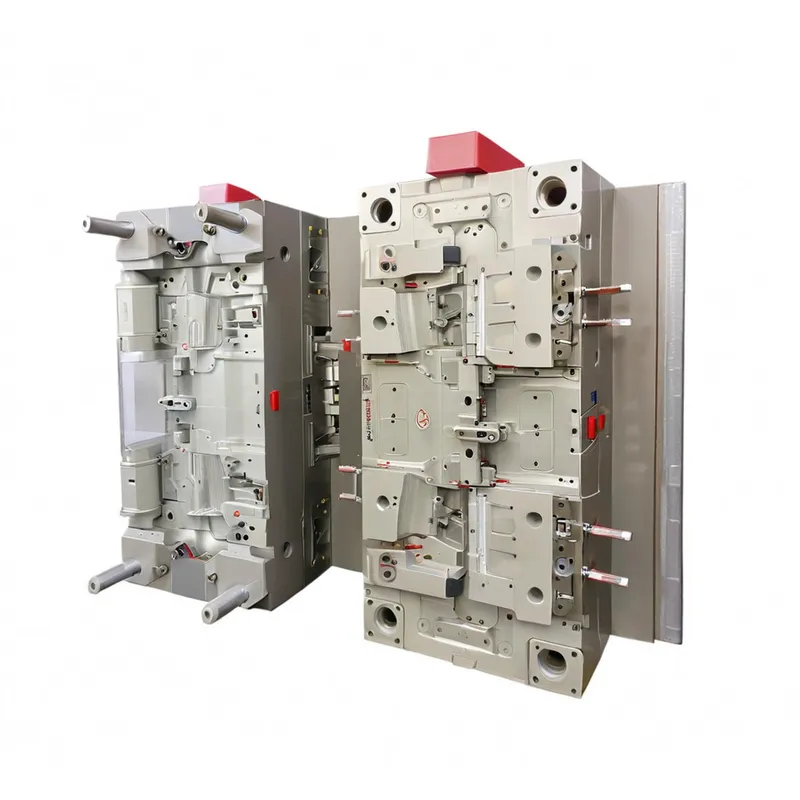
Le guide complet des solutions d'acier pour moules automobiles IATF 16949
Propriétés clés des aciers à haute performance pour moules automobiles
Lors de la spécification d'un acier pour moules, les ingénieurs évaluent une combinaison de propriétés. L'équilibre idéal dépend de l'application.
① Dureté : capacité de l'acier à résister à l'indentation et à l'abrasion. Mesurée en Rockwell C (HRC). Une dureté plus élevée augmente la résistance à l'usure, mais peut parfois réduire la ténacité.
② Ténacité : la capacité de l'acier à absorber les chocs et l'énergie sans se rompre. Essentielle pour les moules à angles vifs ou ceux soumis à des pressions d'injection élevées.
③ Résistance à l'usure : la capacité à résister à la perte de matière due au frottement et à l'abrasion, particulièrement importante lors du moulage de plastiques chargés de verre ou de minéraux. Elle est directement liée à la dureté et à la présence de carbures durs dans la microstructure de l'acier.
④ Résistance à la corrosion : la capacité à résister à l'attaque chimique des plastiques (par exemple, le PVC libérant du HCl) ou des facteurs environnementaux (humidité). Ceci est obtenu par l'ajout de chrome.
⑤ Aptitude au polissage : la capacité à obtenir un état de surface lisse et sans défaut. Elle dépend de la propreté de l'acier (faible teneur en inclusions), de son homogénéité et de sa microstructure. Les aciers haut de gamme sont souvent produits selon des procédés de fusion spéciaux comme la refusion sous laitier électroconducteur (ESR) afin d'améliorer la pureté et l'aptitude au polissage.
⑥ Usinabilité : la facilité avec laquelle l'acier peut être coupé, percé et fraisé. Les aciers plus tendres et prétrempés sont plus faciles à usiner, tandis que les aciers à outils à haute dureté sont plus difficiles et coûteux à travailler.
⑦ Conductivité thermique : la capacité de l'acier à transférer la chaleur. Une conductivité thermique plus élevée permet un refroidissement plus rapide, donc des durées de cycle plus courtes. C'est un avantage clé de certains grades spécialisés plus récents.
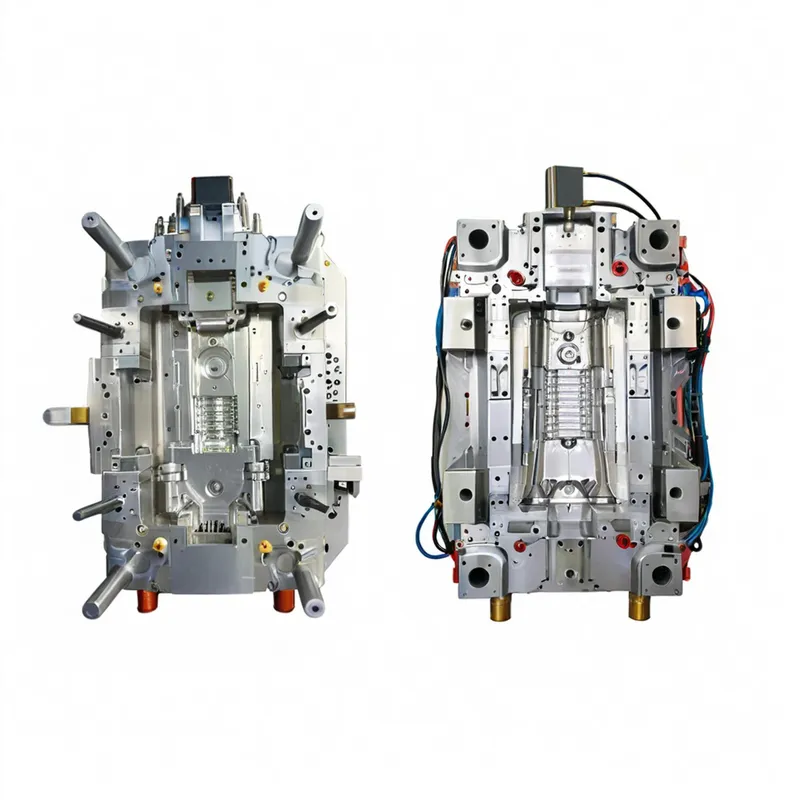
Le cycle de vie de l'acier moulé dans un système IATF 16949
La norme IATF 16949 exige une approche systématique et documentée de la gestion des équipements critiques. Pour l'acier de moulage, ce cycle de vie se présente comme suit :
① Spécification et approvisionnement : Le processus commence par la spécification de la nuance d'acier correcte par l'équipe d'ingénierie en fonction des exigences de la pièce. Le service des achats doit ensuite s'approvisionner en cet acier auprès d'un fournisseur agréé et réputé, capable de fournir un certificat matière complet (certificat d'usine) détaillant sa composition chimique et ses propriétés. Ce certificat constitue le premier maillon de la chaîne de traçabilité.
② Usinage et traitement thermique : tous les processus d'usinage sont contrôlés. Pour les aciers trempables, l'étape de traitement thermique est critique. Le fournisseur de traitement thermique doit également être agréé et fournir un certificat de conformité détaillant le processus utilisé (températures, milieux de trempe, durées) et la dureté finale obtenue. Ces données sont ajoutées au dossier historique de l'outil.
③ Validation (PPAP) : lors des essais de moule et des passes PPAP, la performance de l'outil est validée. Il doit prouver sa capacité à produire des pièces conformes de manière constante. Tout problème lié à l'acier (par exemple, usure inattendue, problèmes de refroidissement) est traité à ce stade.
④ Production et maintenance préventive : une fois en production, le moule est soumis à un plan rigoureux de maintenance préventive (PM), tel qu'exigé par l'IATF 16949. Cela comprend le nettoyage programmé, l'inspection de l'usure ou des dommages et un polissage mineur. Toutes les activités de maintenance sont consignées dans le dossier de l'outillage.
⑤ Rénovation et fin de vie : après des centaines de milliers ou des millions de cycles, l'outillage peut nécessiter une rénovation majeure ou un remplacement. La décision repose sur les données de performance (MSP), les relevés d'inspection et le dossier historique de l'outillage. L'ensemble du cycle de vie est documenté pour satisfaire aux exigences d'audit.
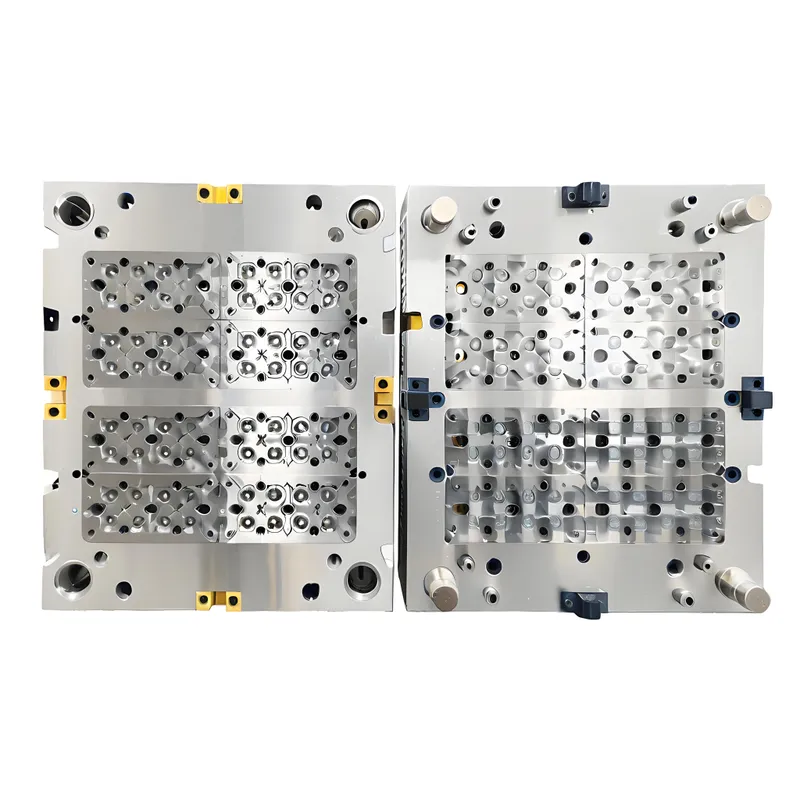
Considérations clés pour la sélection et la gestion de l'acier
Au-delà de la candidature de base, plusieurs autres facteurs doivent être pris en compte au cours du processus de sélection.
① Volume de production et cycle de vie : S'agit-il d'un outil prototype pour 1 000 pièces ou d'un outil grand volume pour 5 millions de pièces ? La longevité requise est le facteur le plus important qui détermine la nuance d'acier nécessaire.
② Complexité et géométrie de la pièce : les pièces à parois minces, à nervures profondes ou à angles internes vifs créent des concentrations de contraintes dans le moule. Un acier plus tenace est nécessaire pour éviter la fissuration dans ces zones.
③ Type de résine plastique : les charges abrasives (verre, fibre de carbone) exigent une résistance élevée à l'usure (H13). Les résines corrosives (PVC, certains retardateurs de flamme) exigent de l'acier inoxydable (S136).
④ Exigences d'état de surface : un panneau intérieur texturé a des besoins différents de ceux d'une lentille optique parfaitement transparente. La finition SPI (Society of the Plastics Industry) requise détermine la polissabilité nécessaire de l'acier.
⑤ Type et emplacement de la porte : le point où le plastique pénètre dans la cavité (la porte) est une zone de forte usure. Il est courant d'utiliser un insert distinct en acier à outils très résistant à l'usure à l'emplacement de la porte, même si le reste du moule est réalisé dans un acier plus tendre.
Meilleures pratiques pour la spécification et la conception de l'acier de moulage
① Collaborer tôt : Impliquer l'outilleur, le fournisseur de matériaux et le responsable du traitement thermique dès le début du processus de conception. Leur expertise peut éviter des erreurs coûteuses.
② Recourir à l'AMDE d'outillage : réaliser une analyse des modes de défaillance et de leurs effets (AMDE/FMEA) sur la conception du moule. Identifier les modes de défaillance potentiels liés à l'acier (par ex. « fissure à l'angle vif », « usure à la porte ») et mettre en œuvre des modifications de conception préventives.
③ Tout documenter : créez une « biographie de l'outil » complète ou un fichier d'historique pour chaque moule. Il doit inclure le certificat de l'aciérie, le certificat de traitement thermique, les rapports d'inspection, les journaux de maintenance et tous les enregistrements de réparation. C'est incontournable pour l'IATF 16949.
④ Spécifiez avec précision : ne vous contentez pas d'indiquer « P20 ». Précisez le fournisseur, la plage de dureté souhaitée (par exemple 30-32 HRC) et toute exigence particulière comme « doit être dégazé sous vide ».
⑤ Concevoir pour la maintenance : concevez le moule pour une maintenance facile et sûre. Cela inclut un accès dégagé aux composants soumis à une forte usure et l'utilisation de composants standardisés dans la mesure du possible.
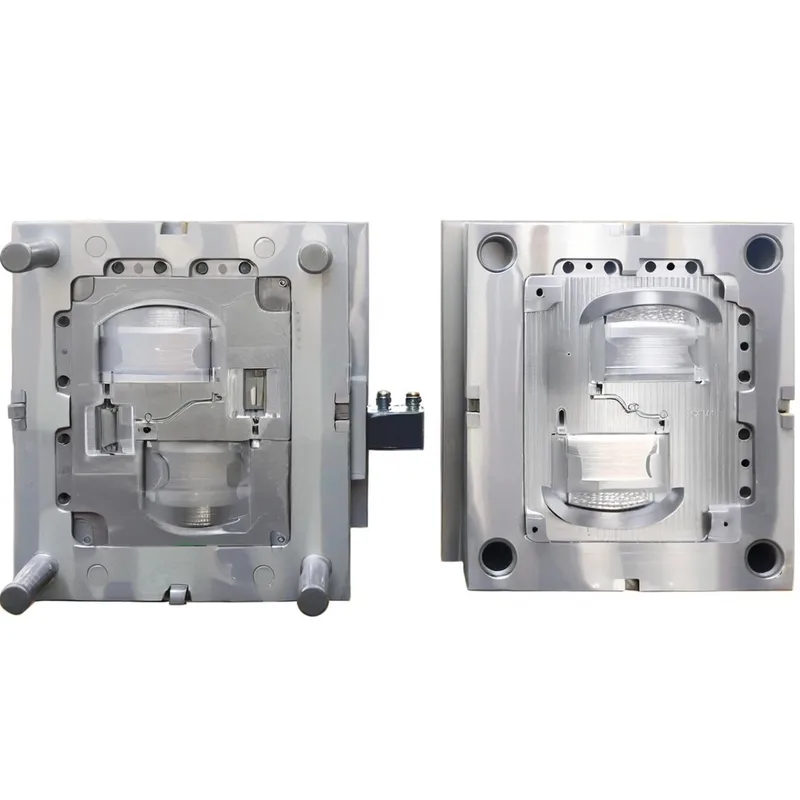
Problèmes courants liés à l'acier de moulage et leurs solutions
| Problème | Cause(s) potentielle(s) | Solution(s) conforme(s) à la norme IATF 16949 |
|---|---|---|
| Fissuration prématurée | – Sélection d'acier incorrecte (faible ténacité). – Traitement thermique inapproprié. – Angles internes vifs dans la conception. – Excès | – Choisir un acier plus tenace (par ex. S7). – Vérifier les certificats de traitement thermique ; recourir à un fournisseur certifié. – Modifier la conception pour inclure |
| Corrosion/rouille | – Utilisation d'un acier non inoxydable avec des résines corrosives (PVC). – Stockage inadapté dans un environnement humide. – Refroidissement contaminé | – Passer à un acier à moule inoxydable (S136, 420). – Mettre en place une procédure stricte de stockage du moule (nettoyer, sécher, appliquer un antirouille) |
| Usure/érosion excessive | – Moulage de matériaux abrasifs chargés de verre. – Dureté de l'acier trop faible pour l'application. – Vitesse au seuil élevée. | – Utiliser un acier à haute dureté trempé à cœur (H13). – Appliquer un revêtement de surface (PVD, nitruration) aux zones de forte usure. – Op |
| Mauvais polissage ou finition des pièces | – L'acier a une faible pureté (inclusions, impuretés). – Technique de polissage inadaptée. – Accumulation de matière (dégazage) sur la | – Spécifier un acier de haute pureté de qualité ESR pour les pièces optiques. – Faire appel à des techniciens de polissage expérimentés et à des procédures documentées |
| Instabilité dimensionnelle | – Détensionnement inadéquat après usinage. – Traitement thermique inapproprié ou non uniforme. – Acier pas assez robuste pour m | – Intégrez une séquence usinage d'ébauche -> détensionnement -> usinage de finition. – Assurez-vous que le traitement thermique est effectué par un qu |
Liste de contrôle pour la sélection des aciers pour moules en vue de la conformité à la norme IATF 16949
Utilisez cette liste de contrôle au cours de la phase initiale de conception et de passation des marchés pour vous assurer que vous ne manquerez pas d'éléments clés.
① Volume de production : Nombre total estimé de pièces à produire (>1 million, 500k-1M, <500k) ?
② Matériau de la pièce : la résine plastique est-elle non chargée, abrasive (chargée de verre/minéraux) ou corrosive (PVC/halogénée) ?
③ État de surface : quel est le fini SPI requis (par exemple, A-1 pour lentille, B-2 pour brillant, C-1 pour semi-brillant, D-3 pour texturé) ?
④ Complexité de la pièce : la pièce comporte-t-elle des parois minces, des nervures profondes ou des angles vifs exigeant une ténacité élevée de l'acier ?
⑤ Traçabilité : le fournisseur fournira-t-il un certificat matière complet traçable au numéro de coulée/lot ?
⑥ Traitement thermique : si un acier trempable est utilisé, le fournisseur de traitement thermique est-il certifié et en mesure de fournir un certificat de conformité ?
⑤ Plan d'entretien : un plan d'entretien préliminaire a-t-il été envisagé (par exemple, fréquence de nettoyage, points d'inspection) ?
⑥ Budget : la décision est-elle fondée sur le prix initial ou sur le coût total de possession (TCO) à long terme ?
- Qu'est-ce que l'IATF 16949 et quel est son lien avec le moulage par injection ?
- Le rôle critique de l'acier pour moules dans un contexte IATF 16949
- Classification des aciers pour moules d'injection automobile
- Scénarios d'application types pour les moules conformes à la norme IATF 16949
- Avantages de la sélection du bon acier dans le cadre de l'IATF 16949
- Inconvénients et risques d'une mauvaise sélection de l'acier
Guide de liste de contrôle pour acheteurs de fournisseurs de moulage par injection pour acheteurs étrangers avant paiement de l'outillage
Envoyer un paiement d'outillage à un fournisseur de moulage par injection à l'étranger est le moment où votre projet passe de l'évaluation à l'engagement. Faites-le correctement, et vous aurez un partenaire de fabrication fiable
Matrice des Capacités du Fournisseur de Moulage par Injection : Machines, Matériaux, Outillage et Contrôle Qualité
Après deux décennies d'exploitation de notre usine à Shanghai, nous avons vu trop de décisions d'approvisionnement mal tourner. Les entreprises choisissent leurs fournisseurs de moulage par injection1 sur la seule base du prix, ou de visites d'installations impressionnantes,
Guide de liste de contrôle pour acheteurs de fournisseurs de moulage par injection pour acheteurs étrangers avant paiement de l'outillage
Envoyer un paiement d'outillage à un fournisseur de moulage par injection à l'étranger est le moment où votre projet passe de l'évaluation à l'engagement. Faites-le correctement, et vous aurez un partenaire de fabrication fiable








