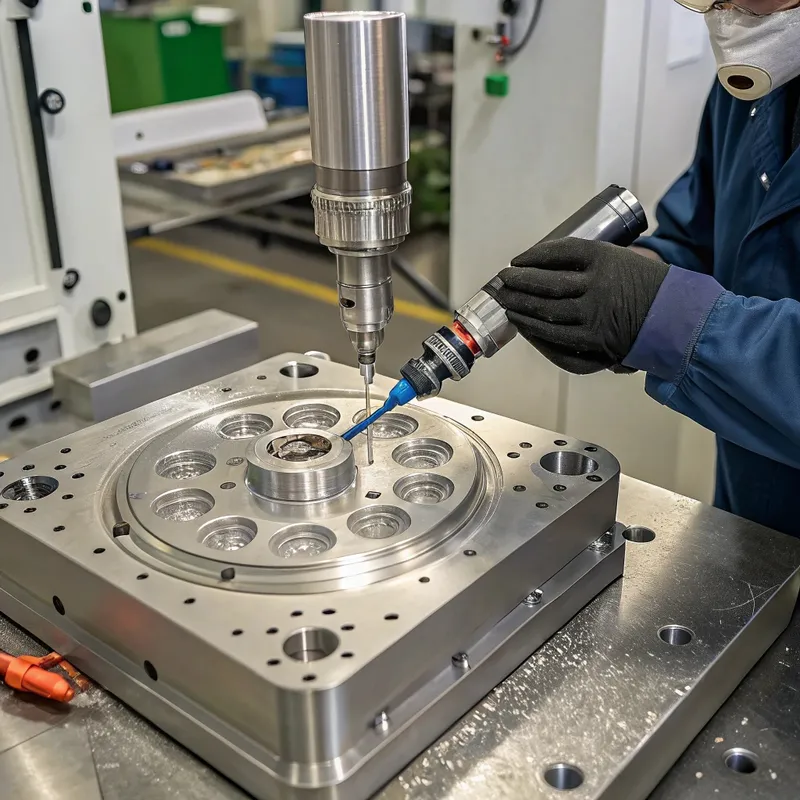
O que é o polimento de precisão para aço de moldes de injeção?
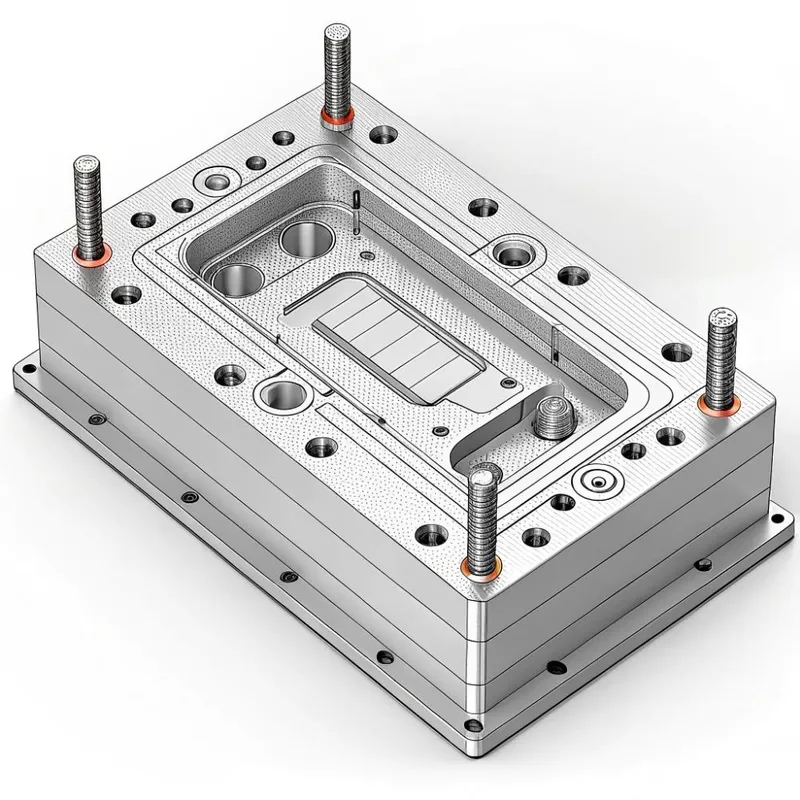
O polimento de precisão para moldes de injeção de aço refere-se a uma série de operações meticulosas de acabamento de superfícies mecânicas e/ou químico-mecânicas realizadas na cavidade, núcleo e outras superfícies funcionais de um molde de injeção feito de aço para ferramentas. O objetivo principal é obter uma textura de superfície específica e altamente refinada, normalmente um acabamento espelhado ou uma superfície mate ou texturada controlada com precisão, conforme ditado pelos requisitos do produto final.
Nome técnico completo: acabamento de superfície de precisão de aços-ferramenta para moldes de injeção.
Designações comuns: Polimento de moldes, polimento de ferramentas, polimento de cavidades, acabamento em espelho (para alto brilho).
1. Princípios fundamentais:
① Remoção progressiva de material: O polimento envolve a remoção sequencial de camadas microscópicas de aço utilizando abrasivos progressivamente mais finos. Cada etapa remove os riscos e as imperfeições de superfície deixados pela etapa anterior, mais grosseira.
② Integridade da superfície: O processo visa melhorar a integridade da superfície do aço, removendo marcas de maquinação, camadas refundidas de EDM e outros defeitos, resultando numa superfície homogénea e lisa.
③ Precisão dimensional: Embora seja removido material, o polimento de precisão deve manter as dimensões críticas e as tolerâncias geométricas do molde.
④ Obtenção do acabamento especificado: O objetivo final é cumprir uma norma de acabamento de superfície predefinida, como as estabelecidas pela Society of the Plastics Industry (SPI), ou especificações personalizadas.
2. Conceitos básicos:
① Aço para moldes: Aços para ferramentas especializados (por exemplo, P20, H13, S7, 420SS) são utilizados em moldes de injeção devido à sua dureza, tenacidade, resistência ao desgaste e capacidade de polimento. A escolha do aço influencia significativamente o nível de polimento alcançável e o esforço necessário.
② Rugosidade da superfície (Ra, Rz): Medidas quantificáveis da textura da superfície. Ra (Média de Rugosidade) é a média aritmética dos valores absolutos dos desvios de altura do perfil em relação à linha média. Valores de Ra mais baixos indicam superfícies mais lisas.
③ Unidades de brilho (GU): Uma medida da reflexão especular (brilho) de uma superfície.
④ Abrasivos: São utilizados materiais como compostos de diamante, óxido de alumínio, carboneto de silício e pedras de lapidação especializadas em vários tamanhos de grão.
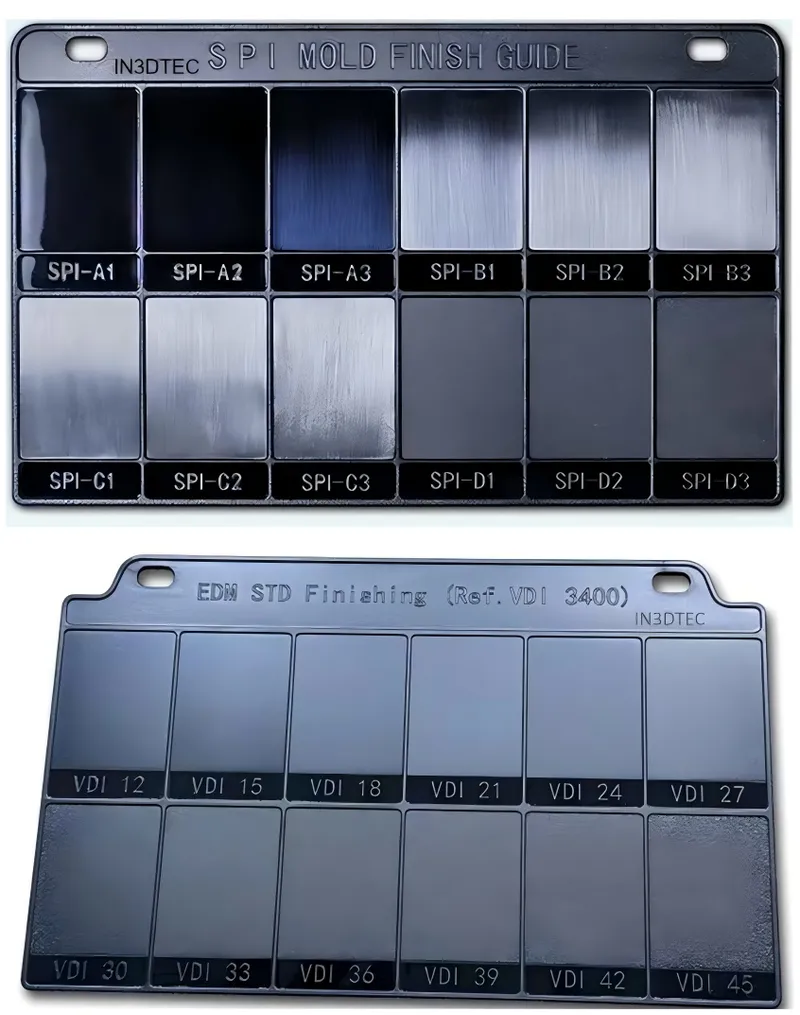
⑤ Normas de acabamento SPI: Diretrizes aceites pela indústria (A-1 a D-3) que classificam os acabamentos de superfície dos moldes, desde o espelho de alto brilho até ao acabamento mate/jateado.
O papel crucial do polimento no sucesso da moldagem por injeção
O polimento de precisão não se limita a tornar o molde brilhante; desempenha um papel multifacetado:
1. Parte Estética:
O acabamento da superfície do molde é diretamente replicado na peça de plástico. Um molde de alto brilho produz uma peça de alto brilho, essencial para a eletrónica de consumo, interiores de automóveis e embalagens de qualidade superior.
2. Libertação da peça (ejeção):
Superfícies de molde mais suaves reduzem o atrito, facilitando a ejeção da peça de plástico. Isto pode diminuir os tempos de ciclo, reduzir o stress da peça e minimizar a necessidade de agentes de libertação do molde.
3. Durabilidade e vida útil do molde:
Uma superfície bem polida é frequentemente mais resistente à corrosão e ao desgaste, especialmente se as tensões residuais da maquinagem forem removidas. Pode também evitar a incrustação prematura de resíduos de plástico.
4. Clareza ótica:
Para peças transparentes, como lentes ou tubos de luz, é essencial um polimento de qualidade excecional (SPI A-1 ou superior) para obter clareza ótica e evitar a dispersão da luz.
5. Caraterísticas do fluxo:
Uma superfície altamente polida pode influenciar o fluxo de plástico fundido dentro da cavidade do molde, embora este seja frequentemente um efeito secundário em comparação com o design da porta e a temperatura de fusão.
6. Limpeza e manutenção:
As superfícies mais lisas são mais fáceis de limpar e menos propensas à acumulação de material.
Classificações e tipos de polimentos de moldes
Os vernizes para moldes podem ser classificados com base em vários critérios:
1. Com base no acabamento de superfície obtido (por exemplo, normas SPI):
• SPI A-1 (Polimento com diamante grau #3): brilho máximo, tipo espelho, oticamente transparente. Obtido com polimento de diamante de 0-1 micron. (por exemplo, para lentes, refletores de alta gama).
• SPI A-2 (Polimento com diamante grau #6): alto brilho, espelho fino. Obtido com polimento de diamante de 2-3 micron. (por exemplo, para peças cosméticas de alta qualidade).
• SPI A-3 (Polimento com diamante grau #15): brilho médio, reflexo fino. Obtido com polimento de diamante de 3-5 micron.
• SPI B-1 (Papel de grão 600): semibrilho, cetim fino. Sem riscos visíveis.
• SPI B-2 (Papel de grão 400): semibrilho, cetim médio.
• SPI B-3 (Papel de grão 320): semibrilho, cetim grosseiro.
• SPI C-1 (Pedra de grão 600): acabamento mate, pedra fina.
• SPI C-2 (Pedra de grão 400): acabamento mate, pedra média.
• SPI C-3 (Pedra de grão 320): acabamento mate, pedra grosseira.
• SPI D-1 (Jato seco #11 microesfera de vidro): mate baço, jato fino.
• SPI D-2 (Jato seco #240 óxido): mate baço, jato médio.
• SPI D-3 (Jato seco #24 óxido): mate baço, jato grosseiro.
• (Nota: Existem também outras normas, como a VDI (alemã), nomeadamente para superfícies texturadas).
2. Com base no método de polimento:
• Polimento manual: Técnicos altamente qualificados utilizam ferramentas manuais (pedras, bastões de lapidação, feltros, panos) com compostos abrasivos. Oferece precisão e controlo para geometrias complexas.
• Polimento assistido por máquina: Utiliza ferramentas motorizadas, como polidoras rotativas, polidoras ultrassónicas ou máquinas de lapidação, para acelerar o processo, especialmente em superfícies maiores ou mais simples. É frequentemente combinado com retoques manuais.
• Polimento automatizado (robótico): Emergente para tarefas de polimento de grande volume ou repetitivas, mas ainda enfrenta desafios com superfícies 3D complexas.
3. Com base no objetivo/aplicação:
• Polimento ótico: clareza extrema, defeitos mínimos (SPI A-1 ou especificações personalizadas para peças óticas).
• Polimento cosmético de alto brilho: Para produtos de consumo visualmente apelativos (normalmente SPI A-2 a B-1).
• Polimento funcional: Destinado a melhorar a libertação ou a resistência ao desgaste, pode não exigir alto brilho (por exemplo, graus SPI B ou C).
• Polimento pré-textura: um acabamento liso específico (por exemplo, SPI C-1) necessário antes de aplicar gravação química ou texturização a laser.
• Acabamento mate/acetinado: Intencionalmente não refletor, muitas vezes obtido com abrasivos finos ou jato.
Principais indústrias e aplicações que exigem polimento de precisão
Várias indústrias dependem fortemente de moldes polidos com precisão:
1. Automóvel:
Lentes de faróis, coberturas de luzes traseiras, componentes de acabamento interior (painel de instrumentos, consolas com acabamentos de alto brilho), peças cromadas semelhantes.
2. Eletrónica de consumo:
Caixas para smartphones, computadores portáteis, televisores, electrodomésticos que exigem superfícies elegantes e de alto brilho.
3. Dispositivos médicos:
Componentes opticamente transparentes (cuvetes, produtos descartáveis para diagnóstico), caixas para equipamento médico, dispositivos implantáveis (em que a suavidade da superfície é fundamental para a biocompatibilidade).
4. Ótica e fotónica:
Lentes, prismas, guias de luz, fibras ópticas em que o SPI A-1 ou mesmo os superacabamentos personalizados são obrigatórios.
5. Embalagem:
Recipientes para cosméticos de alta qualidade, embalagens transparentes para alimentos, tampas e fechos com acabamentos de primeira qualidade.
6. Aeroespacial:
Componentes interiores, coberturas transparentes, componentes que exigem uma elevada resistência à fadiga.
7. Brinquedos:
Brinquedos de plástico de alto brilho e visualmente atractivos.
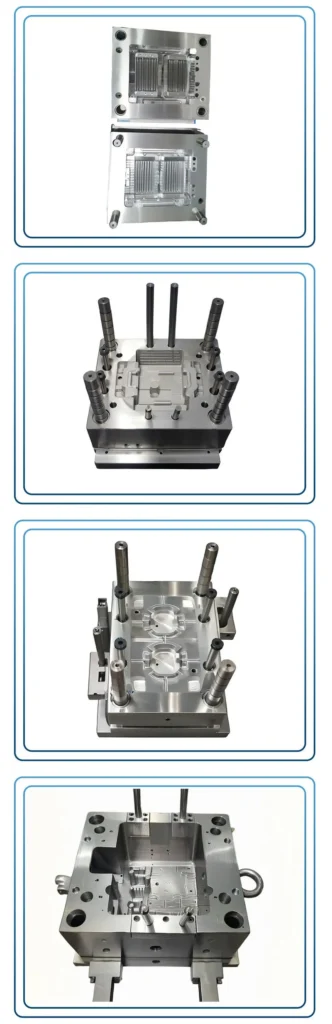
Vantagens de investir no polimento de moldes de alta qualidade
Os benefícios vão muito para além da estética:
1. Qualidade superior das peças:
A replicação direta da superfície do molde garante peças de plástico perfeitas e sem defeitos.
2. Maior atratividade do produto:
As superfícies de alto brilho ou com uma textura perfeita melhoram significativamente o valor percepcionado e a comercialização dos produtos.
3. Melhoria da libertação do molde:
O atrito reduzido permite que as peças sejam ejectadas facilmente, minimizando a tensão na peça e no molde e reduzindo potencialmente os tempos de ciclo.
4. Redução das taxas de sucata:
Menos defeitos como marcas de arrastamento, linhas de fluxo ou imperfeições de superfície em peças moldadas.
5. Aumento do tempo de vida do molde:
Uma superfície corretamente polida pode ser mais resistente ao desgaste, à corrosão e à acumulação de resíduos, prolongando a vida operacional da ferramenta.
6. Custos de manutenção mais baixos:
Os moldes mais fáceis de limpar reduzem o tempo de inatividade e o esforço de manutenção.
7. Consistência na produção:
Garante a consistência do acabamento superficial peça a peça em longas séries de produção.
8. Ativa os desenhos avançados:
Permite a moldagem de peças opticamente claras ou de pormenores intrincados que seriam impossíveis com moldes mal acabados.
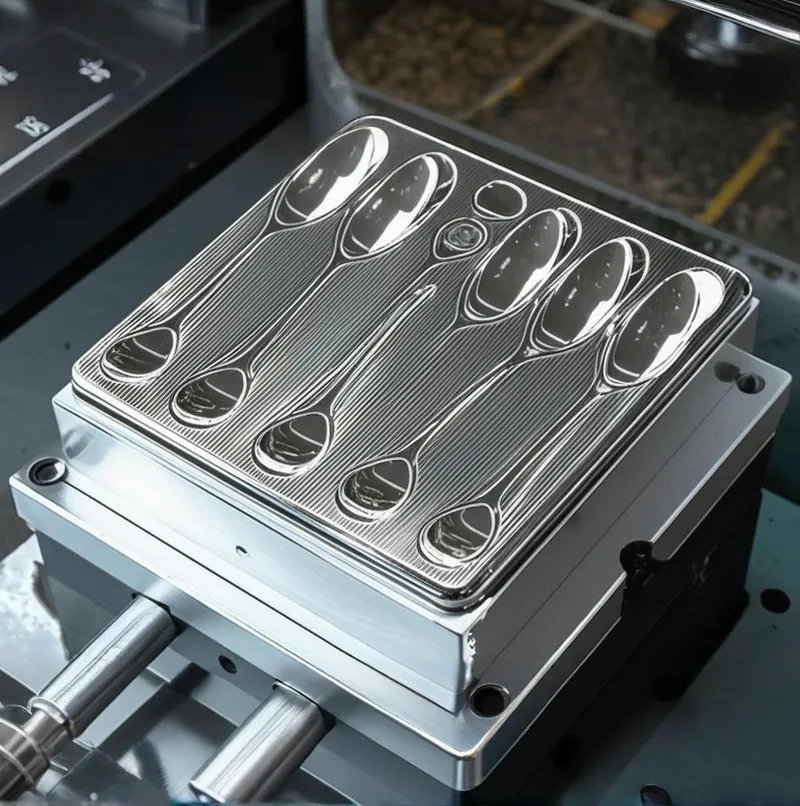
Potenciais desvantagens e desafios do polimento de precisão
Embora altamente benéfico, o polimento de precisão também apresenta desafios:
1. Custo:
Trata-se de um processo de mão de obra intensiva e dependente de competências, que aumenta significativamente o custo de fabrico do molde, especialmente para acabamentos de nível A do SPI mais elevado.
2. Prazo de entrega:
O polimento, especialmente de acordo com padrões elevados, pode acrescentar um tempo considerável ao calendário de entrega do molde.
3. Risco de polimento excessivo ou de erros:
As técnicas incorrectas podem levar a imprecisões dimensionais (por exemplo, arestas arredondadas, superfícies abauladas), geometria alterada ou efeitos de "casca de laranja".
4. Dependência de competências:
A obtenção de acabamentos de alta qualidade requer polidores altamente experientes e qualificados. Há uma escassez de tais competências.
5. Limitações materiais:
Nem todos os aços para moldes polem igualmente bem. Alguns aços são inerentemente mais difíceis de polir até um alto brilho devido à sua microestrutura (por exemplo, carbonetos grandes, inclusões).
6. Manutenção de arestas/detalhes afiados:
É um desafio conseguir um polimento elevado preservando na perfeição os cantos afiados ou os pormenores intrincados sem técnicas especializadas.
7. Subjetividade:
Embora existam normas como o SPI, ainda pode haver alguma subjetividade na avaliação da qualidade do polimento, especialmente nos níveis mais elevados.
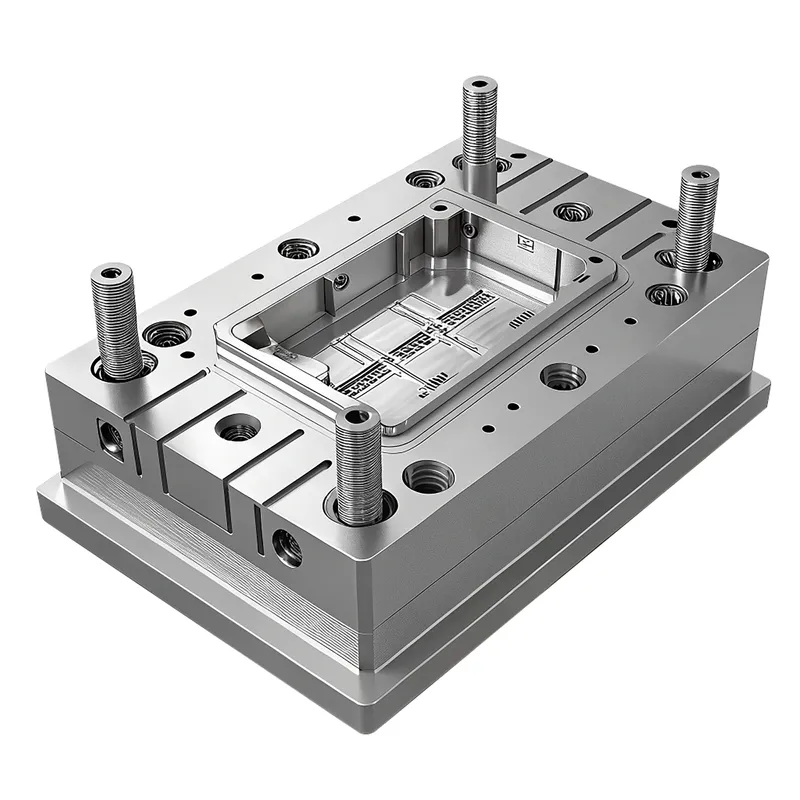
Guia especializado para o polimento de moldes de precisão
Obtenha peças de qualidade superior com o nosso guia especializado para polir com precisão o aço para moldes de injeção.
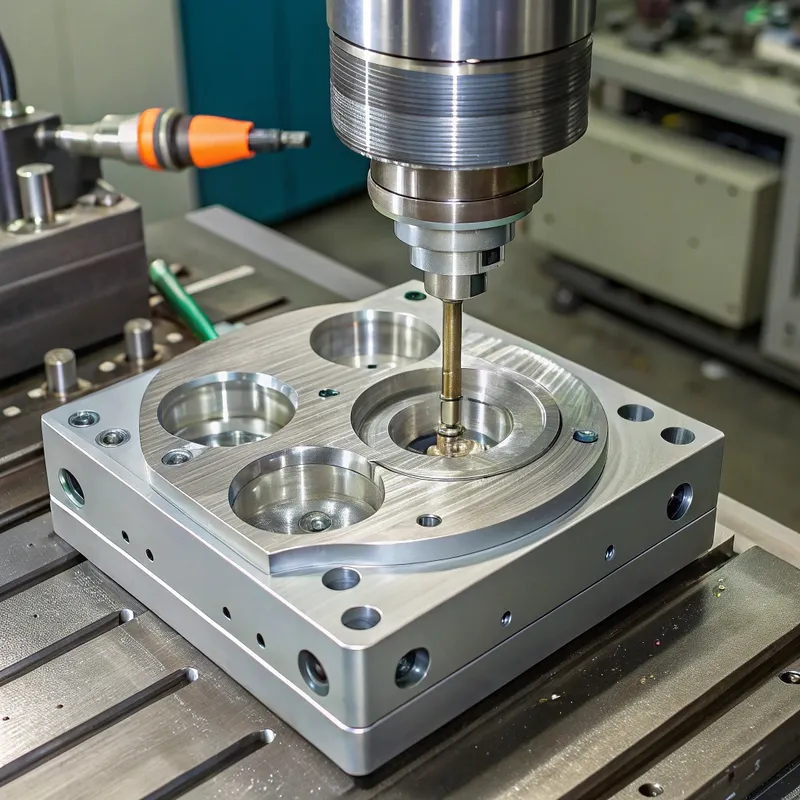
Recursos para soluções de polimento de precisão em aço para moldes de injeção
Comparação da polibilidade do aço para moldes: Um fator-chave
A escolha do aço para moldes tem um impacto profundo na facilidade e na qualidade do polimento:
1. Aços altamente políveis (por exemplo, Aço inoxidável 420, Stavax ESR, S136, NAK80): Estes aços são especificamente concebidos ou processados (por exemplo, refusão sob escória electrocondutora – ESR) para elevada pureza, microestrutura fina e dureza uniforme, tornando-os ideais para acabamentos SPI A-1 e aplicações ópticas. O NAK80 é um aço endurecido por precipitação conhecido pela excelente capacidade de polimento e por não necessitar de tratamento térmico após soldadura.
2. Aços de boa polibilidade (por exemplo, H13, P20 modificado, S7): Aços de trabalho comuns. O H13, quando corretamente tratado termicamente, pode obter bons acabamentos SPI A-2/A-3. O P20 é normalmente utilizado para acabamentos B ou C, mas os graus modificados podem obter acabamentos superiores. O S7 é resistente e pode ser bem polido.
3. Aços de polimento moderado/difícil (por exemplo, P20 padrão, alguns aços para ferramentas com grandes carbonetos ou menor pureza): Podem estar limitados a acabamentos SPI B ou C. Obter um elevado brilho pode ser muito difícil e demorado.
Factores do aço que afectam a polibilidade:
① Limpeza: Menos inclusões (sulfuretos, óxidos, silicatos) significam menos cavidades e defeitos durante o polimento. Os processos ESR ou VAR (Refusão por Arco em Vácuo) melhoram a limpeza.
② Homogeneidade e microestrutura: Uma estrutura de grão fina e uniforme e carbonetos pequenos bem distribuídos são cruciais. Carbonetos grandes e distribuídos de forma não uniforme podem “arrancar” durante o polimento, deixando picadas.
③ Dureza: Em geral, os aços mais duros (dentro da sua gama de trabalho) polem-se melhor até um brilho mais elevado, mas também exigem mais esforço. Uma dureza consistente é vital.
④ Resposta ao tratamento térmico: Um tratamento térmico adequado é fundamental para obter a dureza e a microestrutura desejadas, tendo em vista um polimento ótimo.
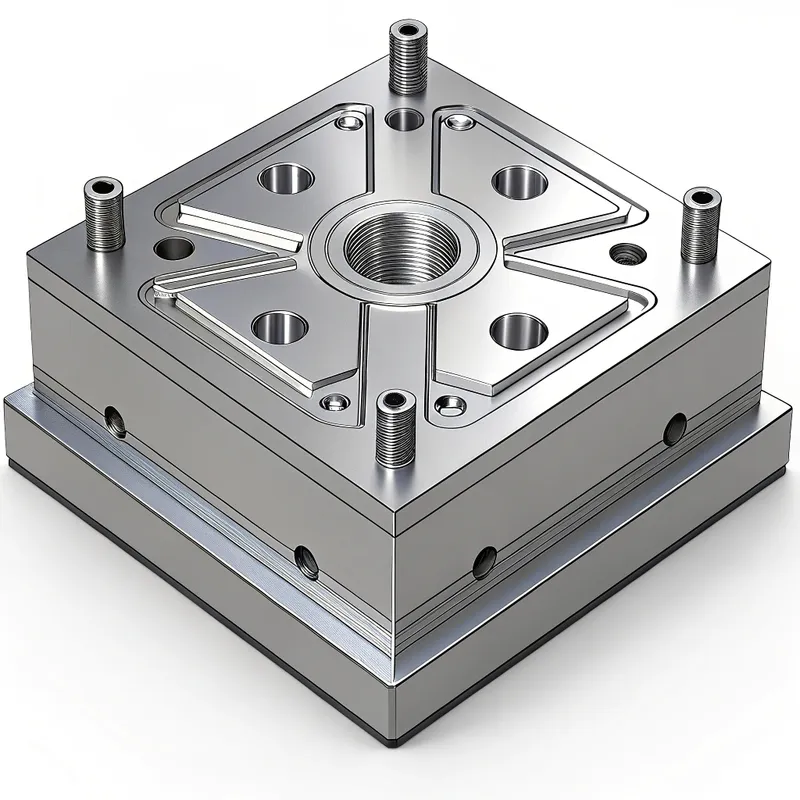
Principais caraterísticas de uma superfície de molde polida com precisão
Uma superfície polida de alta qualidade é definida por várias caraterísticas mensuráveis e observáveis:
1. Baixa rugosidade da superfície (Ra, Rz, Sa):
Normalmente, o SPI A-1 pode exigir Ra < 0.005 µm (ou 5 nm). O Sa (rugosidade média de área) está a tornar-se mais comum para superfícies 3D.
2. Alto brilho / Refletividade:
Medido em unidades de brilho (GU) utilizando um medidor de brilho. Os valores dependem do ângulo de medição (por exemplo, 20°, 60°, 85°).
3. Ausência de defeitos:
Sem riscos visíveis, buracos, "casca de laranja", ondulação, nebulosidade, cometas, manchas ou marcas de polimento sob a ampliação especificada.
4. Clareza / ausência de neblina:
Para os vernizes ópticos, é essencial uma elevada transmissão de luz e uma dispersão mínima.
5. Nitidez dos pormenores:
Preservação de pormenores finos e arestas vivas de acordo com o desenho do molde.
6. Uniformidade:
Acabamento consistente em toda a superfície polida, incluindo geometrias complexas.
7. Direccionalidade (Lay):
Para alguns acabamentos (por exemplo, escovado), é desejado um padrão direcional específico. Para os polimentos espelhados, não deve ser visível qualquer camada.
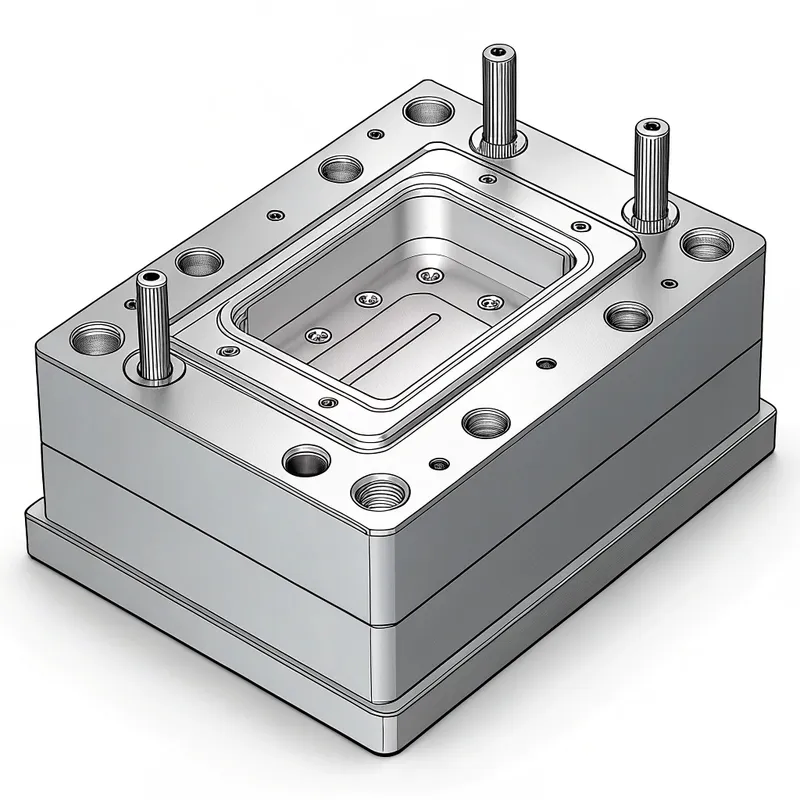
O processo principal: Passo a passo para um acabamento impecável
A obtenção de um polimento de precisão é um processo meticuloso e de várias fases:
1. Preparação e inspeção pré-usinagem:
• Garanta que a superfície do molde é devidamente maquinada (fresada, retificada ou por EDM) com danos subsuperficiais mínimos.
• Remover completamente qualquer camada de refundido EDM (camada dura e quebradiça), normalmente por lapidação ou fresagem ligeira. Isto é crucial, uma vez que a camada refundida não polirá bem e pode lascar.
• Verificar se existem marcas de maquinagem profundas, cortes ou defeitos que devam ser removidos antes de iniciar o polimento.
• Verificar o tipo e a dureza do aço.
2. Lapidação / moagem grosseira (fase abrasiva grosseira):
• Objetivo: remover marcas de maquinação, camada refundida de EDM e estabelecer a planeza/geometria inicial.
• Ferramentas e abrasivos: pedras abrasivas de grão grosso (por exemplo, óxido de alumínio ou carboneto de silício de grão 120-320), ferramentas de retificação.
• Técnica: trabalhar num padrão consistente, muitas vezes cruzado, garantindo que todas as marcas anteriores são removidas. Utilizar lubrificante/líquido de arrefecimento adequado.
3. Lapidação / Lapidação de semi-acabamento (fase de abrasão média):
• Objetivo: remover os riscos da fase de esmerilagem grosseira e refinar ainda mais a superfície.
• Ferramentas e abrasivos: pedras de grão médio (por exemplo, grão 400-800), papéis/panos abrasivos montados em bastões de lapidação, limas de diamante.
• Técnica: continuar com grãos progressivamente mais finos, mudando a direção do polimento a cada mudança de grão para garantir que as marcas anteriores são totalmente removidas. A limpeza meticulosa entre as fases de grão é vital para evitar o arrastamento de partículas mais grosseiras.
4. Acabamento fino / Pré-polimento (fase abrasiva fina):
• Objetivo: preparar a superfície para o polimento espelhado final, removendo todos os riscos visíveis das fases anteriores.
• Ferramentas e abrasivos: pedras de grão fino (por exemplo, grão 1000-1200), papéis abrasivos muito finos (por exemplo, até grão 2000-5000), compostos de diamante finos (por exemplo, 45 a 15 micron) aplicados com bastões de lapidação (madeira, latão, ferro fundido) ou pontas de feltro duro.
• Técnica: a limpeza extrema é fundamental. A direção do polimento é crítica.
5. Polimento / polimento de espelhos (fase de polimento de diamantes):
• Objetivo: alcançar o nível de brilho final pretendido (por exemplo, SPI A-1, A-2, A-3).
• Ferramentas e abrasivos: compostos/pastas de diamante (por exemplo, de 15 micron até 0,25 micron ou mais fino), aplicados com pontas de feltro, algodão, discos de madeira macia ou panos de polimento especializados. Utilizam-se ferramentas rotativas, polidores ultrassónicos ou métodos manuais.
• Técnica: pressão ligeira, padrões de movimento específicos. Cada tamanho de grão de diamante deve remover completamente as marcas do diamante anterior, mais grosseiro. O meio de polimento (feltro, madeira) deve ser mais macio do que o aço para evitar o encravamento de abrasivos.
6. Limpeza e inspeção finais:
• Limpar bem a superfície do molde para remover todos os resíduos de polimento.
• Inspecionar sob iluminação adequada (por exemplo, difusa, direcional) e ampliação para verificar se o acabamento cumpre as especificações (norma SPI, amostras visuais, leituras do medidor de brilho).
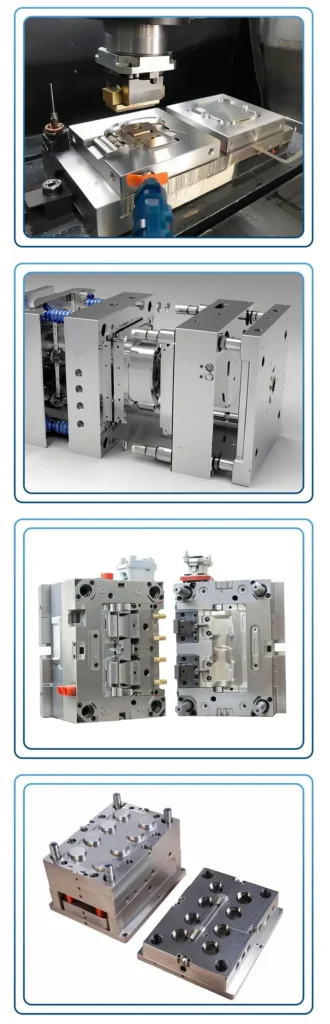
Considerações fundamentais nas operações de polimento de moldes de precisão
São vários os factores que influenciam o resultado do polimento:
1. Seleção e qualidade do aço para moldes:
Como já foi referido, os aços mais limpos, mais homogéneos e com microestruturas finas polem melhor.
2. Tratamento térmico:
É fundamental um tratamento térmico adequado e uniforme para obter a dureza correta. Pontos moles ou dureza inconsistente resultarão num polimento desigual. O alívio de tensões após a maquinagem de desbaste também pode ser benéfico.
3. Estado da superfície antes do polimento:
A qualidade da superfície inicial maquinada ou EDM tem um impacto significativo no esforço e tempo necessários para o polimento. É preferível um bom acabamento EDM com um mínimo de camada refundida.
4. Seleção e sequência de abrasivos:
É fundamental utilizar a sequência correta de tipos de abrasivos e tamanhos de grão. Saltar grãos leva a riscos mais profundos que são difíceis de remover.
5. Lubrificação/refrigerantes:
Os lubrificantes adequados (por exemplo, aguarrás mineral, óleos de polimento especializados) ajudam a transportar as limalhas, evitam o carregamento de abrasivos e arrefecem a superfície.
6. Ferramentas e suportes de polimento:
A escolha das varas de polir (madeira, latão, aço, feltro duro), dos rolos e das ferramentas eléctricas (rotativas, recíprocas, ultra-sónicas) depende da geometria e da fase de polimento.
7. Competências e experiência do técnico:
Este é, sem dúvida, o fator mais crítico, especialmente para o polimento manual de formas complexas com elevados níveis de SPI A. Requer paciência, um olhar atento e um "tato" para o processo.
8. Limpeza e controlo da contaminação:
Uma partícula de grão mais grosso transportada para uma fase mais fina pode arruinar horas de trabalho. Ferramentas dedicadas e uma limpeza imaculada são essenciais.
9. Pressão e velocidade:
É crucial aplicar a pressão e a velocidade corretas da ferramenta. Uma pressão ou velocidade excessiva pode gerar calor, causar "casca de laranja" ou arrancar carbonetos.
10. Direção de polimento:
Alterar a direção de polimento (por exemplo, 45-90 graus) entre as fases de grão ajuda a identificar e remover eficazmente os padrões de riscos anteriores.
11. Preservação de bordas e detalhes:
É necessário um cuidado especial para evitar o arredondamento de arestas vivas ou a eliminação de pormenores finos. Técnicas como a utilização de materiais de lapidação mais duros perto das arestas ou a utilização de máscaras podem ajudar.
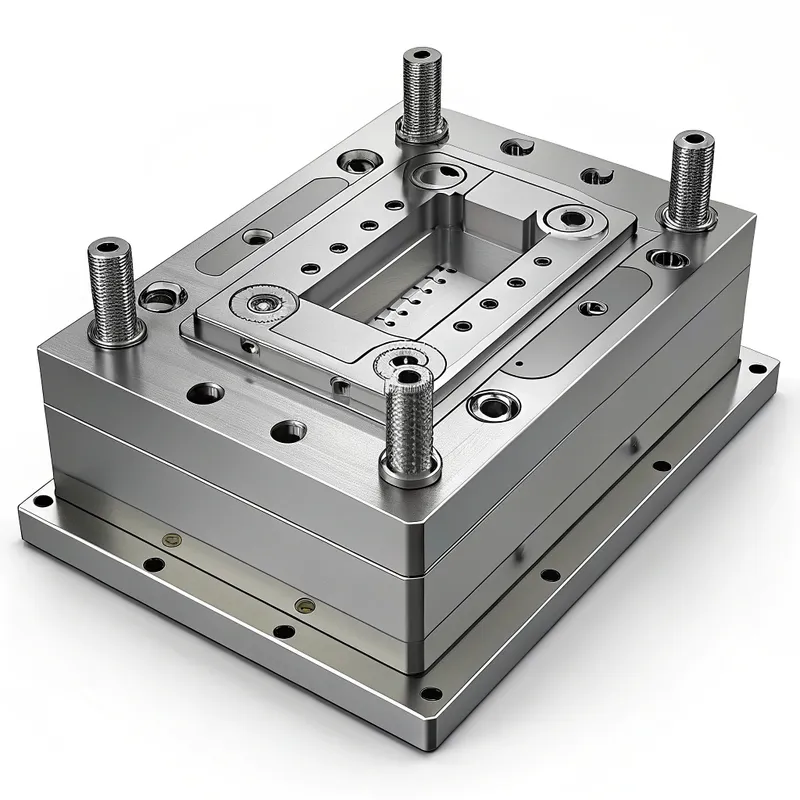
Escolher o aço de molde certo para uma polibilidade óptima
1. Para o SPI A-1 (qualidade ótica/lente):
• Aço inoxidável 420 (ESR/VAR): Excelente escolha, resistente à corrosão.
• S136 / Stavax ESR: aço inoxidável de grau premium, pureza muito elevada.
• NAK80: endurecimento por precipitação, muito boa polibilidade, boa soldabilidade sem reendurecimento.
• HPM38 (equivalente ao S136): Outra opção inoxidável de alta qualidade.
2. Para SPI A-2 / A-3 (Cosmética de alto brilho):
• H13 (ESR/VAR): Bom se perfeitamente tratado termicamente e limpo.
• Graus P20 modificados: alguns aços proprietários do tipo P20 oferecem melhor polibilidade.
3. Para os acabamentos SPI B (semi-brilhante):
• P20 (pré-endurecido): escolha padrão, rentável.
• H13, S7: Também adequados.
4. Para os acabamentos SPI C e D (mate/texturizado):
- A maioria dos aços para ferramentas pode obter estes acabamentos, uma vez que a superfície final é frequentemente apedrejada ou jacteada em vez de altamente polida. A tónica é colocada mais na durabilidade e na maquinabilidade.
Defeitos comuns de polimento de moldes: Causas e soluções
| Defeito | Descrição | Causas comuns | Soluções |
|---|---|---|---|
| Arranhões | Linhas ou ranhuras na superfície. | Contaminação dos grãos grossos, saltos de grãos, ferramentas de polimento danificadas, pressão incorrecta, passo anterior insuficiente. | Volte a polir começando com um grão suficientemente fino para remover o risco, mas suficientemente grosso para ser eficiente. Melhore a limpeza. |
| Poços / buracos | Pequenas reentrâncias ou buracos na superfície. | Inclusões no aço, carbonetos arrancados, corrosão, buracos de arco EDM não totalmente removidos. | Utilize aço mais limpo (ESR/VAR). Menor pressão de polimento. Garanta a remoção completa da camada refundida do EDM. Por vezes, os poros são inerentes ao |
| Casca de laranja | Textura ondulada e com covinhas que lembra a casca de uma laranja. | Pressão/velocidade excessiva com ferramentas rotativas, discos de polimento macios em aço macio, sobreaquecimento da superfície, tratamento térmico deficiente. | Utilize menor pressão, velocidades mais lentas, discos de polimento mais duros ou barras de lapidação. Garanta a dureza adequada do aço e o alívio de tensões |
| Névoa / Turvação | Aspeto leitoso ou turvo, falta de clareza nos acabamentos espelhados. | Riscos finos não totalmente removidos, resíduos de compostos de polimento, limpeza inadequada, humidade. | Re-polir cuidadosamente com as últimas fases de diamante. Limpeza completa com solventes adequados. Assegurar que a superfície está seca. |
| Caudas de cometas | Um risco com uma "cauda" de riscos mais finos ou de material perturbado. | Uma partícula abrasiva de maiores dimensões é arrastada pela superfície, incrustando-se e quebrando-se de seguida. | Melhorar rigorosamente a limpeza. Filtrar os lubrificantes. Repolir a zona afetada. |
| Bordos laminados | Cantos ou arestas arredondados onde se pretendia nitidez. | Pressão excessiva perto das arestas, ferramentas de lapidação macias, movimento de polimento sobre a aresta. | Utilizar ferramentas de lapidação mais duras perto das arestas, mascarar as arestas, polir longe das arestas ou paralelamente a elas. Reduzir a pressão. |
| Ondulação / Ondulações | Superfície ondulada e irregular. | Lapidação irregular, utilização incorrecta de ferramentas eléctricas, instalação de ferramentas não rígidas, tentativa de remoção demasiado rápida de material. | Assegurar uma lapidação plana com ferramentas adequadas. Utilizar configurações rígidas. Remover o material gradualmente. Habilidade e técnica consistente. |
| Marcas de polimento / redemoinhos | Riscos finos circulares ou em forma de arco resultantes do polimento final. | Demasiada pressão durante o polimento, polimento contaminado, composto de polimento incorreto, velocidade demasiado rápida. | Pressão mais leve, polidores limpos/novos, composto correto, velocidade mais lenta. Passagem final à mão, se necessário. |
- O que é o polimento de precisão para aço de moldes de injeção?
- O papel crucial do polimento no sucesso da moldagem por injeção
- Classificações e tipos de polimentos de moldes
- Principais indústrias e aplicações que exigem polimento de precisão
- Vantagens de investir no polimento de moldes de alta qualidade
- Potenciais desvantagens e desafios do polimento de precisão
Qual é o Processo do Protótipo à Produção de Moldagem por Injeção na China?
Acabou de concluir o seu primeiro protótipo impresso em 3D. Parece correto na bancada, mas já sabe que as impressões em plástico não resistem ao uso real. Agora precisa de peças moldadas por injeção — às centenas
Fabricante de Moldagem por Injeção de Plástico China
Tem um novo produto pronto para produção em massa, e o orçamento do molde nacional acabou de chegar a $45.000 com um prazo de entrega de 14 semanas. Parece familiar? Esse é o momento em que a maioria
Termos de Pagamento na Moldagem por Injeção na China: O que os Compradores Devem Saber em 2026
Principais Conclusões Pagamento padrão de moldes na China: 40–50% de depósito, o restante em parcelas por etapas. Transferência bancária T/T é o método dominante; L/C é raro para ferramentas abaixo de 50.000€. Nunca pague 100% antecipadamente








