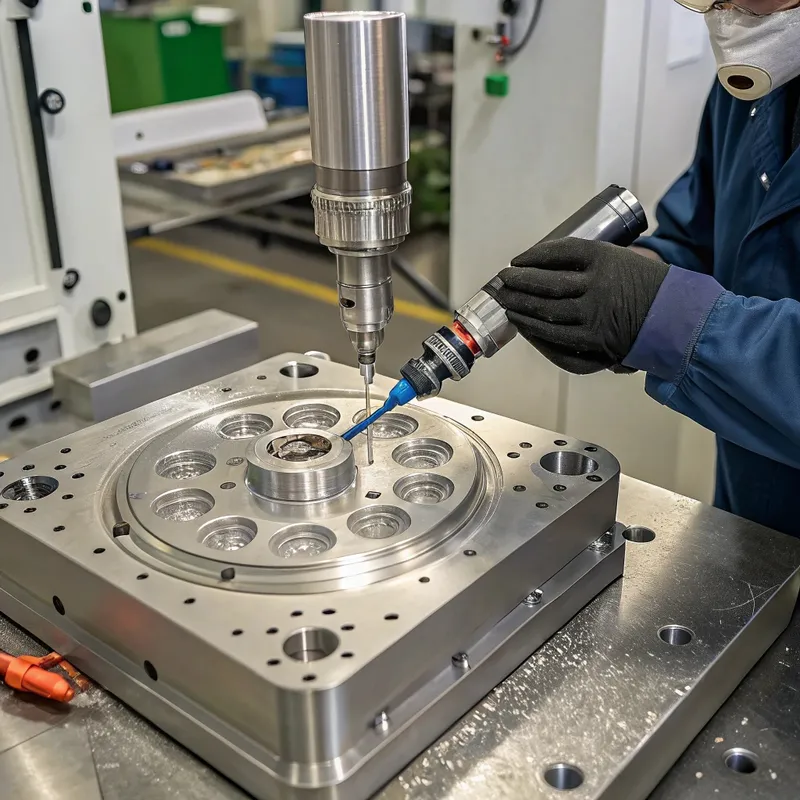
Что такое прецизионная полировка стали для литья под давлением?
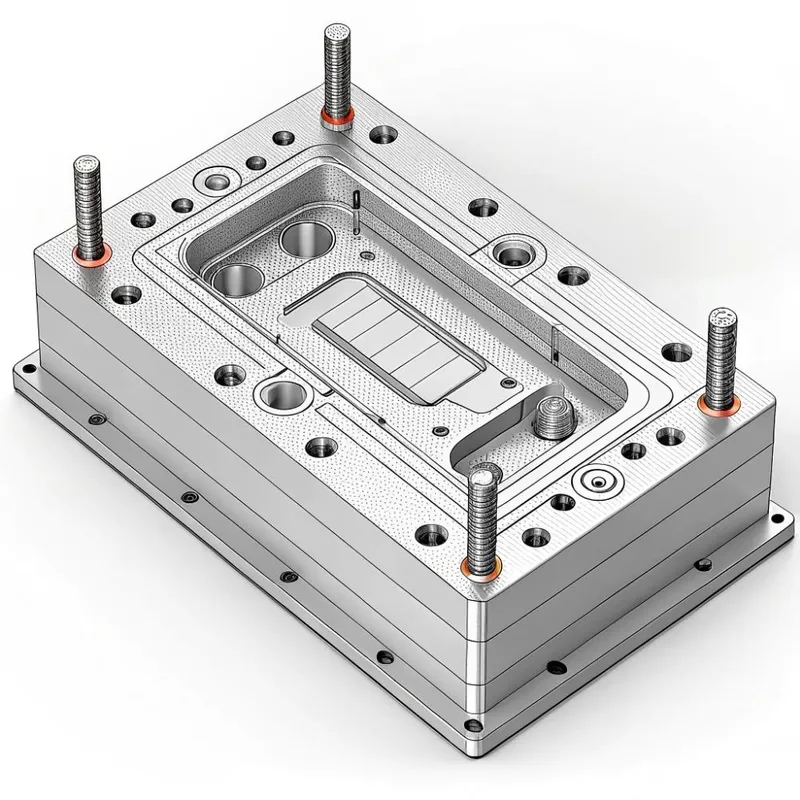
Прецизионная полировка стали для литьевых форм - это серия тщательных механических и/или химико-механических операций по обработке поверхности, выполняемых на полости, сердцевине и других функциональных поверхностях литьевой формы, изготовленной из инструментальной стали. Основной целью является достижение определенной, высокоочищенной текстуры поверхности, как правило, зеркальной или точно контролируемой матовой или текстурированной поверхности, в зависимости от требований к конечному продукту.
Полное техническое название: прецизионная обработка поверхности инструментальных сталей для пресс-форм литья под давлением.
Распространенные названия: полировка пресс-формы, полировка оснастки, полировка полости, зеркальная отделка (для высокого глянца).
1. Основные принципы:
① Постепенное удаление материала: Полировка заключается в последовательном удалении микроскопических слоёв стали с использованием всё более мелких абразивов. Каждый этап удаляет царапины и поверхностные дефекты, оставленные предыдущим, более грубым этапом.
② Целостность поверхности: процесс направлен на улучшение целостности поверхности стали путём удаления следов механической обработки, перелитых слоёв после электроэрозионной обработки и других дефектов, что приводит к однородной и гладкой поверхности.
③ Точность размеров: при удалении материала прецизионная полировка должна сохранять критические размеры и геометрические допуски пресс-формы.
④ Достижение заданной отделки: конечная цель — соответствовать заранее определённому стандарту отделки поверхности, такому как стандарты Society of the Plastics Industry (SPI), или индивидуальным спецификациям.
2. Основные понятия:
① Сталь для пресс-форм: Специализированные инструментальные стали (например, P20, H13, S7, 420SS) используются для литьевых пресс-форм благодаря их твёрдости, вязкости, износостойкости и полируемости. Выбор стали существенно влияет на достижимый уровень полировки и требуемые усилия.
② Шероховатость поверхности (Ra, Rz): количественные показатели текстуры поверхности. Ra (среднее арифметическое шероховатости) — это среднее арифметическое абсолютных значений отклонений высоты профиля от средней линии. Более низкие значения Ra указывают на более гладкие поверхности.
③ Единицы блеска (GU): мера зеркального отражения (блеска) поверхности.
④ Абразивы: материалы, такие как алмазные пасты, оксид алюминия, карбид кремния и специализированные притирочные камни, используются в различных размерах зерна.
⑤ Стандарты отделки SPI: принятые в отрасли нормы (от A-1 до D-3), классифицирующие отделку поверхности пресс-формы от глянцевого зеркального до матового/пескоструйного.
Решающая роль полировки в успехе литья под давлением
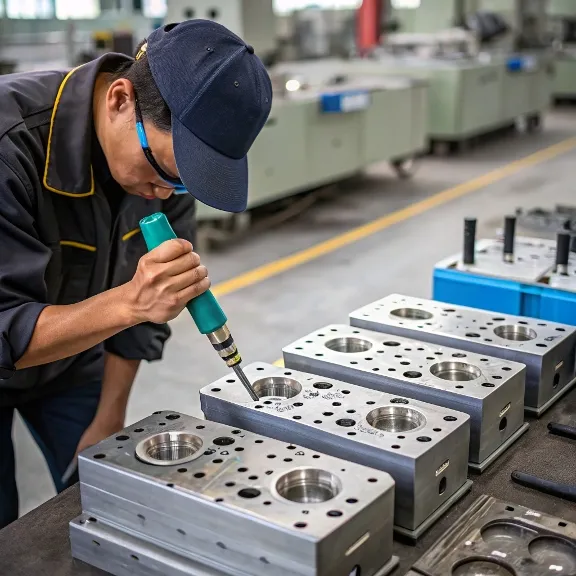
Прецизионная полировка - это не просто придание блеска пресс-форме; она играет многогранную роль:
1. Часть Эстетика:
Отделка поверхности пресс-формы непосредственно копируется на пластиковую деталь. Высокоглянцевая пресс-форма позволяет получить глянцевую деталь, что очень важно для бытовой электроники, автомобильных интерьеров и упаковки премиум-класса.
2. Освобождение деталей (выброс):
Более гладкие поверхности пресс-формы снижают трение, облегчая выталкивание пластиковой детали. Это позволяет сократить время цикла, уменьшить напряжение детали и свести к минимуму необходимость использования разделительных средств.
3. Долговечность и срок службы пресс-формы:
Хорошо отполированная поверхность зачастую более устойчива к коррозии и износу, особенно если сняты остаточные напряжения от механической обработки. Она также может предотвратить преждевременное образование нагара из-за остатков пластика.
4. Оптическая четкость:
Для прозрачных деталей, таких как линзы или световоды, необходима исключительно высококачественная полировка (SPI A-1 или лучше), чтобы добиться оптической чистоты и предотвратить рассеивание света.
5. Характеристики потока:
Высокополированная поверхность может влиять на течение расплавленного пластика в полости формы, хотя это часто является второстепенным эффектом по сравнению с конструкцией затвора и температурой расплава.
6. Чистка и обслуживание:
Более гладкие поверхности легче чистить, на них меньше скапливается материал.
Классификации и типы полиролей для пресс-форм
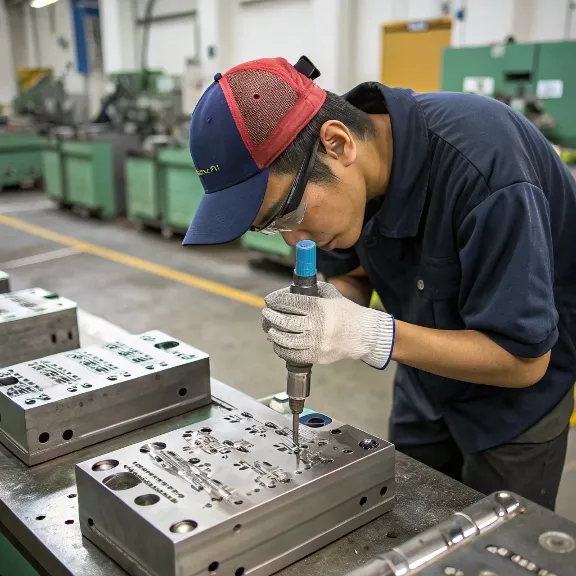
Полироли для плесени можно классифицировать по нескольким критериям:
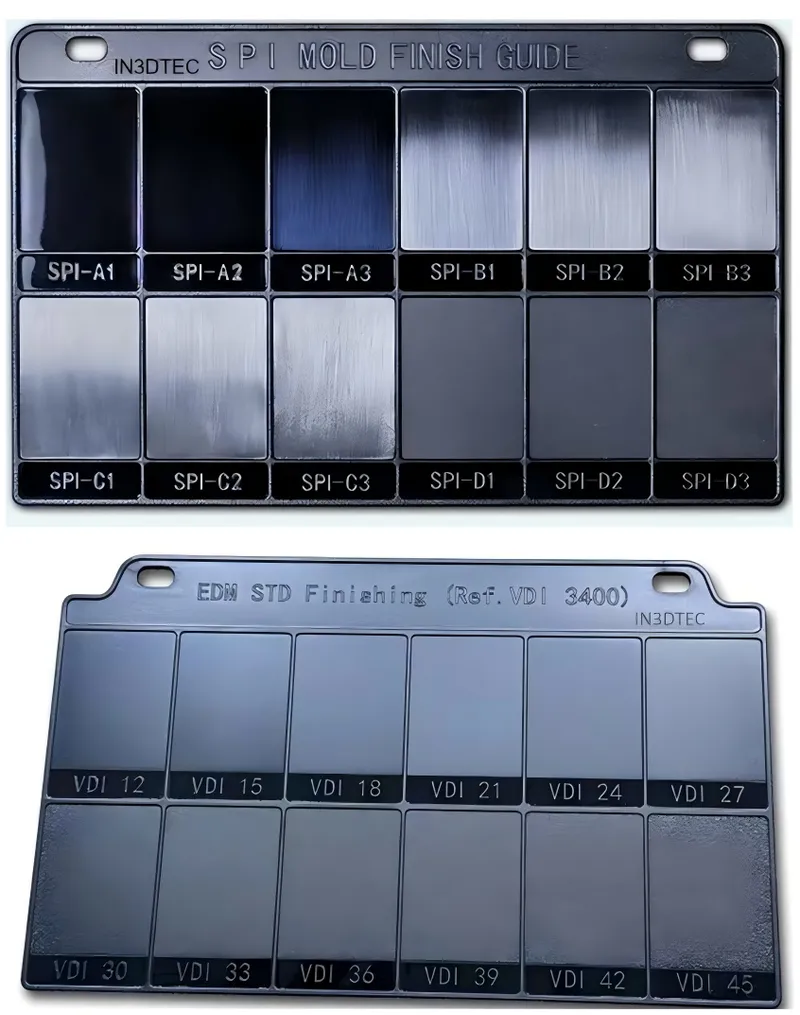
1. На основе достигнутой чистоты поверхности (например, по стандартам SPI):
• SPI A-1 (полировка алмазом марки #3): наивысший глянец, зеркальный, оптически прозрачный. Достигается алмазной полировкой 0–1 микрон. (например, для линз, высококлассных отражателей).
• SPI A-2 (полировка алмазом марки #6): высокий глянец, тонкое зеркало. Достигается алмазной полировкой 2–3 микрона. (например, для высококачественных косметических деталей).
• SPI A-3 (полировка алмазом марки #15): средний глянец, тонкоотражающий. Достигается алмазной полировкой 3–5 микрон.
• SPI B-1 (бумага зернистостью 600): полуглянцевый, тонкий сатин. Без видимых царапин.
• SPI B-2 (бумага зернистостью 400): полуглянцевый, средний сатин.
• SPI B-3 (бумага зернистостью 320): полуглянцевый, грубый сатин.
• SPI C-1 (камень зернистостью 600): матовая отделка, тонкий камень.
• SPI C-2 (камень зернистостью 400): матовая отделка, средний камень.
• SPI C-3 (камень зернистостью 320): матовая отделка, грубый камень.
• SPI D-1 (сухая пескоструйная обработка стеклянными шариками #11): тусклый мат, тонкая обработка.
• SPI D-2 (сухая пескоструйная обработка оксидом #240): тусклый мат, средняя обработка.
• SPI D-3 (сухая пескоструйная обработка оксидом #24): тусклый мат, грубая обработка.
• (Примечание: существуют и другие стандарты, например, VDI (Германия), особенно для текстурированных поверхностей).
2. На основе метода полировки:
• Ручная полировка: высококвалифицированные специалисты используют ручные инструменты (камни, притирочные бруски, войлочные насадки, ткани) с абразивными составами. Обеспечивает точность и контроль для сложных геометрий.
• Механизированная полировка: использует электроинструменты, такие как ротационные полировальные машины, ультразвуковые полировщики или притирочные станки, для ускорения процесса, особенно для больших или более простых поверхностей. Часто сочетается с ручной доводкой.
• Автоматизированная полировка (роботизированная): Появляется для крупносерийных или повторяющихся задач полировки, но всё ещё сталкивается с трудностями при обработке сложных 3D-поверхностей.
3. По назначению/применению:
• Оптическая полировка: предельная прозрачность, минимум дефектов (SPI A-1 или индивидуальные спецификации для оптических деталей).
• Косметическая высокоглянцевая полировка: Для визуально привлекательных потребительских товаров (обычно SPI A-2 до B-1).
• Функциональная полировка: Направлена на улучшение извлечения или износостойкости, может не требовать высокого глянца (например, классы SPI B или C).
• Полировка перед текстурированием: определённая гладкая отделка (например, SPI C-1), требуемая перед нанесением химического травления или лазерного текстурирования.
• Матовая/сатиновая отделка: намеренно неотражающая, часто достигается мелкими абразивами или пескоструйной обработкой.
Ключевые отрасли и сферы применения, в которых востребована прецизионная полировка
Различные отрасли промышленности в значительной степени зависят от точности полировки пресс-форм:
1. Автомобиль:
Линзы фар, крышки задних фонарей, элементы отделки салона (приборная панель, консоли с глянцевой отделкой), хромированные детали для подражания.
2. Потребительская электроника:
Корпуса для смартфонов, ноутбуков, телевизоров, бытовой техники, требующие гладких глянцевых поверхностей.
3. Медицинские приборы:
Оптически прозрачные компоненты (кюветы, диагностические принадлежности), корпуса для медицинского оборудования, имплантируемые устройства (где гладкость поверхности критична для биосовместимости).
4. Оптика и фотоника:
Линзы, призмы, световоды, оптические волокна, где обязательна суперфинишная обработка по стандарту SPI A-1 или даже по индивидуальному заказу.
5. Упаковка:
Высококачественные косметические контейнеры, прозрачная упаковка для пищевых продуктов, крышки и крышки с отделкой премиум-класса.
6. Аэрокосмическая промышленность:
Компоненты интерьера, прозрачные навесы, компоненты, требующие высокой усталостной прочности.
7. Игрушки:
Глянцевые, визуально привлекательные пластиковые игрушки.
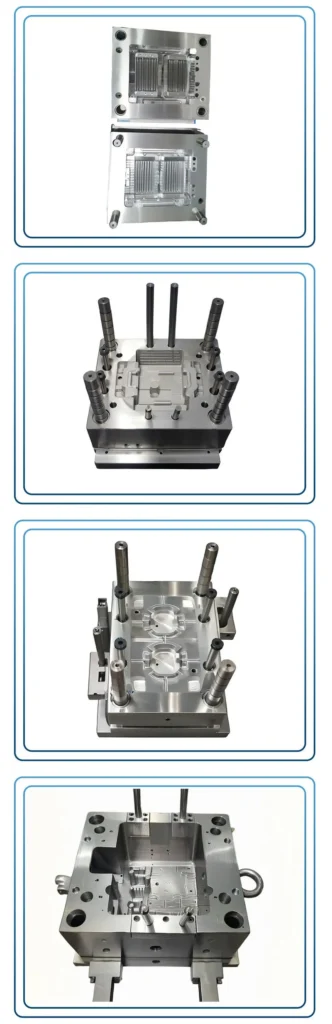
Преимущества инвестиций в высококачественную полировку пресс-форм
Преимущества выходят далеко за рамки эстетики:
1. Превосходное качество деталей:
Прямое копирование поверхности пресс-формы обеспечивает безупречное изготовление пластиковых деталей без дефектов.
2. Повышенная привлекательность продукта:
Глянцевые или идеально текстурированные поверхности значительно повышают воспринимаемую ценность и товарный вид продукции.
3. Улучшенное освобождение формы:
Снижение трения позволяет деталям легко извлекаться, минимизируя нагрузку на деталь и пресс-форму и потенциально сокращая время цикла.
4. Снижение количества металлолома:
Меньше дефектов, таких как следы волочения, линии течения или дефекты поверхности на формованных деталях.
5. Увеличение срока службы плесени:
Правильно отполированная поверхность более устойчива к износу, коррозии и образованию остатков, что продлевает срок службы инструмента.
6. Снижение затрат на обслуживание:
Легко очищаемые пресс-формы сокращают время простоя и затраты на техническое обслуживание.
7. Последовательность в производстве:
Обеспечивает постоянство качества обработки поверхности от детали к детали при длительных производственных циклах.
8. Включает расширенный дизайн:
Позволяет отливать оптически прозрачные детали или сложные детали, которые были бы невозможны при использовании плохо обработанных форм.
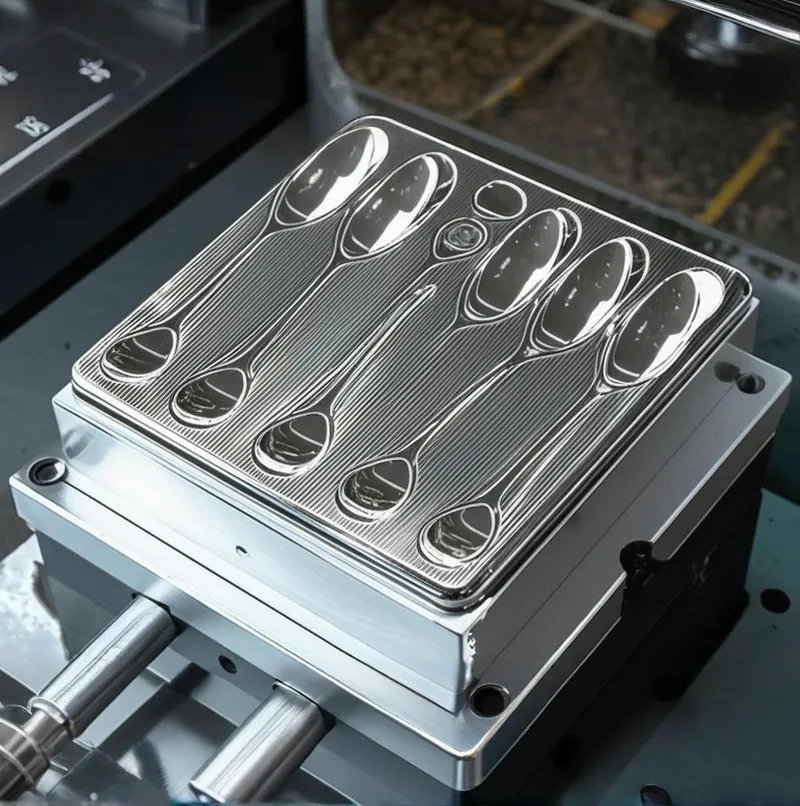
Возможные недостатки и проблемы прецизионной полировки
Прецизионная полировка, несмотря на свои преимущества, также сопряжена с определенными трудностями:
1. Стоимость:
Это трудоемкий и зависящий от навыков процесс, который значительно увеличивает стоимость изготовления пресс-формы, особенно для отделки с высоким уровнем SPI A.
2. Время выполнения:
Полировка, особенно в соответствии с высокими стандартами, может добавить значительное время к графику поставки пресс-форм.
3. Риск чрезмерной полировки или ошибок:
Неправильная техника может привести к неточностям в размерах (например, закругленные края, выпуклые поверхности), изменению геометрии или эффекту "апельсиновой корки".
4. Зависимость от навыков:
Для получения высококачественной отделки требуются опытные и квалифицированные полировщики. Таких специалистов не хватает.
5. Материальные ограничения:
Не все формовочные стали полируются одинаково хорошо. Некоторые стали по своей природе труднее полировать до блеска из-за их микроструктуры (например, крупных карбидов, включений).
6. Поддержание острых краев/деталей:
Без специальных технологий сложно добиться высокой полировки, идеально сохранив острые углы или сложные детали.
7. Субъективность:
Несмотря на существование таких стандартов, как SPI, в оценке качества полировки, особенно на высшем уровне, все же может присутствовать определенный субъективизм.
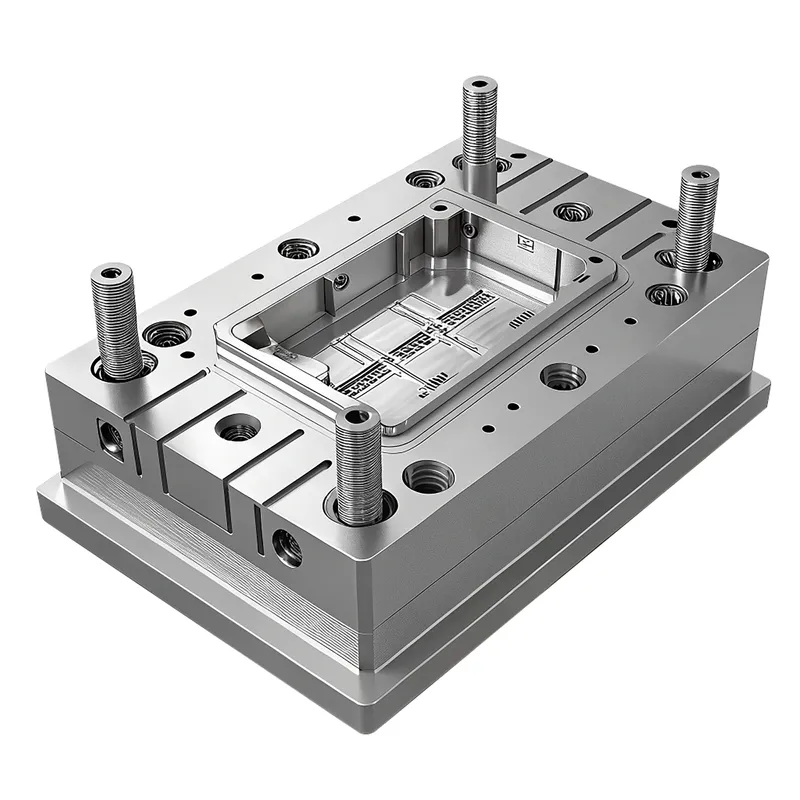
Руководство для экспертов по прецизионной полировке пресс-форм
Добейтесь превосходного качества деталей с помощью нашего экспертного руководства по прецизионной полировке стали для литьевых форм.
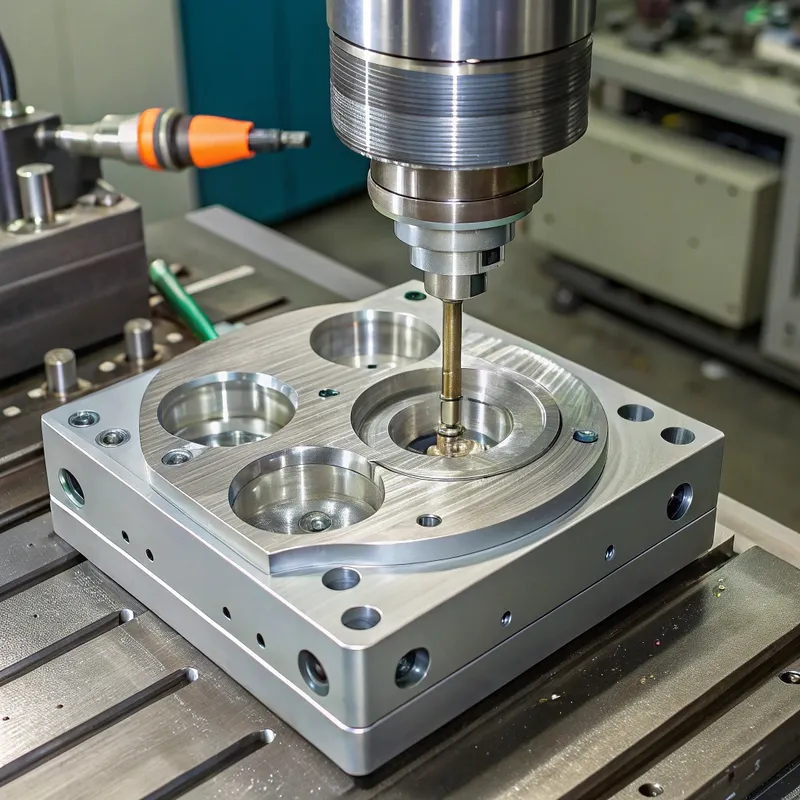
Ресурсы для решения задач прецизионной полировки стали для литьевых форм
Сравнение полируемости формовочной стали: Ключевой фактор
Выбор стали для пресс-формы существенно влияет на легкость и качество полировки:
1. Хорошо полируемые стали (например, 420 Нержавеющая сталь, Stavax ESR, S136, NAK80): эти стали специально спроектированы или обработаны (например, электрошлаковым переплавом – ESR) для высокой чистоты, мелкой микроструктуры и равномерной твёрдости, что делает их идеальными для отделки SPI A-1 и оптических применений. NAK80 — это дисперсионно-твердеющая сталь, известная отличной полируемостью и отсутствием необходимости в термообработке после сварки.
2. Стали с хорошей полируемостью (например, H13, модифицированная P20, S7): распространенные рабочие стали. H13 при надлежащей термообработке может обеспечить хорошую отделку SPI A-2/A-3. P20 обычно используется для отделки B или C, но модифицированные марки могут достигать более высокого качества. S7 прочна и хорошо полируется.
3. Стали умеренной/трудной полируемости (например, стандартная P20, некоторые инструментальные стали с крупными карбидами или более низкой чистотой): могут быть ограничены отделкой класса SPI B или C. Достижение высокого блеска может быть очень сложным и трудоемким.
Факторы, влияющие на полируемость стали:
① Чистота: меньшее количество включений (сульфидов, оксидов, силикатов) означает меньше раковин и дефектов при полировании. Процессы ESR или VAR (вакуумно-дуговой переплав) повышают чистоту.
② Однородность и микроструктура: критически важны мелкая, равномерная зернистая структура и хорошо распределенные мелкие карбиды. Крупные, неравномерно распределенные карбиды могут «выкрашиваться» при полировании, оставляя раковины.
③ Твёрдость: как правило, более твёрдые стали (в пределах их рабочего диапазона) полируются лучше до более высокого блеска, но также требуют больших усилий. Равномерная твёрдость жизненно важна.
④ Отклик на термообработку: правильная термообработка имеет решающее значение для достижения желаемой твердости и микроструктуры для оптимальной полировки.
Основные характеристики прецизионно отполированной поверхности пресс-формы
Высококачественная полированная поверхность определяется несколькими измеряемыми и наблюдаемыми характеристиками:
1. Низкая шероховатость поверхности (Ra, Rz, Sa):
Обычно SPI A-1 может требовать Ra < 0.005 µm (или 5 нм). Sa (среднеарифметическая шероховатость по площади) становится всё более распространённой для 3D-поверхностей.
2. Высокий блеск / отражающая способность:
Измеряется в единицах блеска (GU) с помощью блескомера. Значения зависят от угла измерения (например, 20°, 60°, 85°).
3. Отсутствие дефектов:
Под указанным увеличением не видно царапин, ям, "апельсиновой корки", волнистости, помутнений, комет, гладкости или следов полировки.
4. Ясность/отсутствие дымки:
Для оптических полиролей важны высокая светопропускная способность и минимальное рассеивание.
5. Резкость деталей:
Сохранение мелких деталей и острых краев в соответствии с дизайном пресс-формы.
6. Равномерность:
Постоянное качество по всей полируемой поверхности, включая сложные геометрические формы.
7. Направленность (Lay):
Для некоторых видов отделки (например, матовой) требуется определенный направленный рисунок. При зеркальной полировке слои не должны быть видны.
Основной процесс: Шаг за шагом к безупречной отделке
Точная полировка - это кропотливый многоступенчатый процесс:
1. Подготовка и предварительный контроль обработки:
• Обеспечьте надлежащую механическую обработку поверхности пресс-формы (фрезерование, шлифование или электроэрозионная обработка) с минимальным подповерхностным повреждением.
• Полностью удалите все слои EDM (твердый, хрупкий слой), как правило, камнем или легким фрезерованием. Это очень важно, так как литой слой плохо полируется и может отколоться.
• Проверьте, нет ли глубоких следов обработки, зазубрин или дефектов, которые необходимо устранить до начала полировки.
• Проверьте тип и твердость стали.
2. Грубая оббивка / шлифовка (этап грубого абразива):
• Цель: удалить следы механической обработки, литой слой после электроэрозионной обработки и обеспечить исходную плоскостность/геометрию.
• Инструменты и абразивы: абразивные камни грубой зернистости (например, 120–320 зернистости оксид алюминия или карбид кремния), шлифовальные инструменты.
• Техника: работайте по последовательной схеме, часто перекрёстно, обеспечивая удаление всех предыдущих следов. Используйте подходящую смазку/охлаждающую жидкость.
3. Полуфинишная обработка камнями / притирка (среднеабразивный этап):
• Цель: удалить царапины после этапа грубой обработки камнем и дополнительно улучшить поверхность.
• Инструменты и абразивы: камни средней зернистости (например, 400–800 зернистости), абразивные бумаги/ткани, закреплённые на притирочных брусках, алмазные напильники.
• Техника: продолжайте постепенно более мелкой зернистостью, меняя направление полировки при каждой смене зернистости, чтобы обеспечить полное удаление предыдущих следов. Тщательная очистка между этапами зернистости жизненно важна для предотвращения переноса более грубых частиц.
4. Тонкая отделка / предварительная полировка (этап тонкой абразивной обработки):
• Цель: подготовить поверхность к финальной зеркальной полировке путём удаления всех видимых царапин с предыдущих этапов.
• Инструменты и абразивы: камни мелкой зернистости (например, 1000–1200 зернистости), очень мелкие абразивные бумаги (например, до 2000–5000 зернистости), мелкие алмазные составы (например, от 45 до 15 микрон), наносимые притирочными брусками (дерево, латунь, чугун) или твёрдыми войлочными насадками.
• Техника: предельная чистота имеет первостепенное значение. Направление полировки критически важно.
5. Зеркальная полировка / шлифовка (этап алмазной полировки):
• Цель: достичь окончательного желаемого уровня глянца (например, SPI A-1, A-2, A-3).
• Инструменты и абразивы: алмазные составы/пасты (например, от 15 микрон до 0,25 микрона или мельче), наносимые войлочными насадками, ватой, мягкими деревянными притирами или специализированными полировальными тканями. Используются ротационные инструменты, ультразвуковые полировщики или ручные методы.
• Техника: лёгкое давление, определённые схемы движений. Каждый размер алмазной зернистости должен полностью удалять следы предыдущего, более грубого алмаза. Полировальный материал (войлок, дерево) должен быть мягче стали, чтобы избежать внедрения абразивов.
6. Окончательная очистка и проверка:
• Тщательно очистите поверхность формы, чтобы удалить все остатки полировки.
• Проверьте при соответствующем освещении (например, рассеянном, направленном) и увеличении, чтобы убедиться, что отделка соответствует спецификациям (стандарт SPI, визуальные образцы, показания блескомера).
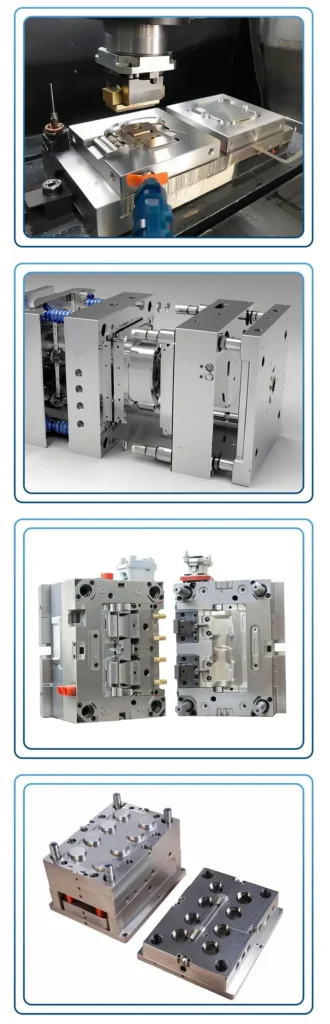
Ключевые соображения при выполнении операций полировки прецизионных пресс-форм
На результат полировки влияет множество факторов:
1. Выбор и качество формовочной стали:
Как уже говорилось, лучше всего полируются более чистые, однородные стали с тонкой микроструктурой.
2. Термообработка:
Правильная, равномерная термообработка до нужной твердости имеет решающее значение. Мягкие участки или непостоянная твердость приведут к неравномерной полировке. Снятие напряжения после грубой обработки также может быть полезным.
3. Состояние поверхности перед полировкой:
Качество исходной обработанной или EDM-поверхности существенно влияет на усилия и время, необходимые для полировки. Предпочтительнее хорошая обработка EDM с минимальным количеством повторного слоя.
4. Выбор и последовательность обработки абразивом:
Использование правильной последовательности типов и зернистости абразива имеет принципиальное значение. Пропуск зернистости приводит к появлению более глубоких царапин, которые трудно удалить.
5. Смазка/охлаждающие жидкости:
Правильно подобранные смазочные материалы (например, минеральный спирт, специализированные полировальные масла) помогают отводить стружку, предотвращают налипание абразивов и охлаждают поверхность.
6. Полировальные инструменты и держатели:
Выбор притирочных палочек (деревянных, латунных, стальных, из жесткого войлока), боров и электроинструментов (ротационных, возвратно-поступательных, ультразвуковых) зависит от геометрии и стадии полировки.
7. Навыки и опыт работы с техникой:
Это, пожалуй, самый важный фактор, особенно при ручной полировке сложных форм до высокого уровня SPI A. Это требует терпения, острого глаза и "чувства" процесса.
8. Чистота и контроль загрязнения:
Крупинка крупного зерна, попавшая на более тонкую стадию, может испортить несколько часов работы. Необходимы специальные инструменты и безупречная чистота.
9. Давление и скорость:
Правильное давление и скорость вращения инструмента имеют решающее значение. Чрезмерное давление или скорость могут привести к выделению тепла, появлению "апельсиновой корки" или вытягиванию карбидов.
10. Направление полировки:
Изменение направления полировки (например, 45-90 градусов) между стадиями зернистости помогает выявить и эффективно удалить предыдущие царапины.
11. Сохранение краев и деталей:
Необходимо соблюдать особую осторожность, чтобы избежать скругления острых краев или стирания мелких деталей. В этом могут помочь такие приемы, как использование более твердых притирочных материалов вблизи краев или маскирование.
Выбор правильной формовочной стали для оптимальной полируемости
1. Для SPI A-1 (качество оптики/объективов):
• 420 Нержавеющая сталь (ESR/VAR): Отличный выбор, устойчивая к коррозии.
• S136 / Stavax ESR: нержавеющая сталь премиум-класса, очень высокой чистоты.
• NAK80: дисперсионное твердение, очень хорошая полируемость, хорошая свариваемость без повторной закалки.
• HPM38 (эквивалент S136): Ещё один высококачественный нержавеющий вариант.
2. Для SPI A-2 / A-3 (косметика с высоким глянцем):
• H13 (ESR/VAR): Хороша при идеальной термообработке и чистоте.
• Модифицированные марки P20: некоторые запатентованные стали типа P20 обеспечивают улучшенную полируемость.
3. Для отделки SPI B (полуглянцевая):
• P20 (предварительно закалённая): стандартный выбор, экономичный.
• H13, S7: Также подходят.
4. Для отделок SPI C и D (матовые/текстурированные):
- Большинство инструментальных сталей могут получить такую отделку, поскольку конечная поверхность часто подвергается камнеобработке или дробеструйной обработке, а не высокой полировке. Основное внимание уделяется прочности и обрабатываемости.
Распространенные дефекты полировки плесени: Причины и решения
| Дефект | Описание | Общие причины | Решения |
|---|---|---|---|
| Царапины | Линии или бороздки на поверхности. | Загрязнение грубыми зернами, пропуск зерен, поврежденные полировальные инструменты, неправильное давление, недостаточный предыдущий шаг. | Повторно отполируйте, начиная с зернистости достаточно мелкой, чтобы удалить царапину, но достаточно крупной для эффективности. Повысьте чистоту. |
| Ямы / проколы | Небольшие углубления или отверстия на поверхности. | Включения в стали, выдернутые карбиды, коррозия, не полностью удаленные ямы от дуги EDM. | Используйте более чистую сталь (ESR/VAR). Меньшее давление при полировке. Обеспечьте полное удаление белого слоя после ЭЭО. Иногда раковины присущи |
| Апельсиновая цедра | Волнистая, с ямочками текстура, напоминающая кожуру апельсина. | Чрезмерное давление/скорость при использовании вращающихся инструментов, мягкие шлифовальные круги на мягкой стали, перегрев поверхности, плохая термообработка. | Используйте меньшее давление, более низкие скорости, более твёрдые полировальные круги или притирочные бруски. Обеспечьте надлежащую твёрдость стали и снятие напряж |
| Дымка / помутнение | Молочный или мутный вид, отсутствие четкости на зеркальных поверхностях. | Мелкие царапины удалены не полностью, остатки полировочных составов, неправильная очистка, влажность. | Повторно тщательно отполируйте с помощью алмазных ступеней. Тщательная очистка с использованием соответствующих растворителей. Убедитесь, что поверхность сухая. |
| Кометные хвосты | Царапина с "хвостом" из более мелких царапин или нарушенного материала. | Крупная абразивная частица волочится по поверхности, впивается в нее и затем разрушается. | Строго следите за чистотой. Фильтруйте смазочные материалы. Заново отполируйте поврежденный участок. |
| Закатанные края | Скругленные углы или края там, где должна была быть резкость. | Чрезмерное давление вблизи краев, мягкие притирочные инструменты, полирующие движения через край. | Используйте более жесткие притирочные инструменты вблизи кромок, маскируйте кромки, полируйте в стороне от кромок или параллельно им. Уменьшите давление. |
| Волнистость / рябь | Волнистая, неровная поверхность. | Неравномерная укладка камней, неправильное использование электроинструментов, нежесткая настройка инструмента, попытка снять слишком много материала слишком быстро. | Обеспечьте плоскую укладку камней с помощью соответствующих инструментов. Используйте жесткие установки. Удаляйте материал постепенно. Навыки и последовательная техника. |
| Следы от баффа/вихри | Круговые или дугообразные мелкие царапины после окончательной полировки. | Слишком сильное давление при шлифовке, загрязненный буфер, неправильный состав для шлифовки, слишком высокая скорость. | Более легкое давление, чистые/новые буферы, правильный состав, более низкая скорость. При необходимости пройдитесь вручную. |
- Что такое прецизионная полировка стали для литья под давлением?
- Решающая роль полировки в успехе литья под давлением
- Классификации и типы полиролей для пресс-форм
- Ключевые отрасли и сферы применения, в которых востребована прецизионная полировка
- Преимущества инвестиций в высококачественную полировку пресс-форм
- Возможные недостатки и проблемы прецизионной полировки
Какой процесс от прототипа до производства литья под давлением в Китае?
Вы только что закончили свой первый прототип, напечатанный на 3D-принтере. На стенде он выглядит правильно, но вы уже знаете, что пластиковые отпечатки не выдержат реальной эксплуатации. Теперь вам нужны детали, изготовленные литьём под давлением — сотни
Производитель пластиковых изделий методом инжекционного формования в Китае
У вас есть новый продукт, готовый к массовому производству, и ваша внутренняя оценка стоимости пресс-формы только что вернулась с ценой в 45 000 долларов и сроком выполнения 14 недель. Знакомо? Именно в этот момент большинство
Условия оплаты при литье под давлением в Китае: что покупатели должны знать в 2026 году
Ключевые выводы Стандартная оплата за китайскую форму: 40–50% предоплата, остальное — поэтапными траншами. Банковский перевод T/T — основной метод; аккредитив L/C редко используется для инструментов стоимостью ниже 50 000 долларов. Никогда не платите 100% авансом








