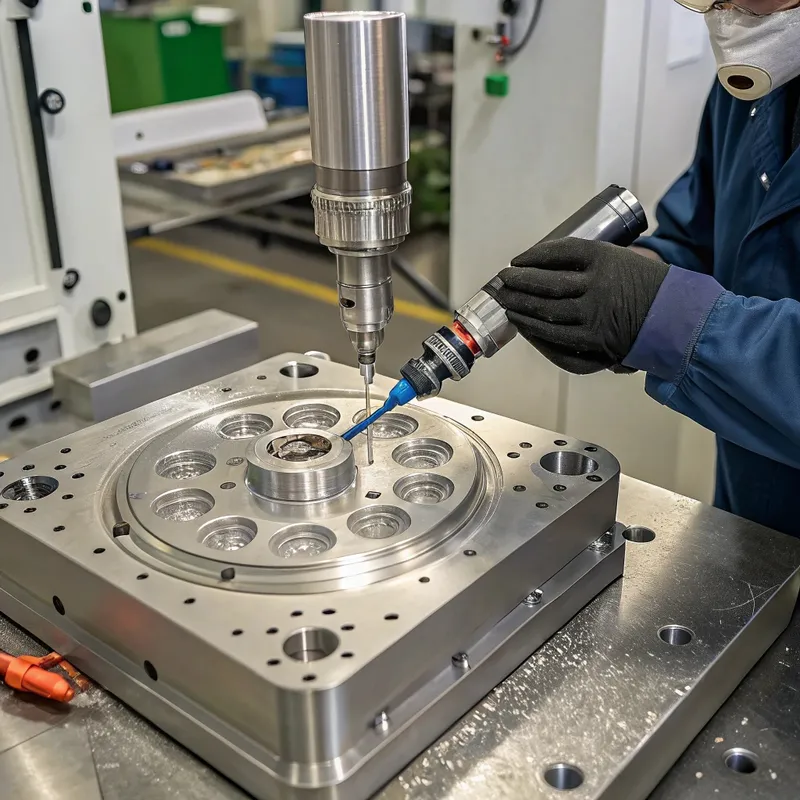
ما هو الصقل الدقيق لصلب القوالب المحقونة؟
يشير التلميع الدقيق لصلب قوالب الحقن الفولاذية إلى سلسلة من عمليات الصقل الميكانيكي و/أو الكيميائي الميكانيكي الدقيق للأسطح التي يتم إجراؤها على التجويف والقلب والأسطح الوظيفية الأخرى لقالب الحقن المصنوع من فولاذ الأدوات. والهدف الأساسي هو تحقيق ملمس سطحي محدد عالي الدقة، وعادةً ما يكون سطحًا يشبه المرآة أو سطحًا غير لامع أو محكمًا بدقة كما تمليه متطلبات المنتج النهائي.
الاسم الفني الكامل: التشطيب السطحي الدقيق لفولاذ عدة قوالب الحقن.
الأسماء الشائعة: تلميع القالب، تلميع الأداة، تلميع التجويف، التشطيب المرآوي (للمعان العالي).
1. المبادئ الأساسية:
① الإزالة التدريجية للمادة: يتضمن التلميع الإزالة المتتالية لطبقات مجهرية من الفولاذ باستخدام مواد كاشطة أنعم بشكل تدريجي. وتزيل كل خطوة الخدوش وعيوب السطح التي خلّفتها الخطوة الأخشن السابقة.
② سلامة السطح: تهدف العملية إلى تعزيز سلامة سطح الفولاذ عن طريق إزالة علامات التشغيل الآلي، وطبقات إعادة الصهر الناتجة عن EDM، والعيوب الأخرى، مما يؤدي إلى سطح متجانس وأملس.
③ دقة الأبعاد: بينما تتم إزالة المادة، يجب أن يحافظ التلميع الدقيق على الأبعاد الحرجة والتفاوتات الهندسية للقالب.
④ تحقيق التشطيب المحدد: الهدف النهائي هو استيفاء معيار تشطيب سطحي محدد مسبقاً، مثل تلك التي تحددها جمعية صناعة البلاستيك (SPI)، أو المواصفات المخصصة.
2. المفاهيم الأساسية:
① فولاذ القالب: تُستخدم فولاذات الأدوات المتخصصة (مثل P20، H13، S7، 420SS) في قوالب الحقن نظراً لصلابتها، ومتانتها، ومقاومتها للتآكل، وقابليتها للتلميع. ويؤثر اختيار الفولاذ بشكل كبير على مستوى التلميع القابل للتحقيق والجهد المطلوب.
② خشونة السطح (Ra، Rz): مقاييس قابلة للقياس الكمي لملمس السطح. Ra (متوسط الخشونة) هو المتوسط الحسابي للقيم المطلقة لانحرافات ارتفاع المقطع عن الخط الوسطي. تشير قيم Ra الأقل إلى أسطح أكثر نعومة.
③ وحدات اللمعان (GU): مقياس للانعكاس المرآوي (اللمعان) لسطح ما.
④ المواد الكاشطة: تُستخدم مواد مثل مركبات الماس، وأكسيد الألومنيوم، وكربيد السيليكون، وأحجار الصنفرة المتخصصة بأحجام حبيبات مختلفة.
⑤ معايير تشطيب SPI: إرشادات مقبولة في الصناعة (A-1 إلى D-3) تصنّف تشطيبات سطح القالب من المرآة عالية اللمعان إلى المطفأ/المصنفر.
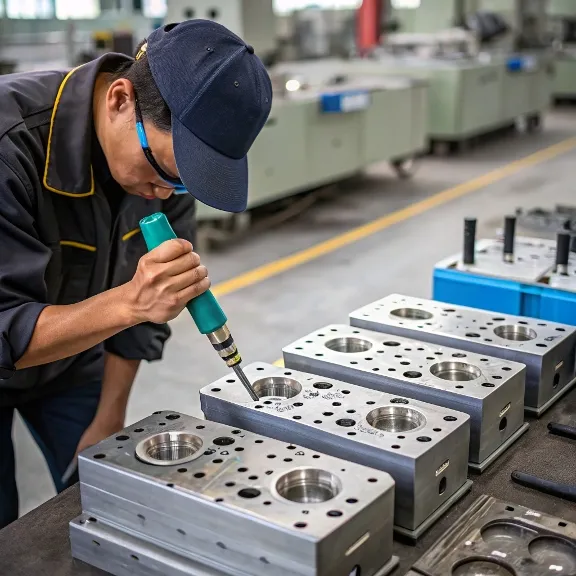
الدور الحاسم للتلميع في نجاح القولبة بالحقن في القوالب بالحقن
لا يقتصر التلميع الدقيق على جعل القالب لامعًا فحسب؛ فهو يلعب دورًا متعدد الأوجه:
1. جماليات الجزء:
يتم نسخ سطح القالب مباشرةً على الجزء البلاستيكي. ينتج القالب شديد اللمعان جزءًا شديد اللمعان، وهو أمر بالغ الأهمية للإلكترونيات الاستهلاكية، والتصاميم الداخلية للسيارات، والتغليف الفاخر.
2. تحرير الجزء (الطرد):
تقلل أسطح القوالب الأكثر سلاسة من الاحتكاك، مما يسهل إخراج الجزء البلاستيكي بسهولة. يمكن أن يقلل ذلك من أزمنة الدورات، ويقلل من إجهاد القِطع، ويقلل من الحاجة إلى عوامل تحرير القالب.
3. متانة القالب وعمره الافتراضي:
غالبًا ما يكون السطح المصقول جيدًا أكثر مقاومة للتآكل والتآكل، خاصةً إذا تمت إزالة الضغوط المتبقية من التشغيل الآلي. ويمكنه أيضًا منع التلوث المبكر من البقايا البلاستيكية.
4. نقاء بصري:
بالنسبة للأجزاء الشفافة مثل العدسات أو الأنابيب الضوئية، من الضروري استخدام ملمع عالي الجودة بشكل استثنائي (SPI A-1 أو أفضل) لتحقيق الوضوح البصري ومنع تشتت الضوء.
5. خصائص التدفق:
يمكن أن يؤثر السطح المصقول للغاية على تدفق البلاستيك المصهور داخل تجويف القالب، على الرغم من أن هذا غالبًا ما يكون تأثيرًا ثانويًا مقارنةً بتصميم البوابة ودرجة حرارة الذوبان.
6. التنظيف والصيانة:
الأسطح الأكثر نعومة أسهل في التنظيف وأقل عرضة لتراكم المواد.
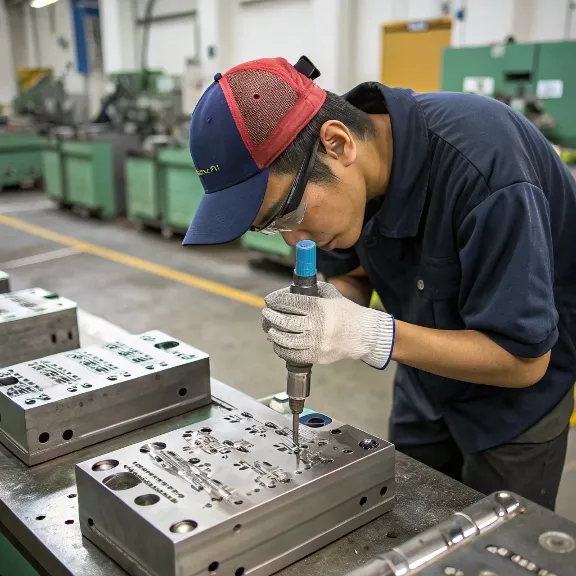
تصنيفات وأنواع ملمعات القوالب
يمكن تصنيف ملمعات العفن بناءً على عدة معايير:
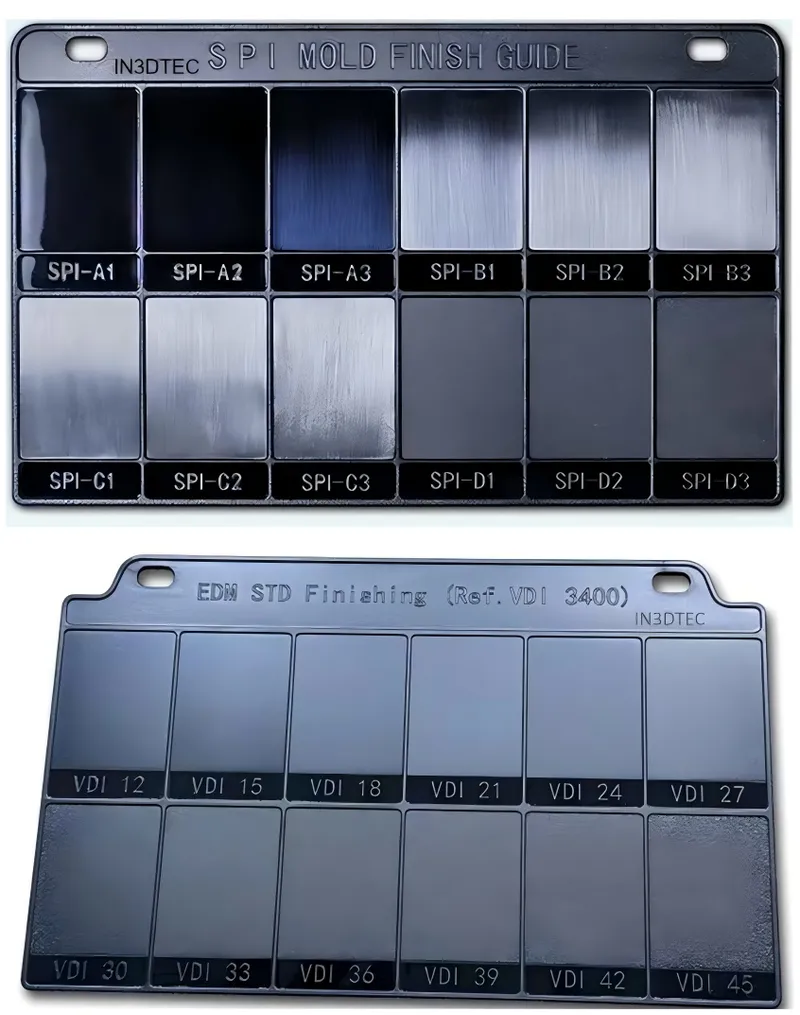
1. استناداً إلى التشطيب السطحي المتحقق (مثل معايير SPI):
• SPI A-1 (تلميع ماسي من الدرجة #3): أعلى لمعان، مرآوي، شفاف بصرياً. يُحقَّق بتلميع ماسي 0-1 ميكرون. (مثلاً للعدسات والعواكس الراقية).
• SPI A-2 (تلميع ماسي من الدرجة #6): لمعان عالٍ، مرآة دقيقة. يُحقَّق بتلميع ماسي 2-3 ميكرون. (مثلاً للأجزاء التجميلية عالية الجودة).
• SPI A-3 (تلميع ماسي من الدرجة #15): لمعان متوسط، عاكس دقيق. يُحقَّق بتلميع ماسي 3-5 ميكرون.
• SPI B-1 (ورق حبيبات 600): نصف لامع، ساتان دقيق. لا خدوش مرئية.
• SPI B-2 (ورق حبيبات 400): نصف لامع، ساتان متوسط.
• SPI B-3 (ورق حبيبات 320): نصف لامع، ساتان خشن.
• SPI C-1 (حجر حبيبات 600): تشطيب مطفي، حجر دقيق.
• SPI C-2 (حجر حبيبات 400): تشطيب مطفي، حجر متوسط.
• SPI C-3 (حجر بحبيبات 320): تشطيب مطفأ اللمعان، حجر خشن.
• SPI D-1 (سفع جاف بخرز زجاجي #11): مطفأ باهت، سفع ناعم.
• SPI D-2 (سفع جاف بأكسيد #240): مطفأ باهت، سفع متوسط.
• SPI D-3 (سفع جاف بأكسيد #24): مطفأ باهت، سفع خشن.
• (ملاحظة: توجد أيضًا معايير أخرى مثل VDI (الألمانية)، خاصةً بالنسبة للأسطح المزخرفة).
2. استناداً إلى طريقة التلميع:
• التلميع اليدوي: يستخدم فنيون ذوو مهارة عالية أدوات يدوية (أحجار، وعصي صقل، ووسائد لباد، وأقمشة) مع مركبات كاشطة. يوفر الدقة والتحكم للأشكال الهندسية المعقدة.
• التلميع بمساعدة الآلة: يستخدم أدوات كهربائية مثل آلات التلميع الدوارة أو آلات التلميع بالموجات فوق الصوتية أو آلات الصقل لتسريع العملية، خاصةً للأسطح الأكبر أو الأبسط. وغالباً ما يُدمج مع لمسات نهائية يدوية.
• التلميع الآلي (بالروبوت): آخذ في الظهور لمهام التلميع عالية الحجم أو المتكررة، لكنه لا يزال يواجه تحديات مع الأسطح ثلاثية الأبعاد المعقدة.
3. استناداً إلى الغرض/التطبيق:
• تلميع بصري: وضوح فائق، وأدنى قدر من العيوب (SPI A-1 أو مواصفات مخصصة للأجزاء البصرية).
• تلميع تجميلي عالي اللمعان: للمنتجات الاستهلاكية الجذابة بصرياً (عادةً من SPI A-2 إلى B-1).
• تلميع وظيفي: يهدف إلى تحسين التحرير أو مقاومة التآكل، وقد لا يتطلب لمعاناً عالياً (مثل درجات SPI B أو C).
• تلميع ما قبل التنميق: تشطيب أملس محدد (مثل SPI C-1) مطلوب قبل تطبيق النقش الكيميائي أو التنميق بالليزر.
• تشطيب مطفي/ساتان: غير عاكس عمداً، ويُحقَّق غالباً بالكواشط الدقيقة أو السفع.
الصناعات والتطبيقات الرئيسية التي تتطلب تلميعًا دقيقًا
تعتمد الصناعات المختلفة اعتمادًا كبيرًا على القوالب المصقولة بدقة:
1. السيارات:
عدسات المصابيح الأمامية، وأغطية المصابيح الخلفية، ومكونات الزخارف الداخلية (لوحة العدادات، ووحدات التحكم ذات التشطيبات شديدة اللمعان)، وقطع غيار مطلية بالكروم.
2. الإلكترونيات الاستهلاكية:
علب للهواتف الذكية وأجهزة الكمبيوتر المحمولة وأجهزة التلفزيون والأجهزة المنزلية التي تتطلب أسطحاً أنيقة شديدة اللمعان.
3. الأجهزة الطبية:
المكونات الواضحة بصريًا (الكوفيتات، والمستهلكات التشخيصية)، وأغلفة المعدات الطبية، والأجهزة القابلة للزرع (حيث تكون نعومة السطح ضرورية للتوافق الحيوي).
4. البصريات والضوئيات:
العدسات، والمنشورات، وموجهات الضوء، والألياف الضوئية، والألياف البصرية حيث تكون التشطيبات الفائقة SPI A-1 أو حتى التشطيبات الفائقة المخصصة إلزامية.
5. التعبئة والتغليف:
عبوات مستحضرات التجميل الراقية، وعبوات المواد الغذائية الشفافة، والأغطية والأغطية ذات التشطيبات النهائية الفاخرة.
6. الفضاء الجوي:
المكونات الداخلية، والستائر الشفافة، والمكونات التي تتطلب مقاومة عالية للإجهاد.
7. الألعاب:
ألعاب بلاستيكية شديدة اللمعان وجذابة بصرياً.
مزايا الاستثمار في تلميع القوالب عالية الجودة
تمتد الفوائد إلى ما هو أبعد من الجماليات:
1. جودة القطعة الفائقة:
يضمن الاستنساخ المباشر لسطح القالب قطع بلاستيكية خالية من العيوب وخالية من العيوب.
2. تعزيز جاذبية المنتج:
تعمل الأسطح شديدة اللمعان أو الأسطح ذات الملمس المثالي على تحسين القيمة المتصورة للمنتجات وإمكانية تسويقها بشكل كبير.
3. تحسين تحرير القالب المحسّن:
يسمح الاحتكاك المنخفض بإخراج القِطع بسهولة، مما يقلل من الضغط على القِطع والقالب، وربما يقلل من أزمنة الدورات.
4. انخفاض معدلات الخردة:
عيوب أقل مثل علامات السحب أو خطوط التدفق أو عيوب السطح على الأجزاء المصبوبة.
5. زيادة عمر العفن:
يمكن أن يكون السطح المصقول بشكل صحيح أكثر مقاومة للتآكل والتآكل وتراكم البقايا، مما يطيل العمر التشغيلي للأداة.
6. انخفاض تكاليف الصيانة:
تقلل القوالب الأسهل في التنظيف من وقت التعطل وجهد الصيانة.
7. الاتساق في الإنتاج:
يضمن الاتساق من جزء إلى آخر في تشطيب السطح من جزء إلى آخر على مدار عمليات الإنتاج الطويلة.
8. تمكين التصاميم المتقدمة:
يسمح بصب الأجزاء الواضحة بصريًا أو التفاصيل المعقدة التي يستحيل تشكيلها في قوالب رديئة التشطيب.
العوائق والتحديات المحتملة للتلميع الدقيق
على الرغم من فائدته الكبيرة، إلا أن التلميع الدقيق يمثل أيضاً تحديات:
1. التكلفة:
إنها عملية تتطلب عمالة كثيفة وتعتمد على المهارات، مما يضيف الكثير إلى تكلفة تصنيع القوالب، خاصةً بالنسبة للتشطيبات ذات المستوى A من SPI الأعلى.
2. المهلة الزمنية:
يمكن أن يضيف التلميع، خاصةً للمعايير العالية، وقتاً طويلاً إلى جدول تسليم القوالب.
3. مخاطر الإفراط في التلميع أو الأخطاء:
يمكن أن تؤدي التقنيات غير الصحيحة إلى عدم دقة الأبعاد (على سبيل المثال، الحواف المستديرة والأسطح المائلة) أو تغيير الهندسة أو تأثيرات "قشر البرتقال".
4. الاعتماد على المهارة:
يتطلب الحصول على تشطيبات عالية الجودة وجود صانعي تشطيبات على درجة عالية من الخبرة والمهارة. وهناك نقص في مثل هذه الخبرات.
5. القيود المادية:
لا يتم تلميع جميع أنواع فولاذ القوالب بنفس الجودة. فبعض أنواع الفولاذ بطبيعتها أكثر صعوبة في التلميع إلى درجة عالية من اللمعان بسبب بنيتها المجهرية (مثل الكربيدات الكبيرة والشوائب).
6. الحفاظ على الحواف/التفاصيل الحادة:
من الصعب تحقيق مستوى عالٍ من الصقل مع الحفاظ على الزوايا الحادة أو التفاصيل المعقدة بشكل مثالي دون تقنيات متخصصة.
7. الذاتية:
على الرغم من وجود معايير مثل SPI، إلا أنه يمكن أن يكون هناك بعض الذاتية في تقييم جودة التلميع، خاصة على أعلى المستويات.
دليل الخبراء لتلميع القوالب الدقيق
أطلق العنان لجودة القِطع الفائقة مع دليل الخبراء الخاص بنا لتلميع فولاذ القوالب بالحقن بدقة.
موارد لحلول الصلب القالب المحقون بالحقن الدقيق الصلب
مقارنة قابلية تلميع القوالب الفولاذية: عامل رئيسي
يؤثر اختيار فولاذ القالب بشكل كبير على سهولة وجودة الصقل:
1. الفولاذ عالي القابلية للتلميع (مثل 420 فولاذ مقاوم للصدأ، Stavax ESR، S136، NAK80): صُمم هذا الفولاذ أو عولج خصيصاً (مثل إعادة الصهر بالخبث الكهربائي – ESR) لتحقيق نقاء عالٍ وبنية مجهرية دقيقة وصلابة موحدة، مما يجعله مثالياً لتشطيبات SPI A-1 والتطبيقات البصرية. NAK80 هو فولاذ متصلب بالترسيب معروف بقابليته الممتازة للتلميع وعدم الحاجة إلى معالجة حرارية بعد اللحام.
2. فولاذ ذو قابلية تلميع جيدة (مثل H13، P20 المعدّل، S7): فولاذ شائع الاستخدام. يمكن لـ H13، عند معالجته حرارياً بشكل صحيح، تحقيق تشطيبات جيدة SPI A-2/A-3. يُستخدم P20 عادةً لتشطيبات B أو C ولكن يمكن للدرجات المعدّلة تحقيق تشطيبات أعلى. S7 صلب ويمكن تلميعه جيداً.
3. أنواع الفولاذ المتوسطة/الصعبة التلميع (مثل P20 القياسي، وبعض أنواع فولاذ العدة ذات الكربيدات الكبيرة أو النقاوة الأقل): قد تكون محدودة بتشطيبات SPI B أو C. وقد يكون تحقيق لمعان عالٍ أمراً بالغ الصعوبة ويستغرق وقتاً طويلاً.
العوامل في الفولاذ التي تؤثر على قابلية التلميع:
① النظافة: عدد أقل من الشوائب (الكبريتيدات، الأكاسيد، السيليكات) يعني حفراً وعيوباً أقل أثناء التلميع. تحسّن عمليات ESR أو VAR (إعادة الصهر بالقوس تحت التفريغ) النظافة.
② التجانس والبنية المجهرية: يُعد وجود بنية حبيبية دقيقة ومنتظمة وكربيدات صغيرة موزعة بشكل جيد أمراً بالغ الأهمية. فالكربيدات الكبيرة الموزعة بشكل غير منتظم يمكن أن "تنسلخ" أثناء الصقل، تاركةً حفراً.
③ الصلادة: بشكل عام، يتم تلميع الفولاذ الأكثر صلادة (ضمن نطاق عمله) بشكل أفضل للحصول على لمعان أعلى، لكنه يتطلب أيضاً جهداً أكبر. الصلادة المتسقة أمر حيوي.
④ استجابة المعالجة الحرارية: تُعد المعالجة الحرارية السليمة أمراً حاسماً لتحقيق الصلادة والبنية المجهرية المطلوبة للتلميع الأمثل.
الخصائص الرئيسية لسطح القالب المصقول بدقة
يتم تعريف السطح المصقول عالي الجودة بعدة خصائص قابلة للقياس والملاحظة:
1. خشونة السطح المنخفضة (Ra، Rz، Sa):
عادةً، قد يتطلب SPI A-1 قيمة Ra < 0.005 µm (أو 5 nm). وأصبح Sa (متوسط الخشونة المساحية) أكثر شيوعاً للأسطح ثلاثية الأبعاد.
2. عالي اللمعان/الانعكاسية:
تقاس بوحدات اللمعان (GU) باستخدام مقياس اللمعان. تعتمد القيم على زاوية القياس (على سبيل المثال، 20 درجة، 60 درجة، 85 درجة).
3. عدم وجود عيوب:
لا توجد خدوش أو حفر أو "قشرة برتقالية" أو تموجات أو تشويش أو مذنبات أو حفر أو "قشور برتقالية" أو تموجات أو تشويش أو مذنبات أو علامات برتقالية تحت التكبير المحدد.
4. الوضوح/عدم وجود ضباب:
بالنسبة للملمعات الضوئية، فإن انتقال الضوء العالي والحد الأدنى من التشتت ضروريان.
5. حدة التفاصيل:
الحفاظ على التفاصيل الدقيقة والحواف الحادة حسب تصميم القالب.
6. التوحيد:
تشطيب متناسق عبر السطح المصقول بالكامل، بما في ذلك الأشكال الهندسية المعقدة.
7. الاتجاهية (Lay):
بالنسبة لبعض الطلاءات النهائية (على سبيل المثال، المصقولة)، يكون النمط الاتجاهي المحدد مطلوباً. بالنسبة للطلاءات الملمعة بالمرآة، يجب ألا يكون هناك وضع مرئي.
العملية الأساسية: خطوة بخطوة إلى نهاية خالية من العيوب
إن تحقيق التلميع الدقيق هو عملية دقيقة ومتعددة المراحل:
1. التحضير والفحص قبل التصنيع:
• تأكد من أن سطح القالب مُصنّع بشكل صحيح (بالتفريز أو الجلخ أو التصنيع بالتفريغ الكهربائي EDM) مع أدنى قدر من الضرر تحت السطحي.
• قم بإزالة أي طبقة إعادة سبك EDM (طبقة صلبة وهشة) بالكامل، عادةً عن طريق الرجم أو الطحن الخفيف. هذا أمر بالغ الأهمية لأن طبقة إعادة الصب لن يتم صقلها جيداً ويمكن أن تتشقق.
• افحص بحثًا عن علامات التصنيع العميقة، أو الشقوق، أو العيوب التي يجب إزالتها قبل بدء الصقل.
• تحقق من نوع الفولاذ وصلابته.
2. الرجم / الطحن الخشن (مرحلة الكشط الخشن):
• الهدف: إزالة علامات التصنيع وطبقة إعادة الصهر الناتجة عن التصنيع بالتفريغ الكهربائي (EDM)، وتأسيس الاستواء/الشكل الهندسي الأولي.
• الأدوات والمواد الكاشطة: أحجار كاشطة خشنة الحبيبات (مثل أكسيد الألومنيوم أو كربيد السيليكون بحبيبات 120-320)، وأدوات الجلخ.
• الأسلوب: اعمل بنمط متسق، غالباً متقاطع، مع ضمان إزالة جميع العلامات السابقة. استخدم مادة التزييت/التبريد المناسبة.
3. نصف تشطيب الرجم / اللف (مرحلة الكشط المتوسط):
• الهدف: إزالة الخدوش من مرحلة الصنفرة الخشنة بالحجر وزيادة صقل السطح.
• الأدوات والمواد الكاشطة: أحجار متوسطة الحبيبات (مثل 400-800 حبيبة)، وأوراق/أقمشة كاشطة مثبتة على عصي الصقل، ومبارد الماس.
• الأسلوب: تابع بحبيبات أنعم تدريجياً، مع تغيير اتجاه التلميع عند كل تغيير للحبيبات لضمان إزالة العلامات السابقة بالكامل. التنظيف الدقيق بين مراحل الحبيبات أمر حيوي لمنع انتقال الجسيمات الأخشن.
4. التشطيب الدقيق/ما قبل الصقل (مرحلة الكشط الدقيق):
• الهدف: تحضير السطح للتلميع المرآوي النهائي بإزالة جميع الخدوش المرئية من المراحل السابقة.
• الأدوات والمواد الكاشطة: أحجار ناعمة الحبيبات (مثل 1000-1200 حبيبة)، وأوراق كاشطة ناعمة جداً (مثل حتى 2000-5000 حبيبة)، ومركبات ماس ناعمة (مثل 45 إلى 15 ميكرون) تُطبق باستخدام عصي الصقل (الخشب، النحاس الأصفر، الحديد الزهر) أو رؤوس لباد صلبة.
• الأسلوب: النظافة الفائقة أمر بالغ الأهمية. اتجاه التلميع حاسم.
5. التلميع/الصقل بالمرآة (مرحلة التلميع بالماس):
• الهدف: تحقيق مستوى اللمعان النهائي المطلوب (مثل SPI A-1، A-2، A-3).
• الأدوات والمواد الكاشطة: مركبات/معاجين الماس (مثل 15 ميكرون وصولاً إلى 0.25 ميكرون أو أنعم)، تُطبق باستخدام رؤوس لباد، أو صوف قطني، أو أقراص خشب طري، أو أقمشة تلميع متخصصة. تُستخدم الأدوات الدوارة أو أجهزة التلميع فوق الصوتية أو الطرق اليدوية.
• الأسلوب: ضغط خفيف، وأنماط حركة محددة. يجب أن يزيل كل مقاس من حبيبات الماس تماماً علامات الماس الأخشن السابق. يجب أن يكون وسيط التلميع (اللباد، الخشب) أنعم من الفولاذ لتجنب انغراس المواد الكاشطة.
6. التنظيف والفحص النهائي:
• نظّف سطح القالب جيدًا لإزالة جميع بقايا التلميع.
• افحص تحت إضاءة مناسبة (على سبيل المثال، إضاءة منتشرة، اتجاهية) ومكبرة للتحقق من أن الطلاء يفي بالمواصفات (معيار SPI، عينات بصرية، قراءات مقياس اللمعان).
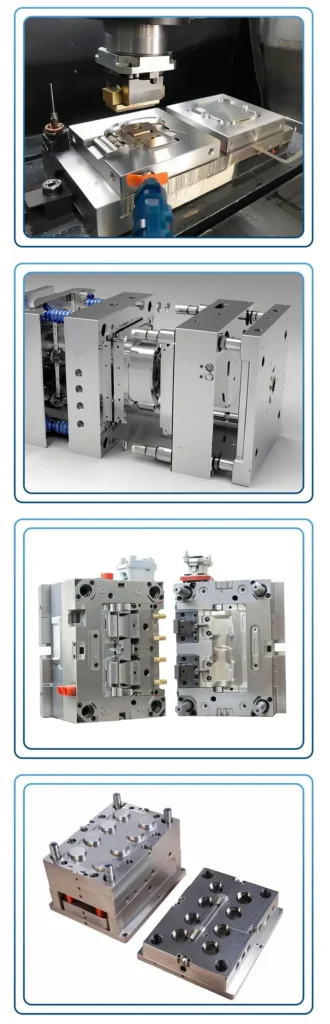
اعتبارات رئيسية في عمليات التلميع الدقيق للقوالب
تؤثر العديد من العوامل على نتيجة التلميع:
1. اختيار فولاذ القالب وجودته:
كما تمت مناقشته، فإن الفولاذ الأنظف والأكثر تجانسًا ذو البنى المجهرية الدقيقة يصقل بشكل أفضل.
2. المعالجة الحرارية:
المعالجة الحرارية المناسبة والموحدة للصلابة الصحيحة أمر بالغ الأهمية. ستؤدي البقع اللينة أو الصلابة غير المتناسقة إلى صقل غير متساوٍ. يمكن أن يكون تخفيف الإجهاد بعد التصنيع الآلي الخشن مفيدًا أيضًا.
3. حالة السطح قبل التلميع:
تؤثر جودة السطح الأولي المشغول آلياً أو سطح EDM بشكل كبير على الجهد والوقت اللازمين للصقل. ويفضل أن تكون اللمسة النهائية الجيدة للتشغيل الآلي للقطع الميكانيكية الإلكترونية مع الحد الأدنى من طبقة إعادة الصب.
4. اختيار المواد الكاشطة وتسلسلها:
استخدام التسلسل الصحيح لأنواع الكشط وأحجام الحبيبات أمر أساسي. يؤدي تخطي الحبيبات إلى خدوش أعمق يصعب إزالتها.
5. التشحيم/المبردات:
تساعد زيوت التشحيم المناسبة (مثل المشروبات الروحية المعدنية وزيوت التلميع المتخصصة) على التخلص من المخلفات ومنع تحميل المواد الكاشطة وتبريد السطح.
6. أدوات التلميع والحوامل:
يعتمد اختيار أعواد الصقل (الخشب، والنحاس الأصفر، والفولاذ، واللباد الصلب)، والبراغي والأدوات التي تعمل بالطاقة (الدوارة والترددية والموجات فوق الصوتية) على هندسة ومرحلة الصقل.
7. المهارة والخبرة الفنية:
يمكن القول إن هذا هو العامل الأكثر أهمية، خاصةً بالنسبة للصقل اليدوي للأشكال المعقدة إلى مستويات عالية من SPI A. يتطلب ذلك صبراً وعيناً ثاقبة و"إحساساً" بالعملية.
8. النظافة ومكافحة التلوث:
يمكن لبقعة من الحبيبات الخشنة التي تنتقل إلى مرحلة أدق أن تفسد ساعات من العمل. إن الأدوات المخصصة والنظافة التامة أمران ضروريان.
9. الضغط والسرعة:
تطبيق الضغط الصحيح وسرعة الأداة أمر بالغ الأهمية. يمكن أن يؤدي الضغط أو السرعة المفرطة إلى توليد حرارة، أو التسبب في "قشر البرتقال" أو سحب الكربيدات.
10. اتجاه التلميع:
يساعد تغيير اتجاه التلميع (على سبيل المثال، 45-90 درجة) بين مراحل الحبيبات على تحديد أنماط الخدوش السابقة وإزالتها بفعالية.
11. الحفاظ على الحواف والتفاصيل:
هناك حاجة إلى عناية خاصة لتجنب تدوير الحواف الحادة أو إزالة التفاصيل الدقيقة. يمكن أن تساعد تقنيات مثل استخدام مواد تغليف أكثر صلابة بالقرب من الحواف أو إخفاء القناع.
اختيار فولاذ القالب المناسب لقابلية التلميع المثلى
1. بالنسبة لـ SPI A-1 (جودة بصرية/عدسة):
• 420 فولاذ مقاوم للصدأ (ESR/VAR): خيار ممتاز، مقاوم للتآكل.
• S136 / Stavax ESR: فولاذ مقاوم للصدأ من الدرجة الممتازة، بنقاء عالٍ جداً.
• NAK80: تصلد بالترسيب، قابلية تلميع جيدة جداً، قابلية لحام جيدة دون إعادة تصليد.
• HPM38 (يعادل S136): خيار آخر عالي الجودة من الفولاذ المقاوم للصدأ.
2. بالنسبة إلى SPI A-2 / A-3 (مستحضرات التجميل شديدة اللمعان):
• H13 (ESR/VAR): جيد إذا عُولج حرارياً بشكل مثالي وكان نظيفاً.
• درجات P20 المعدّلة: توفر بعض أنواع الفولاذ من نوع P20 المسجّلة الملكية قابلية تلميع محسّنة.
3. للتشطيبات النهائية SPI B (شبه لامعة):
• P20 (متصلد مسبقاً): خيار قياسي، فعّال من حيث التكلفة.
• H13، S7: مناسبان أيضاً.
4. للتشطيبات النهائية SPI C & D (غير لامع/مطلي):
- يمكن لمعظم أنواع فولاذ الأدوات تحقيق هذه التشطيبات، حيث أن السطح النهائي غالبًا ما يكون محجّرًا أو مصقولًا بالحجارة بدلاً من صقله بدرجة كبيرة. ينصب التركيز أكثر على المتانة وقابلية التشغيل الآلي.
عيوب تلميع العفن الشائعة: الأسباب والحلول
| العيب | الوصف | الأسباب الشائعة | الحلول |
|---|---|---|---|
| الخدوش | خطوط أو أخاديد على السطح. | تلوث الحبيبات الخشنة، وتخطي الحبيبات الخشنة، وأدوات الصقل التالفة، والضغط غير الصحيح، والخطوة السابقة غير كافية. | أعد التلميع بدءاً من حبيبات ناعمة بما يكفي لإزالة الخدش لكن خشنة بما يكفي لتكون فعّالة. حسّن النظافة. |
| الحفر / الثقوب | المسافات البادئة الصغيرة أو الثقوب في السطح. | شوائب في الفولاذ، وكربيدات مسحوبة، وتآكل، وحفر قوس EDM لم تتم إزالتها بالكامل. | استخدم فولاذاً أنظف (ESR/VAR). ضغط صقل أخف. اضمن الإزالة الكاملة لطبقة إعادة الصهر الناتجة عن EDM. أحياناً تكون الحفر متأصلة في |
| قشر البرتقال | قوام متموج ومتموج يشبه قشرة البرتقال. | الضغط/السرعة المفرطة باستخدام الأدوات الدوارة، وعجلات الصقل الناعمة على الفولاذ الطري، وارتفاع درجة حرارة السطح، والمعالجة الحرارية السيئة. | استخدم ضغطاً أخف وسرعات أبطأ وعجلات تلميع أصلب أو أعواد صقل. اضمن صلابة الفولاذ المناسبة وتخفيف الإجهاد |
| ضبابية / غيوم | مظهر حليبي أو غائم، ونقص في الوضوح على تشطيبات المرايا. | الخدوش الدقيقة التي لم تتم إزالتها بالكامل، وبقايا مركبات التلميع، والتنظيف غير السليم، والرطوبة. | إعادة التلميع بمراحل الماس النهائية بعناية. تنظيف شامل باستخدام مذيبات مناسبة. التأكد من جفاف السطح. |
| ذيول المذنبات | خدش مع "ذيل" من الخدوش الدقيقة أو المواد المضطربة. | جسيم كاشط كبير يتم سحبه عبر السطح، حيث يندمج ثم يتفكك. | تحسين النظافة بصرامة. تصفية مواد التشحيم. إعادة تلميع المنطقة المصابة. |
| حواف ملفوفة | زوايا مستديرة أو حواف مستديرة حيثما كانت الحدة مقصودة. | الضغط المفرط بالقرب من الحواف، وأدوات الصقل الناعمة، وحركة الصقل فوق الحافة. | استخدم أدوات اللف الأكثر صلابة بالقرب من الحواف، وقم بإخفاء الحواف وصقلها بعيدًا عن الحواف أو بموازاتها. قلل الضغط. |
| التموج / التموجات | سطح غير متموج وغير مستوٍ. | الرجم غير المتساوي، والاستخدام غير الصحيح للأدوات الكهربائية، وإعداد الأدوات غير الصلبة، ومحاولة إزالة الكثير من المواد بسرعة كبيرة. | تأكد من الرجم بالحجارة المسطحة باستخدام الأدوات المناسبة. استخدم إعدادات صلبة. إزالة المواد تدريجياً. مهارة وتقنية متسقة. |
| علامات/دوامات برتقالية | خدوش دقيقة دائرية أو على شكل قوس من الصقل النهائي. | الضغط الزائد أثناء التلميع، أو التلميع الملوث، أو مركب التلميع الخاطئ، أو السرعة الزائدة. | ضغط أخف، ومواد تلميع نظيفة/جديدة، ومركب صحيح، وسرعة أبطأ. التمرير النهائي باليد إذا لزم الأمر. |
- ما هو الصقل الدقيق لصلب القوالب المحقونة؟
- الدور الحاسم للتلميع في نجاح القولبة بالحقن في القوالب بالحقن
- تصنيفات وأنواع ملمعات القوالب
- الصناعات والتطبيقات الرئيسية التي تتطلب تلميعًا دقيقًا
- مزايا الاستثمار في تلميع القوالب عالية الجودة
- العوائق والتحديات المحتملة للتلميع الدقيق
ما هي العملية من النموذج الأولي إلى الإنتاج في صب الحقن في الصين؟
لقد انتهيت للتو من نموذجك الأولي الأول المطبوع ثلاثي الأبعاد. يبدو صحيحًا على الطاولة، لكنك تعلم بالفعل أن المطبوعات البلاستيكية لن تصمد أمام الاستخدام الحقيقي. الآن تحتاج إلى أجزاء مقولبة بالحقن — مئات
مصنع حقن البلاستيك الصين
لديك منتج جديد جاهز للإنتاج الضخم، وقد وصلتك عروض أسعار القوالب المحلية بقيمة $45,000 مع مهلة إنتاج تبلغ 14 أسبوعًا. هل يبدو هذا مألوفًا؟ هذه هي اللحظة التي يبدأ فيها معظم
شروط الدفع في مجال صب الحقن في الصين: ما يجب أن يعرفه المشترون في عام 2026
النقاط الرئيسية الدفع القياسي لقوالب الصين: 40-50٪ دفعة مقدمة، والباقي على أقساط مرحلية. التحويل البنكي عبر T/T هو الطريقة السائدة؛ خطاب الاعتماد نادر للأدوات التي تقل عن 50,000 دولار. لا تدفع 100٪ مقدماً أبداً.








