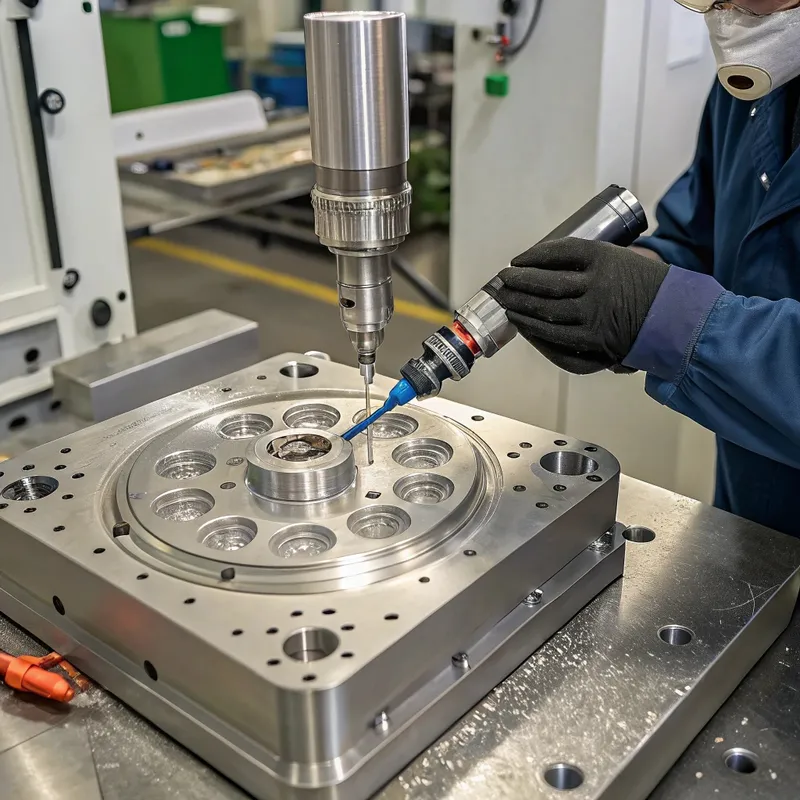
Was ist Präzisionspolieren für Spritzgussstahl?
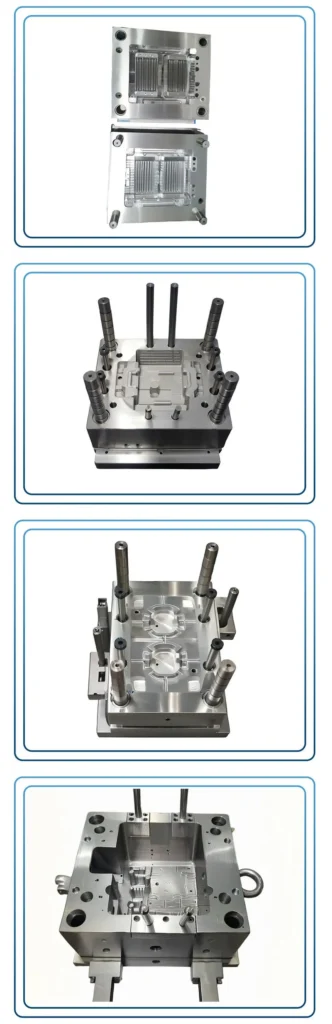
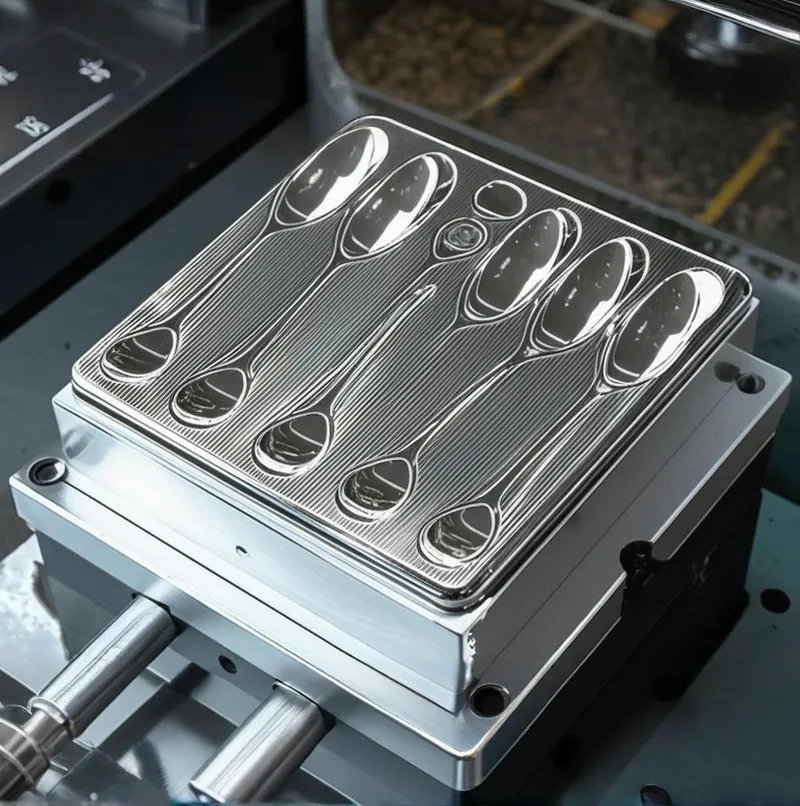
Der Begriff Präzisionspolieren für Spritzgussstahl bezieht sich auf eine Reihe sorgfältiger mechanischer und/oder chemisch-mechanischer Oberflächenbearbeitungen, die an der Kavität, dem Kern und anderen Funktionsflächen einer aus Werkzeugstahl hergestellten Spritzgussform durchgeführt werden. Das Hauptziel ist die Erzielung einer spezifischen, hoch verfeinerten Oberflächenstruktur, typischerweise eine spiegelglatte Oberfläche oder eine genau kontrollierte matte oder strukturierte Oberfläche, je nach den Anforderungen des Endprodukts.
Vollständige technische Bezeichnung: Präzise Oberflächenveredelung von Werkzeugstählen für Spritzgussformen.
Gängige Bezeichnungen: Formpolieren, Werkzeugpolieren, Kavitätenpolieren, Spiegelpolitur (für Hochglanz).
1. Grundprinzipien:
① Progressiver Materialabtrag: Beim Polieren werden mikroskopische Stahlschichten mit zunehmend feineren Schleifmitteln nacheinander abgetragen. Jeder Schritt entfernt die Kratzer und Oberflächenunvollkommenheiten, die der vorherige, gröbere Schritt hinterlassen hat.
② Oberflächenintegrität: Der Prozess zielt darauf ab, die Oberflächenintegrität des Stahls zu verbessern, indem Bearbeitungsspuren, EDM-Umschmelzschichten und andere Defekte entfernt werden, was zu einer homogenen und glatten Oberfläche führt.
③ Maßgenauigkeit: Während Material abgetragen wird, muss das Präzisionspolieren die kritischen Abmessungen und geometrischen Toleranzen der Form beibehalten.
④ Erreichen der spezifizierten Oberflächengüte: Das ultimative Ziel besteht darin, einen vordefinierten Oberflächengüte-Standard zu erfüllen, wie etwa die von der Society of the Plastics Industry (SPI) festgelegten, oder kundenspezifische Vorgaben.
2. Grundlegende Konzepte:
① Formstahl: Spezielle Werkzeugstähle (z. B. P20, H13, S7, 420SS) werden für Spritzgussformen aufgrund ihrer Härte, Zähigkeit, Verschleißfestigkeit und Polierbarkeit verwendet. Die Wahl des Stahls beeinflusst maßgeblich den erreichbaren Poliergrad und den erforderlichen Aufwand.
② Oberflächenrauheit (Ra, Rz): Quantifizierbare Maße der Oberflächentextur. Ra (Mittenrauwert) ist der arithmetische Mittelwert der Absolutwerte der Profilhöhenabweichungen von der Mittellinie. Niedrigere Ra-Werte weisen auf glattere Oberflächen hin.
③ Glanzeinheiten (GU): Ein Maß für die spiegelnde Reflexion (Glanz) einer Oberfläche.
④ Schleifmittel: Materialien wie Diamantpasten, Aluminiumoxid, Siliziumkarbid und spezielle Läppsteine werden in verschiedenen Körnungen verwendet.
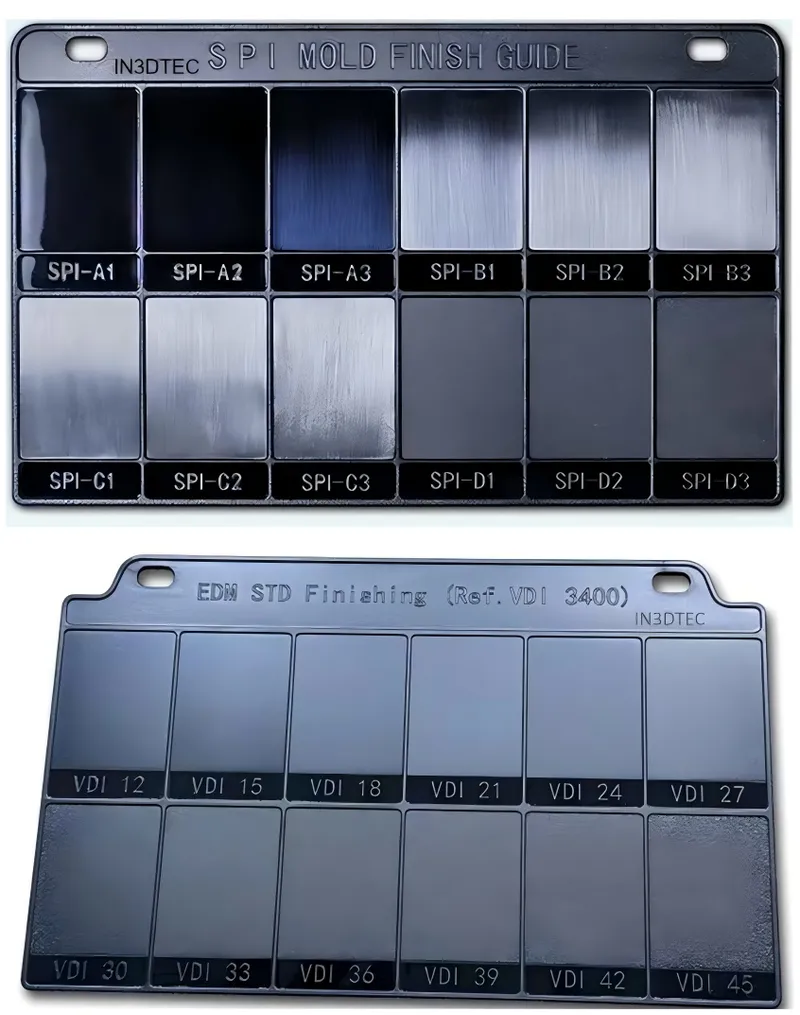
⑤ SPI-Oberflächenstandards: Branchenweit anerkannte Richtlinien (A-1 bis D-3), die Formoberflächen von hochglänzendem Spiegel bis matt/gestrahlt klassifizieren.
Die entscheidende Rolle des Polierens für den Erfolg des Spritzgießens
Beim Präzisionspolieren geht es nicht nur darum, die Form zum Glänzen zu bringen, sondern es spielt eine vielseitige Rolle:
1. Teil Ästhetik:
Die Oberflächenbeschaffenheit der Form wird direkt auf das Kunststoffteil übertragen. Eine Hochglanzform erzeugt ein hochglänzendes Teil, das für die Unterhaltungselektronik, die Innenausstattung von Fahrzeugen und hochwertige Verpackungen wichtig ist.
2. Teilfreigabe (Auswerfen):
Glattere Formoberflächen verringern die Reibung und erleichtern das Auswerfen des Kunststoffteils. Dies kann die Zykluszeiten verkürzen, die Belastung der Teile verringern und den Bedarf an Formtrennmitteln minimieren.
3. Haltbarkeit und Lebensdauer der Form:
Eine gut polierte Oberfläche ist oft widerstandsfähiger gegen Korrosion und Verschleiß, insbesondere wenn Eigenspannungen durch die Bearbeitung beseitigt werden. Sie kann auch eine vorzeitige Verschmutzung durch Kunststoffreste verhindern.
4. Optische Klarheit:
Für transparente Teile wie Linsen oder Lichtleiter ist eine besonders hochwertige Politur (SPI A-1 oder besser) unerlässlich, um optische Klarheit zu erreichen und Lichtstreuung zu verhindern.
5. Fließeigenschaften:
Eine hochglanzpolierte Oberfläche kann das Fließen des geschmolzenen Kunststoffs im Formhohlraum beeinflussen, obwohl dies im Vergleich zum Anschnittdesign und der Schmelzetemperatur oft ein sekundärer Effekt ist.
6. Reinigung und Wartung:
Glattere Oberflächen sind leichter zu reinigen und weniger anfällig für Materialablagerungen.
Klassifizierungen und Arten von Formpolituren
Formpolituren können nach verschiedenen Kriterien klassifiziert werden:
1. Basierend auf der erreichten Oberflächengüte (z.B. SPI Standards):
• SPI A-1 (Grade #3 Diamant-Polierung): Höchster Glanz, spiegelartig, optisch klar. Erreicht mit 0-1 Mikron Diamant-Polierung. (z. B. für Linsen, High-End-Reflektoren).
• SPI A-2 (Grade #6 Diamant-Polierung): Hoher Glanz, feiner Spiegel. Erreicht mit 2-3 Mikron Diamant-Polierung. (z. B. für hochwertige kosmetische Teile).
• SPI A-3 (Grade #15 Diamant-Polierung): Mittlerer Glanz, fein reflektierend. Erreicht mit 3-5 Mikron Diamant-Polierung.
• SPI B-1 (600er Körnung Papier): Halbglanz, feines Satin. Keine sichtbaren Kratzer.
• SPI B-2 (400er Körnung Papier): Halbglanz, mittleres Satin.
• SPI B-3 (320er Körnung Papier): Halbglanz, grobes Satin.
• SPI C-1 (600er Körnung Stein): Matte Oberfläche, feiner Stein.
• SPI C-2 (400er Körnung Stein): Matte Oberfläche, mittlerer Stein.
• SPI C-3 (320er Körnung Stein): Matte Oberfläche, grober Stein.
• SPI D-1 (Trockenstrahl #11 Glasperle): Stumpf matt, feiner Strahl.
• SPI D-2 (Trockenstrahl #240 Oxid): Stumpf matt, mittlerer Strahl.
• SPI D-3 (Trockenstrahlen #24 Oxid): Stumpf matt, grobes Strahlbild.
• (Anmerkung: Es gibt auch andere Normen wie die des VDI, insbesondere für strukturierte Oberflächen).
2. Basierend auf der Poliermethode:
• Manuelles Polieren: Hochqualifizierte Techniker verwenden Handwerkzeuge (Steine, Läppstäbe, Filzbobs, Tücher) mit Schleifpasten. Bietet Präzision und Kontrolle für komplexe Geometrien.
• Maschinengestütztes Polieren: Verwendet angetriebene Werkzeuge wie Rotationspolierer, Ultraschallpolierer oder Läppmaschinen, um den Prozess zu beschleunigen, insbesondere bei größeren oder einfacheren Oberflächen. Oft kombiniert mit manuellen Nacharbeiten.
• Automatisiertes Polieren (robotergestützt): Kommt für Polieraufgaben mit hohem Volumen oder repetitiver Art auf, steht aber bei komplexen 3D-Oberflächen noch vor Herausforderungen.
3. Je nach Zweck/Anwendung:
• Optische Politur: Extreme Klarheit, minimale Fehler (SPI A-1 oder kundenspezifische Spezifikationen für optische Teile).
• Kosmetische Hochglanzpolitur: Für optisch ansprechende Konsumgüter (typischerweise SPI A-2 bis B-1).
• Funktionelle Politur: Zielt auf die Verbesserung der Entformung oder Verschleißfestigkeit ab, erfordert möglicherweise keinen Hochglanz (z. B. SPI B- oder C-Grade).
• Vor-Textur-Politur: Eine bestimmte glatte Oberfläche (z. B. SPI C-1), die vor dem Aufbringen von chemischer Ätzung oder Lasertexturierung erforderlich ist.
• Matte/Satinierte Oberfläche: Absichtlich nicht reflektierend, oft erreicht mit feinen Schleifmitteln oder Strahlen.
Schlüsselindustrien und -anwendungen, die Präzisionspolieren erfordern
Verschiedene Branchen sind in hohem Maße auf präzisionspolierte Formen angewiesen:
1. Automobil:
Scheinwerfergläser, Rückleuchtenabdeckungen, Innenverkleidungsteile (Armaturenbrett, Konsolen mit Hochglanzlackierung), verchromte Lookalike-Teile.
2. Unterhaltungselektronik:
Gehäuse für Smartphones, Laptops, Fernsehgeräte und Haushaltsgeräte, die glatte, hochglänzende Oberflächen erfordern.
3. Medizinische Geräte:
Optisch klare Komponenten (Küvetten, diagnostische Einwegartikel), Gehäuse für medizinische Geräte, implantierbare Geräte (wo die Glätte der Oberfläche für die Biokompatibilität entscheidend ist).
4. Optik & Photonik:
Linsen, Prismen, Lichtleiter, optische Fasern, bei denen SPI A-1 oder sogar kundenspezifische Superfinishes vorgeschrieben sind.
5. Verpackung:
Hochwertige Kosmetikbehälter, transparente Lebensmittelverpackungen, Kappen und Verschlüsse mit hochwertigen Oberflächen.
6. Luft- und Raumfahrt:
Innenbauteile, transparente Vordächer, Bauteile, die eine hohe Ermüdungsbeständigkeit erfordern.
7. Spielzeug:
Hochglänzendes, visuell ansprechendes Kunststoffspielzeug.
Vorteile einer Investition in hochwertiges Formenpolieren
Die Vorteile gehen weit über die Ästhetik hinaus:
1. Überlegene Teilequalität:
Die direkte Nachbildung der Formoberfläche gewährleistet einwandfreie, fehlerfreie Kunststoffteile.
2. Gesteigerte Produktattraktivität:
Hochglänzende oder perfekt strukturierte Oberflächen verbessern den wahrgenommenen Wert und die Marktfähigkeit von Produkten erheblich.
3. Verbesserte Formtrennung:
Durch die verringerte Reibung lassen sich die Teile leicht auswerfen, wodurch die Belastung für das Teil und die Form minimiert und die Zykluszeiten möglicherweise verkürzt werden.
4. Reduzierte Schrottpreise:
Weniger Defekte wie Schleifspuren, Fließlinien oder Oberflächenmängel an Formteilen.
5. Verlängerte Lebensdauer der Form:
Eine richtig polierte Oberfläche ist widerstandsfähiger gegen Verschleiß, Korrosion und Rückstandsbildung und verlängert die Lebensdauer des Werkzeugs.
6. Geringere Wartungskosten:
Leichter zu reinigende Formen reduzieren Ausfallzeiten und Wartungsaufwand.
7. Konsistenz in der Produktion:
Gewährleistet eine gleichbleibende Oberflächengüte von Teil zu Teil bei langen Produktionsläufen.
8. Ermöglicht erweiterte Designs:
Ermöglicht das Abformen optisch klarer Teile oder komplizierter Details, die mit schlecht gefertigten Formen unmöglich wären.
Mögliche Nachteile und Herausforderungen des Präzisionspolierens
Das Präzisionspolieren ist zwar sehr vorteilhaft, stellt aber auch eine Herausforderung dar:
1. Kosten:
Es handelt sich dabei um einen arbeitsintensiven Prozess, der von den Fähigkeiten der Mitarbeiter abhängt und die Kosten für die Herstellung der Formen erheblich erhöht, insbesondere bei Oberflächen mit höherem SPI A-Wert.
2. Vorlaufzeit:
Das Polieren, insbesondere bei hohen Anforderungen, kann den Zeitplan für die Auslieferung der Form erheblich verlängern.
3. Risiko des Überpolierens oder von Fehlern:
Falsche Techniken können zu Maßungenauigkeiten (z. B. abgerundete Kanten, gewölbte Oberflächen), veränderter Geometrie oder "Orangenschaleneffekten" führen.
4. Fähigkeitsabhängigkeit:
Um hochwertige Oberflächen zu erzielen, sind sehr erfahrene und qualifizierte Polierer erforderlich. An diesem Fachwissen herrscht ein Mangel.
5. Materielle Beschränkungen:
Nicht alle Formenstähle lassen sich gleich gut polieren. Einige Stähle sind aufgrund ihrer Mikrostruktur (z. B. große Karbide, Einschlüsse) von Natur aus schwieriger auf Hochglanz zu polieren.
6. Beibehaltung scharfer Kanten/Details:
Ohne spezielle Techniken ist es schwierig, eine hohe Politur zu erzielen und gleichzeitig scharfe Ecken oder komplizierte Details perfekt zu erhalten.
7. Subjektivität:
Auch wenn es Standards wie SPI gibt, kann die Beurteilung der Qualität von Poliermitteln immer noch subjektiv sein, insbesondere auf höchster Ebene.
Expertenleitfaden zum Präzisionspolieren von Formen
Erzielen Sie eine überragende Teilequalität mit unserem Expertenleitfaden zum Präzisionspolieren von Spritzgussstahl.
Ressourcen für Lösungen zum Präzisionspolieren von Spritzgussstahl
Vergleich der Polierbarkeit von Formstahl: Ein Schlüsselfaktor
Die Wahl des Formstahls hat einen großen Einfluss auf die Leichtigkeit und Qualität des Polierens:
1. Hochglanzpolierbare Stähle (z. B. 420 rostfreier Stahl, Stavax ESR, S136, NAK80): Diese Stähle sind speziell für hohe Reinheit, feines Gefüge und gleichmäßige Härte konstruiert oder verarbeitet (z. B. Elektroschlacke-Umschmelzen – ESR), wodurch sie sich ideal für SPI-A-1-Oberflächen und optische Anwendungen eignen. NAK80 ist ein ausscheidungshärtender Stahl, der für seine ausgezeichnete Polierbarkeit und den Wegfall einer Wärmebehandlung nach dem Schweißen bekannt ist.
2. Stähle mit guter Polierbarkeit (z. B. H13, P20 modifiziert, S7): Gängige Arbeitspferde-Stähle. H13 kann bei sachgemäßer Wärmebehandlung gute SPI-A-2/A-3-Güten erreichen. P20 wird typischerweise für B- oder C-Güten verwendet, modifizierte Sorten können jedoch höhere erreichen. S7 ist zäh und lässt sich gut polieren.
3. Mäßig/schwer polierbare Stähle (z. B. Standard-P20, einige Werkzeugstähle mit großen Karbiden oder geringerer Reinheit): Können auf SPI-B- oder -C-Oberflächen beschränkt sein. Das Erreichen eines hohen Glanzes kann sehr anspruchsvoll und zeitaufwendig sein.
Faktoren im Stahl, die die Polierbarkeit beeinflussen:
① Reinheit: Weniger Einschlüsse (Sulfide, Oxide, Silikate) bedeuten weniger Pits und Defekte beim Polieren. ESR- oder VAR-Verfahren (Vacuum Arc Remelting) verbessern die Reinheit.
② Homogenität und Mikrostruktur: Eine feine, gleichmäßige Kornstruktur und gut verteilte kleine Karbide sind entscheidend. Große, ungleichmäßig verteilte Karbide können sich beim Polieren „herauslösen“ und Vertiefungen hinterlassen.
③ Härte: Im Allgemeinen lassen sich härtere Stähle (innerhalb ihres Arbeitsbereichs) besser zu höherem Glanz polieren, erfordern jedoch auch mehr Aufwand. Gleichmäßige Härte ist entscheidend.
④ Wärmebehandlungsverhalten: Eine ordnungsgemäße Wärmebehandlung ist entscheidend, um die gewünschte Härte und Mikrostruktur für eine optimale Politur zu erzielen.
Hauptmerkmale einer präzisionspolierten Formoberfläche
Eine hochwertige polierte Oberfläche wird durch mehrere messbare und beobachtbare Merkmale definiert:
1. Geringe Oberflächenrauhigkeit (Ra, Rz, Sa):
Typischerweise kann SPI A-1 Ra < 0,005 µm (oder 5 nm) erfordern. Sa (flächenbezogene mittlere Rauheit) wird für 3D-Oberflächen immer gebräuchlicher.
2. Hoher Glanz / Reflexionsvermögen:
Gemessen in Glanzeinheiten (GU) mit einem Glanzmessgerät. Die Werte hängen vom Messwinkel ab (z. B. 20°, 60°, 85°).
3. Abwesenheit von Defekten:
Keine sichtbaren Kratzer, Vertiefungen, "Orangenhaut", Welligkeit, Unschärfe, Kometen, Schlieren oder Schwabbelspuren unter der angegebenen Vergrößerung.
4. Klarheit / Fehlen von Dunst:
Für optische Poliermittel sind eine hohe Lichtdurchlässigkeit und eine minimale Streuung entscheidend.
5. Schärfe der Details:
Erhaltung feiner Details und scharfer Kanten gemäß der Formgestaltung.
6. Gleichmäßigkeit:
Gleichmäßiges Finish auf der gesamten polierten Oberfläche, auch bei komplexen Geometrien.
7. Direktionalität (Lay):
Bei einigen Oberflächen (z. B. gebürstet) ist ein bestimmtes Richtungsmuster erwünscht. Bei Hochglanzpolituren sollte kein Muster sichtbar sein.
Der Kernprozess: Schritt für Schritt zu einem makellosen Ergebnis
Das Erzielen einer Präzisionspolitur ist ein sorgfältiger, mehrstufiger Prozess:
1. Vorbereitung und Vorbearbeitungsinspektion:
• Stellen Sie sicher, dass die Formoberfläche ordnungsgemäß bearbeitet ist (gefräst, geschliffen oder EDM-bearbeitet) mit minimaler Schädigung unter der Oberfläche.
• Entfernen Sie die EDM-Recast-Schicht (harte, spröde Schicht) vollständig, in der Regel durch Entsteinen oder leichtes Fräsen. Dies ist von entscheidender Bedeutung, da die Recast-Schicht nicht gut polierbar ist und abplatzen kann.
• Prüfen Sie auf tiefe Bearbeitungsspuren, Kerben oder Defekte, die vor dem Polieren entfernt werden müssen.
• Überprüfen Sie die Stahlsorte und die Härte.
2. Grobsteinigung / Schleifen (Grobschleifstufe):
• Ziel: Entfernen von Bearbeitungsspuren, EDM-Umschmelzschicht und Festlegen der anfänglichen Ebenheit/Geometrie.
• Werkzeuge & Schleifmittel: Grobkörnige Schleifsteine (z. B. Aluminiumoxid oder Siliziumkarbid mit Körnung 120-320), Schleifwerkzeuge.
• Technik: In einem gleichmäßigen Muster arbeiten, oft kreuzweise, um sicherzustellen, dass alle vorherigen Spuren entfernt werden. Geeignetes Schmier-/Kühlmittel verwenden.
3. Halbfertiges Steinen/Läppen (mittlere Schleifstufe):
• Ziel: Entfernen von Kratzern aus der groben Steinbearbeitungsstufe und weitere Verfeinerung der Oberfläche.
• Werkzeuge & Schleifmittel: Mittelkörnige Steine (z. B. Körnung 400-800), auf Läppstäbe montierte Schleifpapiere/-tücher, Diamantfeilen.
• Technik: Mit zunehmend feineren Körnungen fortfahren und bei jedem Körnungswechsel die Polierrichtung ändern, um sicherzustellen, dass vorherige Spuren vollständig entfernt werden. Eine sorgfältige Reinigung zwischen den Körnungsstufen ist entscheidend, um das Verschleppen gröberer Partikel zu verhindern.
4. Feinschliff / Vorpolieren (Feinschleifstufe):
• Ziel: Vorbereitung der Oberfläche für das abschließende Spiegelpolieren durch Entfernen aller sichtbaren Kratzer aus vorherigen Stufen.
• Werkzeuge & Schleifmittel: Feinkörnige Steine (z. B. Körnung 1000-1200), sehr feine Schleifpapiere (z. B. bis Körnung 2000-5000), feine Diamantpasten (z. B. 45 bis 15 Mikron), aufgetragen mit Läppstäben (Holz, Messing, Gusseisen) oder harten Filzbobs.
• Technik: Äußerste Sauberkeit ist von größter Bedeutung. Die Polierrichtung ist entscheidend.
5. Hochglanzpolieren / Polieren (Diamantpolierstufe):
• Ziel: Erreichen des endgültig gewünschten Glanzgrades (z. B. SPI A-1, A-2, A-3).
• Werkzeuge & Schleifmittel: Diamantpasten/-massen (z. B. von 15 Mikron bis 0,25 Mikron oder feiner), aufgetragen mit Filzbobs, Watte, weichen Holzläppern oder speziellen Poliertüchern. Es werden Rotationswerkzeuge, Ultraschallpolierer oder manuelle Methoden verwendet.
• Technik: Leichter Druck, spezifische Bewegungsmuster. Jede Diamantkörnungsgröße muss die Spuren des vorherigen, gröberen Diamanten vollständig entfernen. Das Poliermedium (Filz, Holz) muss weicher als der Stahl sein, um das Einbetten von Schleifmitteln zu vermeiden.
6. Endreinigung und Inspektion:
• Reinigen Sie die Oberfläche der Form gründlich, um alle Polierrückstände zu entfernen.
• Prüfen Sie bei geeigneter Beleuchtung (z. B. diffus, gerichtet) und Vergrößerung, ob die Oberfläche den Spezifikationen entspricht (SPI-Standard, Sichtproben, Glanzmesswerte).
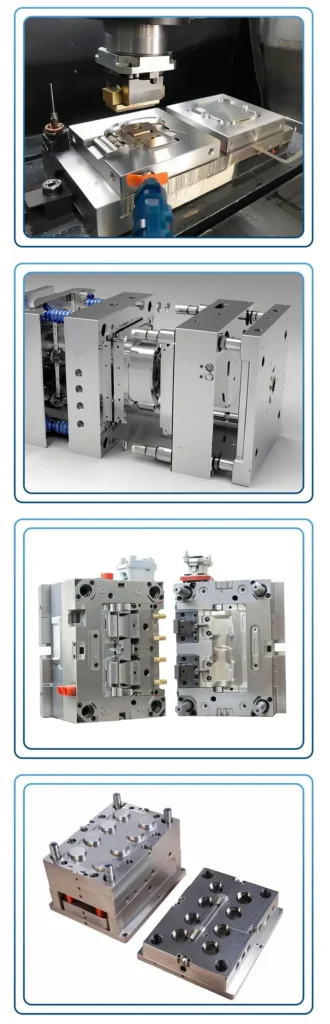
Wichtige Überlegungen beim Polieren von Präzisionsformen
Zahlreiche Faktoren beeinflussen das Ergebnis des Polierens:
1. Auswahl und Qualität des Formstahls:
Wie bereits erwähnt, lassen sich saubere, homogenere Stähle mit feinem Gefüge am besten polieren.
2. Wärmebehandlung:
Eine ordnungsgemäße, gleichmäßige Wärmebehandlung auf die richtige Härte ist entscheidend. Weiche Stellen oder ungleichmäßige Härte führen zu ungleichmäßigem Polieren. Ein Spannungsarmglühen nach der Grobbearbeitung kann ebenfalls von Vorteil sein.
3. Zustand der Oberfläche vor dem Polieren:
Die Qualität der ursprünglich bearbeiteten oder erodierten Oberfläche hat einen erheblichen Einfluss auf den Aufwand und die Zeit, die für das Polieren benötigt werden. Eine gute EDM-Oberfläche mit minimaler Nachbearbeitungsschicht ist vorzuziehen.
4. Auswahl und Abfolge der Schleifmittel:
Die richtige Reihenfolge der Schleifmittelarten und -körnungen ist entscheidend. Das Überspringen von Körnungen führt zu tieferen Kratzern, die schwer zu entfernen sind.
5. Schmierung/Kühlmittel:
Geeignete Schmiermittel (z. B. Spiritus, spezielle Polieröle) tragen dazu bei, Späne abzutransportieren, die Belastung der Schleifmittel zu verhindern und die Oberfläche zu kühlen.
6. Polierwerkzeuge und -halter:
Die Wahl der Läppstifte (Holz, Messing, Stahl, Hartfilz), der Läufer und der angetriebenen Werkzeuge (rotierend, hin- und hergehend, Ultraschall) hängt von der Geometrie und der Stufe des Polierens ab.
7. Qualifikation und Erfahrung des Technikers:
Dies ist wohl der kritischste Faktor, insbesondere beim manuellen Polieren komplexer Formen auf hohe SPI A-Werte. Es erfordert Geduld, ein scharfes Auge und ein "Gefühl" für den Prozess.
8. Sauberkeit und Kontaminationskontrolle:
Ein Körnchen gröberen Korns, das auf eine feinere Stufe übertragen wird, kann stundenlange Arbeit zunichte machen. Spezielles Werkzeug und makellose Sauberkeit sind unerlässlich.
9. Druck und Geschwindigkeit:
Die Anwendung des richtigen Drucks und der richtigen Werkzeuggeschwindigkeit ist entscheidend. Ein zu hoher Druck oder eine zu hohe Geschwindigkeit können Hitze erzeugen, "Orangenhaut" verursachen oder Karbide herausziehen.
10. Polierrichtung:
Ein Wechsel der Polierrichtung (z. B. 45-90 Grad) zwischen den einzelnen Körnungsstufen hilft, frühere Kratzermuster zu erkennen und effektiv zu entfernen.
11. Erhaltung von Kanten und Details:
Besondere Vorsicht ist geboten, um zu vermeiden, dass scharfe Kanten abgerundet oder feine Details verwischt werden. Techniken wie die Verwendung härterer Läppmaterialien in der Nähe von Kanten oder das Abdecken können helfen.
Die Wahl des richtigen Formstahls für optimale Polierbarkeit
1. Für SPI A-1 (Optik/Objektivqualität):
• 420 rostfreier Stahl (ESR/VAR): Ausgezeichnete Wahl, korrosionsbeständig.
• S136 / Stavax ESR: Rostfreier Stahl in Premiumqualität, sehr hohe Reinheit.
• NAK80: Ausscheidungshärtung, sehr gute Polierbarkeit, gute Schweißbarkeit ohne Nachhärtung.
• HPM38 (entspricht S136): Eine weitere hochwertige rostfreie Option.
2. Für SPI A-2 / A-3 (Hochglanz-Kosmetik):
• H13 (ESR/VAR): Gut, wenn perfekt wärmebehandelt und rein.
• Modifizierte P20-Grade: Einige proprietäre Stähle des P20-Typs bieten verbesserte Polierbarkeit.
3. Für SPI B-Oberflächen (halbglänzend):
• P20 (Vorgehärtet): Standardwahl, kostengünstig.
• H13, S7: Ebenfalls geeignet.
4. Für SPI C- und D-Ausführungen (matt/strukturiert):
- Die meisten Werkzeugstähle können diese Oberflächengüte erreichen, da die endgültige Oberfläche oft nicht hochglanzpoliert, sondern entsteint oder gestrahlt wird. Der Schwerpunkt liegt eher auf Haltbarkeit und Bearbeitbarkeit.
Häufige Fehler beim Polieren von Formen: Ursachen und Lösungen
| Defekt | Beschreibung | Häufige Ursachen | Lösungen |
|---|---|---|---|
| Kratzer | Linien oder Rillen auf der Oberfläche. | Grobe Kornverschmutzung, übersprungene Körner, beschädigte Polierwerkzeuge, falscher Druck, unzureichende Vorstufe. | Erneut polieren, beginnend mit einer Körnung, die fein genug ist, um den Kratzer zu entfernen, aber grob genug, um effizient zu sein. Sauberkeit verbessern. |
| Löcher / Nadellöcher | Kleine Vertiefungen oder Löcher in der Oberfläche. | Einschlüsse im Stahl, ausgezogene Karbide, Korrosion, nicht vollständig entfernte EDM-Lichtbogengruben. | Verwenden Sie saubereren Stahl (ESR/VAR). Geringerer Polierdruck. Stellen Sie die vollständige Entfernung der EDM-Umschmelzschicht sicher. Manchmal sind Pitting-Stellen inhärent bei |
| Orangenschalen | Gewellte, genoppte Textur, die an eine Orangenschale erinnert. | Übermäßiger Druck/Geschwindigkeit bei rotierenden Werkzeugen, weiche Schwabbelscheiben auf weichem Stahl, Überhitzung der Oberfläche, schlechte Wärmebehandlung. | Verwenden Sie geringeren Druck, langsamere Geschwindigkeiten, härtere Polierscheiben oder Läppstäbe. Stellen Sie die richtige Stahlhärte und Spannungsf |
| Dunst / Bewölkung | Milchiges oder trübes Aussehen, mangelnde Klarheit bei Hochglanzoberflächen. | Feine Kratzer, die nicht vollständig entfernt wurden, Rückstände von Poliermitteln, unsachgemäße Reinigung, Feuchtigkeit. | Vorsichtiges Nachpolieren mit letzten Diamantstufen. Gründliche Reinigung mit geeigneten Lösungsmitteln. Sicherstellen, dass die Oberfläche trocken ist. |
| Kometenschweife | Ein Kratzer mit einem "Schwanz" aus feineren Kratzern oder gestörtem Material. | Ein größeres Schleifteilchen wird über die Oberfläche geschleppt, setzt sich fest und zerfällt dann. | Die Sauberkeit rigoros verbessern. Schmiermittel filtern. Betroffenen Bereich neu polieren. |
| Gerollte Kanten | Abgerundete Ecken oder Kanten, wo Schärfe beabsichtigt war. | Übermäßiger Druck in der Nähe von Kanten, weiche Läppwerkzeuge, Polierbewegung über die Kante. | Verwenden Sie härtere Läppwerkzeuge in der Nähe von Kanten, maskieren Sie Kanten, polieren Sie von Kanten weg oder parallel zu ihnen. Reduzieren Sie den Druck. |
| Welligkeit / Kräuselung | Gewellte, unebene Oberfläche. | Ungleichmäßiges Entsteinen, unsachgemäße Verwendung von Elektrowerkzeugen, unsicherer Aufbau der Werkzeuge, Versuch, zu viel Material zu schnell abzutragen. | Sorgen Sie mit geeigneten Werkzeugen für eine flache Entsteinung. Starre Aufbauten verwenden. Material schrittweise abtragen. Geschicklichkeit und konsequente Technik. |
| Schwabbelspuren/Swirls | Kreis- oder bogenförmige feine Kratzer vom letzten Schwabbeln. | Zu viel Druck beim Schwabbeln, verschmutzter Schwabbel, falsche Schwabbelmasse, zu hohe Geschwindigkeit. | Geringerer Druck, saubere/neue Schwabbel, richtige Mischung, langsamere Geschwindigkeit. Letzter Durchgang von Hand, falls erforderlich. |
- Was ist Präzisionspolieren für Spritzgussstahl?
- Die entscheidende Rolle des Polierens für den Erfolg des Spritzgießens
- Klassifizierungen und Arten von Formpolituren
- Schlüsselindustrien und -anwendungen, die Präzisionspolieren erfordern
- Vorteile einer Investition in hochwertiges Formenpolieren
- Mögliche Nachteile und Herausforderungen des Präzisionspolierens
Was ist der Prozess vom Prototyp bis zur Serienfertigung im Spritzguss in China?
Sie haben gerade Ihren ersten 3D-gedruckten Prototyp fertiggestellt. Auf dem Prüfstand sieht er gut aus, aber Sie wissen bereits, dass Kunststoffdrucke den realen Einsatz nicht überstehen werden. Jetzt benötigen Sie spritzgegossene Teile — Hunderte
Kunststoff-Spritzgusshersteller China
Sie haben ein neues Produkt, das für die Massenproduktion bereit ist, und Ihr Angebot für die lokale Form ist gerade mit $45,000 und einer Lieferzeit von 14 Wochen zurückgekommen. Kommt Ihnen das bekannt vor? Das ist der Moment, in dem die meisten
Zahlungsbedingungen für Spritzguss in China: Was Käufer 2026 wissen müssen
Wichtige Erkenntnisse Standardzahlung für China-Formen: 40–50 % Anzahlung, Rest in Meilenstein-Raten. T/T-Überweisung ist die vorherrschende Methode; L/C ist selten für Werkzeuge unter 50.000 $. Niemals 100 % im Voraus bezahlen








