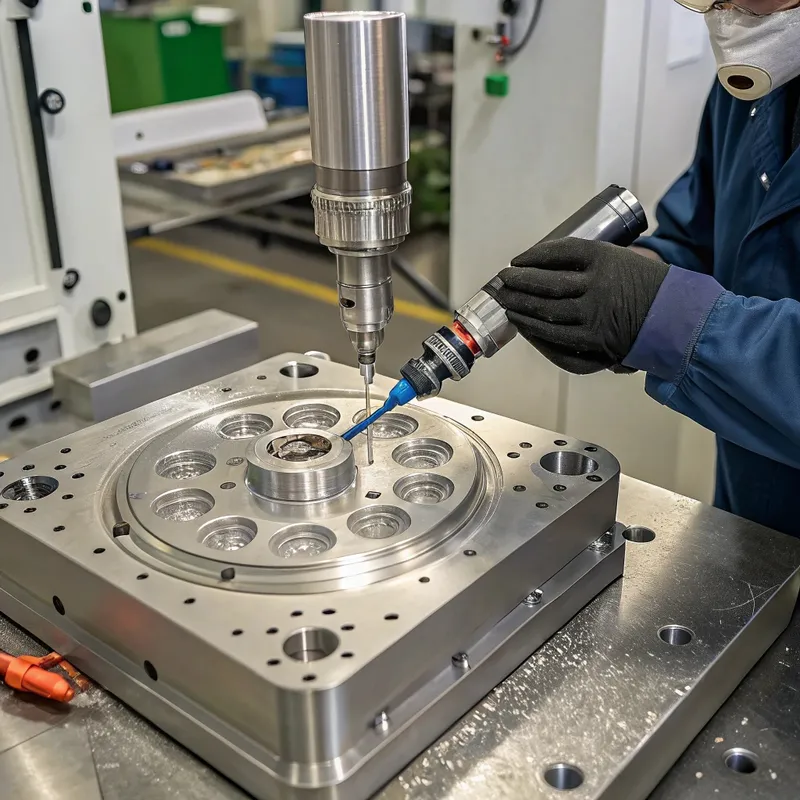
Wat is precisieslijpen voor spuitgietstaal?
Precisie-Polijsten voor Spuitgietmatrijzen verwijst naar een reeks nauwgezette mechanische en/of chemisch-mechanische oppervlakteafwerkingsbewerkingen die worden uitgevoerd op de holte, kern en andere functionele oppervlakken van een spuitgietmatrijs van gereedschapsstaal. Het primaire doel is om een specifieke, zeer verfijnde oppervlaktestructuur te verkrijgen, meestal een spiegelende afwerking of een nauwkeurig gecontroleerd mat of gestructureerd oppervlak, afhankelijk van de vereisten van het eindproduct.
Volledige technische naam: Precisie-oppervlakteafwerking van gereedschapsstaal voor spuitgietmatrijzen.
Veelgebruikte benamingen: Matrijspolijsten, Gereedschapspolijsten, Holtepolijsten, Spiegelafwerking (voor hoogglans).
1. Kernprincipes:
① Progressieve materiaalverwijdering: Polijsten omvat het sequentieel verwijderen van microscopische staallagen met steeds fijnere schuurmiddelen. Elke stap verwijdert de krassen en oppervlakteonvolkomenheden die door de vorige, grovere stap zijn achtergelaten.
② Oppervlakte-integriteit: Het proces is erop gericht de oppervlakte-integriteit van het staal te verbeteren door bewerkingssporen, EDM-hergesmolten lagen en andere defecten te verwijderen, wat leidt tot een homogeen en glad oppervlak.
③ Dimensionale nauwkeurigheid: Terwijl materiaal wordt verwijderd, moet precisiepolijsten de kritieke afmetingen en geometrische toleranties van de mal behouden.
④ Het bereiken van de gespecificeerde afwerking: Het uiteindelijke doel is om te voldoen aan een vooraf gedefinieerde oppervlakteafwerkingsnorm, zoals die vastgesteld door de Society of the Plastics Industry (SPI), of aan aangepaste specificaties.
2. Basisconcepten:
① Malstaal: Gespecialiseerde gereedschapsstalen (bijv. P20, H13, S7, 420SS) worden gebruikt voor spuitgietmallen vanwege hun hardheid, taaiheid, slijtvastheid en polijstbaarheid. De keuze van het staal heeft een aanzienlijke invloed op het haalbare polijstniveau en de vereiste inspanning.
② Oppervlakteruwheid (Ra, Rz): Kwantificeerbare maten voor oppervlaktetextuur. Ra (gemiddelde ruwheid) is het rekenkundig gemiddelde van de absolute waarden van de afwijkingen in profielhoogte ten opzichte van de middellijn. Lagere Ra-waarden duiden op gladdere oppervlakken.
③ Glanseenheden (GU): Een maat voor de spiegelende reflectie (glans) van een oppervlak.
④ Schuurmiddelen: Materialen zoals diamantpasta's, aluminiumoxide, siliciumcarbide en gespecialiseerde lepstenen worden gebruikt in verschillende korrelgroottes.
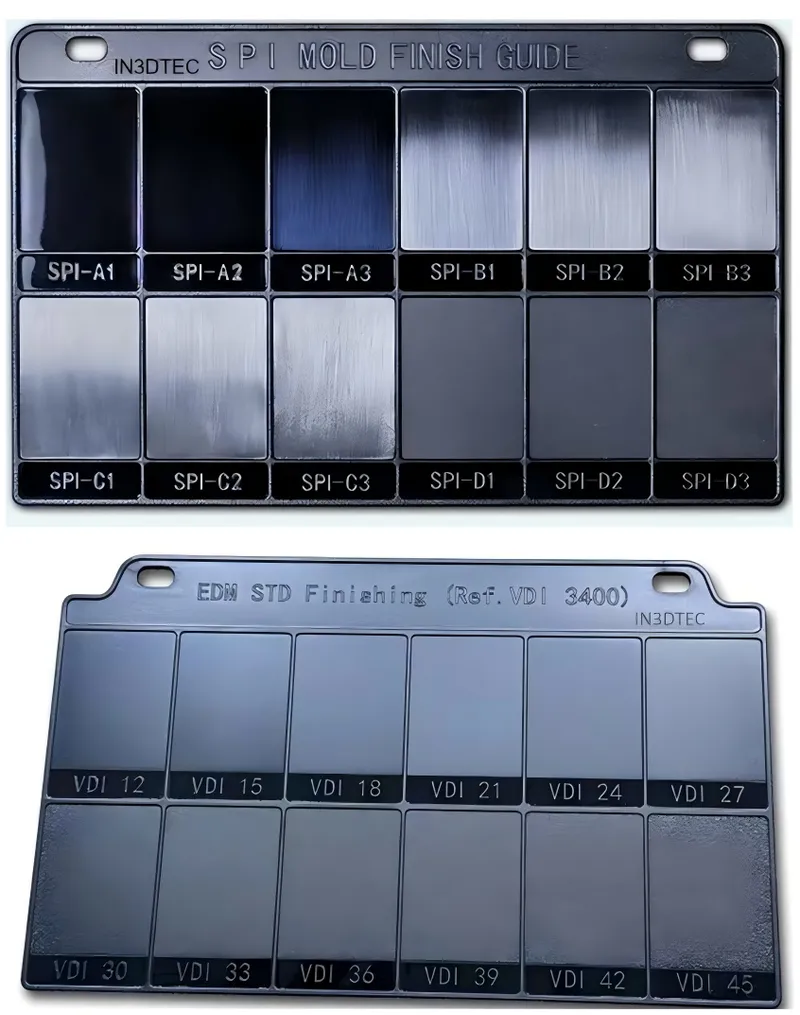
⑤ SPI-afwerkingsnormen: In de industrie geaccepteerde richtlijnen (A-1 tot D-3) die matrijsoppervlakteafwerkingen classificeren van hoogglanzend spiegelend tot mat/gestraald.
De cruciale rol van polijsten bij spuitgietsucces
Nauwkeurig polijsten is niet alleen het glanzend maken van de mal; het speelt een veelzijdige rol:
1. Deel Esthetiek:
De oppervlakteafwerking van de matrijs wordt direct gerepliceerd op het kunststof onderdeel. Een hoogglanzende matrijs produceert een hoogglanzend onderdeel, wat cruciaal is voor consumentenelektronica, auto-interieurs en hoogwaardige verpakkingen.
2. Loslaten van onderdelen (uitwerpen):
Gladdere matrijsoppervlakken verminderen de wrijving, waardoor het kunststofdeel gemakkelijker kan worden uitgeworpen. Dit kan de cyclustijden verkorten, de spanning op het werkstuk verminderen en de behoefte aan lossingsmiddelen voor matrijzen minimaliseren.
3. Duurzaamheid en levensduur van de matrijs:
Een goed gepolijst oppervlak is vaak beter bestand tegen corrosie en slijtage, vooral als de restspanningen van de bewerking zijn verwijderd. Het kan ook voortijdige vervuiling door kunststofresten voorkomen.
4. Optische helderheid:
Voor transparante onderdelen zoals lenzen of lichtbuizen is een polijstmiddel van uitzonderlijk hoge kwaliteit (SPI A-1 of beter) essentieel om optische helderheid te bereiken en lichtverstrooiing te voorkomen.
5. Stromingseigenschappen:
Een hoog gepolijst oppervlak kan de stroom van gesmolten kunststof in de matrijsholte beïnvloeden, maar dit is vaak een secundair effect vergeleken met het ontwerp van de poort en de smelttemperatuur.
6. Reiniging en onderhoud:
Gladdere oppervlakken zijn gemakkelijker schoon te maken en minder vatbaar voor materiaalophoping.
Classificaties en soorten matrijspolijstmiddelen
Matrijspolijstmiddelen kunnen worden ingedeeld op basis van verschillende criteria:
1. Gebaseerd op bereikte oppervlakteafwerking (bijv. SPI-normen):
• SPI A-1 (Grade #3 Diamond Buff): Hoogste glans, spiegelachtig, optisch helder. Bereikt met 0-1 micron diamantpolijsting. (bijv. voor lenzen, high-end reflectoren).
• SPI A-2 (Grade #6 Diamond Buff): Hoge glans, fijne spiegel. Bereikt met 2-3 micron diamantpolijsting. (bijv. voor cosmetische onderdelen van hoge kwaliteit).
• SPI A-3 (Grade #15 Diamond Buff): Gemiddelde glans, fijn reflecterend. Bereikt met 3-5 micron diamantpolijsting.
• SPI B-1 (600 Grit Papier): Halfglans, fijn satijn. Geen zichtbare krassen.
• SPI B-2 (400 Grit Papier): Halfglans, medium satijn.
• SPI B-3 (320 Grit Papier): Halfglans, grof satijn.
• SPI C-1 (600 Grit Steen): Matte afwerking, fijne steen.
• SPI C-2 (400 Grit Steen): Matte afwerking, medium steen.
• SPI C-3 (320 Grit Steen): Matte afwerking, grove steen.
• SPI D-1 (Dry Blast #11 Glasparel): Dof mat, fijn stralen.
• SPI D-2 (Dry Blast #240 Oxide): Dof mat, medium stralen.
• SPI D-3 (Dry Blast #24 Oxide): Dof mat, grof stralen.
• (Opmerking: Er bestaan ook andere normen zoals VDI (Duits), met name voor oppervlakken met structuur).
2. Gebaseerd op polijstmethode:
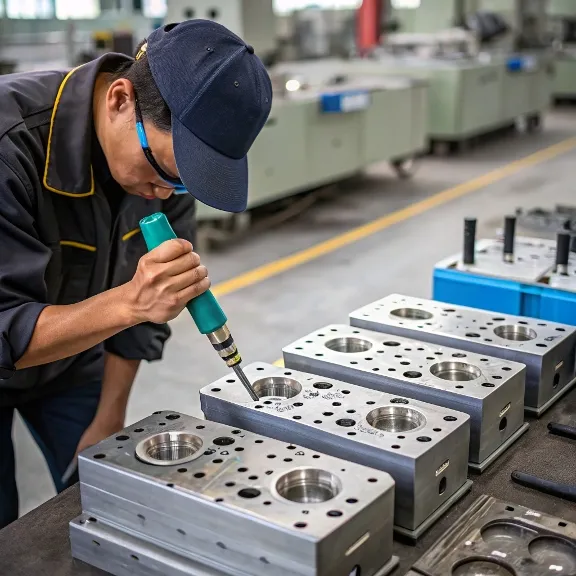
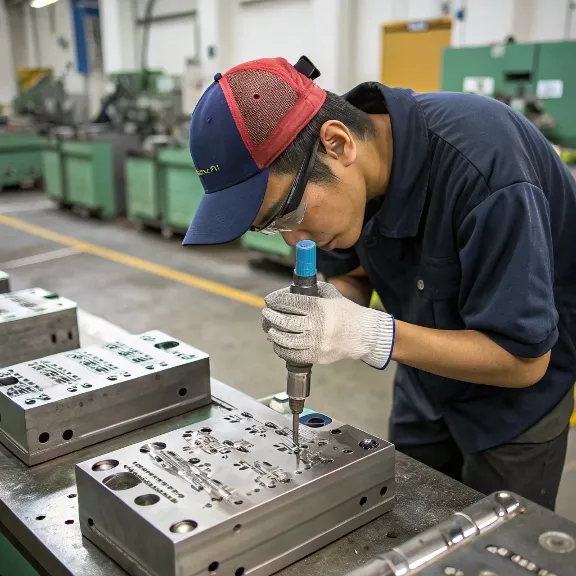
• Handmatig polijsten: Hooggekwalificeerde technici gebruiken handgereedschap (stenen, lapstokken, viltbobs, doeken) met schuurpasta's. Biedt precisie en controle voor complexe geometrieën.
• Machinaal ondersteund polijsten: Gebruikt aangedreven gereedschappen zoals roterende polijstmachines, ultrasone polijstmachines of lapmachines om het proces te versnellen, vooral voor grotere of eenvoudigere oppervlakken. Vaak gecombineerd met handmatige bijwerking.
• Geautomatiseerd polijsten (robotisch): In opkomst voor polijsttaken met hoog volume of repetitieve aard, maar ondervindt nog steeds uitdagingen bij complexe 3D-oppervlakken.
3. Gebaseerd op doel/toepassing:
• Optisch polijsten: Extreme helderheid, minimale defecten (SPI A-1 of aangepaste specificaties voor optische onderdelen).
• Cosmetische hoogglanspolijsting: Voor visueel aantrekkelijke consumentenproducten (doorgaans SPI A-2 tot B-1).
• Functionele polijsting: Gericht op het verbeteren van de lossing of slijtvastheid, vereist mogelijk geen hoogglans (bijv. SPI B- of C-graden).
• Pre-textuur polijsting: Een specifieke gladde afwerking (bijv. SPI C-1) die vereist is voordat chemisch etsen of lasertexturering wordt toegepast.
• Matte/satijnen afwerking: Opzettelijk niet-reflecterend, vaak bereikt met fijne schuurmiddelen of stralen.
Belangrijkste industrieën en toepassingen die om precisiepolijsten vragen
Diverse industrieën zijn sterk afhankelijk van met precisie gepolijste mallen:
1. Automobiel:
Koplamplenzen, achterlichtkappen, interieuronderdelen (dashboard, consoles met hoogglansafwerking), verchroomde lookalike-onderdelen.
2. Consumentenelektronica:
Behuizingen voor smartphones, laptops, televisies, huishoudelijke apparaten die een slank, hoogglanzend oppervlak vereisen.
3. Medische hulpmiddelen:
Optisch heldere onderdelen (cuvetten, diagnostische disposables), behuizingen voor medische apparatuur, implanteerbare apparaten (waar de gladheid van het oppervlak kritisch is voor de biocompatibiliteit).
4. Optica en fotonica:
Lenzen, prisma's, lichtgeleiders, optische vezels waar SPI A-1 of zelfs aangepaste superfinishes verplicht zijn.
5. Verpakking:
Hoogwaardige cosmetische verpakkingen, transparante voedselverpakkingen, doppen en sluitingen met hoogwaardige afwerkingen.
6. Ruimtevaart:
Interieuronderdelen, transparante luifels, onderdelen die een hoge weerstand tegen vermoeiing vereisen.
7. Speelgoed:
Hoogglanzend, visueel aantrekkelijk plastic speelgoed.
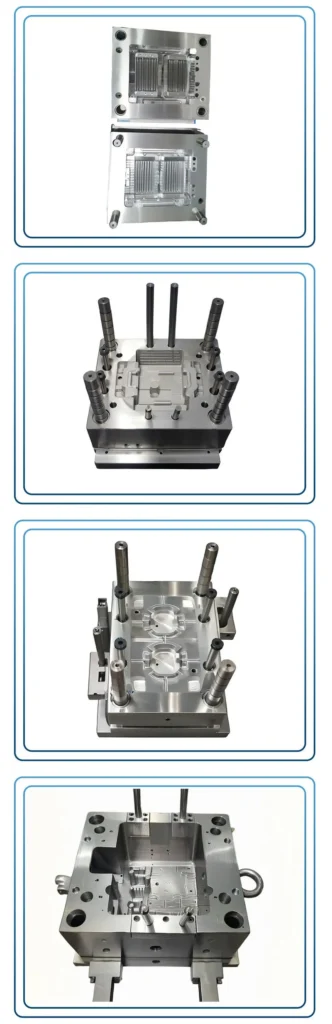
Voordelen van investeren in hoogwaardig polijsten van matrijzen
De voordelen gaan veel verder dan esthetiek:
1. Superieure kwaliteit van onderdelen:
De directe replicatie van het matrijsoppervlak zorgt voor onberispelijke, defectvrije kunststofonderdelen.
2. Verbeterde aantrekkingskracht van het product:
Hoogglanzende of perfect gestructureerde oppervlakken verbeteren de gepercipieerde waarde en verkoopbaarheid van producten aanzienlijk.
3. Verbeterde afgifte van de gietvorm:
Door de verminderde wrijving kunnen onderdelen gemakkelijk worden uitgeworpen, waardoor de spanning op het onderdeel en de matrijs tot een minimum wordt beperkt en de cyclustijden mogelijk worden verkort.
4. Lagere schrootpercentages:
Minder defecten zoals sleepsporen, vloeilijnen of oppervlakteonvolmaaktheden op gegoten onderdelen.
5. Verhoogde levensduur van matrijzen:
Een goed gepolijst oppervlak is beter bestand tegen slijtage, corrosie en de opbouw van residu's, waardoor de levensduur van het gereedschap wordt verlengd.
6. Lagere onderhoudskosten:
Eenvoudiger te reinigen matrijzen verminderen de stilstandtijd en het onderhoud.
7. Consistentie in productie:
Zorgt voor een consistente oppervlakteafwerking van onderdeel tot onderdeel over lange productieruns.
8. Geavanceerde ontwerpen inschakelen:
Hiermee kunnen optisch heldere onderdelen of ingewikkelde details worden gegoten die onmogelijk zouden zijn met slecht afgewerkte mallen.
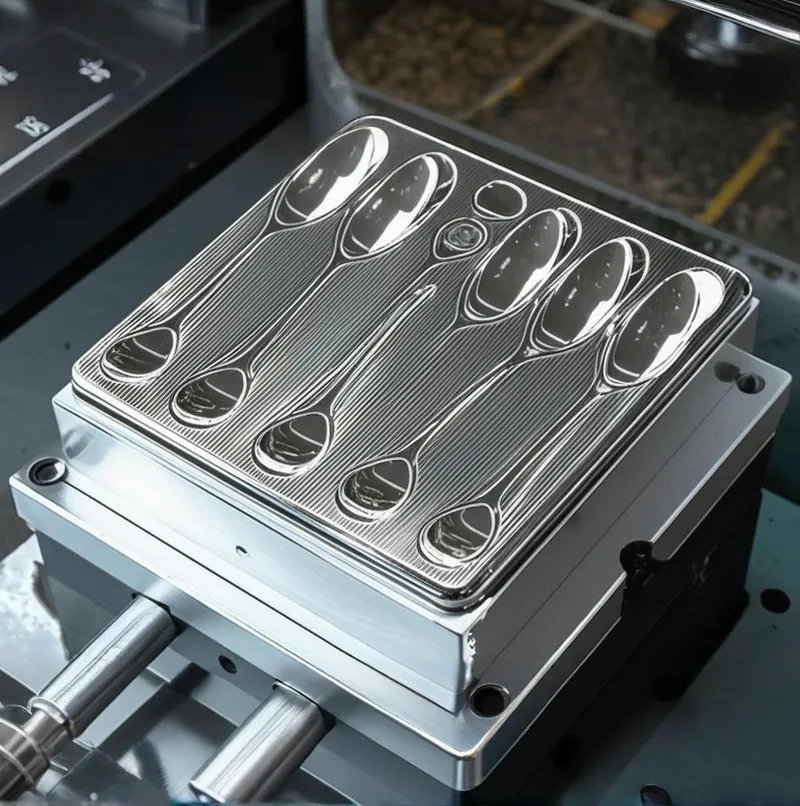
Mogelijke nadelen en uitdagingen van precisiepolijsten
Precisiepolijsten is zeer nuttig, maar brengt ook uitdagingen met zich mee:
1. Kosten:
Het is een arbeidsintensief en vaardigheidsafhankelijk proces dat de productiekosten van de matrijs aanzienlijk verhoogt, vooral voor afwerkingen op hoger SPI A-niveau.
2. Doorlooptijd:
Polijsten, vooral volgens hoge normen, kan veel tijd toevoegen aan het leveringsschema van de mal.
3. Risico op overpolijsten of fouten:
Verkeerde technieken kunnen leiden tot maatonnauwkeurigheden (bijvoorbeeld afgeronde randen, schuine oppervlakken), gewijzigde geometrie of "sinaasappelhuid"-effecten.
4. Afhankelijkheid van vaardigheden:
Om afwerkingen van topkwaliteit te bereiken, zijn zeer ervaren en vakkundige polijsters nodig. Er is een tekort aan dergelijke expertise.
5. Materiële beperkingen:
Niet alle gietstalen polijsten even goed. Sommige staalsoorten zijn inherent moeilijker te polijsten tot een hoge glans door hun microstructuur (bv. grote carbiden, insluitsels).
6. Scherpe randen/details behouden:
Het is een uitdaging om zonder speciale technieken een hoog polijstniveau te bereiken en tegelijkertijd scherpe hoeken of ingewikkelde details perfect te behouden.
7. Subjectiviteit:
Hoewel er standaarden zoals SPI bestaan, kan er nog steeds sprake zijn van enige subjectiviteit bij het beoordelen van de kwaliteit van polijstwerk, vooral op de hoogste niveaus.
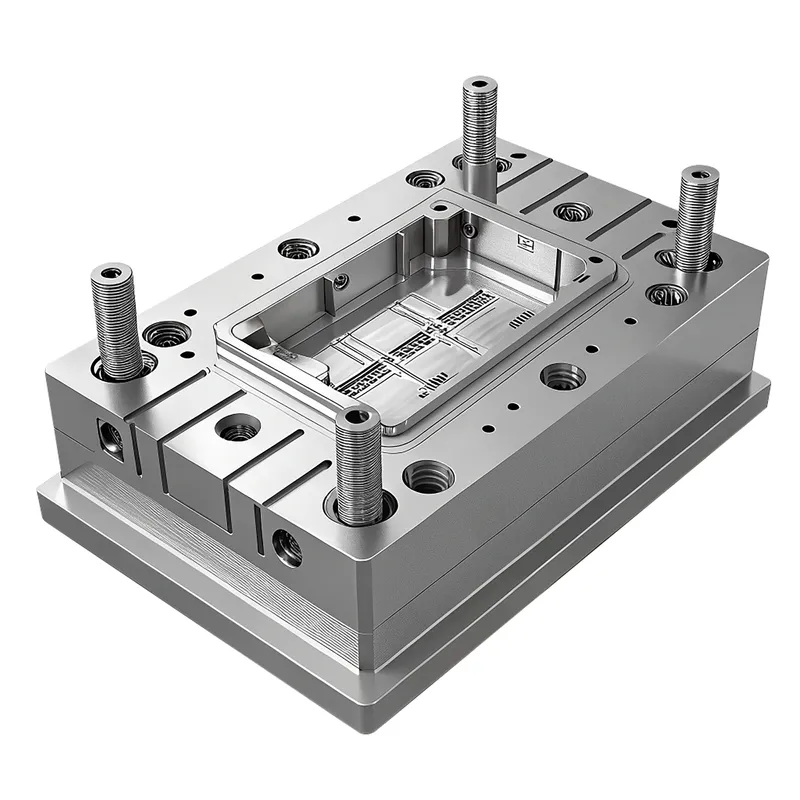
Deskundigengids voor precisiemouldpolijsten
Maak gebruik van superieure productkwaliteit met onze deskundige gids voor het nauwkeurig polijsten van spuitgietstaal.
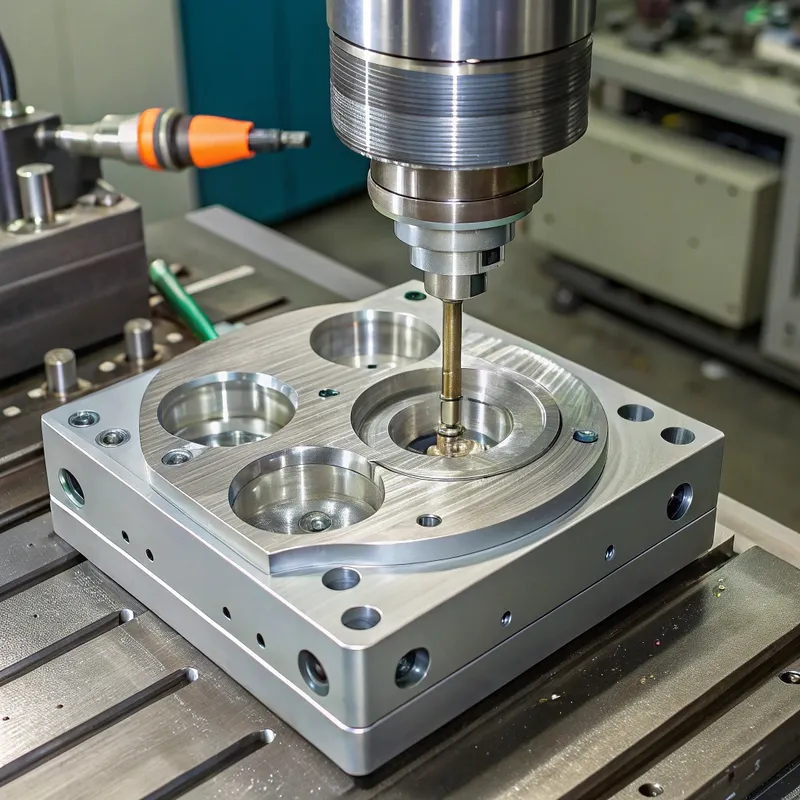
Bronnen voor oplossingen voor precisiepolijsten van staal voor spuitgietmatrijzen
Het vergelijken van de polijstbaarheid van gietstaal: Een belangrijke factor
De keuze van het gietstaal heeft een grote invloed op het gemak en de kwaliteit van het polijsten:
1. Sterk polijstbare staalsoorten (bijv. 420 roestvrij staal, Stavax ESR, S136, NAK80): Deze staalsoorten zijn specifiek ontworpen of verwerkt (bijv. Electro-Slag Remelting – ESR) voor hoge zuiverheid, fijne microstructuur en uniforme hardheid, waardoor ze ideaal zijn voor SPI A-1 afwerkingen en optische toepassingen. NAK80 is een precipitatiehardend staal dat bekend staat om zijn uitstekende polijstbaarheid en waarbij geen warmtebehandeling na het lassen nodig is.
2. Goed polijstbare staalsoorten (bijv. H13, P20 gemodificeerd, S7): Veelgebruikte werkpaardstaalsoorten. H13 kan, mits goed warmtebehandeld, goede SPI A-2/A-3-afwerkingen bereiken. P20 wordt doorgaans gebruikt voor B- of C-afwerkingen, maar gemodificeerde kwaliteiten kunnen hoger reiken. S7 is taai en kan goed gepolijst worden.
3. Matig/moeilijk te polijsten staalsoorten (bijv. standaard P20, sommige gereedschapsstaalsoorten met grote carbiden of lagere zuiverheid): Kunnen beperkt zijn tot SPI B- of C-afwerkingen. Het bereiken van een hoge glans kan zeer uitdagend en tijdrovend zijn.
Factoren in staal die de polijstbaarheid beïnvloeden:
① Zuiverheid: Minder insluitsels (sulfiden, oxiden, silicaten) betekenen minder putjes en defecten tijdens het polijsten. ESR- of VAR-processen (Vacuum Arc Remelting) verbeteren de zuiverheid.
② Homogeniteit en microstructuur: Een fijne, uniforme korrelstructuur en goed verdeelde kleine carbiden zijn cruciaal. Grote, niet-uniform verdeelde carbiden kunnen tijdens het polijsten “uittrekken” en putjes achterlaten.
③ Hardheid: Over het algemeen laten hardere staalsoorten (binnen hun werkbereik) zich beter polijsten tot een hogere glans, maar vergen ze ook meer inspanning. Consistente hardheid is essentieel.
④ Respons op warmtebehandeling: Een juiste warmtebehandeling is cruciaal om de gewenste hardheid en microstructuur voor optimaal polijsten te bereiken.
Belangrijkste kenmerken van een nauwkeurig gepolijst matrijsoppervlak
Een gepolijst oppervlak van hoge kwaliteit wordt gedefinieerd door verschillende meetbare en waarneembare kenmerken:
1. Lage oppervlakteruwheid (Ra, Rz, Sa):
Doorgaans vereist SPI A-1 mogelijk Ra < 0,005 µm (of 5 nm). Sa (oppervlaktegemiddelde ruwheid) wordt steeds gebruikelijker voor 3D-oppervlakken.
2. Hoogglans / Reflectievermogen:
Gemeten in Glanseenheden (GU) met behulp van een glansmeter. Waarden zijn afhankelijk van de meethoek (bijv. 20°, 60°, 85°).
3. Afwezigheid van defecten:
Geen zichtbare krassen, putjes, "sinaasappelhuid", golving, wazigheid, kometen, vlekken of schuursporen onder gespecificeerde vergroting.
4. Helderheid / afwezigheid van nevel:
Voor optische poetsmiddelen zijn een hoge lichttransmissie en minimale verstrooiing essentieel.
5. Scherpte van details:
Behoud van fijne details en scherpe randen volgens het ontwerp van de mal.
6. Uniformiteit:
Consistente afwerking over het gehele gepolijste oppervlak, inclusief complexe geometrieën.
7. Richtinggevoeligheid (Lay):
Voor sommige afwerkingen (bijv. geborsteld) is een specifiek richtingspatroon gewenst. Voor spiegelpolish mag er geen laag zichtbaar zijn.
Het kernproces: Stap voor stap naar een vlekkeloze afwerking
Het bereiken van een precisiepolijst is een nauwgezet, meerfasenproces:
1. Voorbereiding en inspectie voor machinale bewerking:
• Zorg ervoor dat het maloppervlak correct is bewerkt (gefreesd, geslepen of via EDM) met minimale schade onder het oppervlak.
• Verwijder alle EDM-recastlaag (harde, broze laag) volledig, meestal door stenigen of licht frezen. Dit is cruciaal omdat de gietlaag niet goed polijst en kan afschilferen.
• Inspecteer op diepe bewerkingssporen, inkepingen of defecten die verwijderd moeten worden voordat het polijsten begint.
• Controleer het staaltype en de hardheid.
2. Grof stenigen / slijpen (grof schuren):
• Doel: Bewerkingssporen en EDM-hergesmolten laag verwijderen en de initiële vlakheid/geometrie vaststellen.
• Gereedschappen & schuurmiddelen: Grofkorrelige schuurstenen (bijv. 120-320 korrel aluminiumoxide of siliciumcarbide), slijpgereedschappen.
• Techniek: Werk in een consistent patroon, vaak kruiselings, en zorg ervoor dat alle eerdere sporen worden verwijderd. Gebruik het juiste smeermiddel/koelmiddel.
3. Halffijn polijsten met steen / leppen (fase met middelgrof schuurmiddel):
• Doel: Krassen van de grove stenenfase verwijderen en het oppervlak verder verfijnen.
• Gereedschappen & schuurmiddelen: Middelkorrelige stenen (bijv. 400-800 korrel), schuurpapier/-doeken gemonteerd op lapstokken, diamantvijlen.
• Techniek: Ga verder met steeds fijnere korrels, waarbij de polijstrichting bij elke korrelwissel wordt veranderd om te garanderen dat eerdere sporen volledig worden verwijderd. Zorgvuldige reiniging tussen de korrelfasen is essentieel om overdracht van grovere deeltjes te voorkomen.
4. Fijnschuren/prepolijsten (fijnschurende fase):
• Doel: Het oppervlak voorbereiden op het uiteindelijke spiegelpolijsten door alle zichtbare krassen van eerdere fasen te verwijderen.
• Gereedschappen & schuurmiddelen: Fijnkorrelige stenen (bijv. 1000-1200 korrel), zeer fijn schuurpapier (bijv. tot 2000-5000 korrel), fijne diamantpasta's (bijv. 45 tot 15 micron) aangebracht met lapstokken (hout, messing, gietijzer) of harde viltbobs.
• Techniek: Extreme reinheid is van het grootste belang. De polijstrichting is cruciaal.
5. Spiegelpolijsten / polijsten (diamantpolijstfase):
• Doel: Het gewenste eindglansniveau bereiken (bijv. SPI A-1, A-2, A-3).
• Gereedschappen & schuurmiddelen: Diamantpasta's (bijv. 15 micron tot 0,25 micron of fijner), aangebracht met viltbobs, watten, zachte houten laps of gespecialiseerde polijstdoeken. Roterende gereedschappen, ultrasone polijstmachines of handmatige methoden worden gebruikt.
• Techniek: Lichte druk, specifieke bewegingspatronen. Elke diamantkorrelmaat moet de sporen van de vorige, grovere diamant volledig verwijderen. Het polijstmedium (vilt, hout) moet zachter zijn dan het staal om het inbedden van schuurmiddelen te voorkomen.
6. Eindschoonmaak en inspectie:
• Reinig het oppervlak van de mal grondig om alle polijstresten te verwijderen.
• Inspecteer onder de juiste verlichting (bijv. diffuus, gericht) en vergroting om te controleren of de afwerking voldoet aan de specificaties (SPI-norm, visuele monsters, glansmeterwaarden).
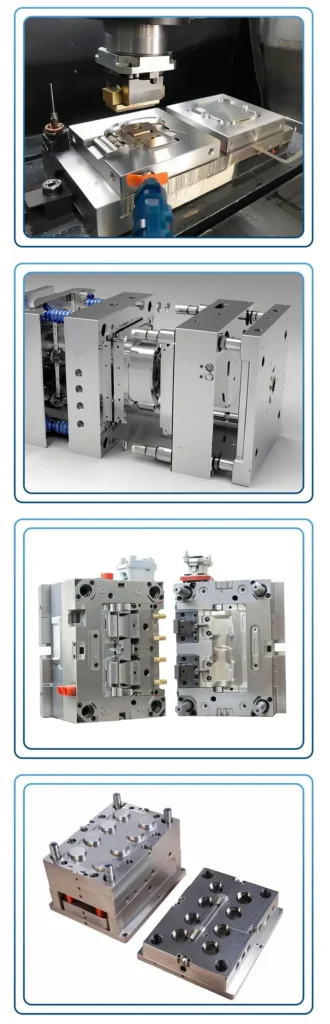
Belangrijke overwegingen bij het polijsten van precisiemallen
Talrijke factoren beïnvloeden het resultaat van polijsten:
1. Selectie en kwaliteit van gietstaal:
Zoals besproken, polijsten schonere, meer homogene staalsoorten met fijne microstructuren het best.
2. Warmtebehandeling:
Een juiste, gelijkmatige warmtebehandeling tot de juiste hardheid is essentieel. Zachte plekken of een inconsistente hardheid leiden tot ongelijkmatig polijsten. Spanningsontlasting na ruw bewerken kan ook nuttig zijn.
3. Oppervlaktegesteldheid vóór het polijsten:
De kwaliteit van het oorspronkelijke bewerkte of vonkverspanende oppervlak is van grote invloed op de inspanning en tijd die nodig zijn voor het polijsten. Een goede EDM-afwerking met een minimale recastlaag heeft de voorkeur.
4. Slijpmiddelkeuze en -volgorde:
Het gebruik van de juiste volgorde van slijptypes en korrelgroftes is van fundamenteel belang. Het overslaan van grits leidt tot diepere krassen die moeilijk te verwijderen zijn.
5. Smering/Koelmiddelen:
De juiste smeermiddelen (bijv. spiritus, speciale polijstoliën) helpen om spanen af te voeren, voorkomen dat het slijpmiddel wordt belast en koelen het oppervlak.
6. Polijstgereedschappen & houders:
De keuze van lapstaafjes (hout, messing, staal, hard vilt), bobs en aangedreven gereedschappen (roterend, heen en weer bewegend, ultrasoon) hangt af van de geometrie en de fase van het polijsten.
7. Technicus Vaardigheden en ervaring:
Dit is misschien wel de meest kritische factor, vooral voor het handmatig polijsten van complexe vormen tot hoge SPI A-niveaus. Het vereist geduld, een scherp oog en "gevoel" voor het proces.
8. Reinheid en verontreinigingscontrole:
Een spikkeltje grover grit dat overgebracht wordt naar een fijnere fase kan uren werk verpesten. Toegewijde gereedschappen en een onberispelijke netheid zijn essentieel.
9. Druk en snelheid:
De juiste druk en gereedschapssnelheid toepassen is cruciaal. Een te hoge druk of snelheid kan hitte opwekken, "sinaasappelhuid" veroorzaken of hardmetaal uittrekken.
10. Polijstrichting:
Het veranderen van de polijstrichting (bijv. 45-90 graden) tussen de polijststappen helpt bij het identificeren en effectief verwijderen van eerdere kraspatronen.
11. Behoud van randen en details:
Speciale zorg is nodig om te voorkomen dat scherpe randen worden afgerond of fijne details worden uitgewassen. Technieken zoals het gebruik van hardere lappen in de buurt van randen of afplakken kunnen helpen.
Het juiste gietstaal kiezen voor optimale polijstbaarheid
1. Voor SPI A-1 (Optische Kwaliteit/Lenskwaliteit):
• 420 roestvrij staal (ESR/VAR): Uitstekende keuze, corrosiebestendig.
• S136 / Stavax ESR: Premium roestvrij staal, zeer hoge zuiverheid.
• NAK80: Precipitatieharding, zeer goede polijstbaarheid, goede lasbaarheid zonder opnieuw uitharden.
• HPM38 (gelijkwaardig aan S136): Nog een hoogwaardige roestvrije optie.
2. Voor SPI A-2 / A-3 (Cosmetisch Hoogglans):
• H13 (ESR/VAR): Goed indien perfect warmtebehandeld en schoon.
• Gemodificeerde P20-kwaliteiten: Sommige gepatenteerde staalsoorten van het P20-type bieden een verbeterde polijstbaarheid.
3. Voor SPI B-afwerkingen (halfglans):
• P20 (voorgehard): Standaardkeuze, kosteneffectief.
• H13, S7: Ook geschikt.
4. Voor SPI C & D-afwerkingen (mat/geweven):
- De meeste gereedschapsstalen kunnen deze afwerkingen bereiken, omdat het uiteindelijke oppervlak vaak wordt ontpit of gestraald in plaats van hoogglans gepolijst. De focus ligt meer op duurzaamheid en bewerkbaarheid.
Veelvoorkomende gebreken bij het polijsten van matrijzen: Oorzaken en oplossingen
| Defecttype | Beschrijving | Veel voorkomende oorzaken | Oplossingen |
|---|---|---|---|
| Krassen | Lijnen of groeven op het oppervlak. | Grove korrelvervuiling, overslaan van korrels, beschadigd polijstgereedschap, verkeerde druk, onvoldoende vorige stap. | Herpolijst vanaf een korrel die fijn genoeg is om de kras te verwijderen maar grof genoeg om efficiënt te zijn. Verbeter de reinheid. |
| Putjes/gaten | Kleine putjes of gaatjes in het oppervlak. | Insluitsels in staal, uitgetrokken carbiden, corrosie, EDM-boogputjes niet volledig verwijderd. | Gebruik schoner staal (ESR/VAR). Lichtere polijstdruk. Zorg voor volledige verwijdering van de EDM-herkristallisatielaag. Soms zijn putjes inherent aan |
| Sinaasappelschil | Golvende, bobbelige textuur die lijkt op een sinaasappelschil. | Te hoge druk/snelheid met roterende gereedschappen, zachte polijstschijven op zacht staal, oververhitting van het oppervlak, slechte warmtebehandeling. | Gebruik lichtere druk, lagere snelheden, hardere polijstschijven of lapstaven. Zorg voor de juiste staalhardheid en spanningsverl |
| Nevel / Troebelheid | Melkachtig of troebel uiterlijk, gebrek aan helderheid op spiegelafwerkingen. | Fijne krassen niet volledig verwijderd, resten van polijstmiddelen, verkeerd reinigen, vocht. | Voorzichtig napolijsten met laatste diamantstappen. Grondig reinigen met geschikte oplosmiddelen. Zorg ervoor dat het oppervlak droog is. |
| Komeetstaarten | Een kras met een "staart" van fijnere krassen of verstoord materiaal. | Een groter slijpdeeltje wordt over het oppervlak gesleept, zet zich vast en breekt dan af. | Verbeter de reinheid rigoureus. Smeermiddelen filteren. Aangetast gebied opnieuw polijsten. |
| Gerolde randen | Afgeronde hoeken of randen waar scherpte was bedoeld. | Overmatige druk in de buurt van randen, zacht lapgereedschap, polijstbeweging over de rand. | Gebruik hardere lepgereedschappen in de buurt van randen, maskeer randen, polijst weg van randen of parallel eraan. Verminder de druk. |
| Golvendheid | Golvend, oneffen oppervlak. | Ongelijkmatig stenigen, verkeerd gebruik van elektrisch gereedschap, niet rigide gereedschap instellen, proberen te snel te veel materiaal te verwijderen. | Zorg voor vlakke uitsteeksels met geschikt gereedschap. Gebruik stevige opstellingen. Materiaal geleidelijk verwijderen. Vaardigheid en consistente techniek. |
| Buffvlekken / Swirls | Ronde of boogvormige fijne krassen van het laatste polijstwerk. | Te veel druk tijdens het polijsten, vervuilde polijstschijf, verkeerd polijstmiddel, te hoge snelheid. | Lichtere druk, schone/nieuwe polijstschijven, juiste samenstelling, langzamere snelheid. Laatste pass met de hand indien nodig. |
- Wat is precisieslijpen voor spuitgietstaal?
- De cruciale rol van polijsten bij spuitgietsucces
- Classificaties en soorten matrijspolijstmiddelen
- Belangrijkste industrieën en toepassingen die om precisiepolijsten vragen
- Voordelen van investeren in hoogwaardig polijsten van matrijzen
- Mogelijke nadelen en uitdagingen van precisiepolijsten
Wat is het proces van prototype tot productie spuitgieten in China?
U hebt zojuist uw eerste 3D-geprinte prototype afgerond. Het ziet er goed uit op de werkbank, maar u weet al dat plastic prints het echte gebruik niet zullen overleven. Nu hebt u gespuitgiete onderdelen nodig — honderden
Fabrikant van Kunststof Spuitgieten China
Je hebt een nieuw product klaar voor massaproductie, en je binnenlandse matrijs offerte is net binnen met $45.000 en een levertijd van 14 weken. Klinkt bekend? Dat is het moment waarop de meeste
Betalingsvoorwaarden voor spuitgieten in China: Wat kopers moeten weten in 2026
Belangrijkste punten Standaard China matrijsbetaling: 40–50% aanbetaling, rest in mijlpaalbedragen. T/T overschrijving is de dominante methode; L/C is zeldzaam voor gereedschappen onder $50.000. Betaal nooit 100% vooraf








