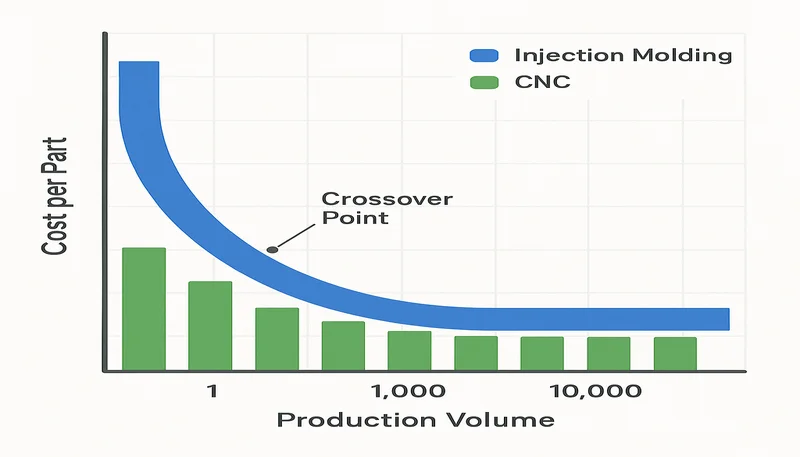
Wybór dostawcy wtryskowego w Chinach to decyzja ryzyka inżynierskiego, a nie samo zamówienie zakupu. Często zespoły przechodzą od jednego dobrego próbki do toolingu, nie mając udokumentowanej stabilności procesu. Poniższy schemat służy do preselekcji przed zaangażowaniem kosztów narzędziowych.
Co oznacza praktyczna due diligence dostawcy z perspektywy inżyniera?
Odpowiedź bezpośrednia: udowodnić przed toolingiem, że dostawca potrafi stabilnie wytwarzać części w wymaganych tolerancjach.
Trzy obszary: zdolność, kontrola procesu i governance. Zdolność: trzymanie wymagań krytycznych. Kontrola: wykrywanie odchyleń i działania korygujące. Governance: traceability, zarządzanie zmianą i odpowiedzialność.
Jakie parametry procesu ustawić i monitorować jako pierwsze?
Odpowiedź bezpośrednia: ustawić minimalny zamknięty zestaw zmiennych maszyny, materiału i formy, potem śledzić dryft od testów.
Kluczowe: temperatury strefy i dyszy, prędkość/inż. ciśnienie, czas docisku, chłodzenie, temperatura formy, czasy cyklu. Dla materiału: numer partii, wilgotność, profil suszenia. Dla formy: balans komór, odpowietrzenie, siła wyrzutu.
Jak oddzielić wpływ ustawień maszyny od zachowania materiału i formy?
Odpowiedź bezpośrednia: wykonać plan eksperymentu z izolacją zmiennych.
Zachować stałą geometrię formy i status utrzymania, a osobno testować macierz maszyny, materiału i formy. Tak można przypisać przyczynę odchylenia. Podejście DOE NIST/SEMATECH tu jest kluczowe.
Co dowodzi powtarzalności, a nie tylko jednorazowego dobrego elementu?
Odpowiedź bezpośrednia: stabilne wykresy SPC i konsekwentne wartości Cpk/Ppk na wielu partiach i zmianach.
Są potrzebne: brak niekontrolowanych skoków na wykresach i trwały trend zdolności procesu. ASTM D3641 specimens są pomocne do badań krytycznych cech. Logika walidacji FDA dotyczy całego cyklu produktu, nie wyłącznie punktowej próby.
Co sprawdzić przed zapytaniem o ofertę lub pełną rewizję procesu?
Odpowiedź bezpośrednia: gotowość techniczna musi być potwierdzona przed rozmową handlową.
Przed RFQ żądaj okna procesu, kalibracji, minimum dwóch partii pilotowych z różnych zmian, historii materiału i czasu zamknięcia NCR. Jeśli brak, najpierw wykonaj review.
Workflow due diligence i checklista inżynierska
- Zdefiniuj CTQ i progi akceptacji.
- Zbierz dane bazowe przez 2 tygodnie.
- Zrób audyt capability.
- Porównaj z limitami ryzyka projektu.
- Oceniaj scorecardą.
| Etap | Weryfikacja | Minimalny dowód | Bramka |
|---|---|---|---|
| 1) Podstawa | mapa procesu, ID maszyn, dane partii | pełna śledzalność + trend wymiarowy | przejście przy kompletności |
| 2) Receptura | temp., ciśnienie, cykl | 95% pokrycia danych | czekaj do stabilizacji |
| 3) Materiał | wilgotność i zmiana partii | 2 zatwierdzone partie | retest przy niestabilności |
| 4) Forma | balans komór, wentylacja | harmonogram PM | pauza przy powtarzającym błędzie |
| 5) Powtarzalność | 2 pilota + rerun | spójność między partiami | stop przy pogorszeniu Cpk |
| 6) Reakcja | CAPA i czas reakcji | akcje w SLA | eskalacja przy powtarzalności |
| 7) Komunikacja | powiadomienia zmian | log zmian dwujęzyczny | sprawdzenie procesu komunikacyjnego |
| 8) Komercyjnie | lead time, NRE, zmiany | pisemne zobowiązanie | ponowne punktowanie |
Jak bezpiecznie pre-selekcjonować przed toolingiem
Ustawienia techniczne dominują: 45% zdolność, 20% przejrzystość form, 20% zarządzanie materiałem i zmianą, 10% metrologia, 5% komunikacja.
Dopóki ta bramka nie jest zaliczona, nie idź do narzędzi. Po zaliczeniu prześlij rysunki do przeglądu.
Linki wewnętrzne: https://zetarmold.com/injection-molding-complete-guide/ https://zetarmold.com/injection-mold-complete-guide/ CTA: https://zetarmold.com/contact-us/
- Założona w Szanghaju w 2005, ponad 20 lat doświadczenia.
- 47 maszyn wtryskowych od 90T do 1850T.
- 8 starszych inżynierów i 10+ specjalistów QC.
- Ponad 400 materiałów oraz certyfikaty ISO 9001, ISO 13485, ISO 14001, ISO 45001.
- Wewnętrzna produkcja ponad 100 zestawów form miesięcznie.
Ograniczenia i kompromisy
Estetycznie poprawny dashboard nie usuwa ryzyka. Sprawdź recyrkling bez deklaracji, nadmierne korekty operatora i brak rewalidacji po zmianie materiału.
FAQ
FAQ 1: Czy wystarczy jeden pilot?
Nie.
FAQ 2: Jaka wielkość próbki?
Zależy od tolerancji i ryzyka.
FAQ 3: Czy Cpk > 1,33 jest zawsze wymagane?
Nie zawsze.
FAQ 4: Kiedy odrzucić dostawcę wcześnie?
Przy powtarzających się brakach powtarzalności i opóźnieniach CAPA.
FAQ 5: Źródła
NIST: https://www.itl.nist.gov/div898/handbook/ FDA: https://www.fda.gov/media/71021/download ASTM D3641: https://www.astm.org/d3641-21.html ISO 20457: https://www.iso.org/standard/67961.html