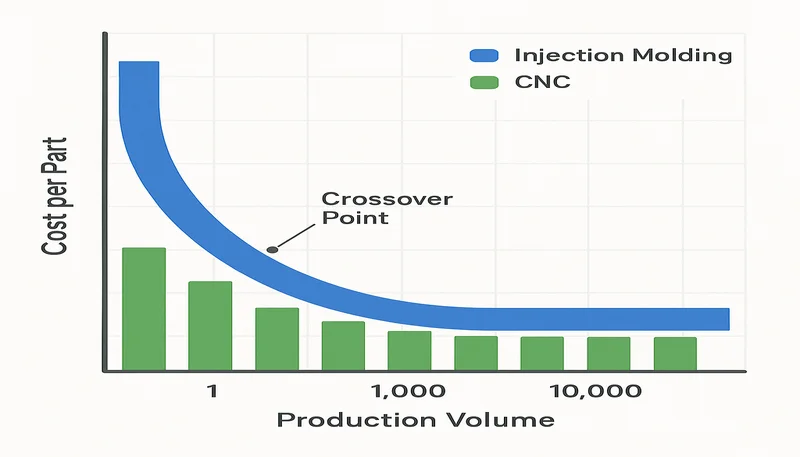
Seleccionar un proveedor confiable de moldeo por inyección en China no es un trámite de compras, sino una decisión de riesgo técnico. Muchas veces se avanza desde una muestra buena hacia el tooling sin confirmar estabilidad de proceso, manejo de material y control del molde. Este marco ayuda a preseleccionar antes de invertir en moldes y lotes.
¿Qué significa en términos prácticos de ingeniería la debida diligencia de un proveedor?
Respuesta corta: confirmar antes del tooling que el proveedor puede producir piezas repetibles dentro de su ventana de tolerancia.
Debe cubrir tres bloques. Primero, evidencia de capacidad: puede alcanzar dimensiones y apariencia requeridas de forma estable. Segundo, evidencia de control: si mide, monitorea y corrige desviaciones antes de que se conviertan en escoria, rebabeo o retrabajos. Tercero, evidencia de gobernanza: si existe trazabilidad y control de cambios de material, molde y parámetros.
¿Qué variables de proceso debe definir y monitorear primero un ingeniero?
Respuesta corta: definir un conjunto mínimo de variables de máquina, material y molde y monitorear su deriva desde el primer piloto.
Incluye temperatura de zonas y boquilla, velocidad e inyección y presión de transición, tiempo de enfriamiento, temperatura del molde, y distribución de ciclo. Incluya lote de material, humedad y secado, además de empuje de eyección y balance por cavidad. Para cada variable, defina rango objetivo, bandas de alarma y responsable.
¿Cómo separar la influencia de la máquina de la del material y el molde?
Respuesta corta: mantener constantes las demás condiciones y variar un grupo a la vez.
Aplique experimentos planificados: primero ventana base con geometría y mantenimiento del molde fijos. Luego matrices separadas para parámetros de máquina, lotes de material y estado del molde. Así se identifica si un desplazamiento dimensional viene de parámetros, de materia prima o del molde. La guía estadística de NIST/SEMATECH respalda esta separación.
¿Qué evidencia demuestra que el proceso es repetible y no solo un lote afortunado?
Respuesta corta: combinar control estadístico estable y resultados de capacidad en múltiples lotes y turnos.
Necesita dos señales: control de proceso estable (sin picos inexplicados en cartas de control) y capacidad consistente (Cpk/Ppk dentro de sus límites de riesgo). Para requisitos dimensionales sensibles, use especímenes de ensayo tipo ASTM D3641. La lógica de validación de procesos del FDA también ayuda porque exige evidencia objetiva a lo largo del ciclo de vida, no solo en arranque.
¿Qué revisar antes de solicitar una cotización o revisión completa del proceso?
Respuesta corta: validar madurez técnica antes de negociar precios.
Pida ventana de proceso firmada, certificados de calibración, lotes piloto de mínimo dos turnos, genealogía de material y evidencia de Cierre de no conformidades. Si faltan estos documentos, pida revisión de proceso primero.
Flujo de diligencia y lista de verificación técnica
No se salta ningún paso.
- Definir CTQ y criterios de aceptación.
- Recolectar evidencia base en dos semanas de operación normal.
- Realizar auditoría de capacidad con ambas partes.
- Comparar datos con el envelope técnico del proyecto.
- Ponderar candidatos con una matriz compartida.
| Etapa | Verificación | Evidencia mínima | Puerta de decisión |
|---|---|---|---|
| 1) Evidencia base | Mapas de proceso, IDs de máquina, registros | Trazabilidad y tendencia dimensional firmadas | Continuar solo si el set es completo |
| 2) Control de receta | Cartas de temperatura, presión, ciclo | Cobertura 95% y bandas de alarma | Mantener hasta estabilizar |
| 3) Robustez de material | Control de humedad y variación por lote | Al menos dos lotes revisados | Reprobar si hay inestabilidad |
| 4) Comportamiento de molde | Equilibrio y ventilación | Registros de mantenimiento preventivo | Pausar si desequilibrio repetido |
| 5) Repetibilidad | 2 lotes piloto + repetición | Consistencia entre lotes | Bloquear si cae la tendencia Cpk |
| 6) Respuesta técnica | CAPA y tiempos de cierre | Acciones dentro de SLA | Escalar si hay repetición |
| 7) Comunicación | Notificación de cambios | Bitácora bilingüe de cambios | Exigir prueba de comunicación |
| 8) Encaje comercial | Política de NRE y lead time real | Plan comercial firmado | Recalificar si hay brechas |
¿Cómo preseleccionar con seguridad antes del tooling?
Asigne peso mayor a capacidad técnica en la matriz. Proponga 45% proceso repetible, 20% historial de mantenimiento del molde, 20% control de material y cambios, 10% metrología, 5% comunicación.
Solo avance a planificación de capacidad cuando pasa esta puerta técnica. Luego comparta su paquete de planos para revisión preliminar y discusión de riesgos.
Referencias internas: https://zetarmold.com/injection-molding-complete-guide/ y https://zetarmold.com/injection-mold-complete-guide/
Para revisión de plano y cotización inicial: https://zetarmold.com/contact-us/
Usar solo hechos confirmados:
- Fundada en Shanghai en 2005, con más de 20 años de experiencia.
- 47 máquinas de inyección de 90T a 1850T en operación en Shanghai.
- 8 ingenieros senior y 10+ especialistas de QC.
- 400+ materiales y certificaciones ISO 9001, ISO 13485, ISO 14001, ISO 45001.
- Capacidad interna de 100+ moldes mensuales.
Limitaciones y compensaciones
Una tabla bonita no elimina riesgos ocultos. Verifique regrind no declarado, ajustes de operador sin registro, cambios de material sin revalidación y urgencias mal documentadas.
Entre más rápido se acelera el cronograma, más evidente será el riesgo en la fase de arranque.
Preguntas frecuentes
FAQ 1: ¿Puedo preseleccionar con un solo lote piloto?
No. Un lote es señal, no prueba.
FAQ 2: ¿Cuántas muestras necesito para capacidad?
Depende de la tolerancia crítica y riesgo del producto.
FAQ 3: ¿Siempre se exige Cpk > 1.33?
No, es una referencia útil, no una regla absoluta.
FAQ 4: ¿Cuándo descartar un proveedor?
Cuando la repetibilidad falla repetidamente y las correcciones se retrasan.
FAQ 5: ¿Dónde se apoyan los estándares?
NIST: https://www.itl.nist.gov/div898/handbook/ FDA: https://www.fda.gov/media/71021/download ASTM D3641: https://www.astm.org/d3641-21.html ISO 20457: https://www.iso.org/standard/67961.html