¿Qué es el acero para moldes de inyección de grado médico?
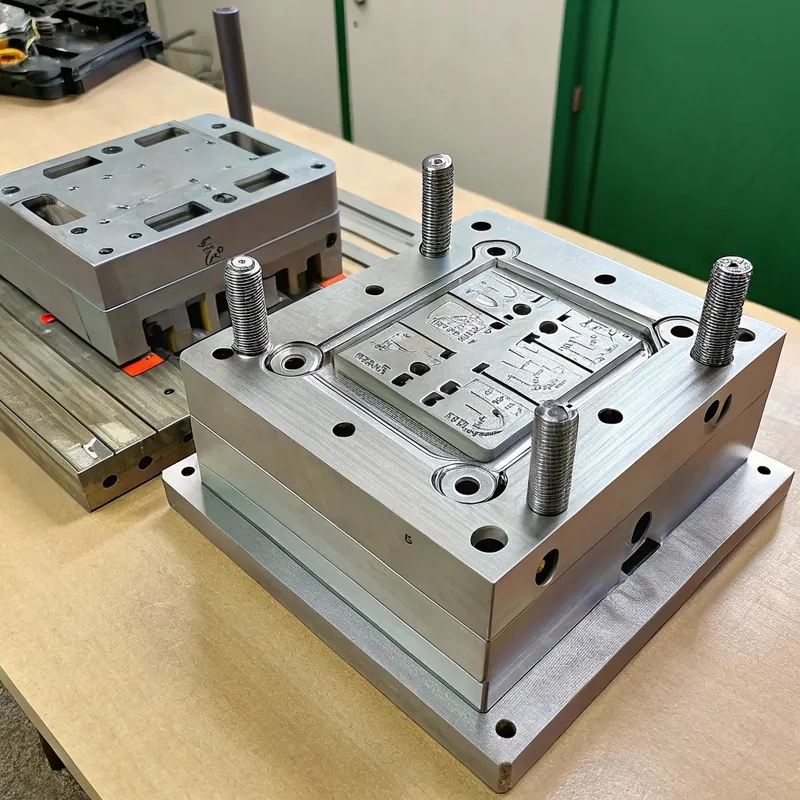
El acero para moldes de inyección de grado médico se refiere a aleaciones de acero especializadas, diseñadas y fabricadas para crear moldes de inyección utilizados en la producción de productos sanitarios y componentes. La designación de «grado médico» implica que estos aceros poseen propiedades específicas cruciales para el sector médico, entre ellas:
1. Alta resistencia a la corrosión: Esencial para soportar ciclos de esterilización repetidos (p. ej., autoclave de vapor, esterilización química) y el contacto con polímeros médicos o agentes de limpieza potencialmente corrosivos sin degradarse ni contaminar las piezas moldeadas.
2. Excelente pulibilidad: la capacidad de conseguir un acabado superficial muy liso, similar a un espejo (a menudo SPI A-1 o superior). Esto es fundamental para producir piezas con alta claridad óptica, superficies lisas que minimicen la irritación de los tejidos y garantizar una fácil extracción de las piezas del molde.
3. Alta pureza y homogeneidad: estos aceros se fabrican normalmente mediante procesos de refinado avanzados como la refusión bajo escoria electroconductora (ESR) o la refusión por arco en vacío (VAR) para minimizar las inclusiones (por ejemplo, sulfuros, óxidos, silicatos). Un bajo contenido de inclusiones es vital para lograr un alto pulido, mejorar la resistencia a la fatiga y garantizar propiedades constantes del material.
4. Buena maquinabilidad: aunque suelen ser duros, estos aceros deben ser mecanizables para crear cavidades de molde y características complejas con tolerancias estrechas.
Estabilidad dimensional: deben mantener su forma y dimensiones durante el tratamiento térmico y a lo largo de las tensiones de los ciclos de moldeo por inyección de alto volumen.
5. Dureza y resistencia al desgaste suficientes: para soportar la naturaleza abrasiva de algunos polímeros médicos y los rigores de largas tiradas de producción, garantizando la longevidad del molde.
El principio básico de la utilización de estos aceros es garantizar la producción de piezas médicas seguras, fiables y de alta calidad que cumplan las normas reglamentarias (por ejemplo, FDA, ISO 13485 indirectamente a través de la calidad del componente moldeado). El material del molde influye directamente en el acabado superficial, la limpieza y la precisión dimensional del producto médico final.
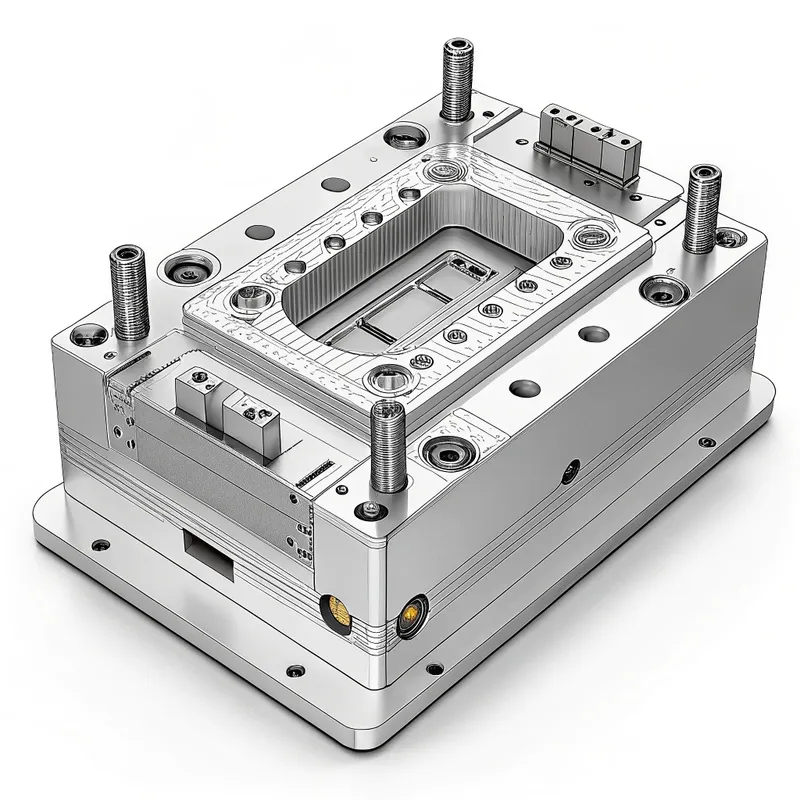
Clasificación y tipos de aceros para moldes de inyección de grado médico
Los aceros para moldes de inyección de grado médico pueden clasificarse en función de varias perspectivas:
1. Basado en la composición (clasificación primaria):
① Aceros inoxidables: Esta es la categoría más común debido a su resistencia a la corrosión inherente.
• Aceros inoxidables martensíticos: (p. ej., AISI 420, grados 420 modificados como Stavax ESR / S136, Bohler M333 ISOPLAST). Estos son tratables térmicamente hasta altos niveles de dureza, ofreciendo un buen equilibrio de resistencia a la corrosión, resistencia al desgaste y pulibilidad. Son los caballos de batalla para muchas aplicaciones médicas.
• Aceros inoxidables endurecidos por precipitación (PH): (por ejemplo, 17-4 PH). Ofrecen una buena combinación de resistencia, resistencia a la corrosión y tenacidad, y pueden endurecerse mediante un tratamiento de envejecimiento a baja temperatura. En ocasiones se utilizan para componentes de molde específicos.
② Aceros para herramientas especializados (a menudo recubiertos o chapados):
• Aunque no son intrínsecamente «de grado médico» en cuanto a resistencia a la corrosión tal cual, algunos aceros para herramientas de alta calidad (por ejemplo, H13, P20) podrían utilizarse para determinados componentes de molde médico si se someten posteriormente a un tratamiento superficial (por ejemplo, cromado, niquelado, recubrimientos PVD/CVD como TiN, CrN) para mejorar la resistencia a la corrosión y proporcionar una superficie inerte. No obstante, suele preferirse el uso de aceros inoxidables intrínsecamente resistentes a la corrosión para evitar los riesgos de deslaminación asociados a los recubrimientos.
2. Basado en el proceso de fabricación:
① Aceros ESR (refundidos por electroescoria): Este proceso de refinado secundario produce acero con mayor pureza, menos inclusiones, mejor homogeneidad y mejores propiedades de tenacidad transversal y fatiga. Crucial para una alta capacidad de pulido y la longevidad del molde. La mayoría de los aceros para moldes médicos de alta calidad se someten a ESR.
② Aceros VAR (refundidos por arco en vacío): Otro proceso de refinado de alta pureza, utilizado a menudo para las aplicaciones más exigentes que requieren una limpieza y unas propiedades del material excepcionales.
③ Aceros de pulvimetalurgia (PM): Ofrecen una distribución de carburos muy fina y uniforme, lo que se traduce en una excelente resistencia al desgaste, tenacidad y estabilidad dimensional. Los grados como el Bohler M390 Microclean (un acero inoxidable PM) se utilizan para aplicaciones que requieren una resistencia al desgaste extrema frente a polímeros reforzados o abrasivos.
3. Basado en el nivel de dureza (tal como se utiliza en el molde):
① Aceros preendurecidos: suministrados con una dureza utilizable (p. ej., ~30-40 HRC). Esto puede ahorrar costes y tiempo de tratamiento térmico, pero puede ofrecer menor resistencia al desgaste o capacidad de pulido en comparación con los aceros endurecidos en profundidad. Los tipos P20 modificados, si están muy protegidos, podrían encajar aquí para aplicaciones menos críticas.
② Aceros templados en toda su masa: Se suministran en estado recocido y luego el fabricante del molde los trata térmicamente (temple y revenido) para alcanzar la dureza deseada (normalmente 48-56 HRC para aceros inoxidables martensíticos). Esto ofrece un rendimiento superior, pero requiere un tratamiento térmico cuidadoso.
4. Basado en la idoneidad de la aplicación específica:
① Grados de alta capacidad de pulido: Diseñados específicamente para componentes ópticos, lentes transparentes o piezas que requieren superficies extremadamente lisas.
② Grados de alta resistencia al desgaste: Para moldes que procesan polímeros médicos abrasivos o reforzados con fibra.
③ Grados de alta resistencia a la corrosión: Para aplicaciones que implican esterilización agresiva o polímeros corrosivos.
Escenarios de aplicación y casos de uso típicos
Los aceros para moldes de inyección de grado médico son indispensables para producir una amplia gama de dispositivos y componentes médicos en los que la precisión, la higiene y la integridad del material son primordiales. Algunos ejemplos son:
1. Dispositivos de administración de fármacos:
① Cuerpos y émbolos de jeringas: Requieren alta claridad, superficies lisas para una dosificación uniforme y biocompatibilidad. Los aceros inoxidables como el 420 ESR modificado son comunes.
② Componentes de inhaladores: Geometrías complejas que a menudo requieren buena maquinabilidad y estabilidad dimensional.
③ Plumas y cartuchos de insulina: Componentes de precisión con tolerancias estrictas.
2. Equipos de diagnóstico y laboratorio:
① Cubetas y tubos de ensayo: A menudo requieren claridad óptica, exigiendo aceros con una capacidad de pulido excepcional.
② Puntas de pipeta: Desechables de alto volumen donde la longevidad del molde y una expulsión constante de la pieza son claves.
③ Dispositivos microfluídicos: Diseños de canales intrincados que requieren un mecanizado preciso y un excelente acabado superficial.
3. Instrumental y componentes quirúrgicos:
① Mangos para instrumentos reutilizables: Deben soportar esterilizaciones repetidas.
② Componentes quirúrgicos desechables: Como trócares, cánulas o piezas de dispositivos electroquirúrgicos.
4. Implantes (indirectos):
Aunque los moldes no forman directamente implantes a largo plazo (que suelen mecanizarse o forjarse a partir de materiales aptos para implantes), pueden utilizarse para calibres de prueba, sistemas de entrega de implantes o dispositivos de contacto a corto plazo.
5. Catéteres y conectores:
Requieren superficies internas y externas lisas para minimizar los traumatismos y garantizar un flujo adecuado.
6. Componentes respiratorios y anestésicos:
Máscaras, conectores y piezas de tuberías.
7. Productos oftálmicos:
Moldes de lentes de contacto (aunque a menudo se trata de procesos especializados), estuches de lentes y piezas para dispositivos oftalmológicos.
8. Dispositivos dentales:
Moldes para cubetas de alineadores, cubetas de impresión o componentes para equipos dentales.
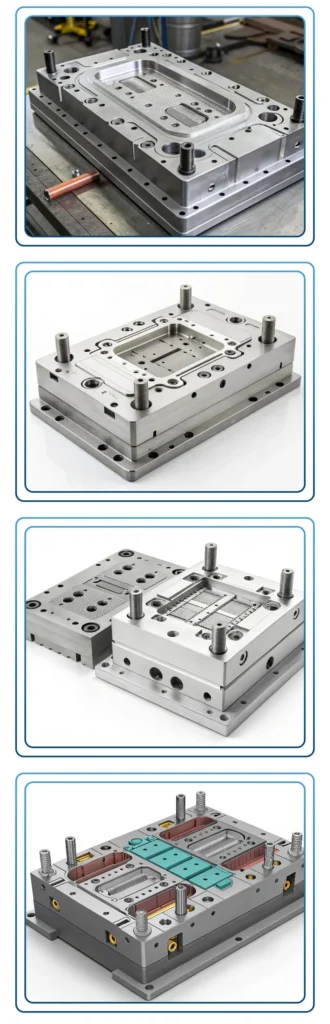
Ventajas del acero para moldes de inyección de grado médico
1. Resistencia a la corrosión superior: Esta es la principal ventaja, ya que permite la esterilización repetida por vapor, química o EtO sin oxidación ni degradación. Esto evita la contaminación de las piezas médicas.
2. Excelente pulibilidad: consigue acabados superficiales muy altos (SPI A1/A2), fundamentales para la claridad óptica, unas superficies de pieza lisas y una fácil expulsión de la pieza. Reduce el potencial de adhesión de biopelículas en las piezas.
3. Alta pureza y limpieza: el procesamiento ESR/VAR minimiza las inclusiones, lo que se traduce en una mejor capacidad de pulido, una mayor vida a fatiga y propiedades constantes.
4. Buena resistencia al desgaste (para grados endurecidos): garantiza la longevidad del molde, especialmente al moldear plásticos médicos abrasivos o con carga (por ejemplo, PEEK con carga de vidrio).
5. Estabilidad dimensional: mantiene las tolerancias durante el tratamiento térmico y el uso prolongado, algo crítico para piezas médicas de precisión.
6. Calidad mejorada de las piezas: contribuye a piezas más limpias y consistentes con menos defectos superficiales, cumpliendo con estrictas normas de calidad médica.
7. Riesgo reducido de contaminación: la naturaleza inerte del acero inoxidable minimiza el riesgo de lixiviación de sustancias nocivas al plástico moldeado.
8. Facilitación del cumplimiento: el uso de materiales de molde apropiados ayuda a cumplir los requisitos normativos para la fabricación de dispositivos médicos.
Desventajas del acero para moldes de inyección de grado médico
① Mayor coste del material: Los aceros inoxidables especializados y los producidos mediante procesos ESR/VAR son significativamente más caros que los aceros para herramientas estándar.
① Mayor coste del material: Los aceros inoxidables especializados y los producidos mediante procesos ESR/VAR son significativamente más caros que los aceros para herramientas estándar.
② Desafíos de maquinabilidad: Algunos aceros inoxidables de alta dureza pueden ser más difíciles y lentos de mecanizar que los aceros para herramientas convencionales, lo que puede aumentar los costes de fabricación del molde.
③ Complejidad del tratamiento térmico: Lograr propiedades óptimas requiere un tratamiento térmico preciso, que puede ser más complejo y crítico para los aceros de herramienta inoxidables.
④ Menor conductividad térmica (en comparación con algunos aceros para herramientas): Esto a veces puede provocar tiempos de ciclo más largos si no se aborda adecuadamente con un diseño optimizado de los canales de refrigeración. Sin embargo, algunos grados especializados ofrecen una conductividad térmica mejorada.
⑤ Dificultad de reparación por soldadura: reparar o modificar moldes fabricados con algunos aceros inoxidables endurecidos puede ser más difícil y puede requerir procedimientos de soldadura especializados y tratamiento térmico posterior a la soldadura.
Características principales del acero para moldes de inyección de grado médico
1. Características y propiedades clave: Resistencia a la corrosión:
La resistencia a la corrosión es sin duda la propiedad más importante de los aceros para moldes de uso médico. Los moldes médicos están expuestos con frecuencia a:
• Entornos húmedos en instalaciones de moldeo.
• Volátiles corrosivos liberados por algunos polímeros durante el moldeo (por ejemplo, PVC, aunque es menos común en medicina).
• Agentes de limpieza agresivos.
• Ciclos de esterilización repetidos, especialmente autoclave con vapor (alta temperatura, alta humedad) o esterilización química (por ejemplo, peróxido de hidrógeno vaporizado, óxido de etileno).
Por qué es importante:
• Previene el óxido y la contaminación: las partículas de óxido pueden transferirse a las piezas moldeadas, provocando contaminación y rechazo.
• Mantiene el acabado superficial: la corrosión puede grabar o picar la superficie del molde, degradando el pulido y afectando a la calidad y el desmoldeo de la pieza.
• Garantiza la longevidad del molde: protege la importante inversión en el molde.
• Superficie higiénica: una superficie que no se corroe es más fácil de limpiar y menos propensa a albergar bacterias.
Química relevante del acero: el cromo (Cr) es el elemento de aleación clave para la resistencia a la corrosión. Normalmente se requiere un mínimo del 12-13% de Cr para que un acero se considere inoxidable. Un mayor contenido de Cr suele mejorar la resistencia a la corrosión. El molibdeno (Mo) también aumenta la resistencia a las picaduras y a la corrosión por rendijas, especialmente en entornos con presencia de cloruros. El contenido de carbono debe controlarse; aunque aumenta la dureza, un exceso de carburos de cromo libres puede reducir la resistencia a la corrosión al agotar el cromo de la matriz.
2. Características y propiedades clave: Pulibilidad:
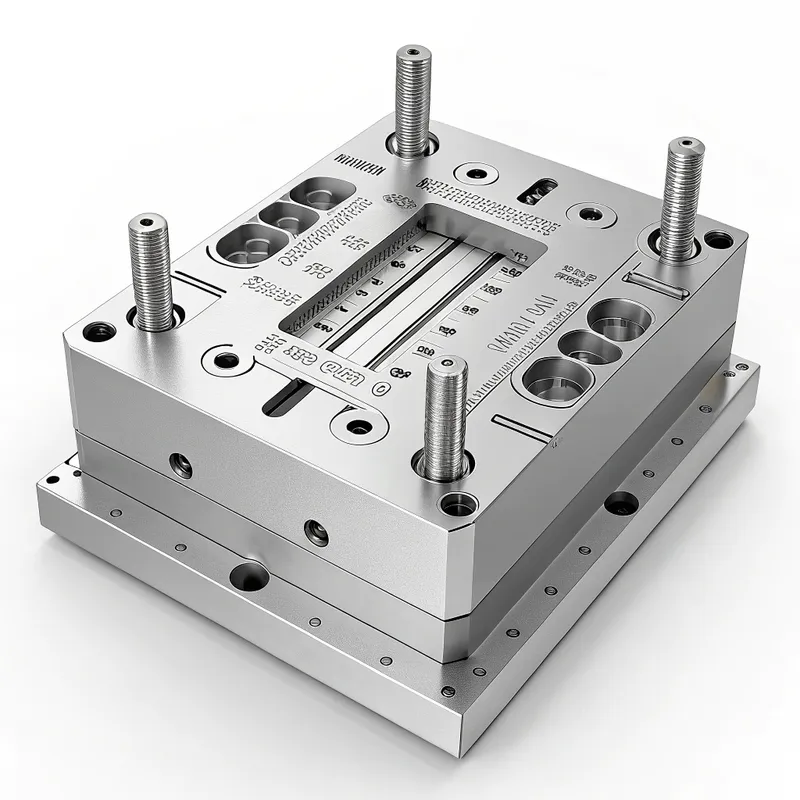
La capacidad de un acero para moldes para ser pulido a un brillo muy alto (por ejemplo, SPI A-1, pulido de diamante) es crucial para:
• Claridad óptica: para piezas como lentes, cubetas o carcasas transparentes.
• Superficies de pieza lisas: minimizan la fricción en las piezas móviles, reducen la irritación de los tejidos en los dispositivos en contacto con el paciente y evitan la adhesión de biopelículas.
• Fácil desmoldeo de la pieza: una superficie muy pulida reduce la adhesión entre la pieza de plástico y el molde, facilitando la expulsión y reduciendo los tiempos de ciclo y los defectos de la pieza.
• Estética: para productos sanitarios de alto valor.
Factores que influyen en la capacidad de pulido:
• Limpieza del acero: el factor más importante. Las inclusiones (sulfuros, óxidos, silicatos) actúan como concentradores de tensión durante el pulido, «desprendiéndose» y dejando picaduras o vetas. Los aceros procesados por ESR/VAR tienen inclusiones mínimas.
• Homogeneidad y microestructura: es esencial una microestructura fina y uniforme con carburos distribuidos de manera uniforme.
• Dureza: en general, los aceros más duros pueden lograr un pulido más alto y duradero.
• Elementos de aleación: ciertos elementos pueden afectar a la pulibilidad.
3. Características y propiedades clave: Resistencia al desgaste:
La resistencia al desgaste es la capacidad del molde para resistir la abrasión y la erosión provocadas por el flujo de plástico fundido, especialmente si el plástico contiene cargas abrasivas (por ejemplo, fibras de vidrio o ciertos minerales utilizados en algunos compuestos médicos).
Por qué es importante:
• Longevidad del molde: evita que la cavidad del molde se desgaste fuera de tolerancia, garantizando dimensiones de pieza constantes a lo largo de series de producción largas.
• Mantiene el acabado superficial: el desgaste puede degradar la superficie pulida.
• Reduce las rebabas: el desgaste en las líneas de partición puede provocar fugas de material (rebaba).
Conseguido a través de:
• Alta dureza: normalmente 48-56 HRC para aceros inoxidables médicos templados en profundidad.
• Contenido y tipo de carburos: los carburos duros (p. ej., carburos de cromo, carburos de vanadio en aceros PM) distribuidos en la matriz contribuyen significativamente a la resistencia al desgaste.
• Tratamientos superficiales (opcional): los recubrimientos PVD (TiN, CrN) pueden aumentar aún más la resistencia al desgaste para aplicaciones extremadamente abrasivas, pero el acero base debe seguir siendo robusto.
4. Características y propiedades clave: Dureza y tenacidad:
• Dureza: resistencia a la indentación y la deformación. Fundamental para mantener bordes afilados, detalles intrincados y resistir el acuñado o los daños durante el moldeo o la manipulación.
• Tenacidad: capacidad de absorber energía y resistir la fractura o el astillado, especialmente en zonas con esquinas vivas, secciones delgadas o bajo cargas de impacto (por ejemplo, durante la expulsión).
Un buen equilibrio es esencial. A veces, una dureza extremadamente alta puede reducir la tenacidad (fragilidad). Los aceros para moldes médicos se diseñan para ofrecer una buena combinación mediante una aleación y un tratamiento térmico cuidadosos. Por ejemplo, los aceros inoxidables 420 modificados alcanzan una gran dureza al tiempo que conservan una tenacidad razonable para aplicaciones de moldes.
5. Características y propiedades clave: Estabilidad dimensional:
La estabilidad dimensional se refiere a la capacidad del acero para conservar su tamaño y su forma:
• Durante el tratamiento térmico: una distorsión mínima (alabeo, contracción, crecimiento) durante los procesos de temple y revenido es crucial para conseguir tolerancias estrechas.
• Durante las operaciones de moldeo: resistencia a la deformación bajo las altas presiones y temperaturas del moldeo por inyección a lo largo de muchos ciclos.
Factores:
• Composición de la aleación: ciertos elementos contribuyen a la estabilidad.
• Procedimientos de tratamiento térmico: el alivio de tensiones adecuado, las velocidades controladas de calentamiento/enfriamiento y los ciclos de revenido son fundamentales.
• Microestructura: se desea una estructura martensítica revenida y estable.
Acero para moldes de inyección de grado médico: Guía completa
Análisis en profundidad de las soluciones de acero para moldes de inyección de grado médico.
Guía completa del acero para moldes de inyección de grado médico
Proceso básico/flujo de trabajo: El acero para moldes: de la selección al uso
El ciclo de vida del acero para moldes de uso médico suele seguir las siguientes etapas:
1. Análisis de requisitos y selección de acero:
• Definir los requisitos de las piezas médicas (material, geometría, acabado superficial, tolerancias, volumen anual).
• Considere los métodos de esterilización para la parte final.
• Evaluar las propiedades de los polímeros (corrosividad, abrasividad).
• Seleccione un acero de calidad médica adecuado (por ejemplo, Stavax ESR, Corrax, M333) basándose en un equilibrio entre la resistencia a la corrosión, la capacidad de pulido, la resistencia al desgaste, la maquinabilidad y el coste. Se recomienda encarecidamente consultar a los proveedores de acero.
2. Diseño de moldes:
• Diseño CAD del molde, incorporando características para piezas médicas (por ejemplo, transiciones suaves, ángulos de tiro adecuados, refrigeración eficaz, ventilación).
• Consideración de la compatibilidad con salas limpias si el molde va a funcionar en una.
• Diseño de compuerta y canal optimizado para polímeros médicos.
3. Adquisición de acero y mecanizado inicial:
• Pida el acero seleccionado con las certificaciones necesarias (por ejemplo, certificados de laminación, confirmación ESR).
• Mecanizado en bruto de placas de molde e insertos en estado recocido (blando).
4. Tratamiento térmico:
• Temple: austenización (calentamiento a alta temperatura), seguido de temple (enfriamiento rápido) para formar martensita. Se prefiere el temple al vacío para evitar la descarburación y la oxidación superficiales.
• Revenido: recalentamiento a una temperatura inferior específica para aliviar tensiones, mejorar la tenacidad y alcanzar la dureza final deseada. Es habitual aplicar varios revenidos a los aceros inoxidables para herramientas. En algunos grados puede aplicarse un tratamiento criogénico entre revenidos para garantizar una transformación completa y mejorar la estabilidad.
5. Mecanizado de acabado y detallado:
• Mecanizado preciso de cavidades, núcleos y características mediante fresado CNC, rectificado y EDM (mecanizado por descarga eléctrica). La electroerosión requiere la eliminación cuidadosa de la capa refundida.
• Taladrado/fresado de canales de refrigeración, orificios de pasadores eyectores, etc.
6. Acabado y pulido de superficies:
• Rectificado, lapeado y, a continuación, pulido progresivo con piedras y compuestos diamantados para conseguir el acabado superficial especificado (por ejemplo, SPI A-1). Suele tratarse de un proceso manual altamente cualificado.
• El pulido ultrasónico puede utilizarse para detalles intrincados.
7. (Opcional) Tratamiento superficial/recubrimiento:
Si se necesitan propiedades adicionales, como resistencia extrema al desgaste o lubricidad, pueden aplicarse revestimientos PVD/CVD o nitruración. Esto es menos habitual si ya se utiliza un acero inoxidable médico de alta calidad.
8. Montaje y prueba de moldes (T0, T1):
• Montaje de todos los componentes del molde.
• Pruebas iniciales de moldeo para verificar las dimensiones de la pieza, el llenado, la expulsión y el funcionamiento general del molde. Se realizan los ajustes necesarios.
9. Validación y cualificación (IQ, OQ, PQ):
• En el caso de los productos sanitarios, es necesario un riguroso proceso de validación tanto del molde como del proceso de moldeo para garantizar la producción constante de piezas que cumplan las especificaciones.
• Esto implica la cualificación de la instalación (IQ), la cualificación operativa (OQ) y la cualificación del rendimiento (PQ).
10. Producción y mantenimiento:
Limpieza y mantenimiento periódicos del molde de acuerdo con los protocolos establecidos para garantizar un rendimiento continuado y evitar la contaminación. Esto incluye la inspección periódica en busca de desgaste o daños.
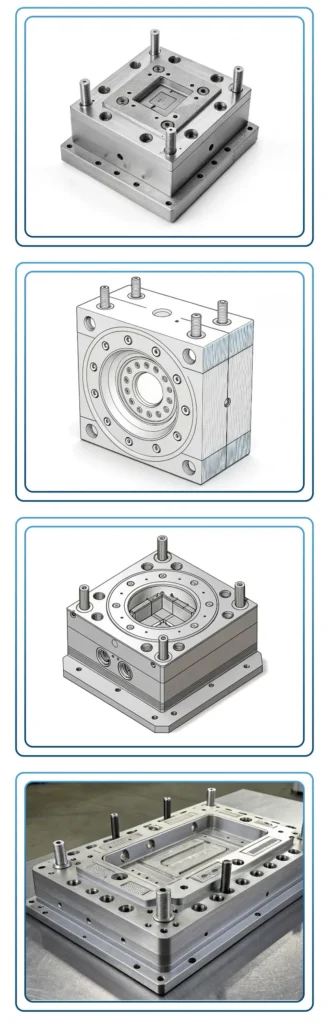
Consideraciones clave al trabajar con aceros para moldes médicos
Varios factores son críticos a la hora de implementar, seleccionar, diseñar o utilizar aceros para moldes de inyección de grado médico:
1. Criterios de selección de materiales:
① Corrosividad de la resina plástica: algunas resinas (por ejemplo, el PVC, aunque poco común en el ámbito médico; o los aditivos ignífugos) pueden liberar subproductos corrosivos.
② Abrasividad de la resina plástica: Las resinas con carga de vidrio o mineral requieren una mayor resistencia al desgaste.
③ Acabado superficial requerido de la pieza: Las piezas ópticas necesitan acero con excelente pulibilidad.
④ Métodos de esterilización: el autoclave es muy común y exige una alta resistencia a la corrosión. El EtO, los rayos gamma o el haz de electrones afectan principalmente a la pieza de plástico, pero el molde debe producir piezas que puedan soportarlos.
⑤ Volumen de producción: los volúmenes más altos justifican aceros más duraderos y caros.
⑥ Complejidad y tolerancias de la pieza: determina las necesidades de estabilidad dimensional y maquinabilidad.
2. Diseño de moldes para aplicaciones médicas:
① Radios frente a esquinas afiladas: los radios generosos mejoran la tenacidad del acero y reducen las concentraciones de tensión. Para piezas médicas, también pueden facilitar la limpieza y reducir las zonas de crecimiento microbiano.
② Ángulos de tiro: Un ángulo de calado adecuado es crucial para la extracción de la pieza, especialmente en superficies muy pulidas.
③ Ventilación: Una ventilación adecuada es esencial para evitar gases atrapados, que pueden causar defectos y afectar a la integridad de la pieza.
④ Diseño del sistema de refrigeración: Una refrigeración optimizada es vital para el tiempo de ciclo y la consistencia de la pieza, especialmente porque algunos aceros inoxidables tienen una menor conductividad térmica. La refrigeración conformada puede ser beneficiosa.
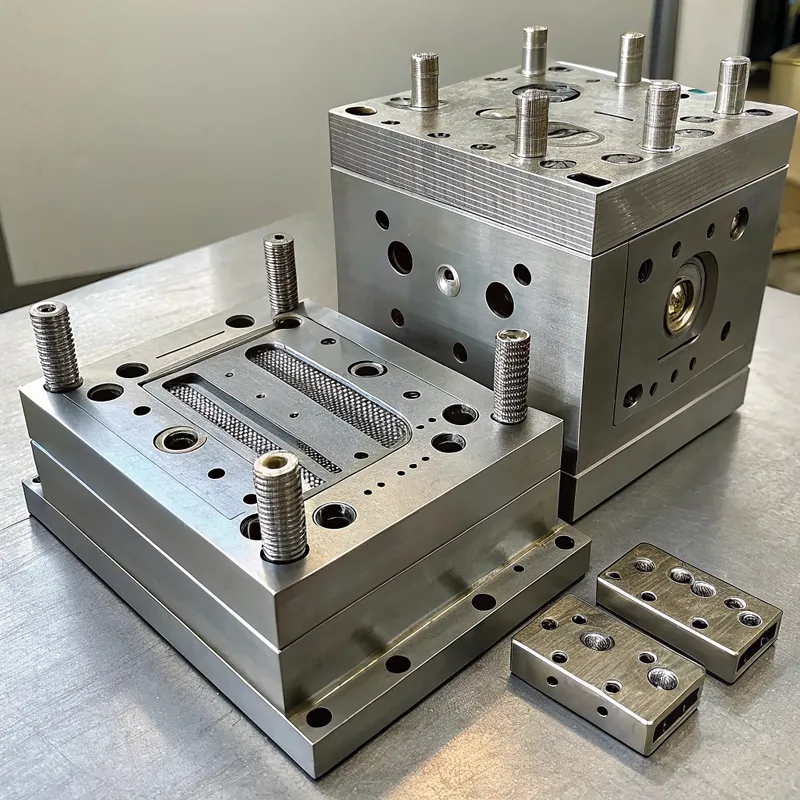
3. Protocolos de mecanizado y tratamiento térmico:
① Siga estrictamente las recomendaciones del proveedor en cuanto a parámetros de mecanizado y ciclos de tratamiento térmico. Un tratamiento térmico incorrecto puede arruinar las propiedades del acero.
② Utilizar herramientas y técnicas de corte adecuadas para los aceros inoxidables.
③ Alivio de tensiones tras el desbaste y antes/después de la electroerosión para mantener la estabilidad dimensional.
4. Limpieza y manipulación:
① Mantenga un entorno limpio durante la fabricación y el uso del molde para evitar la contaminación.
② Manipule las superficies pulidas con cuidado para evitar arañazos o daños.
5. Panorama normativo:
① Aunque el acero para moldes en sí no está regulado directamente por la FDA (a menos que forme parte de un implante, lo cual es poco frecuente en el caso de los aceros para moldes), la pieza moldeada sí lo está. La elección del acero para moldes influye directamente en la capacidad de fabricar productos sanitarios conformes.
② Los moldeadores suelen operar con sistemas de gestión de la calidad ISO 13485.
6. Coste frente a rendimiento:
Aunque los aceros de calidad médica son más caros, el coste de un fallo de molde, el rechazo de una pieza o la retirada de un producto en la industria médica puede ser astronómico. La inversión en acero de calidad suele estar justificada.
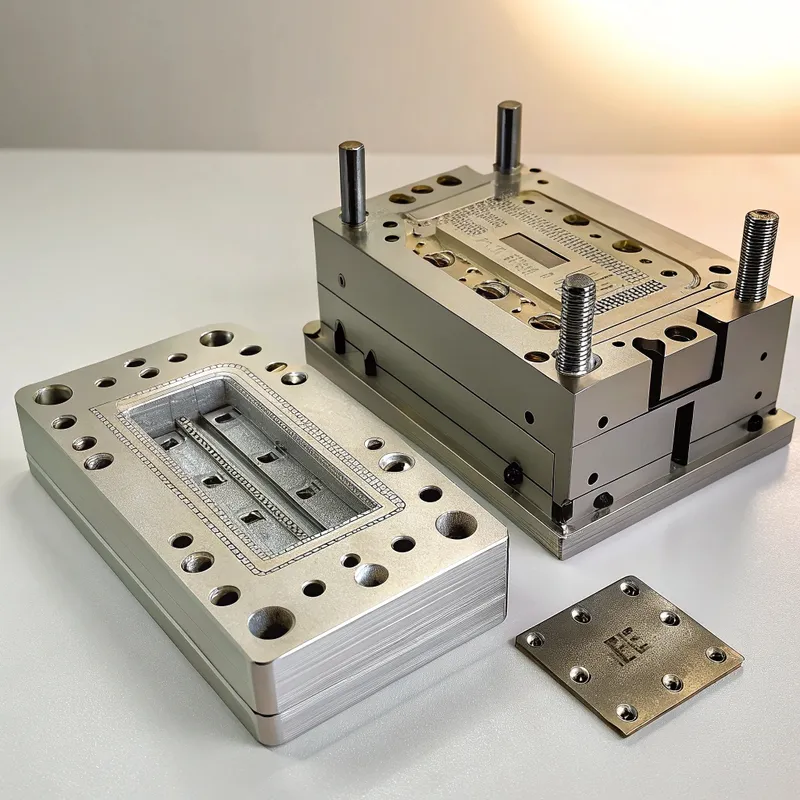
Guía de diseño/aplicación/mejores prácticas
1. Participación temprana de los proveedores:
Consulte a proveedores de acero de confianza y a fabricantes de moldes experimentados al principio de la fase de diseño. Pueden proporcionar un asesoramiento inestimable sobre la selección del acero y el diseño para la fabricación.
2. Priorizar la limpieza del acero:
Opte siempre por los grados ESR o VAR para aplicaciones médicas críticas que requieran un pulido y una resistencia a la fatiga elevados. Solicite certificaciones de materiales.
3. Optimizar el tratamiento térmico:
Recurra a tratadores térmicos experimentados familiarizados con los aceros inoxidables para uso médico. Especifique el tratamiento térmico al vacío y múltiples temperaturas. Considere el tratamiento criogénico para obtener la máxima estabilidad y dureza.
4. Diseño para la pulibilidad:
Evitar geometrías demasiado complejas y difíciles de pulir. Garantizar superficies accesibles.
5. Diseño eficaz del canal de refrigeración:
Compensar la conductividad térmica potencialmente inferior de los aceros inoxidables. Considere la refrigeración conformada para piezas complejas o ciclos rápidos.
6. Ventilación estratégica:
Implemente una ventilación adecuada para evitar trampas de gas, marcas de quemaduras y llenados incompletos. Los orificios de ventilación deben diseñarse de forma que eviten las llamaradas y sean fáciles de limpiar.
7. Sistema de expulsión robusto:
Diseño para una expulsión suave y uniforme de las piezas a fin de evitar distorsiones, especialmente en el caso de piezas médicas delicadas.
8. Programa de mantenimiento del moho:
Aplique un programa estricto de limpieza y mantenimiento. Utilice productos de limpieza no corrosivos. Inspeccione periódicamente en busca de desgaste, daños o corrosión.
9. Documentación y trazabilidad:
Mantenga registros minuciosos del aprovisionamiento de acero, el tratamiento térmico, los procesos de mecanizado y el mantenimiento de moldes. Esto es fundamental para el cumplimiento de la normativa sobre productos sanitarios.
10. Considerar el texturizado para aplicaciones específicas:
Aunque el pulido alto es habitual, algunas piezas médicas pueden requerir texturas específicas por motivos de agarre u otras razones funcionales. Asegúrese de que el acero elegido es adecuado para el proceso de texturizado (por ejemplo, grabado químico).
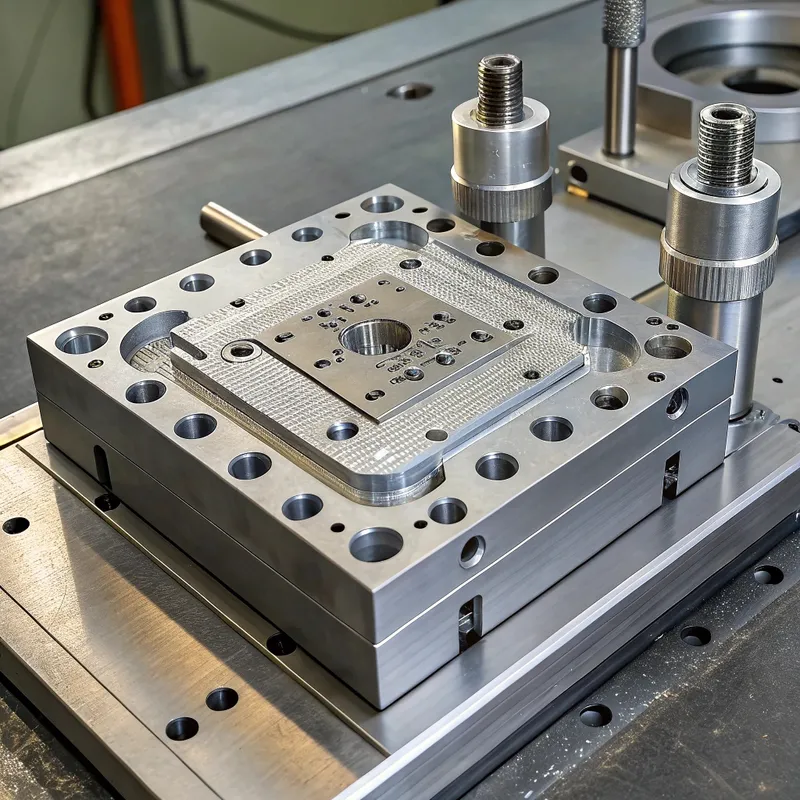
Problemas comunes y soluciones con los aceros para moldes médicos
| Problema | Causas comunes | Soluciones |
|---|---|---|
| Corrosión/oxidación | Grado de acero incorrecto para el entorno/esterilización; almacenamiento/manipulación inadecuados; agentes de limpieza agresivos; exp. a cloruros | Seleccione el acero inoxidable adecuado (p. ej., Stavax ESR, M333); asegure la pasivación si es necesario; utilice el agente de limpieza recomendado |
| Pobre pulibilidad/Pozos | Acero con alto contenido de inclusión; técnica/materiales de pulido inadecuados; capa de refundición EDM no eliminada por completo. | Utilice aceros de grado ESR/VAR; siga protocolos de pulido en varias etapas con abrasivos progresivamente más finos; garantice la eliminación completa |
| Desgaste prematuro / erosión | Moldeo de polímeros abrasivos (p. ej., rellenos de vidrio); dureza insuficiente del acero del molde; altas velocidades de cizallamiento/flujo localizadas. | Seleccione un acero de mayor dureza/resistencia al desgaste (p. ej., acero inoxidable PM como M390); optimice la ubicación y el tamaño de la entrada para red |
| Agrietamiento | Tratamiento térmico inadecuado (demasiado quebradizo); esquinas internas afiladas en el diseño; fuerza de sujeción excesiva; daños mecánicos. | Optimice el tratamiento térmico para la tenacidad; diseñe con radios generosos (mín. 0.5mm); garantice una configuración y alineación correctas del molde; |
| Problemas de pegado/expulsión de piezas | Ángulos de tiro insuficientes; acabado superficial deficiente; socavaduras; ventilación inadecuada; parámetros de procesamiento. | Aumentar los ángulos de calado; mejorar el pulido del molde; eliminar los contrasalidas o usar levantadores/correderas adecuados; optimizar la ventilación; ajus |
| Inestabilidad dimensional | Alivio de tensiones inadecuado durante la fabricación; templado inadecuado; variaciones significativas de temperatura durante el moldeo. | Implemente ciclos adecuados de alivio de tensiones (después del desbaste, EDM); asegure un revenido minucioso; optimice el enfriamiento del molde para el |
| Problemas de reparación de soldaduras | Dificultad para lograr una buena calidad de soldadura en acero inoxidable endurecido; distorsión o agrietamiento posterior a la soldadura. | Utilice procedimientos de soldadura especializados para aceros de herramientas (por ejemplo, micro-TIG); seleccione el material de aporte adecuado; precaliente y |
| Desprendimiento/incautación de componentes de moldes | Dureza similar de los componentes móviles; lubricación inadecuada; altas presiones de contacto. | Diseñe con dureza diferencial para los componentes deslizantes; utilice lubricantes de molde adecuados (de grado médico si es necesario); |
Lista de comprobación de diseño/Ayuda a la decisión para la selección de acero para moldes médicos
Esta lista de control puede ayudar a orientar el proceso de toma de decisiones:
1. Requisitos de los productos sanitarios y las piezas:
① ¿Cuál es la aplicación médica específica? (por ejemplo, diagnóstico, administración de fármacos, quirúrgica).
② ¿La pieza es de un solo uso o reutilizable?
③ ¿Cuáles son las características críticas para la calidad (CTQ) de la pieza? (dimensiones, superficie, claridad).
④ ¿Requiere la pieza claridad óptica? (En caso afirmativo, dar prioridad a los aceros ESR/VAR de alta pulibilidad).
⑤ ¿Cuál es el acabado superficial requerido (norma SPI)?
2. Material de polímero moldeado:
① ¿Qué resina plástica específica se moldeará? (por ejemplo, PC, PP, PEEK, PMMA, COC, COP, LSR).
② ¿Es corrosiva la resina (por ejemplo, emite HCl, HF)? (En caso afirmativo, es primordial una alta resistencia a la corrosión).
③ ¿Es abrasiva la resina (por ejemplo, rellena de vidrio, rellena de minerales)? (En caso afirmativo, dar prioridad a la resistencia al desgaste).
④ ¿Cuál es la temperatura de fusión y la viscosidad?
3. Producción y factores operativos:
① ¿Cuál es el volumen de producción anual previsto? (Bajo, Medio, Alto).
② ¿Cuál es el tiempo de ciclo objetivo? (Impacta en los requisitos de refrigeración).
③ ¿Funcionará el molde en un entorno de sala limpia?
④ ¿A qué métodos de esterilización se someterá la pieza final? (Autoclave, EtO, Gamma, E-beam - repercute en las exigencias sobre el material de la pieza, indirectamente en la calidad del molde).
⑤ ¿Requerirá el propio molde algún tipo de esterilización o limpieza agresiva? (En caso afirmativo, la alta resistencia a la corrosión es crítica para el acero del molde).
4. Propiedades y rendimiento del acero para moldes:
① Nivel de resistencia a la corrosión necesario: (Estándar, Alto, Muy alto).
② Nivel de polivalencia necesario: (por ejemplo, SPI C1, B1, A2, A1/Optical).
③ Nivel de resistencia al desgaste necesario: (Estándar, Moderado, Alto para abrasivos).
④ Dureza objetivo (HRC): (por ejemplo, 48-52 HRC, 52-56 HRC).
⑤ Consideraciones de maquinabilidad: (¿Se requiere un mecanizado complejo?).
⑥ Necesidades de estabilidad dimensional: (Para piezas de tolerancia ajustada).
⑦ Necesidades de reparabilidad de la soldadura: (¿Modificaciones previstas o zonas de alto desgaste?).
5. Presupuesto y contratación:
① ¿Cuál es el presupuesto para el acero del molde? (Compárelo con el coste total de propiedad).
② ¿Hay proveedores o calidades de acero preferidos?
③ ¿Disponibilidad y plazo de entrega del acero seleccionado?
6. Consejos para la toma de decisiones:
① Priorice siempre la seguridad y la calidad de las piezas sobre el coste inicial del acero para aplicaciones médicas.
② Para piezas transparentes o superficies de alto brillo, los aceros inoxidables ESR/VAR como el 420 modificado (por ejemplo, Stavax ESR, Bohler M333 ISOPLAST) son estándar.
③ Para entornos corrosivos o autoclaves frecuentes, son esenciales los aceros inoxidables con alto contenido en cromo.
④ Para resinas abrasivas, considere aceros inoxidables de mayor dureza o grados PM (por ejemplo, Bohler M390 MICROCLEAN, grados Uddeholm Vanadis si están recubiertos para la corrosión).
⑤ En caso de duda, consulte a expertos en materiales y a fabricantes de moldes médicos experimentados.
Tecnologías/conceptos relacionados
La comprensión de las tecnologías y conceptos relacionados proporciona un contexto más amplio para apreciar el papel de los aceros para moldes de inyección de grado médico.
1. Tecnologías/conceptos relacionados: Plásticos de grado médico:
Los plásticos moldeados con estos aceros se formulan o seleccionan específicamente para aplicaciones médicas. Algunos ejemplos comunes son:
• Policarbonato (PC): resistencia, claridad, resistencia al impacto. Se utiliza para carcasas, conectores y jeringas.
• Polipropileno (PP): rentable, buena resistencia química. Se utiliza para jeringas, contenedores y tapones.
• Polietileno (PE): (HDPE, LDPE, UHMWPE) flexibilidad, biocompatibilidad. Se utiliza para bolsas, tubos y algunos implantes.
• Poliéteretercetona (PEEK): alta resistencia, resistencia a la temperatura, biocompatibilidad. Se utiliza para algunos dispositivos implantables e instrumentos quirúrgicos exigentes.
• Polisulfona (PSU) / Polietersulfona (PES): resistencia a altas temperaturas, esterilizable. Se utiliza para piezas médicas reutilizables.
• Copolímero de olefina cíclica (COC) / Polímero de olefina cíclica (COP): excelente claridad, propiedades de barrera, biocompatibilidad. Se utiliza para jeringas precargadas y viales de diagnóstico.
• Caucho de silicona líquida (LSR): biocompatible, flexible, esterilizable. Se utiliza para sellos, juntas, catéteres y componentes de tacto suave. Requiere un diseño y procesamiento de molde especializados. La interacción entre el acero del molde y estos plásticos (p. ej., desgasificación, abrasividad, tendencia a la adherencia) influye en la selección del acero.
2. Tecnologías/conceptos relacionados: Fabricación en sala blanca:
Muchos productos sanitarios, sobre todo los invasivos o implantables, se moldean y ensamblan en salas blancas controladas (por ejemplo, ISO Clase 7 u 8).
• Impacto en los moldes: los moldes utilizados en salas limpias deben diseñarse para una limpieza fácil, una generación mínima de partículas (p. ej., sin desprendimiento de óxido ni recubrimientos) y fabricarse con materiales que no desgasifiquen sustancias nocivas. Se prefieren los moldes de acero inoxidable. El diseño del molde también podría incorporar características para minimizar la contaminación dentro de la sala limpia.
3. Tecnologías/Conceptos relacionados: Técnicas de esterilización:
Los productos sanitarios deben ser estériles. Entre los métodos habituales se incluyen:
• Esterilización en autoclave con vapor: alta temperatura (121-134 °C) y presión. Exige una excelente resistencia a la corrosión de los materiales del molde si el propio molde llega a esterilizarse en autoclave, o si las piezas se ensayan tras el autoclave y se rastrea cualquier residuo.
• Gas óxido de etileno (EtO): temperatura más baja, gas eficaz pero tóxico que requiere aireación.
• Radiación gamma / haz de electrones (E-beam): radiación ionizante. Afecta principalmente a la estabilidad del material plástico, pero los moldes deben producir piezas que puedan soportarla. La elección del método de esterilización de la pieza puede influir en la selección del material plástico, lo que a su vez podría tener implicaciones para el acero del molde (p. ej., si el plástico se degrada y libera subproductos corrosivos).
4. Tecnologías/conceptos relacionados: Fabricación avanzada de acero (ESR, VAR, PM):
• Refusión bajo escoria electroconductora (ESR): un proceso de refinamiento secundario en el que un electrodo consumible (el acero producido convencionalmente) se refunde a través de un baño de escoria. La escoria refina el acero, eliminando impurezas (azufre, óxidos, nitruros) y dando como resultado un lingote más homogéneo y limpio con mejores propiedades mecánicas. Crucial para una alta pulibilidad y tenacidad.
• Refusión por arco en vacío (VAR): similar a la ESR, pero la refusión se produce en vacío. Este proceso es excelente para eliminar gases disueltos y reducir aún más las inclusiones, dando lugar a un acero de muy alta pureza.
• Aceros de pulvimetalurgia (PM): primero el acero se atomiza en un polvo fino y luego se consolida bajo alta presión y temperatura (prensado isostático en caliente – HIP). Esto produce un acero extremadamente homogéneo con carburos muy finos y distribuidos uniformemente, lo que se traduce en una resistencia al desgaste, tenacidad y capacidad de rectificado superiores en comparación con los aceros convencionales de contenido de aleación similar.
5. Tecnologías/Conceptos relacionados: Recubrimientos superficiales para moldes:
Aunque los aceros inoxidables para uso médico suelen utilizarse sin recubrimiento, los recubrimientos superficiales pueden mejorar determinadas propiedades:
• Recubrimientos PVD (deposición física de vapor): (p. ej., TiN, CrN, AlCrN) recubrimientos cerámicos finos y duros aplicados al vacío. Pueden mejorar la resistencia al desgaste, reducir la fricción (mejor desmoldeo) y, en algunos casos, mejorar la resistencia a la corrosión.
• Recubrimientos CVD (deposición química de vapor): similares al PVD pero implican reacciones químicas a temperaturas más altas.
• Nitruración/nitrocarburación: procesos de difusión que endurecen la superficie del acero, mejorando la resistencia al desgaste y a veces a la corrosión. Las consideraciones para aplicaciones médicas incluyen la biocompatibilidad del material de recubrimiento (si existe algún riesgo de transferencia) y garantizar una fuerte adhesión para evitar el desprendimiento.
6. Tecnologías/conceptos relacionados: Normas reglamentarias (FDA, ISO 13485):
• FDA (Administración de Alimentos y Medicamentos de EE. UU.): regula los productos sanitarios en EE. UU. Los fabricantes deben garantizar que sus dispositivos sean seguros y eficaces, lo que incluye el control sobre los materiales y los procesos de fabricación. La elección del acero del molde forma parte de este control.
• ISO 13485: una norma internacional que especifica los requisitos para un sistema de gestión de calidad (SGC) para las organizaciones involucradas en el diseño, la producción, la instalación y el servicio de productos sanitarios. La selección adecuada del material, la validación del proceso (incluido el moldeo) y la trazabilidad son componentes clave. El uso de aceros para moldes de grado médico apropiados ayuda a los fabricantes a cumplir estos requisitos del SGC.
- ¿Qué es el acero para moldes de inyección de grado médico?
- Clasificación y tipos de aceros para moldes de inyección de grado médico
- Escenarios de aplicación y casos de uso típicos
- Ventajas del acero para moldes de inyección de grado médico
- Desventajas del acero para moldes de inyección de grado médico
- Características principales del acero para moldes de inyección de grado médico
Guía de lista de verificación para compradores de proveedores de moldeo por inyección antes del pago de herramientas para compradores internacionales
Enviar un pago de herramientía a un proveedor de moldeo por inyección en el extranjero es el momento en que tu proyecto pasa de la evaluación al compromiso. Hazlo bien y tendrás un socio de fabricación confiable
Matriz de Capacidades del Proveedor de Moldeo por Inyección: Máquinas, Materiales, Herramientas y Control de Calidad
Después de dos décadas dirigiendo nuestra fábrica en Shanghái, hemos visto demasiadas decisiones de abastecimiento salir mal. Las empresas eligen proveedores de moldeo por inyección1 basándose únicamente en el precio, o en impresionantes recorridos por las instalaciones,
Guía de lista de verificación para compradores de proveedores de moldeo por inyección antes del pago de herramientas para compradores internacionales
Enviar un pago de herramientía a un proveedor de moldeo por inyección en el extranjero es el momento en que tu proyecto pasa de la evaluación al compromiso. Hazlo bien y tendrás un socio de fabricación confiable








