Che cos'è l'acciaio per stampi a iniezione di grado medicale?
L'acciaio per stampi a iniezione di grado medicale si riferisce a leghe di acciaio specializzate progettate e prodotte per realizzare stampi a iniezione utilizzati nella produzione di dispositivi e componenti medicali. La designazione “grado medicale” implica che questi acciai possiedano proprietà specifiche fondamentali per il settore medicale, tra cui:
1. Elevata resistenza alla corrosione: essenziale per sopportare ripetuti cicli di sterilizzazione (ad esempio, sterilizzazione in autoclave a vapore, sterilizzazione chimica) e il contatto con polimeri medicali o agenti detergenti potenzialmente corrosivi senza degradarsi o contaminare le parti stampate.
2. Eccellente lucidabilità: la capacità di ottenere una finitura superficiale molto liscia e speculare (spesso fino a SPI A-1 o superiore). Questo è fondamentale per produrre parti con elevata trasparenza ottica, superfici lisce per una minima irritazione dei tessuti e per garantire un facile distacco delle parti dallo stampo.
3. Elevata purezza e omogeneità: questi acciai sono generalmente prodotti utilizzando processi di raffinazione avanzati come la rifusione sotto scoria elettroconduttiva (ESR) o la rifusione ad arco sotto vuoto (VAR) per ridurre al minimo le inclusioni (ad esempio, solfuri, ossidi, silicati). Un basso contenuto di inclusioni è fondamentale per ottenere un'elevata lucidatura, migliorare la resistenza alla fatica e garantire proprietà del materiale costanti.
4. Buona lavorabilità: pur essendo spesso duri, questi acciai devono essere lavorabili per creare cavità e caratteristiche complesse dello stampo con tolleranze strette.
Stabilità dimensionale: Devono mantenere forma e dimensioni durante il trattamento termico e per tutte le sollecitazioni dei cicli di stampaggio a iniezione ad alto volume.
5. Durezza e resistenza all'usura sufficienti: per sopportare la natura abrasiva di alcuni polimeri medicali e le sollecitazioni delle lunghe produzioni, garantendo la longevità dello stampo.
Il principio fondamentale dell'utilizzo di questi acciai è quello di garantire la produzione di parti medicali sicure, affidabili e di alta qualità, conformi agli standard normativi (ad esempio, FDA, ISO 13485 indirettamente attraverso la qualità del componente stampato). Il materiale dello stampo influisce direttamente sulla finitura superficiale, sulla pulizia e sulla precisione dimensionale del prodotto medicale finale.
Classificazione e tipi di acciai per stampi a iniezione di grado medicale
Gli acciai per stampi a iniezione di grado medicale possono essere classificati in base a diversi punti di vista:
1. In base alla composizione (classificazione primaria):
① Acciai inossidabili: questa è la categoria più comune grazie alla loro intrinseca resistenza alla corrosione.
• Acciai inox martensitici: (ad es. AISI 420, gradi 420 modificati come Stavax ESR / S136, Bohler M333 ISOPLAST). Questi sono trattabili termicamente fino a livelli di durezza elevati, offrendo un buon equilibrio tra resistenza alla corrosione, resistenza all'usura e lucidabilità. Sono i cavalli di battaglia per molte applicazioni medicali.
• Acciai inox indurenti per precipitazione (PH): (ad es. 17-4 PH). Offrono una buona combinazione di resistenza, resistenza alla corrosione e tenacità, e possono essere induriti mediante un trattamento di invecchiamento a bassa temperatura. Talvolta utilizzati per componenti specifici dello stampo.
Acciai speciali per utensili (spesso rivestiti o placcati):
• Pur non essendo intrinsecamente «di grado medicale» in termini di resistenza alla corrosione allo stato originale, alcuni acciai per utensili di alta qualità (ad es., H13, P20) possono essere utilizzati per determinati componenti di stampi medicali se successivamente trattati in superficie (ad es., cromatura, nichelatura, rivestimenti PVD/CVD come TiN, CrN) per migliorare la resistenza alla corrosione e fornire una superficie inerte. Tuttavia, si preferisce solitamente utilizzare acciai inossidabili intrinsecamente resistenti alla corrosione per evitare i rischi di delaminazione associati ai rivestimenti.
2. In base al processo di produzione:
① Acciai ESR (rifusi sotto scoria elettroconduttrice): questo processo di raffinazione secondaria produce acciaio con maggiore purezza, meno inclusioni, migliore omogeneità e migliori proprietà di tenacità trasversale e a fatica. Fondamentale per l'elevata lucidabilità e la longevità dello stampo. La maggior parte degli acciai per stampi medicali di alta qualità è sottoposta a ESR.
② Acciai VAR (rifusi ad arco sotto vuoto): un altro processo di raffinazione ad alta purezza, spesso utilizzato per le applicazioni più esigenti che richiedono eccezionale pulizia e proprietà del materiale.
③ Acciai da metallurgia delle polveri (PM): offrono una distribuzione dei carburi molto fine e uniforme, con conseguente eccellente resistenza all'usura, tenacità e stabilità dimensionale. Gradi come il Bohler M390 Microclean (un acciaio inossidabile PM) vengono impiegati in applicazioni che richiedono un'estrema resistenza all'usura nei confronti di polimeri caricati o abrasivi.
3. In base al livello di durezza (come usato nello stampo):
① Acciai pre-temprati: forniti a una durezza utilizzabile (ad es., ~30-40 HRC). Ciò può far risparmiare sui costi e i tempi del trattamento termico ma può offrire una minore resistenza all'usura o lucidabilità rispetto agli acciai a tempra passante. I tipi P20 modificati, se fortemente protetti, potrebbero rientrare in questa categoria per applicazioni meno critiche.
② Acciai a tempra passante: forniti allo stato ricotto e poi trattati termicamente (temprati e rinvenuti) dal costruttore di stampi per raggiungere la durezza desiderata (tipicamente 48-56 HRC per gli acciai inossidabili martensitici). Ciò offre prestazioni superiori ma richiede un attento trattamento termico.
4. In base all'idoneità di un'applicazione specifica:
① Gradi ad elevata lucidabilità: progettati specificamente per componenti ottici, lenti trasparenti o parti che richiedono superfici estremamente lisce.
② Gradi ad elevata resistenza all'usura: per stampi che lavorano polimeri medicali abrasivi o caricati con fibre.
③ Gradi ad elevata resistenza alla corrosione: per applicazioni che comportano sterilizzazione aggressiva o polimeri corrosivi.
Scenari applicativi/casi d'uso tipici
Gli acciai per stampi a iniezione di grado medicale sono indispensabili per la produzione di un'ampia gamma di dispositivi e componenti medicali in cui precisione, igiene e integrità dei materiali sono fondamentali. Ne sono un esempio:
1. Dispositivi di somministrazione di farmaci:
① Cilindri e stantuffi per siringhe: richiedono elevata trasparenza, superfici lisce per un dosaggio costante e biocompatibilità. Sono comuni acciai inossidabili come il 420 ESR modificato.
② Componenti per inalatori: geometrie complesse che spesso richiedono buona lavorabilità e stabilità dimensionale.
③ Penne e cartucce per insulina: componenti di precisione con tolleranze ristrette.
2. Apparecchiature diagnostiche e di laboratorio:
① Cuvette e provette: spesso richiedono trasparenza ottica, esigendo acciai con eccezionale lucidabilità.
② Puntali per pipette: monouso ad alto volume dove la longevità dello stampo e l'estrazione costante della parte sono fondamentali.
③ Dispositivi microfluidici: geometrie di canali complesse che richiedono lavorazioni precise ed eccellente finitura superficiale.
3. Strumenti e componenti chirurgici:
① Impugnature per strumenti riutilizzabili: devono resistere a sterilizzazioni ripetute.
② Componenti chirurgici monouso: come trocar, cannule o parti di dispositivi elettrochirurgici.
4. Impianti (indirettamente):
Mentre gli stampi non formano direttamente impianti a lungo termine (che di solito sono lavorati o forgiati con materiali di grado implantare), gli stampi possono essere utilizzati per i dimensionamenti di prova, i sistemi di rilascio per gli impianti o i dispositivi di contatto a breve termine.
5. Cateteri e connettori:
Richiedono superfici interne ed esterne lisce per ridurre al minimo i traumi e garantire un flusso corretto.
6. Componenti respiratorie e anestesia:
Maschere, connettori e parti di tubi.
7. Prodotti oftalmici:
Stampi per lenti a contatto (anche se spesso con processi specializzati), custodie per lenti e parti per dispositivi oculistici.
8. Dispositivi dentali:
Stampi per porta-allineatori, porta-impronte o componenti per apparecchiature dentali.
Vantaggi dell'acciaio per stampi a iniezione di grado medicale
1. Resistenza superiore alla corrosione: questo è il vantaggio principale, che consente ripetute sterilizzazioni a vapore, chimiche o a EtO senza ruggine o degradazione. Ciò previene la contaminazione delle parti medicali.
2. Eccellente lucidabilità: consente di ottenere finiture superficiali molto elevate (SPI A1/A2), fondamentali per la trasparenza ottica, superfici lisce delle parti e una facile espulsione. Riduce il potenziale di adesione del biofilm sulle parti.
3. Elevata purezza e pulizia: la lavorazione ESR/VAR riduce al minimo le inclusioni, garantendo una migliore lucidabilità, una maggiore vita a fatica e proprietà costanti.
4. Buona resistenza all'usura (per le qualità temprate): garantisce la longevità dello stampo, soprattutto nello stampaggio di plastiche medicali abrasive o caricate (ad esempio, PEEK caricato con vetro).
5. Stabilità dimensionale: mantiene le tolleranze durante il trattamento termico e l'uso prolungato, fondamentale per le parti medicali di precisione.
6. Maggiore qualità delle parti: contribuisce a parti più pulite e uniformi con meno difetti superficiali, soddisfacendo i rigorosi standard di qualità medicali.
7. Ridotto rischio di contaminazione: la natura inerte dell'acciaio inossidabile riduce al minimo il rischio di rilascio di sostanze nocive nella plastica stampata.
8. Facilitazione della conformità: l'uso di materiali per stampi appropriati aiuta a soddisfare i requisiti normativi per la produzione di dispositivi medici.
Svantaggi dell'acciaio per stampi a iniezione di grado medico
① Costo del materiale più elevato: gli acciai inossidabili specializzati e quelli prodotti mediante processi ESR/VAR sono significativamente più costosi degli acciai per utensili standard.
① Costo del materiale più elevato: gli acciai inossidabili specializzati e quelli prodotti mediante processi ESR/VAR sono significativamente più costosi degli acciai per utensili standard.
② Sfide di lavorabilità: alcuni acciai inossidabili ad elevata durezza possono essere più difficili e dispendiosi in termini di tempo da lavorare rispetto agli acciai per utensili convenzionali, aumentando potenzialmente i costi di produzione dello stampo.
③ Complessità del trattamento termico: il raggiungimento di proprietà ottimali richiede un trattamento termico preciso, che può essere più complesso e critico per gli acciai per utensili inossidabili.
④ Minore conducibilità termica (rispetto ad alcuni acciai per utensili): ciò può talvolta comportare tempi di ciclo più lunghi se non affrontato adeguatamente con una progettazione ottimizzata dei canali di raffreddamento. Tuttavia, alcuni gradi specializzati offrono una conducibilità termica migliorata.
⑤ Difficoltà di riparazione mediante saldatura: la riparazione o la modifica di stampi realizzati con alcuni acciai inossidabili temprati può risultare più complessa e richiedere procedure di saldatura specializzate e trattamento termico post-saldatura.
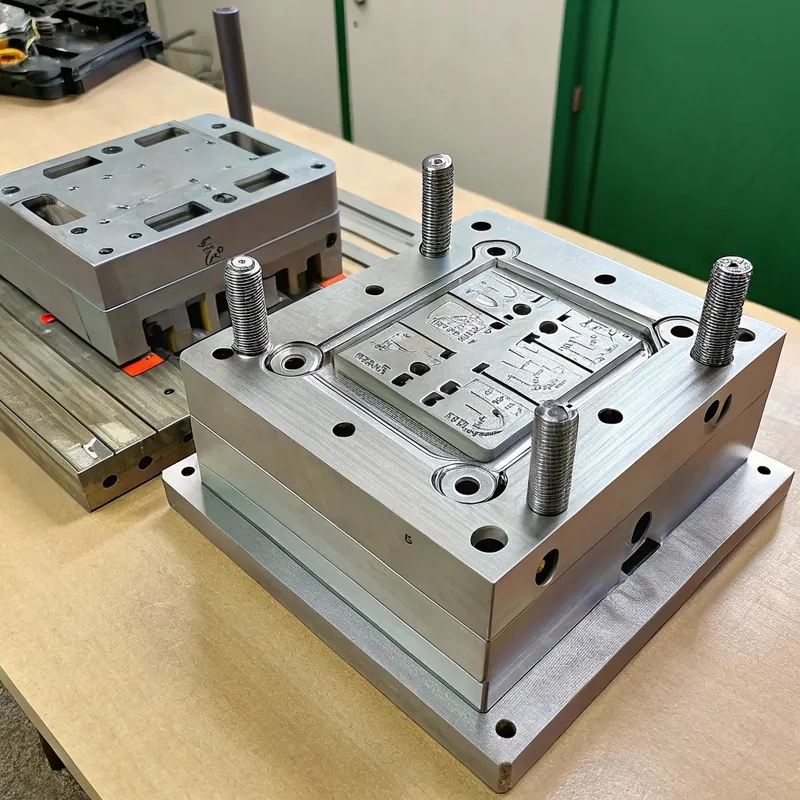
Caratteristiche principali dell'acciaio per stampi a iniezione di grado medicale
1. Caratteristiche e proprietà principali: Resistenza alla corrosione:
La resistenza alla corrosione è probabilmente la proprietà più critica per gli acciai per stampi medicali. Gli stampi medicali sono spesso esposti a:
• Ambienti umidi negli impianti di stampaggio.
• Volatili corrosivi rilasciati da alcuni polimeri durante lo stampaggio (ad esempio, il PVC, anche se meno comune in campo medico).
• Agenti detergenti aggressivi.
• Cicli ripetuti di sterilizzazione, in particolare autoclave a vapore (alta temperatura, alta umidità) o sterilizzazione chimica (ad esempio, perossido di idrogeno vaporizzato, ossido di etilene).
Perché è importante:
• Previene ruggine e contaminazione: Le particelle di ruggine possono trasferirsi alle parti stampate, causando contaminazione e scarto.
• Mantiene la finitura superficiale: La corrosione può incidere o vaiolare la superficie dello stampo, degradando la lucidatura e influenzando la qualità della parte e l'estrazione.
• Garantisce la longevità dello stampo: Protegge l'investimento significativo nello stampo.
• Superficie igienica: Una superficie non corrodibile è più facile da pulire e meno soggetta ad ospitare batteri.
Chimica dell'acciaio rilevante: il cromo (Cr) è l'elemento di lega chiave per la resistenza alla corrosione. Per considerare un acciaio inox è tipicamente richiesto un minimo del 12-13% di Cr. Un contenuto di Cr più elevato migliora generalmente la resistenza alla corrosione. Anche il molibdeno (Mo) aumenta la resistenza alla vaiolatura e alla corrosione interstiziale, in particolare in ambienti contenenti cloruri. Il contenuto di carbonio deve essere gestito; sebbene aumenti la durezza, un eccesso di carburi di cromo liberi può ridurre la resistenza alla corrosione impoverendo di cromo la matrice.
2. Caratteristiche e proprietà principali: Lucidabilità:
La capacità di un acciaio per stampi di essere lucidato fino a raggiungere una brillantezza molto elevata (ad esempio, SPI A-1, Diamond polish) è fondamentale per:
• Trasparenza ottica: Per parti come lenti, cuvette o alloggiamenti trasparenti.
• Superfici lisce delle parti: riducono l'attrito per le parti in movimento, l'irritazione dei tessuti per i dispositivi a contatto con il paziente e prevengono l'adesione del biofilm.
• Facile estrazione della parte: Una superficie altamente lucidata riduce l'adesione tra la parte in plastica e lo stampo, facilitando l'espulsione e riducendo i tempi di ciclo e i difetti della parte.
• Estetica: Per dispositivi medici di alto valore.
Fattori che influenzano la lucidabilità:
• Pulizia dell'acciaio: il fattore più importante. Le inclusioni (solfuri, ossidi, silicati) agiscono come concentratori di tensione durante la lucidatura, «strappandosi» e lasciando cavità o striature. Gli acciai trattati con ESR/VAR presentano inclusioni minime.
• Omogeneità e microstruttura: Una microstruttura fine e uniforme con carburi distribuiti uniformemente è essenziale.
• Durezza: In generale, gli acciai più duri possono raggiungere una lucidatura più elevata e duratura.
• Elementi di lega: Alcuni elementi possono influire sulla lucidabilità.
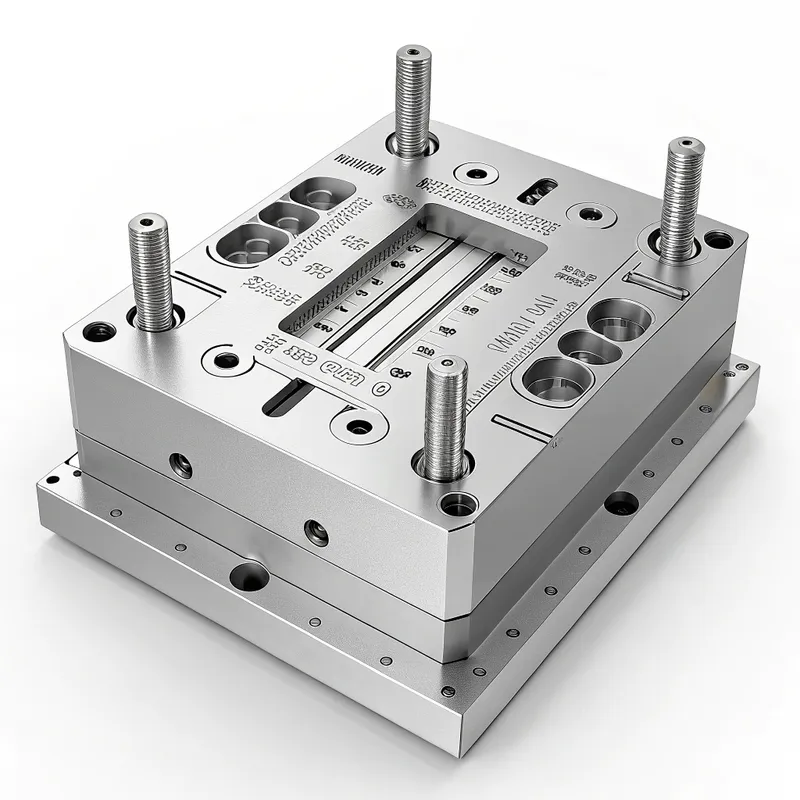
3. Caratteristiche e proprietà principali: Resistenza all'usura:
La resistenza all'usura è la capacità dello stampo di resistere all'abrasione e all'erosione dovute al flusso di plastica fusa, specialmente se la plastica contiene cariche abrasive (ad es. fibre di vetro, alcuni minerali utilizzati in certi composti medicali).
Perché è importante:
• Longevità dello stampo: Impedisce che la cavità dello stampo si usuri oltre tolleranza, garantendo dimensioni costanti delle parti su lunghe produzioni.
• Mantiene la finitura superficiale: L'usura può degradare la superficie lucidata.
• Riduce la bava: l'usura sulle linee di giunzione può causare la fuoriuscita di materiale (flash).
Raggiunto attraverso:
• Elevata durezza: Tipicamente 48-56 HRC per gli acciai inox medicali temprati a cuore.
• Contenuto e tipo di carburo: I carburi duri (ad es. carburi di cromo, carburi di vanadio negli acciai PM) distribuiti nella matrice contribuiscono in modo significativo alla resistenza all'usura.
• Trattamenti superficiali (opzionali): i rivestimenti PVD (TiN, CrN) possono ulteriormente migliorare la resistenza all'usura per applicazioni estremamente abrasive, ma l'acciaio di base deve comunque essere robusto.
4. Caratteristiche e proprietà principali: Durezza e tenacità:
• Durezza: Resistenza all'indentazione e alla deformazione. Fondamentale per mantenere bordi netti, dettagli intricati e resistere alla coniatura o al danneggiamento durante lo stampaggio o la manipolazione.
• Tenacità: capacità di assorbire energia e resistere a fratture o scheggiature, specialmente nelle zone con spigoli vivi, sezioni sottili o sotto carichi d'urto (ad es., durante l'espulsione).
Un buon equilibrio è essenziale. Una durezza estremamente elevata può talvolta portare a una riduzione della tenacità (fragilità). Gli acciai per stampi medicali sono progettati per offrire una buona combinazione attraverso un'accurata lega e un trattamento termico. Ad esempio, gli acciai inossidabili 420 modificati raggiungono un'elevata durezza pur mantenendo una ragionevole tenacità per le applicazioni di stampaggio.
5. Caratteristiche e proprietà principali: Stabilità dimensionale:
La stabilità dimensionale si riferisce alla capacità dell’acciaio di conservare le proprie dimensioni e forma:
• Durante il trattamento termico: Una distorsione minima (deformazione, ritiro, crescita) durante i processi di tempra e rinvenimento è cruciale per ottenere tolleranze strette.
• Durante le operazioni di stampaggio: Resistenza alla deformazione sotto le elevate pressioni e temperature dello stampaggio a iniezione per molti cicli.
Fattori:
• Composizione di lega: Alcuni elementi contribuiscono alla stabilità.
• Procedure di trattamento termico: Un corretto distensionamento, velocità controllate di riscaldamento/raffreddamento e cicli di rinvenimento sono critici.
• Microstruttura: È desiderata una struttura martensitica stabile e rinvenuta.
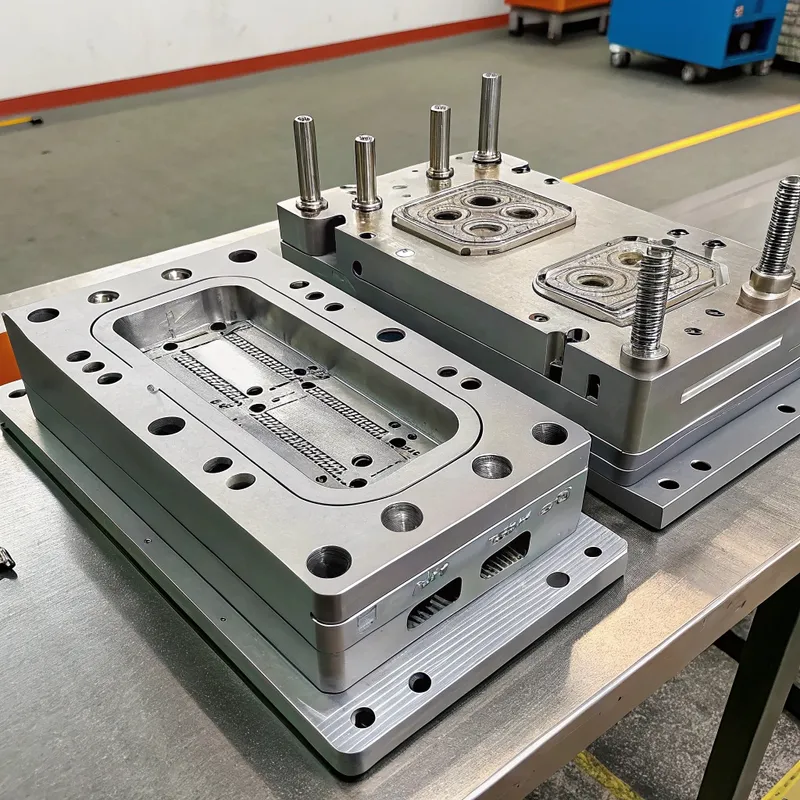
Acciaio per stampi a iniezione di grado medicale: Una guida completa
Analisi approfondita delle soluzioni in acciaio per stampi a iniezione di grado medicale.
La guida completa all'acciaio per stampi a iniezione di grado medico
Processo/flusso di lavoro centrale: Stampo in acciaio dalla selezione all'utilizzo
Il ciclo di vita dell'acciaio per stampi medicali segue tipicamente queste fasi:
1. Analisi dei requisiti e selezione dell'acciaio:
• Definire i requisiti dei pezzi medicali (materiale, geometria, finitura superficiale, tolleranze, volume annuale).
• Considerare i metodi di sterilizzazione per la parte finale.
• Valutare le proprietà del polimero (corrosività, abrasività).
• Selezionare un acciaio di grado medicale appropriato (ad esempio, Stavax ESR, Corrax, M333) in base a un equilibrio tra resistenza alla corrosione, lucidabilità, resistenza all'usura, lavorabilità e costo. Si consiglia di consultare i fornitori di acciaio.
2. Progettazione dello stampo:
• Progettazione CAD dello stampo, incorporando le caratteristiche dei componenti medicali (ad esempio, transizioni morbide, angoli di sformo appropriati, raffreddamento efficace, ventilazione).
• Considerare la compatibilità con la camera bianca se lo stampo funzionerà in una di esse.
• Design di gate e runner ottimizzato per i polimeri medicali.
3. Approvvigionamento di acciaio e lavorazione iniziale:
• Ordinare l'acciaio selezionato con le certificazioni necessarie (ad esempio, certificati di laminazione, conferma ESR).
• Lavorazione grossolana di piastre e inserti di stampo allo stato ricotto (morbido).
4. Trattamento termico:
• Tempra: Austenitizzazione (riscaldamento ad alta temperatura), seguita da tempra rapida (raffreddamento rapido) per formare martensite. La tempra sottovuoto è preferita per prevenire la decarburazione e l'ossidazione superficiale.
• Rinvenimento: riscaldamento a una specifica temperatura inferiore per alleviare le tensioni, migliorare la tenacità e raggiungere la durezza finale desiderata. Rinvenimenti multipli sono comuni per gli acciai per utensili inossidabili. Il trattamento criogenico può essere utilizzato tra i rinvenimenti per alcuni gradi per garantire una trasformazione completa e migliorare la stabilità.
5. Lavorazione di finitura e dettaglio:
• Lavorazione precisa di cavità, anime e caratteristiche mediante fresatura CNC, rettifica ed elettroerosione (Electrical Discharge Machining). L'elettroerosione richiede un'accurata rimozione dello strato di rifusione.
• Foratura/fresatura di canali di raffreddamento, fori per i perni di espulsione, ecc.
6. Finitura e lucidatura delle superfici:
• Rettifica, lappatura e successiva lucidatura progressiva con pietre e composti diamantati per ottenere la finitura superficiale specificata (ad esempio, SPI A-1). Si tratta spesso di un processo manuale altamente qualificato.
• Per i dettagli più complessi si può ricorrere alla lucidatura a ultrasuoni.
7. (Opzionale) Trattamento superficiale/rivestimento:
Se sono necessarie proprietà aggiuntive come l'estrema resistenza all'usura o la lubrificazione, si possono applicare rivestimenti PVD/CVD o la nitrurazione. Ciò è meno comune se si utilizza già un acciaio inossidabile medicale di alta qualità.
8. Assemblaggio dello stampo e prova (T0, T1):
• Assemblaggio di tutti i componenti dello stampo.
• Prove iniziali di stampaggio per verificare le dimensioni del pezzo, il riempimento, l'espulsione e il funzionamento generale dello stampo. Le regolazioni vengono effettuate in base alle necessità.
9. Convalida e qualificazione (IQ, OQ, PQ):
• Per i dispositivi medici, è necessario un processo di convalida rigoroso sia per lo stampo che per il processo di stampaggio, per garantire una produzione costante di pezzi conformi alle specifiche.
• Ciò comporta la Qualificazione dell'installazione (IQ), la Qualificazione operativa (OQ) e la Qualificazione delle prestazioni (PQ).
10. Produzione e manutenzione:
Pulizia e manutenzione regolare dello stampo secondo i protocolli stabiliti per garantire prestazioni costanti e prevenire la contaminazione. Ciò include un'ispezione periodica per verificare l'eventuale presenza di usura o danni.
Considerazioni chiave quando si lavora con acciai per stampi medicali
Diversi fattori sono critici quando si implementano, selezionano, progettano o utilizzano acciai per stampi a iniezione di grado medicale:
1. Criteri di selezione dei materiali:
① Corrosività della resina plastica: alcune resine (ad es., PVC, sebbene raro nel settore medicale; o additivi ignifughi) possono rilasciare sottoprodotti corrosivi.
② Abrasività della resina plastica: le resine caricate con vetro o minerali richiedono una maggiore resistenza all'usura.
③ Finitura superficiale richiesta del pezzo: i pezzi ottici richiedono acciaio con eccellente lucidabilità.
④ Metodi di sterilizzazione: la sterilizzazione in autoclave è molto comune e richiede un'elevata resistenza alla corrosione. EtO, gamma o fascio di elettroni interessano principalmente il pezzo in plastica, ma lo stampo deve produrre pezzi in grado di resistere a tali trattamenti.
⑤ Volume di produzione: volumi più elevati giustificano acciai più durevoli e costosi.
⑥ Complessità e tolleranze del pezzo: determina i requisiti di stabilità dimensionale e lavorabilità.
2. Progettazione di stampi per applicazioni mediche:
① Raggi vs. spigoli vivi: raggi generosi migliorano la tenacità dell'acciaio e riducono le concentrazioni di tensione. Per le parti medicali, possono anche facilitare la pulizia e ridurre le aree per la proliferazione microbica.
② Angoli di sformo: uno sformo adeguato è fondamentale per l'estrazione della parte, specialmente con superfici altamente lucidate.
③ Sfiato: uno sfiato adeguato è essenziale per prevenire l'intrappolamento di gas, che può causare difetti e compromettere l'integrità del pezzo.
④ Progettazione del sistema di raffreddamento: un raffreddamento ottimizzato è essenziale per il tempo di ciclo e la costanza del pezzo, soprattutto perché alcuni acciai inossidabili hanno una minore conducibilità termica. Il raffreddamento conforme può essere vantaggioso.
3. Protocolli di lavorazione e trattamento termico:
① Seguire scrupolosamente le raccomandazioni del fornitore per i parametri di lavorazione e i cicli di trattamento termico. Un trattamento termico errato può rovinare le proprietà dell'acciaio.
② Utilizzare strumenti e tecniche di taglio appropriati per gli acciai inossidabili.
③ Riduzione delle sollecitazioni dopo la lavorazione grezza e prima/dopo l'elettroerosione per mantenere la stabilità dimensionale.
4. Pulizia e manipolazione:
① Mantenere un ambiente pulito durante la produzione e l'uso dello stampo per evitare contaminazioni.
② Maneggiare con cura le superfici lucide per evitare graffi o danni.
5. Paesaggio normativo:
Mentre l'acciaio da stampo in sé non è direttamente regolamentato dalla FDA (a meno che non faccia parte di un impianto, cosa rara per gli acciai da stampo), lo è la parte stampata. La scelta dell'acciaio per stampi influisce direttamente sulla capacità di produrre dispositivi medici conformi.
② Le aziende di stampaggio operano spesso con sistemi di gestione della qualità ISO 13485.
6. Costi e prestazioni:
Sebbene gli acciai per uso medico siano più costosi, il costo di un guasto allo stampo, di un rifiuto del pezzo o di un richiamo del prodotto nel settore medico può essere astronomico. L'investimento in acciaio di qualità è solitamente giustificato.
Guida alla progettazione/attuazione/buone pratiche
1. Coinvolgimento precoce dei fornitori:
Consultate fornitori di acciaio affidabili e costruttori di stampi esperti già nella fase di progettazione. Possono fornire consigli preziosi sulla scelta dell'acciaio e sulla progettazione per la producibilità.
2. Privilegiare la pulizia dell'acciaio:
Optare sempre per i gradi ESR o VAR per le applicazioni mediche critiche che richiedono un'elevata resistenza alla lucidatura e alla fatica. Richiedete le certificazioni dei materiali.
3. Ottimizzare il trattamento termico:
Utilizzate trattatori esperti che abbiano familiarità con gli acciai inossidabili per uso medico. Specificare il trattamento termico sotto vuoto e le tempere multiple. Considerare il trattamento criogenico per ottenere la massima stabilità e durezza.
4. Progettazione per la lucidabilità:
Evitare geometrie troppo complesse e difficili da lucidare. Garantire superfici accessibili.
5. Progettazione di canali di raffreddamento efficaci:
Compensare la conducibilità termica potenzialmente inferiore degli acciai inossidabili. Considerare il raffreddamento conformazionale per pezzi complessi o cicli rapidi.
6. Sfogo strategico:
Implementare uno sfiato adeguato per evitare trappole di gas, bruciature e riempimenti incompleti. Gli sfiati devono essere progettati in modo da evitare le scintille e devono essere facili da pulire.
7. Sistema di espulsione robusto:
Design per un'espulsione delicata e uniforme dei pezzi per evitare distorsioni, soprattutto per i pezzi medicali delicati.
8. Programma di manutenzione degli stampi:
Attuare un rigoroso programma di pulizia e manutenzione. Utilizzare detergenti non corrosivi. Ispezionare regolarmente l'usura, i danni o la corrosione.
9. Documentazione e tracciabilità:
Mantenere registri accurati per l'approvvigionamento dell'acciaio, il trattamento termico, i processi di lavorazione e la manutenzione degli stampi. Questo è fondamentale per la conformità dei dispositivi medici.
10. Considerare la testurizzazione per applicazioni specifiche:
Sebbene la lucidatura elevata sia comune, alcuni pezzi medicali possono richiedere texture specifiche per la presa o per altre ragioni funzionali. Assicurarsi che l'acciaio scelto sia adatto al processo di testurizzazione (ad esempio, incisione chimica).
Problemi comuni e soluzioni con gli acciai per stampi medicali
| Problema | Cause comuni | Soluzioni |
|---|---|---|
| Corrosione/Ruggine | Grado di acciaio errato per l'ambiente/sterilizzazione; stoccaggio/manipolazione impropri; agenti detergenti aggressivi; esposizione ai cloruri | Seleziona l'acciaio inox appropriato (ad es. Stavax ESR, M333); assicura la passivazione se necessario; utilizza gli agenti detergenti consigliati |
| Scarsa lucidabilità/pozzi | Acciaio con elevato contenuto di inclusioni; tecnica di lucidatura/materiali impropri; strato di rifusione in elettroerosione non completamente rimosso. | Utilizzate acciai di grado ESR/VAR; seguite protocolli di lucidatura multi-fase con abrasivi progressivamente più fini; assicurate la completa rim |
| Usura/Erosione prematura | Stampaggio di polimeri abrasivi (ad esempio, riempiti di vetro); durezza insufficiente dell'acciaio dello stampo; velocità di taglio/flusso elevate localizzate. | Seleziona un acciaio a maggiore durezza/resistente all'usura (ad es. acciaio inox PM come M390); ottimizza la posizione e la dimensione dell'ingresso per ridurre |
| Crepe/Chipping | Trattamento termico non corretto (troppo fragile); angoli interni taglienti nella progettazione; forza di serraggio eccessiva; danni meccanici. | Ottimizza il trattamento termico per la tenacità; progetta con raggi generosi (min. 0.5mm); assicura un corretto setup e allineamento dello stampo; |
| Problemi di incollaggio/espulsione dei pezzi | Angoli di sformo insufficienti; scarsa finitura superficiale; sottosquadri; sfiato inadeguato; parametri di lavorazione. | Aumentare gli angoli di sformo; migliorare la lucidatura dello stampo; eliminare i sottosquadri o utilizzare estrattori inclinati/carrelli appropriati; ottimizzare lo sfiato; reg |
| Instabilità dimensionale | Scarico delle tensioni improprio durante la produzione; rinvenimento inadeguato; variazioni significative della temperatura durante lo stampaggio. | Adottate adeguati cicli di distensione delle tensioni (dopo sgrossatura, elettroerosione); assicurate un rinvenimento accurato; ottimizzate il raffreddamento dello stampo per il |
| Problemi di riparazione delle saldature | Difficoltà nell'ottenere una buona qualità della saldatura su acciaio inossidabile temprato; distorsione o fessurazione post-saldatura. | Utilizzare procedure di saldatura specializzate per acciai da utensili (ad es. micro-TIG); selezionare il materiale d'apporto appropriato; preriscaldare e p |
| Galleggiamento/sequestro dei componenti dello stampo | Durezza simile dei componenti mobili; lubrificazione inadeguata; pressioni di contatto elevate. | Progettare con durezza differenziale per i componenti scorrevoli; utilizzare lubrificanti per stampi appropriati (di grado medicale se necessario); |
Lista di controllo progettuale/aiuto alla decisione per la selezione dell'acciaio per stampi medicali
Questa lista di controllo può aiutare a guidare il processo decisionale:
1. Requisiti dei dispositivi medici e delle parti:
① Qual è l'applicazione medica specifica? (ad esempio, diagnostica, somministrazione di farmaci, chirurgia).
② La parte è monouso o riutilizzabile?
③ Quali sono le caratteristiche critiche per la qualità (CTQ) del pezzo (dimensioni, superficie, chiarezza).
④ Il pezzo richiede chiarezza ottica? (Se sì, privilegiare gli acciai ESR/VAR ad alta lucidabilità).
⑤ Qual è la finitura superficiale richiesta (standard SPI)?
2. Materiale polimerico stampato:
Quale resina plastica specifica verrà stampata (ad esempio, PC, PP, PEEK, PMMA, COC, COP, LSR)?
② La resina è corrosiva (ad esempio, emette HCl, HF)? (Se sì, è fondamentale un'elevata resistenza alla corrosione).
③ La resina è abrasiva (ad esempio, vetrosa, minerale)? (Se sì, dare priorità alla resistenza all'usura).
④ Quali sono la temperatura di fusione e la viscosità?
3. Fattori di produzione e operativi:
① Qual è il volume di produzione annuale previsto? (Basso, Medio, Alto).
② Qual è il tempo di ciclo target? (influisce sui requisiti di raffreddamento).
③ Lo stampo funzionerà in un ambiente di camera bianca?
④ A quali metodi di sterilizzazione sarà sottoposto il pezzo finale? (Autoclave, EtO, Gamma, E-beam - influisce sui requisiti del materiale del pezzo, indirettamente sulla qualità dello stampo).
⑤ Lo stampo stesso richiederà una qualche forma di sterilizzazione o pulizia aggressiva? (Se sì, l'elevata resistenza alla corrosione è fondamentale per l'acciaio dello stampo).
4. Proprietà e prestazioni dell'acciaio per stampi:
① Livello di resistenza alla corrosione necessario: (Standard, Alto, Molto Alto).
② Livello di polarizzazione necessario: (ad esempio, SPI C1, B1, A2, A1/Ottico).
③ Livello di resistenza all'usura necessario: (Standard, Moderato, Alto per gli abrasivi).
④ Durezza target (HRC): (ad esempio, 48-52 HRC, 52-56 HRC).
⑤ Considerazioni sulla lavorabilità: (è richiesta una lavorazione complessa?).
⑥ Esigenze di stabilità dimensionale: (per pezzi con tolleranze ristrette).
Esigenze di riparabilità delle saldature: (modifiche previste o aree ad alta usura?).
5. Budget e approvvigionamento:
① Qual è il budget per l'acciaio dello stampo? (Rapportato al costo totale di proprietà).
② Esistono fornitori o tipi di acciaio preferiti?
③ Disponibilità e tempi di consegna dell'acciaio selezionato?
6. Suggerimenti per le decisioni:
① Dare sempre priorità alla sicurezza e alla qualità dei pezzi rispetto al costo iniziale dell'acciaio per le applicazioni mediche.
② Per i pezzi trasparenti o le superfici lucide, gli acciai inossidabili ESR/VAR come il 420 modificato (ad esempio, Stavax ESR, Bohler M333 ISOPLAST) sono standard.
③ Per ambienti corrosivi o per frequenti autoclavizzazioni, gli acciai inossidabili ad alto tenore di cromo sono essenziali.
④ Per le resine abrasive, considerare acciai inossidabili di durezza superiore o gradi PM (ad esempio, Bohler M390 MICROCLEAN, gradi Vanadis di Uddeholm se rivestiti per la corrosione).
⑤ In caso di dubbio, consultare esperti di materiali e stampi medicali con esperienza.
Tecnologie/Concetti correlati
La comprensione delle tecnologie e dei concetti correlati fornisce un contesto più ampio per apprezzare il ruolo degli acciai per stampi a iniezione per uso medico.
1. Tecnologie/Concetti correlati: Plastiche di grado medico:
Le materie plastiche stampate con questi acciai sono specificamente formulate o selezionate per applicazioni mediche. Esempi comuni sono:
• Policarbonato (PC): Resistenza, trasparenza, resistenza agli urti. Utilizzato per alloggiamenti, connettori, siringhe.
• Polipropilene (PP): Economico, buona resistenza chimica. Utilizzato per siringhe, contenitori, tappi.
• Polietilene (PE): (HDPE, LDPE, UHMWPE) Flessibilità, biocompatibilità. Utilizzato per sacchetti, tubi, alcuni impianti.
• Polietereterchetone (PEEK): Elevata resistenza, resistenza alla temperatura, biocompatibilità. Utilizzato per alcuni dispositivi impiantabili, strumenti chirurgici esigenti.
• Polisulfone (PSU) / Polietersulfone (PES): Resistenza alle alte temperature, sterilizzabile. Utilizzato per parti mediche riutilizzabili.
• Copolimero olefinico ciclico (COC) / Polimero olefinico ciclico (COP): Eccellente trasparenza, proprietà barriera, biocompatibilità. Utilizzato per siringhe preriempite, flaconi diagnostici.
• Gomma siliconica liquida (LSR): Biocompatibile, flessibile, sterilizzabile. Utilizzata per guarnizioni, tenute, cateteri, componenti soft-touch. Richiede una progettazione e una lavorazione dello stampo specializzate. L'interazione tra l'acciaio dello stampo e queste plastiche (ad es. degassamento, abrasività, tendenza all'adesione) influenza la selezione dell'acciaio.
2. Tecnologie/Concetti correlati: Produzione in camera bianca:
Molti dispositivi medici, in particolare quelli invasivi o impiantabili, vengono stampati e assemblati in ambienti controllati in camera bianca (ad esempio, classe ISO 7 o 8).
• Impatto sugli stampi: Gli stampi utilizzati in camere bianche devono essere progettati per una facile pulizia, una generazione minima di particolato (ad es. nessuna ruggine o rivestimento sfaldabile) e realizzati con materiali che non rilascino sostanze nocive per degassamento. Gli stampi in acciaio inox sono preferiti. Il design dello stampo potrebbe anche incorporare caratteristiche per minimizzare la contaminazione all'interno della camera bianca.
3. Tecnologie/Concetti correlati: Tecniche di sterilizzazione:
I dispositivi medici devono essere sterili. I metodi più comuni includono:
• Sterilizzazione in autoclave a vapore: alta temperatura (121-134°C) e pressione. Richiede un'eccellente resistenza alla corrosione dei materiali dello stampo se lo stampo stesso viene sottoposto ad autoclave, o se le parti vengono testate dopo l'autoclave e viene rintracciato qualsiasi residuo.
• Gas di ossido di etilene (EtO): Temperatura inferiore, gas efficace ma tossico che richiede aerazione.
• Radiazione gamma / Fascio di elettroni (E-beam): Radiazione ionizzante. Influisce principalmente sulla stabilità del materiale plastico, ma gli stampi devono produrre parti in grado di sopportarla. La scelta del metodo di sterilizzazione per la parte può influenzare la selezione del materiale plastico, che a sua volta potrebbe avere implicazioni per l'acciaio dello stampo (ad es. se la plastica si degrada e rilascia sottoprodotti corrosivi).
4. Tecnologie/Concetti correlati: Produzione avanzata di acciaio (VES, VAR, PM):
• Rifusione sotto scoria (ESR): Un processo di raffinazione secondaria in cui un elettrodo consumabile (l'acciaio prodotto convenzionalmente) viene rifuso attraverso un bagno di scoria. La scoria raffina l'acciaio, rimuovendo le impurità (zolfo, ossidi, nitruri) e producendo un lingotto più omogeneo e pulito con migliori proprietà meccaniche. Cruciale per l'elevata lucidabilità e tenacità.
• Rifusione ad arco sotto vuoto (VAR): simile all'ESR, ma la rifusione avviene sotto vuoto. Questo processo è eccellente per rimuovere i gas disciolti e ridurre ulteriormente le inclusioni, producendo un acciaio a purezza molto elevata.
• Acciai da metallurgia delle polveri (PM): L'acciaio viene prima atomizzato in una polvere fine, quindi consolidato ad alta pressione e temperatura (pressatura isostatica a caldo – HIP). Ciò produce un acciaio estremamente omogeneo con carburi molto fini e distribuiti uniformemente, con conseguente resistenza all'usura, tenacità e rettificabilità superiori rispetto agli acciai convenzionali con un contenuto di lega simile.
5. Tecnologie/Concetti correlati: Rivestimenti superficiali per stampi:
Sebbene gli acciai inossidabili per uso medico siano spesso utilizzati senza rivestimento, i rivestimenti superficiali possono migliorare specifiche proprietà:
• Rivestimenti PVD (Physical Vapor Deposition): (ad es. TiN, CrN, AlCrN) Rivestimenti ceramici sottili e duri applicati sottovuoto. Possono migliorare la resistenza all'usura, ridurre l'attrito (migliore estrazione) e, in alcuni casi, aumentare la resistenza alla corrosione.
• Rivestimenti CVD (Chemical Vapor Deposition): Simili al PVD ma comportano reazioni chimiche a temperature più elevate.
• Nitrurazione/Nitrocarburazione: Processi di diffusione che induriscono la superficie dell'acciaio, migliorando la resistenza all'usura e talvolta alla corrosione. Le considerazioni per le applicazioni medicali includono la biocompatibilità del materiale di rivestimento (se c'è un qualsiasi rischio di trasferimento) e la garanzia di una forte adesione per prevenire lo sfaldamento.
6. Tecnologie/Concetti correlati: Standard normativi (FDA, ISO 13485):
• FDA (U.S. Food and Drug Administration): Regola i dispositivi medici negli USA. I produttori devono garantire che i loro dispositivi siano sicuri ed efficaci, il che include il controllo su materiali e processi produttivi. La scelta dell'acciaio per stampi fa parte di questo controllo.
• ISO 13485: Uno standard internazionale che specifica i requisiti per un sistema di gestione della qualità (QMS) per le organizzazioni coinvolte nella progettazione, produzione, installazione e assistenza di dispositivi medici. Una corretta selezione del materiale, la validazione del processo (incluso lo stampaggio) e la tracciabilità sono componenti chiave. L'uso di acciai per stampi di grado medicale appropriati aiuta i produttori a soddisfare questi requisiti QMS.
- Che cos'è l'acciaio per stampi a iniezione di grado medicale?
- Classificazione e tipi di acciai per stampi a iniezione di grado medicale
- Scenari applicativi/casi d'uso tipici
- Vantaggi dell'acciaio per stampi a iniezione di grado medicale
- Svantaggi dell'acciaio per stampi a iniezione di grado medico
- Caratteristiche principali dell'acciaio per stampi a iniezione di grado medicale
Guida alla lista di controllo per acquirenti di fornitori di stampaggio a iniezione per acquirenti esteri prima del pagamento degli stampi
Inviare un pagamento per lo stampo a un fornitore di stampaggio a iniezione oltremare è il momento in cui il tuo progetto passa dalla valutazione all'impegno. Fallo correttamente e avrai un partner di produzione affidabile
Matrice delle Capacità del Fornitore di Stampaggio a Iniezione: Macchine, Materiali, Attrezzature e Controllo Qualità
Dopo due decenni di gestione della nostra fabbrica a Shanghai, abbiamo visto troppe decisioni di approvvigionamento andare male. Le aziende scelgono i fornitori di stampaggio a iniezione1 basandosi solo sul prezzo o su visite agli stabilimenti impressionanti,
Guida alla lista di controllo per acquirenti di fornitori di stampaggio a iniezione per acquirenti esteri prima del pagamento degli stampi
Inviare un pagamento per lo stampo a un fornitore di stampaggio a iniezione oltremare è il momento in cui il tuo progetto passa dalla valutazione all'impegno. Fallo correttamente e avrai un partner di produzione affidabile








