ما هو الصلب المصبوب بالحقن الطبي من الدرجة الطبية؟
يشير فولاذ قوالب الحقن الطبي إلى سبائك فولاذية متخصصة مصممة ومصنعة لإنشاء قوالب الحقن المستخدمة في إنتاج الأجهزة والمكونات الطبية. تعني تسمية "الطبي" أن هذه الأنواع من الفولاذ تمتلك خصائص محددة بالغة الأهمية للقطاع الطبي، بما في ذلك:
1. مقاومة عالية للتآكل: أساسية لتحمّل دورات التعقيم المتكررة (مثل التعقيم بالبخار والتعقيم الكيميائي) والتلامس مع البوليمرات الطبية أو عوامل التنظيف التي قد تكون مسببة للتآكل دون تدهور أو تلويث الأجزاء المقولبة.
2. قابلية تلميع ممتازة: القدرة على تحقيق تشطيب سطحي أملس جداً يشبه المرآة (غالباً حتى SPI A-1 أو أفضل). وهذا أمر بالغ الأهمية لإنتاج أجزاء ذات وضوح بصري عالٍ، وأسطح ملساء لتقليل تهيّج الأنسجة، وضمان سهولة فصل الأجزاء عن القالب.
3. نقاء وتجانس عالٍ: تُصنَّع أنواع الفولاذ هذه عادةً باستخدام عمليات تكرير متقدمة مثل إعادة الصهر بالخبث الكهربائي (ESR) أو إعادة الصهر بالقوس الفراغي (VAR) لتقليل الشوائب (مثل الكبريتيدات والأكاسيد والسيليكات). يُعد انخفاض محتوى الشوائب أمراً حيوياً لتحقيق تلميع عالٍ وتحسين مقاومة الإجهاد وضمان خصائص مواد متسقة.
4. قابلية تشغيل آلي جيدة: رغم صلابتها في الغالب، يجب أن تكون أنواع الفولاذ هذه قابلة للتشغيل الآلي لإنشاء تجاويف قوالب ومعالم معقدة بتفاوتات ضيقة.
ثبات الأبعاد: يجب أن تحافظ على شكلها وأبعادها أثناء المعالجة الحرارية وطوال ضغوط دورات القولبة بالحقن عالية الحجم.
5. صلابة ومقاومة تآكل كافيتان: لتحمّل الطبيعة الكاشطة لبعض البوليمرات الطبية وقسوة دورات الإنتاج الطويلة، مما يضمن طول عمر القالب.
إن المبدأ الأساسي وراء استخدام هذا الفولاذ هو ضمان إنتاج أجزاء طبية آمنة وموثوقة وعالية الجودة تتوافق مع المعايير التنظيمية (على سبيل المثال، إدارة الغذاء والدواء الأمريكية (FDA)، ISO 13485 بشكل غير مباشر من خلال جودة المكون المقولب). تؤثر مادة القالب بشكل مباشر على تشطيب السطح والنظافة ودقة الأبعاد للمنتج الطبي النهائي.
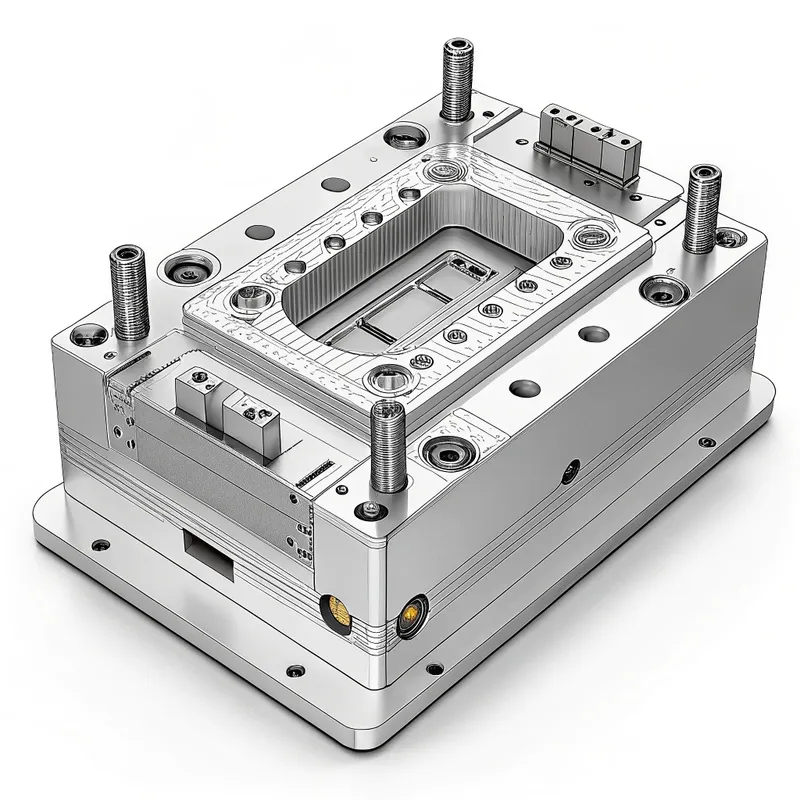
تصنيف وأنواع فولاذ حقن القوالب الفولاذية الطبية من الدرجة الطبية
يمكن تصنيف فولاذ القوالب بالحقن الطبي بناءً على عدة وجهات نظر:
1. بناءً على التكوين (التصنيف الأساسي):
① الفولاذات المقاومة للصدأ: هذه هي الفئة الأكثر شيوعاً نظراً لمقاومتها المتأصلة للتآكل.
• أنواع الفولاذ المقاوم للصدأ المارتنسيتي: (مثل AISI 420، ودرجات 420 المعدّلة مثل Stavax ESR / S136، وBohler M333 ISOPLAST). هذه قابلة للمعالجة الحرارية إلى مستويات صلادة عالية، وتوفر توازناً جيداً بين مقاومة التآكل ومقاومة البِلى وقابلية التلميع. وهي الخيار الأساسي للعديد من التطبيقات الطبية.
• أنواع الفولاذ المقاوم للصدأ المتصلد بالترسيب (PH): (مثل 17-4 PH). توفر مزيجاً جيداً من القوة ومقاومة التآكل والصلابة، ويمكن تصليدها بمعالجة تعتيق منخفضة الحرارة. تُستخدم أحياناً لمكونات قوالب محددة.
② فولاذ الأدوات المتخصصة (غالبًا ما يكون مطليًا أو مطليًا):
• رغم أنها ليست "طبية الدرجة" جوهرياً من حيث مقاومة التآكل كما هي، قد تُستخدم بعض أنواع فولاذ العدة عالية الجودة (مثل H13، P20) لبعض مكونات القوالب الطبية إذا خضعت لاحقاً لمعالجة سطحية (مثل الطلاء بالكروم، الطلاء بالنيكل، طلاءات PVD/CVD مثل TiN، CrN) لتعزيز مقاومة التآكل وتوفير سطح خامل. ومع ذلك، يكون التفضيل عادةً للفولاذ المقاوم للصدأ المقاوم للتآكل جوهرياً لتجنب مخاطر التقشر المرتبطة بالطلاءات.
2. استناداً إلى عملية التصنيع:
① فولاذ ESR (المعاد صهره بالخبث الكهربائي): تنتج عملية التنقية الثانوية هذه فولاذاً بنقاء أعلى، وشوائب أقل، وتجانس محسّن، وصلابة عرضية وخصائص إجهاد أفضل. حاسمة لقابلية التلميع العالية وطول عمر القالب. تخضع معظم أنواع فولاذ القوالب الطبية عالية الجودة لـ ESR.
② فولاذ VAR (المعاد صهره بالقوس الكهربائي تحت التفريغ): عملية تكرير أخرى عالية النقاء، تُستخدم غالباً في أكثر التطبيقات تطلباً التي تتطلب نظافة استثنائية وخصائص مواد متميزة.
③ فولاذ ميتالورجيا المساحيق (PM): يوفر توزيعاً دقيقاً ومنتظماً للغاية للكربيدات، مما يؤدي إلى مقاومة ممتازة للتآكل وصلابة وثبات في الأبعاد. تُستخدم درجات مثل Bohler M390 Microclean (فولاذ PM مقاوم للصدأ) للتطبيقات التي تتطلب مقاومة تآكل شديدة ضد البوليمرات المعبأة أو الكاشطة.
3. استناداً إلى مستوى الصلابة (كما هو مستخدم في القالب):
① الفولاذات المقسّاة مسبقاً: تُورَّد بصلابة قابلة للاستخدام (مثل ~30-40 HRC). وهذا يوفّر تكاليف ووقت المعالجة الحرارية لكنه قد يوفّر مقاومة تآكل أو قابلية تلميع أقل مقارنةً بالفولاذات المقسّاة بالكامل. وقد تندرج أنواع P20 المعدّلة، إذا كانت محمية بشكل كبير، ضمن هذه الفئة للتطبيقات الأقل أهمية.
② أنواع الفولاذ المصلّدة بالكامل: تُورّد في حالة مُلدّنة ثم تُعالج حرارياً (تُقسى وتُمرّج) بواسطة صانع القالب لتحقيق الصلابة المطلوبة (عادةً 48-56 HRC لأنواع الفولاذ المقاوم للصدأ المارتنسيتي). يوفر ذلك أداءً فائقاً لكنه يتطلب معالجة حرارية دقيقة.
4. استناداً إلى ملاءمة التطبيق المحدد:
① درجات عالية القابلية للتلميع: مصممة خصيصاً للمكونات البصرية أو العدسات الشفافة أو الأجزاء التي تتطلب أسطحاً بالغة النعومة.
② درجات مقاومة تآكل عالية: للقوالب التي تعالج البوليمرات الطبية الكاشطة أو المحشوة بالألياف.
③ درجات مقاومة التآكل العالية: للتطبيقات التي تنطوي على تعقيم عدواني أو بوليمرات مسببة للتآكل.
سيناريوهات التطبيق/حالات الاستخدام النموذجية
لا غنى عن فولاذ القوالب بالحقن الطبي لإنتاج مجموعة واسعة من الأجهزة والمكونات الطبية حيث الدقة والنظافة وسلامة المواد أمر بالغ الأهمية. ومن الأمثلة على ذلك:
1. أجهزة توصيل الأدوية:
① براميل المحاقن والمكابس: تتطلب وضوحاً عالياً، وأسطحاً ناعمة للجرعات المتسقة، وتوافقاً حيوياً. تشيع أنواع الفولاذ المقاوم للصدأ مثل 420 ESR المعدّل.
② مكونات أجهزة الاستنشاق: أشكال هندسية معقدة تتطلب غالباً قابلية تصنيع جيدة وثباتاً بُعدياً.
③ أقلام وخراطيش الأنسولين: مكونات دقيقة ذات تفاوتات ضيقة.
2. معدات التشخيص والمختبرات:
① الخلايا الضوئية (الكوفيت) وأنابيب الاختبار: تتطلب غالباً وضوحاً بصرياً، مما يستلزم فولاذاً بقابلية تلميع استثنائية.
② أطراف الماصات: مستلزمات ذات استخدام مرة واحدة وحجم إنتاج كبير، حيث يكون طول عمر القالب واتساق فصل الجزء أمرين أساسيين.
③ الأجهزة الميكروفلويدية: تصاميم قنوات معقدة تتطلب تصنيعاً دقيقاً وتشطيب سطح ممتازاً.
3. الأدوات والمكونات الجراحية:
① مقابض الأدوات القابلة لإعادة الاستخدام: تحتاج إلى تحمّل التعقيم المتكرر.
② المكونات الجراحية ذات الاستخدام الواحد: مثل المبازل والقنيات أو أجزاء أجهزة الجراحة الكهربائية.
4. الغرسات (بشكل غير مباشر):
في حين أن القوالب لا تشكل غرسات طويلة الأجل مباشرةً (والتي عادةً ما يتم تشكيلها أو تشكيلها من مواد صالحة للزرع)، يمكن استخدام القوالب لمقاييس تجريبية أو أنظمة توصيل للغرسات أو أجهزة تلامس قصيرة الأجل.
5. القساطر والموصلات:
تتطلب أسطح داخلية وخارجية ملساء لتقليل الصدمات وضمان التدفق السليم.
6. مكونات الجهاز التنفسي والتخدير:
الأقنعة، والموصلات، وأجزاء الأنابيب.
7. منتجات طب العيون:
قوالب العدسات اللاصقة (على الرغم من أنها غالباً ما تكون عمليات متخصصة)، وعلب العدسات، وأجزاء أجهزة العناية بالعين.
8. أجهزة طب الأسنان:
قوالب لصواني التقويم أو صواني الطبع أو مكونات معدات طب الأسنان.
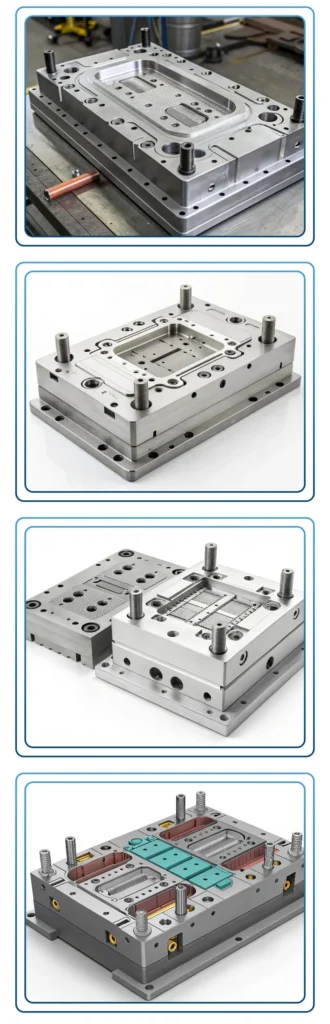
مزايا فولاذ القوالب بالحقن الطبي من الدرجة الطبية
1. مقاومة فائقة للتآكل: هذه هي الميزة الأساسية، إذ تسمح بالتعقيم المتكرر بالبخار أو الكيميائي أو بأكسيد الإيثيلين (EtO) دون صدأ أو تدهور. هذا يمنع تلوث الأجزاء الطبية.
2. قابلية تلميع ممتازة: تحقق تشطيبات سطحية عالية جداً (SPI A1/A2)، وهو أمر بالغ الأهمية للوضوح البصري وسطوح الأجزاء الملساء وسهولة طرد الأجزاء. يقلل من احتمال التصاق الغشاء الحيوي على الأجزاء.
3. نقاء ونظافة عالية: تقلل معالجة ESR/VAR من الشوائب، مما يؤدي إلى قابلية تلميع أفضل وعمر إجهاد محسّن وخصائص متسقة.
4. مقاومة بلى جيدة (للدرجات المصلَّدة): تضمن طول عمر القالب، خاصةً عند قولبة المواد البلاستيكية الطبية الكاشطة أو المحشوة (مثل PEEK المحشو بالزجاج).
5. ثبات الأبعاد: يحافظ على التفاوتات خلال المعالجة الحرارية والاستخدام المطول، وهو أمر بالغ الأهمية للأجزاء الطبية الدقيقة.
6. جودة أعلى للأجزاء: تساهم في إنتاج أجزاء أنظف وأكثر اتساقاً مع عيوب سطحية أقل، بما يلبي معايير الجودة الطبية الصارمة.
7. تقليل مخاطر التلوث: الطبيعة الخاملة للفولاذ المقاوم للصدأ تقلل من مخاطر تسرب المواد الضارة إلى البلاستيك المقولب.
8. تسهيل الامتثال: يساعد استخدام مواد القوالب المناسبة في تلبية المتطلبات التنظيمية لتصنيع الأجهزة الطبية.
عيوب فولاذ القوالب بالحقن الطبي من الدرجة الطبية
① ارتفاع تكلفة المادة: أنواع الفولاذ المقاوم للصدأ المتخصصة وتلك المنتجة بعمليات ESR/VAR أغلى بكثير من فولاذ العُدد القياسي.
① ارتفاع تكلفة المادة: أنواع الفولاذ المقاوم للصدأ المتخصصة وتلك المنتجة بعمليات ESR/VAR أغلى بكثير من فولاذ العُدد القياسي.
② تحديات قابلية التصنيع: يمكن أن يكون تصنيع بعض أنواع الفولاذ المقاوم للصدأ عالية الصلادة أكثر صعوبة واستهلاكاً للوقت من فولاذ الأدوات التقليدي، مما قد يزيد من تكاليف تصنيع القوالب.
③ تعقيد المعالجة الحرارية: يتطلب تحقيق الخصائص المثلى معالجة حرارية دقيقة، والتي يمكن أن تكون أكثر تعقيداً وأهمية بالنسبة لفولاذ العدة المقاوم للصدأ.
④ موصلية حرارية أقل (مقارنةً ببعض أنواع فولاذ الأدوات): يمكن أن يؤدي ذلك أحياناً إلى أزمنة دورة أطول إذا لم تتم معالجته بشكل كافٍ من خلال تصميم قنوات تبريد محسّن. ومع ذلك، توفر بعض الدرجات المتخصصة موصلية حرارية محسّنة.
⑤ صعوبة إصلاح اللحام: قد يكون إصلاح أو تعديل القوالب المصنوعة من بعض أنواع الفولاذ المقاوم للصدأ المصلّد أكثر صعوبة وقد يتطلب إجراءات لحام متخصصة ومعالجة حرارية بعد اللحام.
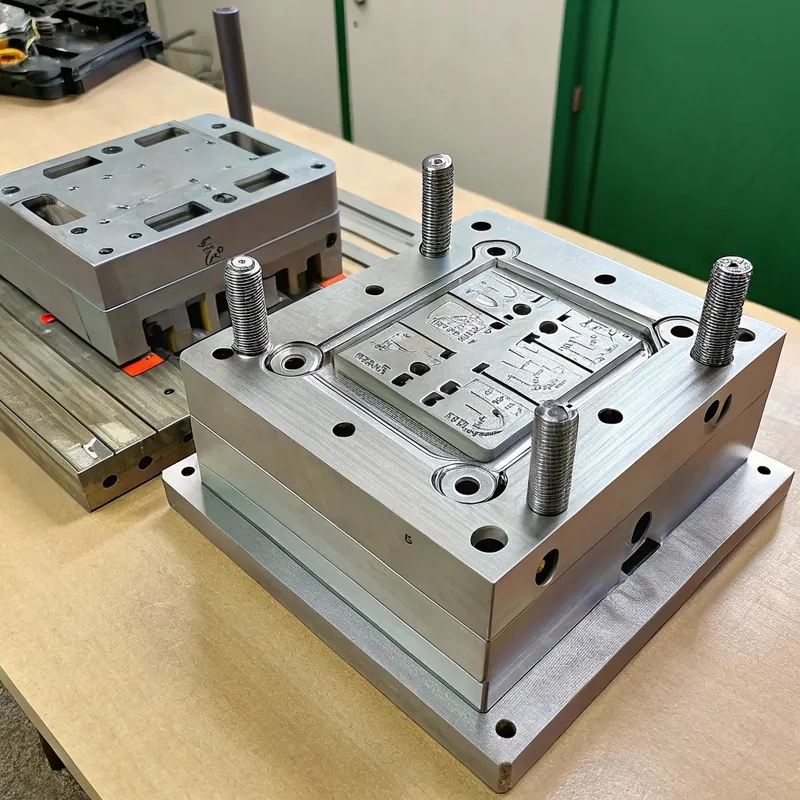
الخصائص الرئيسية لفولاذ القوالب بالحقن الطبي من الدرجة الطبية
1. الخصائص والخصائص الرئيسية: مقاومة التآكل:
يمكن القول إن مقاومة التآكل هي الخاصية الأكثر أهمية لفولاذ القوالب الطبية. وكثيراً ما تتعرض القوالب الطبية إلى:
• البيئات الرطبة في منشآت التشكيل.
• المواد المتطايرة المسببة للتآكل التي تطلقها بعض البوليمرات أثناء التشكيل (مثل بولي كلوريد الفينيل (PVC)، وإن كان أقل شيوعًا في المجال الطبي).
• عوامل التنظيف العدوانية.
• دورات التعقيم المتكررة، خاصةً التعقيم بالبخار (درجة حرارة عالية، رطوبة عالية) أو التعقيم الكيميائي (مثل بيروكسيد الهيدروجين المتبخر، وأكسيد الإيثيلين).
ما أهمية ذلك:
• يمنع الصدأ والتلوث: يمكن لجسيمات الصدأ أن تنتقل إلى الأجزاء المقولبة، مما يؤدي إلى التلوث والرفض.
• يحافظ على تشطيب السطح: يمكن للتآكل أن ينقش سطح القالب أو يحفره، مما يفسد التلميع ويؤثر على جودة الجزء وتحريره.
• يضمن طول عمر القالب: يحمي الاستثمار الكبير في القالب.
• سطح صحي: السطح غير المتآكل أسهل في التنظيف وأقل احتمالاً لاحتضان البكتيريا.
كيمياء الفولاذ ذات الصلة: الكروم (Cr) هو العنصر السبائكي الأساسي لمقاومة التآكل. عادةً ما يُطلب حد أدنى من 12-13% من الكروم ليُعتبر الفولاذ مقاوماً للصدأ. وبشكل عام يحسّن المحتوى الأعلى من الكروم مقاومة التآكل. كما يعزز الموليبدينوم (Mo) مقاومة التنقر والتآكل الشقي، خاصةً في البيئات المحتوية على الكلوريد. ويجب التحكم في محتوى الكربون؛ فبينما يزيد من الصلابة، يمكن أن تقلل كربيدات الكروم الحرة الزائدة من مقاومة التآكل عن طريق استنزاف الكروم من المصفوفة.
2. الخصائص والخصائص الرئيسية: قابلية التلميع:
تُعد قدرة فولاذ القوالب على الصقل إلى درجة عالية جدًا من اللمعان (مثل SPI A-1، أو التلميع الماسي) أمرًا بالغ الأهمية من أجل:
• الوضوح البصري: للأجزاء مثل العدسات أو الخلايا الاختبارية أو المبيتات الشفافة.
• أسطح أجزاء ملساء: تقليل الاحتكاك للأجزاء المتحركة، والحد من تهيج الأنسجة للأجهزة الملامسة للمريض، ومنع التصاق الغشاء الحيوي.
• سهولة تحرير الجزء: يقلل السطح عالي التلميع من الالتصاق بين الجزء البلاستيكي والقالب، مما ييسّر الطرد ويقلل من أوقات الدورة وعيوب الأجزاء.
• الجماليات: للأجهزة الطبية عالية القيمة.
العوامل المؤثرة في قابلية التلميع:
• نظافة الفولاذ: العامل الأهم. تعمل الشوائب (الكبريتيدات، الأكاسيد، السيليكات) كمركزات إجهاد أثناء التلميع، إذ "تُنتزع" وتترك حفراً أو خطوطاً. الفولاذ المعالج بطريقة ESR/VAR يحتوي على أدنى قدر من الشوائب.
• التجانس والبنية المجهرية: تُعد البنية المجهرية الدقيقة المنتظمة ذات الكربيدات الموزعة بالتساوي أمراً أساسياً.
• الصلادة: عموماً، يمكن للفولاذ الأصلد أن يحقق تلميعاً أعلى وأكثر متانةً.
• عناصر السبائك: يمكن لبعض العناصر أن تؤثر على قابلية الصقل.
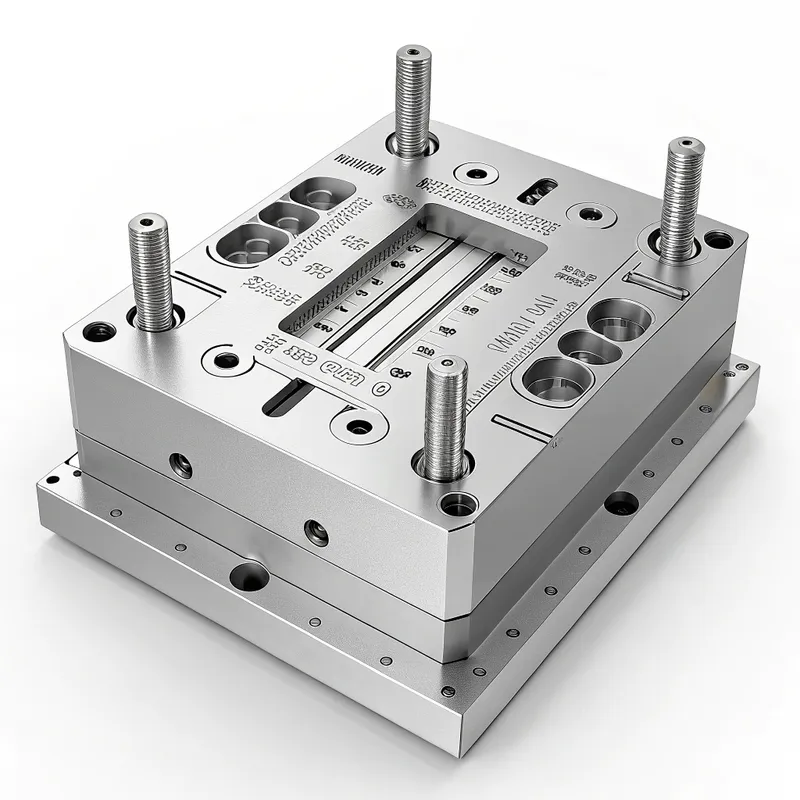
3. الخصائص والخصائص الرئيسية: مقاومة التآكل:
مقاومة التآكل هي قدرة القالب على مقاومة التآكل والتعرية الناتجين عن تدفق البلاستيك المصهور، خاصةً إذا كان البلاستيك يحتوي على مواد مالئة كاشطة (مثل الألياف الزجاجية وبعض المعادن المستخدمة في بعض المركّبات الطبية).
ما أهمية ذلك:
• طول عمر القالب: يمنع تجويف القالب من التآكل خارج حدود التفاوت المسموح، مما يضمن اتساق أبعاد الأجزاء على مدى دورات الإنتاج الطويلة.
• يحافظ على تشطيب السطح: يمكن للتآكل أن يفسد السطح الملمّع.
• يقلل من الفلاش: يمكن أن يؤدي التآكل عند خطوط الانفصال إلى تسرب المادة (الفلاش).
تم تحقيقه من خلال:
• صلادة عالية: عادةً 48-56 HRC لأنواع الفولاذ الطبي المقاوم للصدأ المتصلد بالكامل.
• محتوى الكربيد ونوعه: تسهم الكربيدات الصلبة (مثل كربيدات الكروم وكربيدات الفاناديوم في فولاذ الميتالورجيا المسحوقية PM) الموزعة في المصفوفة إسهاماً كبيراً في مقاومة التآكل.
• المعالجات السطحية (اختيارية): يمكن للطلاءات PVD (TiN، CrN) أن تعزز مقاومة التآكل للتطبيقات شديدة الكاشطية، لكن يجب أن يظل الفولاذ الأساسي متيناً.
4. الخصائص والخصائص الرئيسية: الصلابة والمتانة:
• الصلادة: مقاومة الانبعاج والتشوه. أمر بالغ الأهمية للحفاظ على الحواف الحادة والتفاصيل الدقيقة ومقاومة الطبع أو الضرر أثناء القولبة أو المناولة.
• الصلابة (المتانة): القدرة على امتصاص الطاقة ومقاومة الكسر أو التشظي، خاصة في المناطق ذات الزوايا الحادة، أو المقاطع الرقيقة، أو تحت أحمال الصدم (مثل أثناء الطرد).
التوازن الجيد ضروري. يمكن أن تؤدي الصلابة العالية للغاية في بعض الأحيان إلى انخفاض الصلابة (الهشاشة). صُمم فولاذ القوالب الطبية لتوفير مزيج جيد من خلال السبائك الدقيقة والمعالجة الحرارية. على سبيل المثال، يحقق الفولاذ المقاوم للصدأ 420 المعدل صلابة عالية مع الاحتفاظ بصلابة معقولة لتطبيقات القوالب.
5. الخصائص والخصائص الرئيسية: ثبات الأبعاد:
يشير ثبات الأبعاد إلى قدرة الفولاذ على الاحتفاظ بحجمه وشكله:
• أثناء المعالجة الحرارية: يُعد الحد الأدنى من التشوه (الالتواء والانكماش والتمدد) أثناء عمليتي التصليد والتقسية أمراً بالغ الأهمية لتحقيق تفاوتات ضيقة.
• أثناء عمليات القولبة: مقاومة التشوه تحت الضغوط ودرجات الحرارة العالية للقولبة بالحقن على مدى دورات عديدة.
العوامل:
• تركيبة السبائك: تسهم بعض العناصر في الاستقرار.
• إجراءات المعالجة الحرارية: يُعد تخفيف الإجهاد السليم ومعدلات التسخين/التبريد المتحكم بها ودورات التقسية أموراً بالغة الأهمية.
• البنية المجهرية: يُفضَّل وجود بنية مارتنسيتية مقسّاة ومستقرة.
فولاذ حقن القوالب الفولاذية الطبية: دليل شامل
تحليل متعمق لحلول فولاذ القوالب بالحقن الطبي.
الدليل الكامل لحقن الصلب القالب الطبي من الدرجة الطبية
العملية الأساسية/سير العمل: فولاذ القالب من الاختيار إلى الاستخدام
عادةً ما تتبع دورة الحياة التي تتضمن فولاذ القوالب الطبية هذه المراحل:
1. تحليل المتطلبات واختيار الفولاذ:
• تحديد متطلبات القِطع الطبية (المواد، والهندسة، والتشطيبات السطحية، والتفاوتات المسموح بها، والحجم السنوي).
• النظر في طرق التعقيم للجزء الأخير.
• تقييم خواص البوليمر (التآكل، الكشط).
• اختر فولاذًا مناسبًا من الدرجة الطبية (على سبيل المثال، Stavax ESR، Corrax، M333) بناءً على توازن مقاومة التآكل، وقابلية التلميع، ومقاومة التآكل، وقابلية التشغيل الآلي، والتكلفة. يوصى بشدة التشاور مع موردي الصلب.
2. تصميم القالب:
• تصميم القالب باستخدام التصميم بمساعدة الحاسوب (CAD)، مع دمج ميزات الأجزاء الطبية (على سبيل المثال، التحولات السلسة، وزوايا السحب المناسبة، والتبريد الفعال، والتهوية).
• مراعاة التوافق مع الغرف النظيفة إذا كان القالب سيعمل في واحدة.
• بوابة وتصميم عداء محسّن للبوليمرات الطبية.
3. مشتريات الصلب والتصنيع الأولي:
• اطلب الصلب المختار مع الشهادات اللازمة (على سبيل المثال، شهادات المطاحن وتأكيد ESR).
• التشغيل الآلي الخشن لألواح القوالب والإدخالات في الحالة الملدنة (اللينة).
4. المعالجة الحرارية:
• التصليد: الأوستنة (التسخين إلى درجة حرارة عالية)، يتبعها التبريد المفاجئ (السقي السريع) لتكوين المارتنسيت. يُفضّل التصليد بالتفريغ لمنع نزع الكربون من السطح والأكسدة.
• المراجعة (التمبير): إعادة التسخين إلى درجة حرارة أدنى محددة لتخفيف الإجهادات، وتحسين الصلابة، وتحقيق الصلادة النهائية المطلوبة. تعدد دورات المراجعة أمر شائع لفولاذ العدة المقاوم للصدأ. قد تُستخدم المعالجة القرّية بين دورات المراجعة لبعض الدرجات لضمان التحول الكامل وتعزيز الاستقرار.
5. تشطيب الآلات والتفصيل:
• تصنيع آلي دقيق للتجويفات والنوى والميزات باستخدام التفريز باستخدام الحاسب الآلي والطحن والتفريغ الكهربائي (EDM). يتطلب EDM إزالة دقيقة لطبقة إعادة الصب.
• حفر/ثقب قنوات التبريد، وفتحات مسمار القاذف، إلخ.
6. تشطيب السطح وتلميعه:
• الطحن واللف ثم التلميع التدريجي باستخدام الأحجار ومركبات الماس لتحقيق التشطيب السطحي المحدد (على سبيل المثال، SPI A-1). وغالبًا ما تكون هذه عملية يدوية عالية المهارة.
• يمكن استخدام الصقل بالموجات فوق الصوتية للتفاصيل المعقدة.
7 - (اختياري) المعالجة السطحية/الطلاء:
إذا كانت هناك حاجة إلى خصائص إضافية مثل المقاومة الشديدة للتآكل أو التشحيم الشديد، يمكن استخدام طلاءات PVD/CVD أو النيترة. وهذا أقل شيوعًا إذا كان الفولاذ المقاوم للصدأ الطبي عالي الجودة مستخدمًا بالفعل.
8. تجميع القوالب وتجربتها (T0، T1):
• تجميع جميع مكونات القالب.
• تجارب الصب الأولية للتحقق من أبعاد القِطع، والتعبئة، والقذف، ووظيفة القالب بشكل عام. يتم إجراء التعديلات حسب الحاجة.
9. التحقق من الصحة والتأهيل (IQ، OQ، PQ):
• بالنسبة للأجهزة الطبية، يلزم إجراء عملية تحقق صارمة لكل من القالب وعملية التشكيل لضمان إنتاج متناسق للأجزاء المطابقة للمواصفات.
• ويشمل ذلك تأهيل التركيب (IQ)، والتأهيل التشغيلي (OQ)، وتأهيل الأداء (PQ).
10. الإنتاج والصيانة:
التنظيف والصيانة الدورية للقالب وفقًا للبروتوكولات المعمول بها لضمان استمرار الأداء ومنع التلوث. ويشمل ذلك الفحص الدوري للكشف عن التآكل أو التلف.
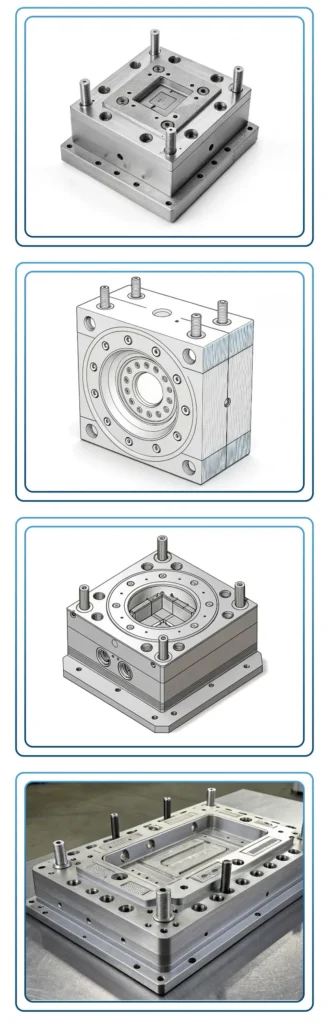
الاعتبارات الرئيسية عند العمل مع فولاذ القوالب الطبية
هناك عدة عوامل حاسمة عند تنفيذ أو اختيار أو تصميم أو استخدام فولاذ القوالب بالحقن الطبي:
1. معايير اختيار المواد:
① أكّالية راتنج البلاستيك: بعض الراتنجات (مثل PVC، رغم ندرته في المجال الطبي؛ أو مضافات مثبطات اللهب) يمكن أن تُطلق نواتج ثانوية أكّالة.
② كاشطية راتنج البلاستيك: تتطلب الراتنجات المعبأة بالزجاج أو المعادن مقاومة تآكل أعلى.
③ تشطيب سطح الجزء المطلوب: تحتاج الأجزاء البصرية إلى فولاذ ذي قابلية ممتازة للتلميع.
④ طرق التعقيم: التعقيم بالبخار (Autoclaving) شائع جداً ويتطلب مقاومة تآكل عالية. تؤثر EtO أو أشعة غاما أو الحزمة الإلكترونية بشكل أساسي على الجزء البلاستيكي، لكن يجب أن ينتج القالب أجزاءً قادرة على تحمل هذه العمليات.
⑤ حجم الإنتاج: تبرّر الأحجام الأعلى استخدام أنواع فولاذ أكثر متانة وأعلى تكلفة.
⑥ تعقيد الجزء والتفاوتات: يحدد الاحتياجات لثبات الأبعاد وقابلية التشغيل الآلي.
2. تصميم القوالب للتطبيقات الطبية:
① أنصاف الأقطار مقابل الزوايا الحادة: تحسّن أنصاف الأقطار السخية متانة الفولاذ وتقلل تركّزات الإجهاد. وبالنسبة للأجزاء الطبية، يمكنها أيضاً المساعدة في التنظيف وتقليل مناطق نمو الميكروبات.
② زوايا السحب: تُعد زاوية السحب الكافية أمراً بالغ الأهمية لإطلاق الجزء، خاصةً مع الأسطح المصقولة بدرجة عالية.
③ التنفيس: التنفيس السليم ضروري لمنع احتباس الغازات، الذي يمكن أن يسبب عيوباً ويؤثر على سلامة الجزء.
④ تصميم نظام التبريد: يُعد التبريد الأمثل حيوياً لزمن الدورة واتساق الأجزاء، خاصةً وأن بعض أنواع الفولاذ المقاوم للصدأ لديها موصلية حرارية أقل. ويمكن أن يكون التبريد المطابق مفيداً.
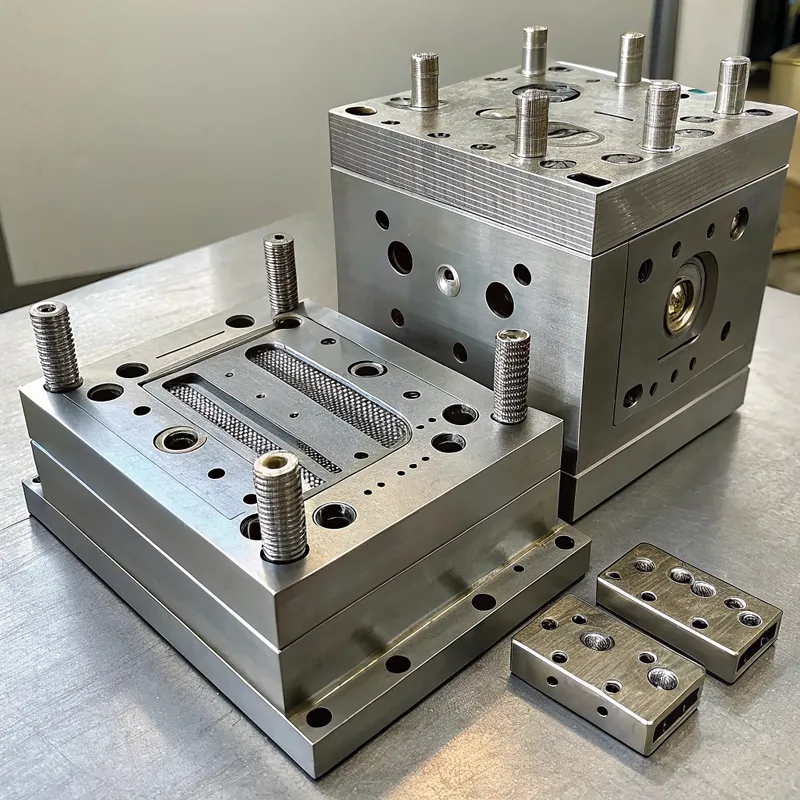
3. بروتوكولات التصنيع والمعالجة الحرارية:
① اتبع توصيات المورد بدقة فيما يتعلق بمعلمات التشغيل الآلي ودورات المعالجة الحرارية. قد تؤدي المعالجة الحرارية غير الصحيحة إلى تدمير خصائص الفولاذ.
② استخدام أدوات وتقنيات القطع المناسبة للفولاذ المقاوم للصدأ.
③ تخفيف الإجهاد بعد التصنيع الآلي الخشن وقبل/بعد التشغيل الآلي للقطع الإلكتروني للحفاظ على ثبات الأبعاد.
4. النظافة والمناولة:
① الحفاظ على بيئة نظيفة أثناء تصنيع القالب واستخدامه لمنع التلوث.
② تعامل مع الأسطح المصقولة بعناية لتجنب الخدوش أو التلف.
5. المشهد التنظيمي:
① في حين أن فولاذ القالب نفسه غير خاضع للتنظيم المباشر من إدارة الغذاء والدواء (إلا إذا كان جزءًا من غرسة وهو أمر نادر الحدوث بالنسبة لفولاذ القوالب)، فإن الجزء المقولب يخضع للتنظيم. يؤثر اختيار فولاذ القالب بشكل مباشر على القدرة على إنتاج أجهزة طبية متوافقة.
② غالبًا ما يعمل المصنعون بموجب أنظمة إدارة الجودة ISO 13485.
6. التكلفة مقابل الأداء:
في حين أن الفولاذ من الدرجة الطبية أغلى ثمناً، إلا أن تكلفة فشل القالب أو رفض القالب أو سحب المنتج في الصناعة الطبية يمكن أن تكون فلكية. عادةً ما يكون الاستثمار في الفولاذ عالي الجودة مبررًا.
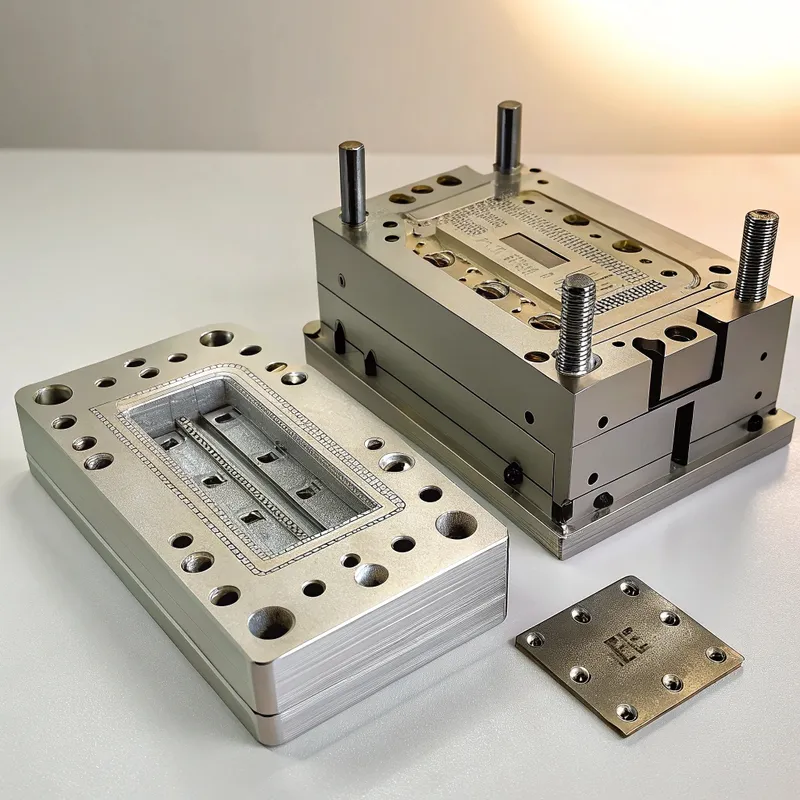
دليل التصميم/التنفيذ/دليل التنفيذ/أفضل الممارسات
1. المشاركة المبكرة للموردين:
استشر موردي الفولاذ ذوي السمعة الطيبة وصانعي القوالب ذوي الخبرة في مرحلة التصميم المبكرة. يمكنهم تقديم مشورة لا تقدر بثمن بشأن اختيار الصلب والتصميم من أجل قابلية التصنيع.
2. إعطاء الأولوية لنظافة الفولاذ:
اختر دائمًا رتب ESR أو VAR للتطبيقات الطبية الحرجة التي تتطلب صقلًا عاليًا ومقاومة للتعب. اطلب شهادات المواد.
3. تحسين المعالجة الحرارية:
استخدم معالجين حراريين متمرسين على دراية بالفولاذ المقاوم للصدأ من الدرجة الطبية. خصص المعالجة الحرارية بالتفريغ الحراري وعدة درجات حرارة. النظر في المعالجة بالتبريد لتحقيق أقصى قدر من الاستقرار والصلابة.
4. تصميم من أجل قابلية التلميع:
تجنب الأشكال الهندسية المعقدة للغاية التي يصعب تلميعها. تأكد من الأسطح التي يسهل الوصول إليها.
5. تصميم قناة تبريد فعالة:
التعويض عن الموصلية الحرارية المنخفضة المحتملة للفولاذ المقاوم للصدأ. ضع في اعتبارك التبريد المطابق للأجزاء المعقدة أو الدورات السريعة.
6. التنفيس الاستراتيجي:
تنفيذ فتحات تهوية كافية لمنع احتباس الغاز وعلامات الاحتراق والتعبئة غير الكاملة. يجب تصميم الفتحات لتجنب الوميض وسهولة التنظيف.
7. نظام طرد قوي:
تصميم لطيف ومتساوٍ لطرد القِطع لمنع تشويهها، خاصةً للقطع الطبية الحساسة.
8. برنامج صيانة العفن:
تنفيذ جدول زمني صارم للتنظيف والصيانة. استخدام مواد تنظيف غير قابلة للتآكل. افحص بانتظام للتأكد من عدم وجود تآكل أو تلف أو تآكل.
9. التوثيق والتتبع:
الاحتفاظ بسجلات شاملة لمصادر الصلب والمعالجة الحرارية وعمليات التصنيع الآلي وصيانة القوالب. وهذا أمر بالغ الأهمية للامتثال للأجهزة الطبية.
10. النظر في التركيب لتطبيقات محددة:
في حين أن التلميع العالي أمر شائع، إلا أن بعض الأجزاء الطبية قد تتطلب تركيبات محددة للقبضة أو لأسباب وظيفية أخرى. تأكد من أن الفولاذ المختار مناسب لعملية التركيب (مثل الحفر الكيميائي).
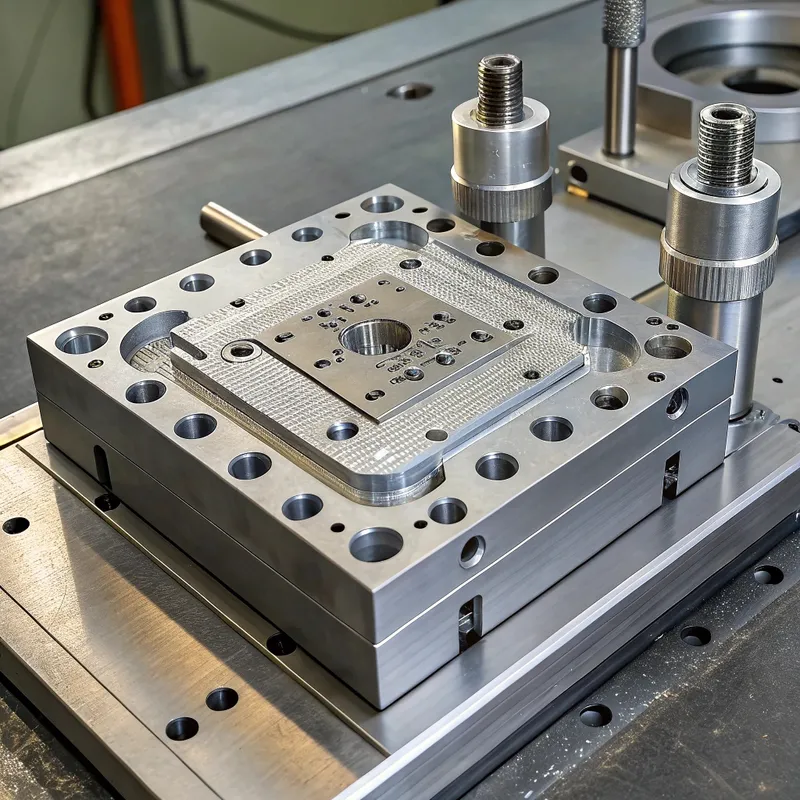
المشاكل والحلول الشائعة مع فولاذ القوالب الطبية
| المشكلة | الأسباب الشائعة | الحلول |
|---|---|---|
| التآكل/الصدأ | درجة فولاذ غير صحيحة للبيئة/التعقيم؛ تخزين/مناولة غير سليمة؛ عوامل تنظيف قاسية؛ التعرض للكلوريد | اختر الفولاذ المقاوم للصدأ المناسب (مثل Stavax ESR، M333)؛ وتأكد من التخميل إذا لزم الأمر؛ واستخدم عوامل التنظيف الموصى بها |
| ضعف قابلية التلميع/الحفر | الفولاذ الذي يحتوي على نسبة عالية من الشوائب؛ تقنية/مواد صقل غير مناسبة؛ طبقة إعادة الصب EDM لم تتم إزالتها بالكامل. | استخدم فولاذ بدرجة ESR/VAR؛ اتبع بروتوكولات صقل متعددة المراحل مع مواد كاشطة أدق تدريجياً؛ اضمن الإزالة الكاملة |
| التآكل/التآكل المبكر | صب البوليمرات الكاشطة (على سبيل المثال، البوليمرات المملوءة بالزجاج)؛ صلابة فولاذ القالب غير كافية؛ معدلات القص/التدفق العالية الموضعية. | اختر فولاذاً أعلى صلابة/مقاوماً للتآكل (مثل الفولاذ المقاوم للصدأ PM كـ M390)؛ وحسّن موقع البوابة وحجمها لتقليل |
| التشقق/التقطيع | معالجة حرارية غير سليمة (هشة للغاية)؛ زوايا داخلية حادة في التصميم؛ قوة التثبيت المفرطة؛ تلف ميكانيكي. | تحسين المعالجة الحرارية للحصول على الصلابة؛ التصميم بأنصاف أقطار سخية (بحد أدنى 0.5mm)؛ ضمان الإعداد والمحاذاة السليمين للقالب؛ |
| مشاكل التصاق/إخراج الجزء | زوايا السحب غير كافية؛ تشطيب سطح رديء؛ قواطع سفلية؛ تهوية غير كافية؛ معلمات المعالجة. | زد زوايا السحب؛ حسّن تلميع القالب؛ أزل التجاويف السفلية أو استخدم روافع/مزالق مناسبة؛ حسّن التنفيس؛ اضبط |
| عدم ثبات الأبعاد | تخفيف الضغط بشكل غير صحيح أثناء التصنيع؛ عدم كفاية التقسية؛ الاختلافات الكبيرة في درجات الحرارة أثناء التشكيل. | طبّق دورات تخفيف الإجهاد المناسبة (بعد الخشونة والتشغيل بالتفريغ الكهربائي EDM)؛ واحرص على المراجعة الحرارية الكاملة (التلطيف)؛ وحسّن تبريد القالب من أجل |
| مشكلات إصلاح اللحام | صعوبة في تحقيق جودة لحام جيدة على الفولاذ المقاوم للصدأ المقوى؛ تشويه أو تشقق ما بعد اللحام. | استخدم إجراءات لحام متخصصة لفولاذ الأدوات (مثل micro-TIG)؛ اختر مادة الحشو المناسبة؛ سخّن مسبقاً و |
| تجميع/مصادرة مكونات القالب | صلابة متشابهة للمكونات المتحركة؛ عدم كفاية التشحيم؛ ضغوط تلامس عالية. | صمّم بصلابة تفاضلية للمكونات المنزلقة؛ استخدم مواد تشحيم قالب مناسبة (من الدرجة الطبية إذا لزم الأمر)؛ |
قائمة مراجعة التصميم/المساعدة في اتخاذ القرار لاختيار القوالب الفولاذية الطبية
يمكن أن تساعد قائمة المراجعة هذه في توجيه عملية اتخاذ القرار:
1. متطلبات الأجهزة الطبية والجزء الطبي:
① ما هو التطبيق الطبي المحدد؟ (على سبيل المثال، التشخيص، توصيل الأدوية، الجراحة).
② هل القطعة للاستخدام مرة واحدة أم قابلة لإعادة الاستخدام؟
③ ما هي السمات الحرجة للجودة (CTQ) للجزء؟ (الأبعاد، السطح، الوضوح).
④ هل يتطلب الجزء وضوحًا بصريًا؟ (إذا كانت الإجابة بنعم، أعط الأولوية للفولاذ عالي الصقل ESR/VAR).
⑤ ما هي تشطيبات السطح المطلوبة (معيار SPI)؟
2. مادة بوليمر مصبوب:
① ما هو الراتنج البلاستيكي المحدد الذي سيتم تشكيله؟ (على سبيل المثال، PC، PP، PEEK، PMMA، COC، COP، LSR).
② هل الراتنج يسبب التآكل (على سبيل المثال، ينبعث منه حمض الهيدروكلوريك HCl، HF)؟ (إذا كانت الإجابة بنعم، فإن المقاومة العالية للتآكل أمر بالغ الأهمية).
③ هل الراتنج مادة كاشطة (على سبيل المثال، مملوءة بالزجاج، مملوءة بالمعادن)؟ (إذا كانت الإجابة بنعم، أعط الأولوية لمقاومة التآكل).
④ ما درجة حرارة الذوبان واللزوجة؟
3. عوامل الإنتاج والتشغيل:
① ما هو حجم الإنتاج السنوي المتوقع؟ (منخفض، متوسط، مرتفع).
② ما هو زمن الدورة المستهدف؟ (يؤثر على متطلبات التبريد).
③ هل سيعمل القالب في بيئة غرف نظيفة؟
④ ما هي طرق التعقيم التي سيخضع لها الجزء النهائي؟ (الأوتوكلاف، الأوتوكلاف، الإيتو، جاما، الأشعة الإلكترونية - تؤثر على الطلبات على مادة الجزء، وبشكل غير مباشر على جودة القالب).
⑤ هل سيتطلب القالب نفسه أي شكل من أشكال التعقيم أو التنظيف القوي؟ (إذا كانت الإجابة بنعم، فإن المقاومة العالية للتآكل أمر بالغ الأهمية بالنسبة لصلب القالب).
4. خصائص وأداء فولاذ القالب:
① مستوى مقاومة التآكل المطلوب: (قياسي، مرتفع، مرتفع، مرتفع جدًا).
② مستوى قابلية التأقلم المطلوب: (على سبيل المثال، SPI C1، B1، A2، A1/بصري).
③ مستوى مقاومة التآكل المطلوب: (قياسي، متوسط، مرتفع للمواد الكاشطة).
④ الصلابة المستهدفة (HRC): (على سبيل المثال، 48-52 HRC، 52-56 HRC).
⑤ اعتبارات قابلية التصنيع الآلي: (هل هناك حاجة إلى تصنيع آلي معقد؟).
⑥ احتياجات ثبات الأبعاد: (للأجزاء ذات التفاوت الضيق).
⑦ احتياجات إصلاح اللحام: (التعديلات المتوقعة أو المناطق عالية التآكل؟).
5. الميزانية والمصادر:
① ما هي ميزانية فولاذ القالب؟ (الرصيد مقابل التكلفة الإجمالية للملكية).
② هل هناك موردون أو درجات فولاذ مفضلة؟
③ توافر الفولاذ المختار والوقت الذي يستغرقه إنتاجه؟
6. نصائح القرار:
① إعطاء الأولوية دائمًا للسلامة وجودة القِطع على التكلفة الأولية للصلب في التطبيقات الطبية.
② بالنسبة للأجزاء الشفافة أو الأسطح شديدة اللمعان، فإن الفولاذ المقاوم للصدأ ESR/VAR مثل 420 المعدل (على سبيل المثال، Stavax ESR، وBohler M333 ISOPLAST) قياسي.
③ بالنسبة للبيئات المسببة للتآكل أو التعقيم المتكرر، فإن الفولاذ المقاوم للصدأ عالي الكروم ضروري.
④ بالنسبة للراتنجات الكاشطة، ضع في اعتبارك الفولاذ المقاوم للصدأ عالي الصلابة أو درجات PM (على سبيل المثال، Bohler M390 MICROCLEAN، ودرجات Uddeholm Vanadis إذا كانت مغلفة للتآكل).
⑤ عند الشك، استشر خبراء المواد وصانعي القوالب الطبية ذوي الخبرة.
التقنيات/المفاهيم ذات الصلة
يوفر فهم التقنيات والمفاهيم ذات الصلة سياقًا أوسع لتقدير دور فولاذ القوالب بالحقن الطبي.
1. التقنيات/المفاهيم ذات الصلة: بلاستيك من الدرجة الطبية:
تتم صياغة أو اختيار المواد البلاستيكية المصبوبة باستخدام هذا الفولاذ خصيصاً للاستخدامات الطبية. وتشمل الأمثلة الشائعة ما يلي:
• البولي كربونات (PC): القوة والوضوح ومقاومة الصدمات. يُستخدم للمبيتات والموصلات والمحاقن.
• البولي بروبيلين (PP): فعّال من حيث التكلفة، ومقاومة كيميائية جيدة. يُستخدم للمحاقن والحاويات والأغطية.
• البولي إيثيلين (PE): (HDPE، LDPE، UHMWPE) المرونة والتوافق الحيوي. يُستخدم للأكياس والأنابيب وبعض الزرعات.
• بولي إيثر إيثر كيتون (PEEK): قوة عالية ومقاومة للحرارة وتوافق حيوي. يُستخدم لبعض الأجهزة القابلة للزرع والأدوات الجراحية عالية المتطلبات.
• البولي سلفون (PSU) / بولي إيثر سلفون (PES): مقاومة لدرجات الحرارة العالية، وقابل للتعقيم. يُستخدم للأجزاء الطبية القابلة لإعادة الاستخدام.
• كوبوليمر الأوليفين الحلقي (COC) / بوليمر الأوليفين الحلقي (COP): وضوح ممتاز، وخصائص حاجزة، وتوافق حيوي. يُستخدم للمحاقن المعبأة مسبقاً وقوارير التشخيص.
• مطاط السيليكون السائل (LSR): متوافق حيوياً، ومرن، وقابل للتعقيم. يُستخدم للأختام والحشيات والقساطر والمكونات ذات الملمس الناعم. يتطلب تصميم قالب ومعالجة متخصصين. ويؤثر التفاعل بين فولاذ القالب وهذه المواد البلاستيكية (مثل إطلاق الغازات والكشط والميل إلى الالتصاق) على اختيار الفولاذ.
2. التقنيات/المفاهيم ذات الصلة: تصنيع الغرف النظيفة:
يتم تشكيل وتجميع العديد من الأجهزة الطبية، خاصةً تلك الأجهزة الغازية أو القابلة للزرع، في بيئات غرف نظيفة خاضعة للرقابة (على سبيل المثال، ISO من الفئة 7 أو 8).
• التأثير على القوالب: يجب أن تُصمَّم القوالب المستخدمة في الغرف النظيفة لتسهيل التنظيف، وتوليد أدنى قدر من الجسيمات (مثل عدم تقشّر الصدأ أو الطلاءات)، وأن تُصنع من مواد لا تطلق غازات مواد ضارة. ويُفضّل استخدام قوالب الفولاذ المقاوم للصدأ. وقد يتضمن تصميم القالب أيضاً ميزات لتقليل التلوث داخل الغرفة النظيفة.
3. التقنيات/المفاهيم ذات الصلة: تقنيات التعقيم:
يجب أن تكون الأجهزة الطبية معقمة. وتشمل الطرق الشائعة ما يلي:
• التعقيم بالبخار (الأوتوكلاف): درجة حرارة عالية (121-134°C) وضغط. يتطلب مقاومة ممتازة للتآكل من مواد القالب إذا تم تعقيم القالب نفسه بالأوتوكلاف، أو إذا تم اختبار الأجزاء بعد التعقيم وتم تتبع أي بقايا.
• غاز أكسيد الإيثيلين (EtO): درجة حرارة أقل، غاز فعّال لكنه سام ويتطلب التهوية.
• أشعة غاما / حزمة الإلكترونات (E-beam): إشعاع مؤيّن. يؤثر بشكل أساسي على استقرار المادة البلاستيكية، لكن يجب أن تنتج القوالب أجزاءً قادرة على تحمّله. قد يؤثر اختيار طريقة تعقيم الجزء على اختيار المادة البلاستيكية، والذي بدوره قد تكون له تبعات على فولاذ القالب (مثلاً إذا تحللت المادة البلاستيكية وأطلقت نواتج ثانوية مسبّبة للتآكل).
4. التقنيات/المفاهيم ذات الصلة: تصنيع الفولاذ المتقدم (ESR، VAR، PM):
• إعادة الصهر بالخبث الكهربائي (ESR): عملية تنقية ثانوية يُعاد فيها صهر قطب مستهلك (الفولاذ المنتج بالطرق التقليدية) عبر حمام من الخبث. ينقّي الخبث الفولاذ، فيزيل الشوائب (الكبريت والأكاسيد والنيتريدات) وينتج سبيكة أكثر تجانساً ونقاءً بخصائص ميكانيكية محسّنة. أمر بالغ الأهمية لقابلية التلميع العالية والصلابة.
• إعادة الصهر بالقوس تحت التفريغ (VAR): مشابهة لـ ESR، لكن إعادة الصهر تحدث تحت التفريغ. هذه العملية ممتازة لإزالة الغازات المذابة وزيادة تقليل الشوائب، مما يعطي فولاذاً عالي النقاء جداً.
• أنواع فولاذ الميتالورجيا المسحوقية (PM): يُرشَّش الفولاذ أولاً إلى مسحوق ناعم، ثم يُدمج تحت ضغط ودرجة حرارة عاليين (الكبس المتساوي الضغط على الساخن – HIP). ينتج هذا فولاذاً متجانساً للغاية بكربيدات دقيقة جداً وموزعة بالتساوي، مما يؤدي إلى مقاومة تآكل وصلابة وقابلية جلخ متفوقة مقارنةً بالفولاذ التقليدي ذي محتوى السبيكة المماثل.
5. التقنيات/المفاهيم ذات الصلة: الطلاء السطحي للقوالب:
على الرغم من أن الفولاذ المقاوم للصدأ من الدرجة الطبية غالبًا ما يُستخدم الفولاذ المقاوم للصدأ بدون طلاء، إلا أن طلاء السطح يمكن أن يعزز خصائص معينة:
• طلاءات الترسيب الفيزيائي بالبخار (PVD): (مثل TiN وCrN وAlCrN) طلاءات سيراميكية صلبة رقيقة تُطبَّق تحت التفريغ. يمكنها تحسين مقاومة البِلى وتقليل الاحتكاك (تحرير أفضل)، وفي بعض الحالات تعزيز مقاومة التآكل.
• طلاءات الترسيب الكيميائي بالبخار (CVD): مشابهة لطلاءات PVD لكنها تتضمن تفاعلات كيميائية عند درجات حرارة أعلى.
• النترجة/النترة الكربونية: عمليات انتشار تُصلّد سطح الفولاذ، وتحسّن مقاومة البِلى ومقاومة التآكل أحياناً. تشمل الاعتبارات الخاصة بالتطبيقات الطبية التوافق الحيوي لمادة الطلاء (إذا كان هناك أي خطر للانتقال) وضمان التصاق قوي لمنع التقشّر.
6. التقنيات/المفاهيم ذات الصلة: المعايير التنظيمية (إدارة الغذاء والدواء، ISO 13485):
• إدارة الغذاء والدواء الأمريكية (FDA): تنظّم الأجهزة الطبية في الولايات المتحدة. يجب على المصنّعين ضمان أن تكون أجهزتهم آمنة وفعّالة، وهو ما يشمل التحكم في المواد وعمليات التصنيع. ويُعد اختيار فولاذ القالب جزءاً من هذا التحكم.
• ISO 13485: معيار دولي يحدد متطلبات نظام إدارة الجودة (QMS) للمؤسسات المشاركة في تصميم الأجهزة الطبية وإنتاجها وتركيبها وصيانتها. ويُعد الاختيار السليم للمواد والتحقق من صحة العملية (بما في ذلك القولبة) وإمكانية التتبع مكونات رئيسية. ويساعد استخدام أنواع فولاذ القوالب المناسبة للاستخدام الطبي المصنّعين على تلبية متطلبات نظام إدارة الجودة هذه.
- ما هو الصلب المصبوب بالحقن الطبي من الدرجة الطبية؟
- تصنيف وأنواع فولاذ حقن القوالب الفولاذية الطبية من الدرجة الطبية
- سيناريوهات التطبيق/حالات الاستخدام النموذجية
- مزايا فولاذ القوالب بالحقن الطبي من الدرجة الطبية
- عيوب فولاذ القوالب بالحقن الطبي من الدرجة الطبية
- الخصائص الرئيسية لفولاذ القوالب بالحقن الطبي من الدرجة الطبية
دليل قائمة مراجعة المشتري لمورد القولبة بالحقن للمشترين في الخارج قبل دفع تكاليف الأدوات
إرسال دفعة أدوات إلى مورد حقن القوالب في الخارج هو اللحظة التي ينتقل فيها مشروعك من مرحلة التقييم إلى مرحلة الالتزام. قم بالأمر بشكل صحيح، وستحصل على شريك تصنيع موثوق
مصفوفة قدرات مورد قوالب الحقن: الآلات، المواد، الأدوات، وضمان الجودة
بعد عقدين من إدارة مصنعنا في شنغهاي، رأينا الكثير من قرارات التوريد الخاطئة. تختار الشركات موردي القولبة بالحقن1 بناءً على السعر وحده، أو الجولات المبهرة في المنشآت،
دليل قائمة مراجعة المشتري لمورد القولبة بالحقن للمشترين في الخارج قبل دفع تكاليف الأدوات
إرسال دفعة أدوات إلى مورد حقن القوالب في الخارج هو اللحظة التي ينتقل فيها مشروعك من مرحلة التقييم إلى مرحلة الالتزام. قم بالأمر بشكل صحيح، وستحصل على شريك تصنيع موثوق








