Что именно представляет собой литьевая форма и как она работает?
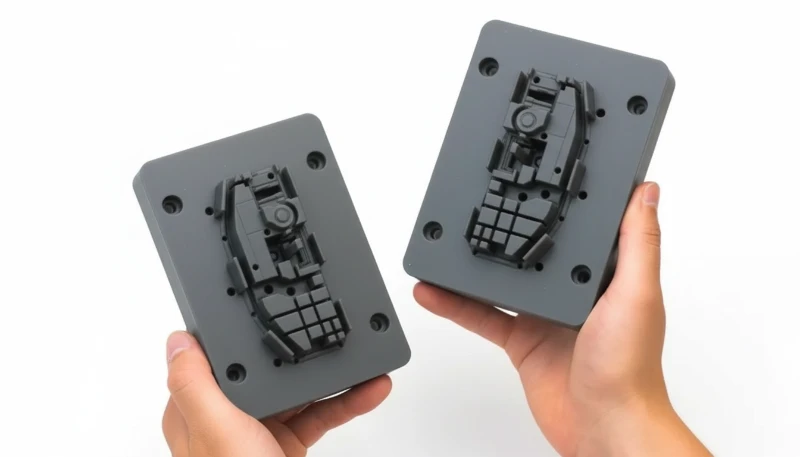
Литьевая пресс-форма — это прецизионная стальная или алюминиевая оснастка с обработанными полостями, задающими форму пластиковой детали. На нашем заводе мы говорим просто: пресс-форма — сердце литья под давлением. Расплавленный пластик, нагретый в зависимости от смолы до 200–320°C, впрыскивается в закрытую пресс-форму под давлением 700–1,400 bar. Каналы охлаждения пресс-формы за несколько секунд снижают температуру расплава ниже точки затвердевания материала, пресс-форма открывается, и выталкивающие штифты освобождают готовую деталь. Весь цикл может повторяться всего за 5 секунд для тонкостенных деталей или занимать до нескольких минут для толстых конструкционных компонентов.
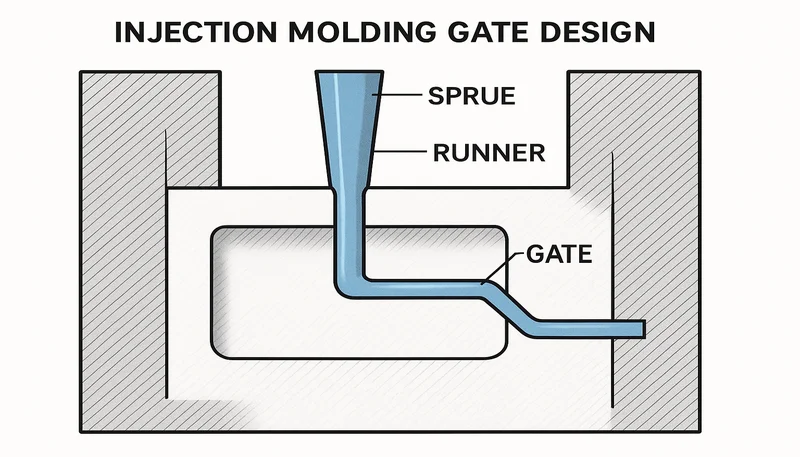
Сама пресс-форма состоит из двух основных половин: стороны матрицы (плита A) и стороны пуансона (плита B). Они соединяются по линии разъёма, видимой как слабый шов на большинстве формованных деталей. Внутри литниковая система направляет пластик от сопла машины через литниковую втулку и каналы к литнику — контролируемой точке входа в полость. Вентиляционные каналы глубиной 0.01–0.02 mm позволяют захваченному воздуху выходить, не создавая облоя.
Каковы основные типы литьевых пресс-форм?
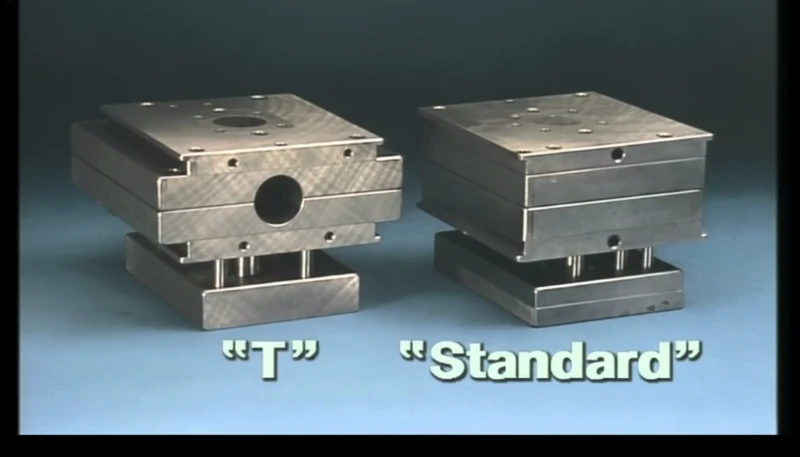
Основные типы пресс-форм для литья под давлением — двухплитные, трёхплитные, горячеканальные, семейные и многогнёздные; каждый тип подходит для определённых производственных задач и геометрии деталей. На нашем предприятии ежедневно используются все пять типов, и правильный выбор типа часто становится самым значимым решением заказчика с точки зрения затрат.
Двухплитные пресс-формы — основа отрасли. Они разделяются на две половины по одной плоскости разъема, поэтому их проще всего проектировать, обслуживать и ремонтировать. Мы используем их примерно в 70% проектов.
Трехплитные пресс-формы имеют вторую плоскость разъема, благодаря чему литник автоматически отделяется от детали. Конструктор может разместить впуск в любом месте поверхности детали — это оптимально для сложной геометрии, где боковой впуск оставил бы след на видимом участке.
Пресс-формы с горячеканальной системой полностью устраняют холодный литник, поддерживая пластик внутри формы в расплавленном состоянии. При переходе на горячие каналы мы экономили заказчикам 15–30% затрат на материал в крупносерийных проектах, хотя первоначальная стоимость оснастки возрастает на $8,000–$20,000.
| Тип пресс-формы | Типичная надбавка к стоимости | Лучшее для | Отходы литниковой системы |
|---|---|---|---|
| Двухплитная холодноканальная система | Исходный уровень | Серийное производство общего назначения | Доля 5–30% по массе |
| Трёхплитная холодноканальная система | +10–20% | Сложное расположение литников | Доля 5–30% по массе |
| Горячий бегун | +30–80% | Большой объём, без отходов литников | Почти нулевой |
| Многогнездная (8–32 гнезда) | +50–200% | Очень большой объём, одна и та же деталь | Различается |
| Семейная форма | +20–40% | Несколько разных деталей в одной пресс-форме | Различается |
«Более дорогая форма всегда даёт более качественные детали».False
Стоимость формы отражает сложность и число гнёзд, но не обязательно качество детали. Простая одногнёздная форма за $5,000 с отличной сталью и полировкой всегда превзойдёт плохо спроектированную многогнёздную форму за $50,000.
“Качество пресс-формы зависит от точности конструкции и выбора стали, а не только от цены.”True
Ключевые факторы качества — правильная вентиляция, сбалансированные каналы охлаждения, верные углы уклона и соответствующая объёму производства твёрдость стали. Эти решения гораздо важнее общей стоимости.
Из каких материалов изготавливают пресс-формы для литья под давлением?
Пресс-формы изготавливают главным образом из инструментальных сталей — чаще всего P20, H13, S136 и NAK80, — выбираемых по требуемому объёму производства, перерабатываемому пластику и требованиям к поверхности. По нашему опыту, неверный выбор марки стали — одна из самых распространённых и дорогих ошибок при закупке формы.
P20 (предварительно закаленная сталь, 28–32 HRC) — самый распространенный в мире материал оснований пресс-форм. Он легко обрабатывается, хорошо полируется до стандарта SPI B-2 и выдерживает до 500 000 циклов с большинством массовых пластиков, таких как ABS, PP и PE. Мы рекомендуем P20 для большинства серийных форм с ресурсом 50 000–500 000 циклов.
H13 (инструментальная сталь для горячей обработки, 44–48 HRC после термообработки) превосходно работает с абразивными и высокотемпературными смолами. Когда заказчики перерабатывают стеклонаполненный нейлон или PC/ABS при температуре свыше 300°C, мы предусматриваем вставки сердечника и полости из H13. При правильном обслуживании ресурс достигает 1–2 миллионов циклов.
S136 (нержавеющая инструментальная сталь) — наш стандарт для медицинских, пищевых и оптических изделий. Коррозионная стойкость предотвращает ржавление из-за газовыделения PVC и сохраняет зеркальную полировку SPI A-1–A-2 на протяжении миллионов циклов.
Для прототипных форм, рассчитанных всего на 1,000–10,000 деталей, мы часто используем алюминий 7075: он обрабатывается в 3–5 раз быстрее стали, сокращая срок изготовления прототипа с 4 недель до 1–2 недель при снижении стоимости на 40–60%.
Как рассчитывается стоимость пресс-формы и что определяет цену?
Стоимость литьевой пресс-формы рассчитывается с учётом сложности детали, количества гнёзд, марки стали, качества поверхности и требуемых допусков и обычно составляет от $3,000 для простой опытной оснастки до $150,000+ для сложных серийных пресс-форм. Мы рассчитываем сотни пресс-форм в год, и стоимость одной и той же детали может различаться в 3× в зависимости от требований.
Главный фактор стоимости — время обработки. Фрезерование сложных 3D-поверхностей на CNC, электроэрозионное формирование мелких деталей и ручная зеркальная полировка могут занимать десятки часов каждый. Для формы простой плоской крышки суммарно требуется около 80 часов обработки, а для сложного автомобильного разъема с ползунами и наклонными толкателями — более 400 часов.
Второй важный фактор — число гнезд. 16-гнездная форма стоит примерно в 3–4 раза дороже одногнездной, а не в 16 раз, поскольку основание, охлаждение и система выталкивания общие. При годовом объеме более 1 миллиона деталей многогнездная оснастка быстро окупается благодаря снижению стоимости цикла на одну деталь.
Допуски и качество поверхности также существенно влияют на стоимость. Форма с допуском ±0,05 mm значительно дороже формы с допуском ±0,1 mm — не потому, что достичь размера сложнее, а из-за многократного увеличения времени контроля, подгонки и ручной обработки. Зеркальная полировка полостей SPI A-1 требует 20–40 часов работы опытного мастера на каждое гнездо.
Каковы самые распространённые дефекты литья и как их устранить?
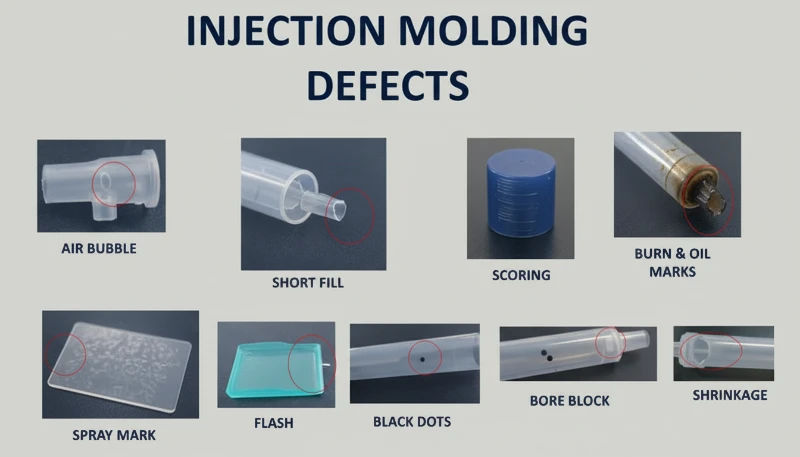
Наиболее распространённые дефекты литья под давлением — утяжины, коробление, недоливы, облой и линии спая; обычно их можно устранить регулировкой параметров процесса, изменением пресс-формы или переработкой детали. На нашем заводе мы установили, что более 80% дефектов возникает из-за настроек процесса, а не недостатков конструкции пресс-формы, и это хорошая новость: исправление процесса быстрее и дешевле изменения оснастки.
Утяжины выглядят как углубления поверхности над толстыми участками. Основная причина — чрезмерная толщина стенки или недостаточная компенсация усадки1 в конструкции формы. Большинство утяжин мы устраняем повышением давления выдержки, обычно до 50–80% давления впрыска, и увеличением времени выдержки на 0,5–2 секунды.
Коробление возникает из-за неравномерного охлаждения, асимметричной толщины стенок или неодинаковой температуры расплава2 по детали. Постоянное решение — сбалансированная система каналов охлаждения; временно мы дифференцированно регулируем температуру формы, поддерживая вогнутую сторону теплее выпуклой для компенсации деформации.
Облой — это тонкая пленка пластика по линии разъема, возникающая из-за чрезмерного давления впрыска, износа поверхностей формы или недостаточного усилия смыкания. Мы проверяем плоскостность линии разъема с точностью до 0,005 mm; если форма исправна, облой обычно означает, что давление впрыска превышает возможности смыкания машины.
«Повышение скорости впрыска всегда устраняет недолив».False
Недоливы (неполное заполнение) чаще вызываются недостаточной вентиляцией или заблокированными впусками, чем скоростью впрыска. Бездумное повышение скорости может усилить подпалины и струйное течение, не решив проблему заполнения.
«Диагностика первопричины до корректировки параметров процесса эффективно предотвращает недоливы».True
Правильная диагностика — проверка глубины вентиляционных каналов, которая должна составлять 0.01–0.02 mm, размера литника, температуры расплава и влажности материала — определяет, связан ли недолив с оснасткой, процессом или материалом, до внесения каких-либо корректировок.
Каков срок службы пресс-формы и как её обслуживать?
Качественно обслуживаемая литьевая форма обычно выдерживает от 500,000 до 1,000,000 впрысков для стали P20, 1–2 миллиона впрысков для H13 и 5+ миллионов для закалённой S136 или 420SS. Мы видели на своём предприятии формы, уверенно работающие после 3 миллионов впрысков, и другие, отказавшие после 50,000 из-за плохого обслуживания. Разница почти полностью определяется протоколом обслуживания.
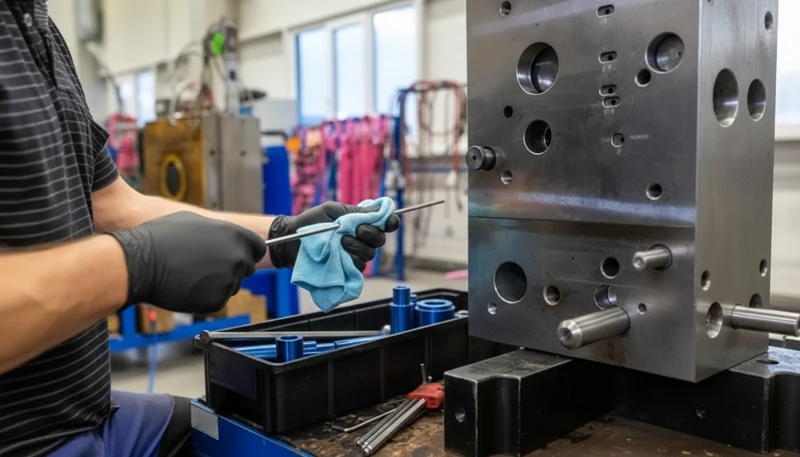
После каждого производственного цикла мы очищаем пресс-форму разрешёнными безопасными для пластика растворителями, продуваем охлаждающие каналы, осматриваем линии разъёма на предмет износа или повреждений, наносим антикоррозионное масло на все стальные поверхности и храним пресс-форму в помещении с контролируемым климатом. Эта процедура занимает 1–2 часа на одну пресс-форму, но добавляет к сроку её службы сотни тысяч циклов.
Самый важный интервал обслуживания — профилактический осмотр (PM): на нашем заводе полный PM проводится каждые 50 000 циклов. Он включает измерение полостей относительно исходных спецификаций для обнаружения износа до выхода за допуск, проверку посадки и прямолинейности выталкивателей, испытание расхода в каналах охлаждения и повторную полировку зон впуска с высокой сдвиговой нагрузкой.
Чем опытная пресс-форма отличается от серийной?
Прототипная форма — это более дешевая оснастка с меньшим сроком изготовления, рассчитанная на 1,000–50,000 циклов для проверки конструкции детали; серийная форма — это оснастка из закаленной стали, рассчитанная на более чем 500,000 циклов при соблюдении всех серийных допусков. На нашем предприятии мы изготавливаем оба типа и рекомендуем каждому заказчику начинать с прототипной формы, если только он не уверен в своей конструкции на 100%.
Прототипные пресс-формы (также называемые «мягкой оснасткой») обычно изготавливаются из алюминия или стали P20 с допуском обработки ±0.1 mm. Их производят за 2–4 недели, а стоимость составляет $3,000–$15,000. Их назначение — получать реальные детали, репрезентативные для серийного производства, а не образцы, напечатанные на 3D-принтере или отлитые из RTV, для функциональных испытаний, подачи регуляторной документации и валидации сборки.
Серийные пресс-формы изготавливают из закаленной стали H13 или S136, выдерживают допуски ±0,01–0,05 мм, оснащают полноценными системами охлаждения и выталкивания, оптимизированными по времени цикла, и рассчитывают на срок службы 5–20 и более лет. Срок изготовления составляет 4–8 недель, а стоимость — от 8000 до более 150 000 долл. Мы видели, как заказчики пропускали этап прототипирования и оплачивали три комплекта изменений серийной пресс-формы, что обходилось намного дороже прототипной пресс-формы, от которой они отказались.
Часто задаваемые вопросы о пресс-формах для литья под давлением
В: Сколько времени занимает изготовление пресс-формы? О: Стандартные серийные формы изготавливают за 4–6 недель, сложные формы с ползунами и наклонными толкателями — за 6–10 недель. Прототипные алюминиевые формы можно изготовить за 1–3 недели. Срок в основном определяется количеством часов механической обработки и полировки, а не ожиданием.
В: Каков минимальный объем заказа при литье под давлением? О: Технического минимума нет — можно выполнить один цикл. Экономически литье под давлением становится конкурентоспособнее 3D-печати примерно при 500–1 000 деталях в зависимости от их сложности и размера. При меньшем объеме амортизационная стоимость формы на деталь слишком высока.
В: Можно ли отремонтировать поврежденную пресс-форму? О: Да, большинство повреждений ремонтируется. Обычно заваривают и повторно обрабатывают изношенные участки полости, заменяют поврежденные выталкиватели, заново полируют поцарапанные поверхности и подгоняют изношенные линии разъема. В нашей мастерской мы восстанавливаем формы, от которых заказчики уже отказались, и успешно возвращаем их к серийному качеству.
В: Какой уклон необходим для деталей, изготовленных литьем под давлением? О: Для плавного извлечения из большинства форм требуется уклон не менее 1°–2° с каждой стороны. Для текстурированных поверхностей дополнительно требуется 3°–5° на каждые 0,025 mm глубины текстуры. Недостаточный формовочный уклон3 — одна из самых частых ошибок в первых проектах заказчиков по литью под давлением.
В: Что такое анализ течения расплава и нужен ли он мне? О: Анализ течения расплава4 с помощью программ вроде Moldflow или Moldex3D моделирует заполнение, уплотнение и охлаждение пластика, чтобы прогнозировать дефекты до изготовления формы. Мы рекомендуем его для деталей толще 4 mm, деталей с переменной толщиной стенок, оптических и конструкционных компонентов. Стоимость анализа $500–$2,000 ничтожна по сравнению с модификацией формы за $20,000.
В: Сколько гнезд должно быть в пресс-форме? О: Число гнезд должно соответствовать годовому объему, разделенному на число машино-часов в год с учетом времени цикла. Ориентировочно: менее 100 000 деталей в год → 1–2 гнезда; 100 000–500 000 → 4–8; более 500 000 → 8–32. Оптимальное число гнезд мы рассчитываем при каждом составлении предложения.
В: Чем холодноканальная система отличается от горячеканальной? О: Холодный канал — ненагреваемый канал, который затвердевает при каждом цикле и затем перерабатывается или утилизируется; горячий канал с помощью электронагревателей постоянно поддерживает пластик внутри формы расплавленным и устраняет отходы литника. Горячие каналы дороже на начальном этапе, дополнительно $8,000–$20,000, но в крупносерийных проектах снижают расход материала, время цикла и объем последующей обработки.
Резюме
Литье под давлением остается одним из наиболее универсальных и экономичных процессов производства пластмассовых деталей. Ключ к успеху — понимание основ: выбор подходящих типа пресс-формы и стали для заданного объема, проектирование с учетом технологичности литья с самого начала (углы уклона, равномерная толщина стенок, достаточная вентиляция) и внедрение системной программы технического обслуживания для защиты инвестиций в оснастку.
На нашей фабрике мы убедились, что большинство проблем заказчиков — перерасход средств, дефекты качества, задержки поставок — восходят к решениям, принятым на этапе проектирования, а не в производственном цехе. Деталь, спроектированная для литья под давлением с правильной толщиной стенок, уклонами и расположением литника, даст отличный результат даже в пресс-форме умеренной стоимости. Плохо спроектированная деталь будет проблемной даже в самой дорогой пресс-форме.
Независимо от того, заказываете ли вы первую прототипную форму или планируете крупносерийную многогнездную оснастку, ответы в этом руководстве помогут принимать более обоснованные решения и эффективнее работать с изготовителем форм. Подробный обзор приведен в нашем полном руководстве по литью под давлением.
-
Компенсация усадки — это увеличение полостей формы относительно требуемых конечных размеров детали для учета уменьшения объема при охлаждении и затвердевании расплавленного пластика; в зависимости от смолы усадка обычно составляет 0,2–2,0%. ↩
-
Температура расплава — температура, при которой пластик полностью пластифицирован и готов к впрыску; для стабильной вязкости, заполнения и качества деталей ее необходимо поддерживать в рекомендованном производителем смолы диапазоне, обычно ±10°C. ↩
-
Формовочный уклон — наклон вертикальных стенок формованной детали, перпендикулярных линии разъема, который позволяет чисто извлечь деталь из формы без потертостей и заедания; недостаточный уклон вызывает проблемы с выталкиванием и повреждение поверхности. ↩
-
Анализ течения расплава — метод компьютерного моделирования течения, охлаждения и затвердевания расплавленного пластика в полости формы, позволяющий до изготовления физической формы выявить потенциальные дефекты: линии спая, воздушные ловушки и коробление. ↩
Получите конкурентную цену, рекомендации DFM и график производства от инженерной команды ZetarMold.
Запросить бесплатное предложение → Подробный обзор приведен в нашем полном руководстве по литью под давлением.