El caucho de silicona —a menudo denominado elastómero de silicona— se utiliza ampliamente en sellos, juntas, componentes médicos y bienes de consumo. A diferencia de los metales o los plásticos, la silicona tiene un comportamiento elástico: se estira, se comprime y se contrae más durante el moldeo y el poscurado. Por ello, definir las tolerancias dimensionales de las piezas de silicona exige un enfoque distinto al de los materiales rígidos.
Este artículo explica qué normas de tolerancia se aplican a las piezas moldeadas de caucho de silicona, cómo interpretarlas, qué tolerancias prácticas son alcanzables y cómo comunicarlas claramente en los dibujos o en las peticiones de oferta.
¿Qué normas se aplican?
Las piezas de caucho de silicona se rigen por las normas generales de tolerancia del caucho y no por las del plástico o el metal. Las principales referencias son:
- ISO 3302-1: Caucho — Tolerancias para productos — Parte 1: Tolerancias dimensionales
- GB/T 3672.1-2002: Norma china equivalente a ISO 3302-1
- DIN 7715: Norma alemana antigua —sustituida en gran medida por ISO—
Estos documentos definen las clases de tolerancia (M1-M4) y los límites dimensionales en función de la gama de tamaños y los requisitos de precisión.
Clases de tolerancia (M1-M4)
| Clase | Descripción | Aplicaciones típicas |
|---|---|---|
| M1 | Máxima precisión | Piezas médicas, componentes de estanqueidad |
| M2 | Alta precisión | Juntas industriales, interfaces mecánicas |
| M3 | Precisión general | Piezas de silicona moldeadas estándar |
| M4 | Baja precisión | Artículos grandes o blandos no críticos |
🔹 Utilice M1/M2 para ajustes de precisión, M3 para componentes generales y M4 cuando las dimensiones no sean críticas.
Contracción y compensación típicas de la silicona
La silicona presenta una contracción relativamente alta y variable durante el moldeo.
| Factor | Valor típico / Rango |
|---|---|
| Rango de contracción | 1,5% - 3,0% (media ≈2,0%) |
| LSR (silicona líquida) | Contracción menor y más uniforme |
| Silicona sólida (VMQ) | Ligeramente más alto y menos uniforme |
| Cambio dimensional posterior al curado | 0,1% - 0,5% contracción adicional |
Consejo de diseño: Al diseñar moldes, compense la contracción —normalmente +2%— en la dimensión de la cavidad. Documente la contracción supuesta y confírmela durante la inspección de la primera pieza.
Tabla de referencia de tolerancias prácticas
| Tamaño nominal (mm) | M1 (en mm) | Dimensión M2 (mm) | M3 (en mm) | M4 (mm) |
|---|---|---|---|---|
| 0 – 6 | ±0.08 | ±0.10 | ±0.20 | ±0.30 |
| 6 – 10 | ±0.10 | ±0.15 | ±0.25 | ±0.40 |
| 10 – 18 | ±0.13 | ±0.20 | ±0.35 | ±0.50 |
| 18 – 30 | ±0.16 | ±0.25 | ±0.40 | ±0.70 |
| 30 – 50 | ±0.20 | ±0.35 | ±0.55 | ±0.90 |
| 50 – 80 | ±0.25 | ±0.40 | ±0.70 | ±1.10 |
| 80 – 120 | ±0.35 | ±0.50 | ±0.80 | ±1.30 |
⚙️ Para piezas muy delgadas (<1.0 mm) o paredes blandas, aumente la tolerancia en ±0.1–0.2 mm.
Diferencias entre LSR y VMQ (silicona sólida)
-
LSR (caucho de silicona líquida):
- Moldeado por inyección
- Excelente repetibilidad
- Menor variación de la contracción
- Adecuado para piezas de alta precisión (sensores médicos, de automoción)
-
VMQ (silicona sólida):
- Moldeado por compresión o transferencia
- Mayor variabilidad en la contracción y el acabado superficial
- Menor coste, adecuado para piezas de precisión media
Directrices de medición e inspección
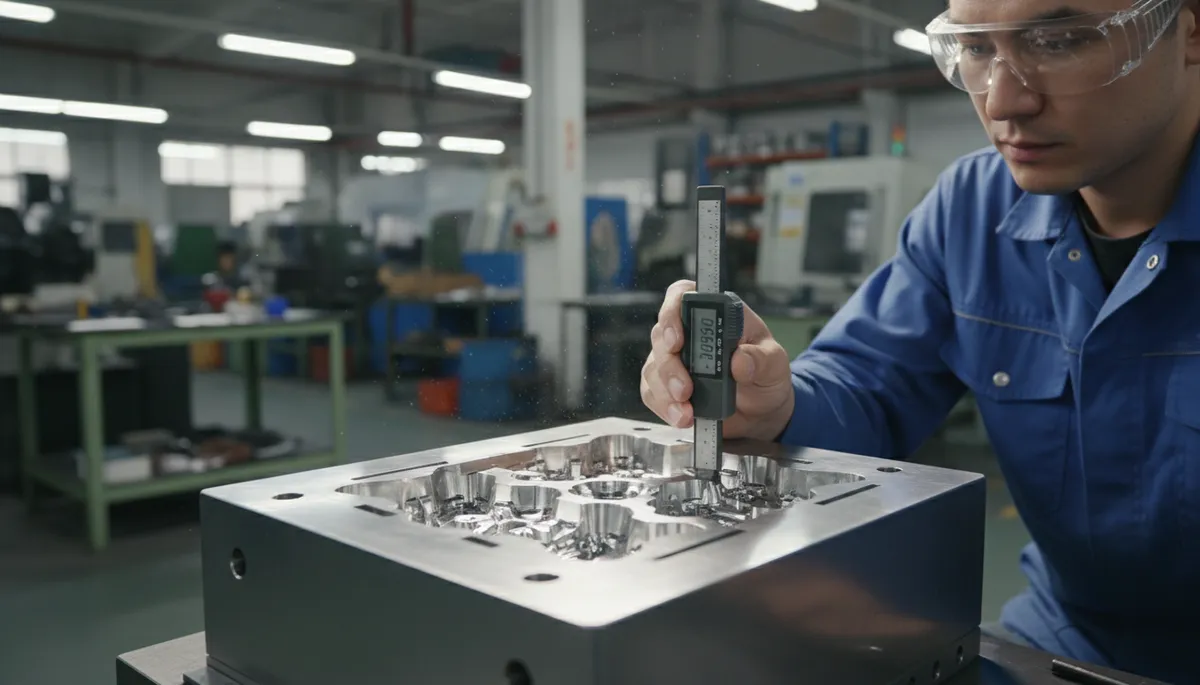
La silicona es blanda; la precisión de la medición depende en gran medida de las condiciones. Defínalas claramente en el plano o documento de calidad:
- Temperatura de medición: 23 ± 2 °C
- Acondicionamiento: Medir después de 24 h a temperatura ambiente tras el poscurado
- Instrumentos de medición: Calibres de mordazas blandas, proyector óptico o CMM de baja fuerza
- Fuerza de la sonda: ≤0.5 N para evitar deformaciones
- Método de apoyo: Medir en estado libre o bajo una compresión definida
- Muestreo: Definir la cantidad que se inspeccionará —FAI 100%, AQL de producción—
Consejo: Documente en el plano la fuerza de medición, el dispositivo de fijación y la orientación para garantizar la uniformidad.
Factores de diseño del molde que afectan a las tolerancias
- Material del molde y control de la temperatura: Afectan a la precisión de la cavidad y a la repetibilidad de la contracción
- Ventilación y entrada: Una ventilación deficiente provoca rebabas y distorsiones
- Espesor de pared uniforme: Evite transiciones pronunciadas de espesor
- Poscurado: Estabiliza las dimensiones; especifique el tiempo y la temperatura
- Mantenimiento del utillaje: Compruebe periódicamente el desgaste de la cavidad y actualice las mediciones

Recomendaciones sobre superficies y características
- Evite las esquinas vivas; utilice radios de 0,5–1,5 mm
- Mantenga una altura de texto ≥0,5 mm y un ancho de línea ≥0,5 mm para garantizar la legibilidad
- Para nervaduras y paredes delgadas, el espesor mínimo debe ser de 0,8 mm (para silicona 50A)
- Evitar socavones profundos a menos que sea absolutamente necesario
Cómo especificar tolerancias en los planos y los pliegos de condiciones
Incluya siempre estos datos al crear un dibujo o una orden de compra:
- Clase de tolerancia por dimensión: p. ej.,
Ø30.00 ±0.20 mm (ISO 3302-1 M2) - Material y dureza:
Silicone VMQ 60 Shore A - Proceso:
Compression moldedoLSR injection molded - Supuesto de contracción:
2.0% compensated in mold - Condiciones de medición: Temperatura, poscurado, herramientas y fuerza de la sonda
- Acabado superficial: Si es necesario, defina la Ra o el código de textura
- Requisito de inspección: FAI o plan de muestreo por lotes
Ejemplo de nota en el plano: Material: LSR, 50 Shore A Tolerancia: ±0.10 mm (ISO 3302-1 M2) Medición a 23 ± 2°C tras 24h de poscurado Contracción supuesta del 1.8%, compensada en la cavidad Proceso: Moldeo por inyección
Inspección y control estadístico
- Inspección de primera pieza (FAI): Verifique las dimensiones clave antes de la producción en serie
- Capacidad del proceso (Cpk/Cp): Realice el seguimiento en piezas de precisión de gran volumen
- Muestreo AQL: Para elementos no críticos
- Gráficos de control: Supervise las características clave (DI/DE, espesor)
Errores comunes y soluciones
| Error frecuente | Causa | Solución |
|---|---|---|
| Esperar tolerancias a nivel de plástico | Elasticidad de la silicona | Aplicar adecuadamente la norma ISO 3302-1 (M1-M4) |
| Incoherencia en la medición | Método no definido | Especifique la temperatura y la fuerza de la sonda |
| No se tiene en cuenta la contracción posterior al curado | Relajación material | Medida después del curado completo |
| Geometría delgada y flexible | Supervisión del diseño | Reforzar costillas, añadir filetes |
Estudio de caso: Junta de silicona de precisión
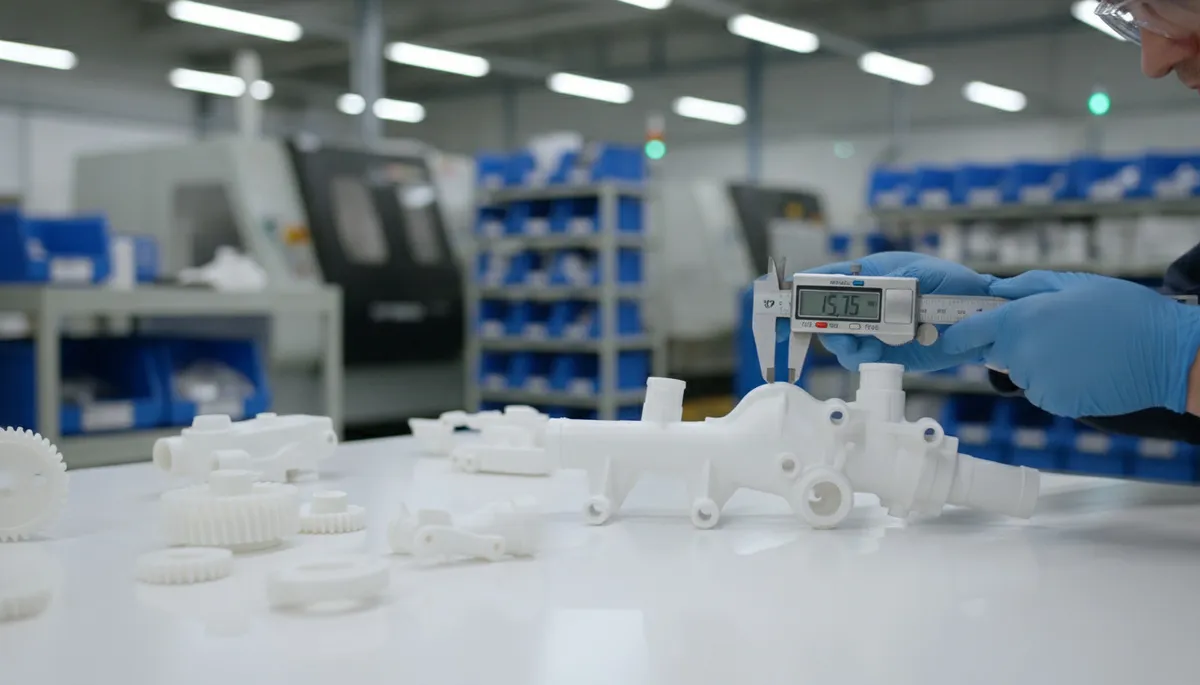
Pieza: Junta de LSR para sensor de automoción Material: LSR, 50 Shore A Proceso: Moldeo por inyección Especificación: DI Ø20.00 ±0.10 mm (M1), DE Ø24.00 ±0.15 mm (M2) Poscurado: 2h a 200°C Resultado:
- Contracción real 1,6%
- Cavidad del molde ajustada tras FAI
- Cpk = 1,67 alcanzado tras el ajuste
Preguntas frecuentes
P1: ¿Pueden las piezas de silicona alcanzar una tolerancia de ±0.05 mm? Solo en características muy pequeñas y rígidas o en piezas de LSR con un control estricto del proceso. Los intervalos normales son de ±0.1–0.3 mm.
P2: ¿Debo definir tolerancias para cada dimensión? No. Aplique notas generales como «Dimensiones no especificadas según ISO 3302-1 M3» y especifique tolerancias más estrictas solo cuando sean críticas.
P3: ¿Cómo se especifican las dimensiones comprimidas de las juntas? Defina la dimensión funcional bajo compresión o añada una nota como «Medido con una compresión del 5%».
Conclusión y lista de control
Para garantizar el éxito de la producción de piezas de caucho de silicona:
- Elija el grado de tolerancia correcto (M1-M4).
- Especifique el material, la dureza y el tipo de curado.
- Definir el proceso de moldeo (LSR, compresión, transferencia).
- Supuesto de contracción del documento.
- Temperatura y herramientas de medición del estado.
- Exigir FAI y definir plan de muestreo.
- Evite tolerancias de nivel de plástico poco realistas.
- Mantener la estabilidad de las herramientas y los procesos.

Apéndice - Referencia rápida
Norma: ISO 3302-1 / GB/T 3672.1 Contracción: 1.5% – 3.0% (base de diseño 2.0%) Clases de tolerancia: M1 (máxima) / M2 / M3 / M4 (mínima) Temperatura de medición: 23 ± 2 °C Poscurado: medir después del curado completo LSR: mejor repetibilidad que el moldeo por compresión
Nota del autor: Esta guía forma parte de nuestra Serie de conocimientos sobre moldeo de silicona, creada para ayudar a ingenieros y compradores a definir tolerancias viables y conformes con las normas del sector para productos de silicona.
¿Necesita un presupuesto para su proyecto de moldeo por inyección?Obtenga precios competitivos, comentarios de DFM y un calendario de producción del equipo de ingeniería de ZetarMold.
Solicite un presupuesto gratuito → Consulte nuestra Guía completa de moldes de inyección para obtener una visión general completa.