يُستخدم مطاط السيليكون (ويُسمى غالبًا إلاستومر السيليكون) على نطاق واسع في موانع التسرب والحشيات والمكونات الطبية والسلع الاستهلاكية. وعلى خلاف المعادن أو البلاستيك، يتصرف السيليكون بمرونة؛ إذ يتمدد وينضغط وينكمش بدرجة أكبر أثناء القولبة والمعالجة اللاحقة. ولذلك يتطلب تحديد تفاوتات الأبعاد لأجزاء السيليكون منهجًا مختلفًا عن المواد الصلبة.
تشرح هذه المقالة معايير التفاوت المسموح به التي تنطبق على القِطع المصبوبة بمطاط السيليكون، وكيفية تفسيرها، وما هي التفاوتات المسموح بها عمليًا، وكيفية توصيلها بوضوح في الرسومات أو طلبات تقديم العروض.
ما هي المعايير المطبقة؟
تخضع أجزاء مطاط السيليكون لمعايير التحمل العامة للمطاط بدلاً من البلاستيك أو المعدن. والمراجع الرئيسية هي:
- ISO 3302-1: المطاط — تفاوتات المنتجات — الجزء 1: تفاوتات الأبعاد
- GB/T 3672.1-2002: المعيار الصيني المكافئ لـISO 3302-1
- DIN 7715: معيار ألماني أقدم (استُبدل في معظمه بمعيار ISO)
تحدد هذه المستندات فئات التفاوت المسموح به (M1-M4) وحدود الأبعاد بناءً على نطاق الحجم ومتطلبات الدقة.
فئات التحمل (M1-M4)
| الفئة | الوصف | التطبيقات النموذجية |
|---|---|---|
| M1 | أعلى دقة | الأجزاء الطبية ومكونات الختم المحكم |
| M2 | دقة عالية | الأختام الصناعية، والواجهات الميكانيكية |
| M3 | الدقة العامة | أجزاء السيليكون المصبوبة القياسية |
| M4 | دقة منخفضة | العناصر الكبيرة أو اللينة غير الحرجة |
🔹 استخدم M1/M2 للتركيبات الدقيقة، وM3 للمكونات العامة، وM4 عندما لا تكون الأبعاد حرجة.
انكماش السيليكون النموذجي والتعويض عنه
يُظهر السيليكون انكماشًا عاليًا ومتغيرًا نسبيًا أثناء التشكيل.
| العامل | القيمة/النطاق النموذجي |
|---|---|
| نطاق الانكماش | 1.5% - 3.0% (المتوسط ≈ 2.0%) |
| السيليكون السائل (السيليكون السائل) | انكماش أقل وأكثر اتساقًا |
| السيليكون الصلب (VMQ) | أعلى قليلاً وأقل اتساقاً |
| تغير الأبعاد بعد المعالجة | 0.1% - 0.5% انكماش إضافي |
نصيحة تصميمية: عند تصميم القوالب، عوّض الانكماش (عادةً +2%) في بُعد التجويف. وثّق نسبة الانكماش المفترضة وأكّدها أثناء فحص العينة الأولى.
الجدول المرجعي للتفاوت العملي
| الحجم الاسمي (مم) | M1 (مم) | M2 (مم) | M3 (مم) | M4 (مم) |
|---|---|---|---|---|
| 0 – 6 | ±0.08 | ±0.10 | ±0.20 | ±0.30 |
| 6 – 10 | ±0.10 | ±0.15 | ±0.25 | ±0.40 |
| 10 – 18 | ±0.13 | ±0.20 | ±0.35 | ±0.50 |
| 18 – 30 | ±0.16 | ±0.25 | ±0.40 | ±0.70 |
| 30 – 50 | ±0.20 | ±0.35 | ±0.55 | ±0.90 |
| 50 – 80 | ±0.25 | ±0.40 | ±0.70 | ±1.10 |
| 80 – 120 | ±0.35 | ±0.50 | ±0.80 | ±1.30 |
⚙️ بالنسبة إلى القطع شديدة الرقة (<1.0 mm) أو الجدران اللينة، زِد التفاوت بمقدار ±0.1–0.2 mm.
الفروق بين LSR و VMQ (السيليكون الصلب)
-
LSR (مطاط السيليكون السائل):
- مصبوب بالحقن
- قابلية تكرار ممتازة
- تباين انكماش أقل
- مناسبة للأجزاء عالية الدقة (الطبية ومستشعرات السيارات)
-
VMQ (سيليكون صلب):
- مصبوب بالضغط أو بالنقل
- تباين أكبر في الانكماش والتشطيب السطحي
- تكلفة أقل، ومناسبة للأجزاء متوسطة الدقة
إرشادات القياس والتفتيش
السيليكون لين — وتعتمد دقة القياس بدرجة كبيرة على الظروف. حدّد هذه الظروف بوضوح في الرسم أو وثيقة الجودة:
- درجة حرارة القياس: 23 ± 2 °C
- التهيئة: أجرِ القياس بعد 24 h من المعالجة اللاحقة في درجة حرارة الغرفة
- أدوات القياس: قدم قياس بفكين لينين، أو جهاز إسقاط بصري، أو CMM منخفض القوة
- قوة المسبار: ≤0.5 N لتجنب التشوه
- طريقة الإسناد: قِس في الحالة الحرة أو تحت ضغط محدد
- أخذ العينات: حدّد كمية الفحص (FAI بنسبة 100%، وAQL للإنتاج)
نصيحة: وثّق قوة القياس وأداة التثبيت والاتجاه في الرسم لضمان الاتساق.
عوامل تصميم القالب التي تؤثر على التفاوتات المسموح بها
- مادة القالب والتحكم في درجة الحرارة: يؤثران في دقة التجويف وقابلية تكرار الانكماش
- التنفيس والبوابات: يسبب سوء التنفيس زوائد وتشوهًا
- سماكة الجدار الموحدة: تجنّب الانتقالات الكبيرة في السماكة
- المعالجة اللاحقة: تثبّت الأبعاد؛ حدّد الزمن ودرجة الحرارة
- صيانة الأدوات: افحص تآكل التجويف بانتظام وحدّث القياسات

توصيات السطح والميزات
- تجنب الزوايا الحادة؛ استخدم أنصاف أقطار تتراوح بين 0.5 و1.5 mm
- حافظ على ارتفاع النص ≥0.5 mm وعرض الخط ≥0.5 mm لضمان سهولة القراءة
- بالنسبة إلى الأضلاع والجدران الرقيقة، يجب ألا يقل السمك عن 0.8 mm (لسيليكون 50A)
- تجنب الشقوق السفلية العميقة إلا في حالة الضرورة القصوى
كيفية تحديد التفاوتات المسموح بها في الرسومات/طلبات تقديم العروض
قم دائماً بتضمين هذه التفاصيل عند إنشاء رسم أو طلب شراء:
- فئة التفاوت لكل بُعد: مثلًا
Ø30.00 ±0.20 mm (ISO 3302-1 M2) - المادة والصلادة:
Silicone VMQ 60 Shore A - العملية:
Compression moldedأوLSR injection molded - افتراض الانكماش:
2.0% compensated in mold - شروط القياس: درجة الحرارة، والمعالجة اللاحقة، والأدوات، وقوة المسبار
- تشطيب السطح: عند الحاجة، حدّد قيمة Ra أو رمز النسيج
- متطلبات الفحص: فحص FAI أو خطة أخذ عينات من الدفعة
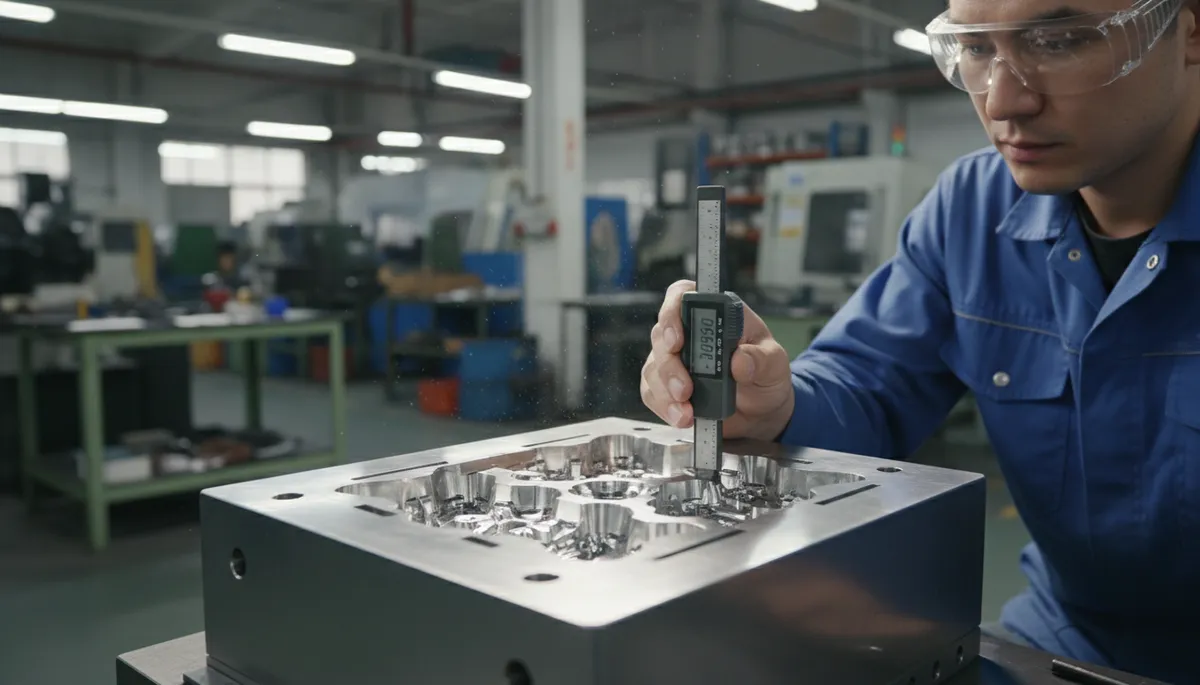
مثال على ملاحظة في الرسم: المادة: LSR، صلادة 50 Shore A التفاوت: ±0.10 mm (ISO 3302-1 M2) القياس عند 23 ± 2°C بعد 24h من المعالجة اللاحقة انكماش مفترض قدره 1.8% جرى تعويضه في التجويف العملية: قولبة بالحقن
التفتيش والرقابة الإحصائية
- فحص القطعة الأولى (FAI): تحقّق من الأبعاد الرئيسية قبل الإنتاج الضخم
- قدرة العملية (Cpk/Cp): تتبّعها للأجزاء الدقيقة ذات أحجام الإنتاج الكبيرة
- أخذ العينات وفق AQL: للعناصر غير الحرجة
- مخططات الضبط: راقب الخصائص الرئيسية (ID/OD، السمك)
المزالق والإصلاحات الشائعة
| بيتفول | السبب | الحل |
|---|---|---|
| توقع تفاوتات على مستوى البلاستيك | مرونة السيليكون | تطبيق المواصفة القياسية ISO 3302-1 (M1-M4) بشكل مناسب |
| عدم اتساق القياس | طريقة غير محددة | تحديد درجة الحرارة وقوة المسبار |
| لم يتم أخذ انكماش ما بعد المعالجة في الاعتبار | الاسترخاء المادي | القياس بعد المعالجة الكاملة بعد العلاج |
| هندسة رقيقة ومرنة | الإشراف على التصميم | تقوية الأضلاع وإضافة الشرائح |
دراسة حالة: ختم السيليكون الدقيق
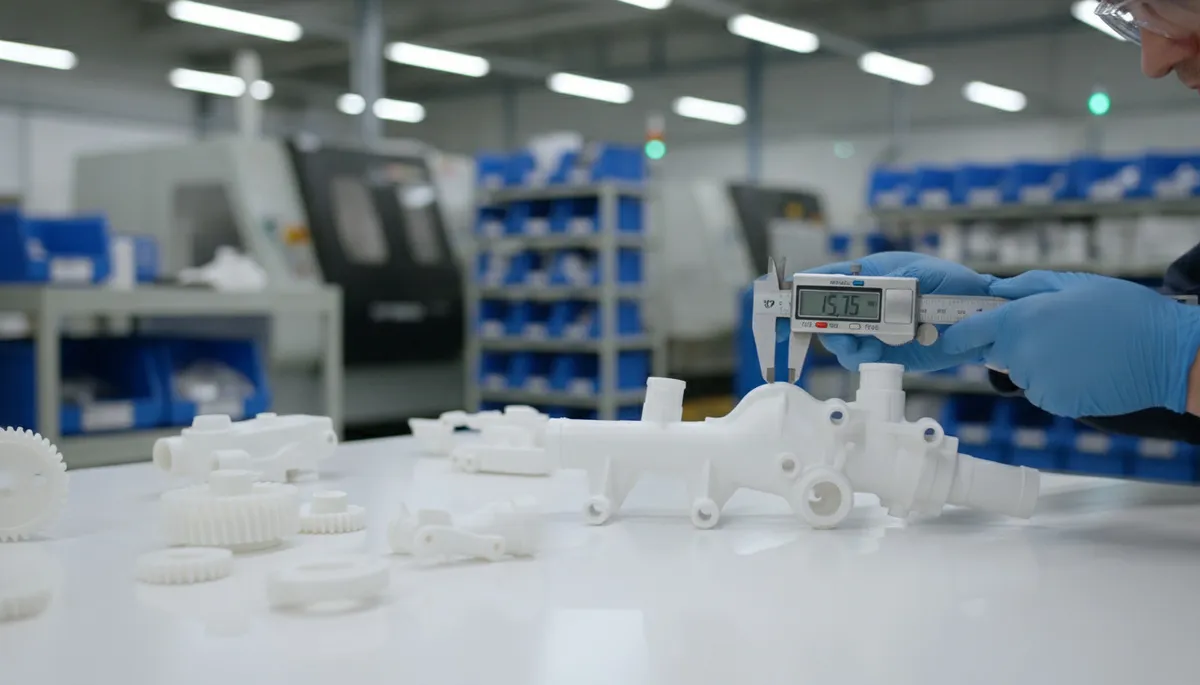
القطعة: حشية LSR لمستشعر سيارة المادة: LSR، صلادة 50 Shore A العملية: القولبة بالحقن المحدد: ID Ø20.00 ±0.10 mm (M1)، OD Ø24.00 ±0.15 mm (M2) المعالجة اللاحقة: 2h عند 200°C النتيجة:
- الانكماش الفعلي 1.6%
- تعديل تجويف القالب بعد تعديل تجويف القالب
- Cpk = 1.67 تم تحقيقه بعد الضبط
الأسئلة المتداولة
س1: هل يمكن أن تحقق أجزاء السيليكون تفاوتًا قدره ±0.05 mm؟ لا يتحقق ذلك إلا في الخصائص الصغيرة جدًا والصلبة أو أجزاء LSR الخاضعة لضبط صارم للعملية. وتتراوح القيم المعتادة بين ±0.1 و0.3 mm.
س2: هل ينبغي تحديد تفاوت لكل بُعد؟ لا. استخدم ملاحظات عامة مثل «الأبعاد غير المحددة وفق ISO 3302-1 M3»، وحدّد تفاوتات أضيق للأبعاد الحرجة فقط.
س3: كيف تُحدَّد أبعاد موانع التسرب وهي مضغوطة؟ حدّد البُعد الوظيفي تحت الضغط، أو أضف ملاحظة مثل «يُقاس عند انضغاط بنسبة 5%».
الخاتمة وقائمة المراجعة
لضمان نجاح إنتاج قطع مطاط السيليكون بنجاح:
- اختر درجة التحمل الصحيحة (M1-M4).
- حدد المادة والصلابة ونوع المعالجة.
- تحديد عملية القولبة (LSR، الضغط، النقل).
- افتراض انكماش المستندات.
- درجة حرارة وأدوات قياس الحالة.
- اشتراط وجود مؤشر أداء FAI وتحديد خطة العينة.
- تجنب التفاوتات غير الواقعية في مستوى البلاستيك.
- الحفاظ على استقرار الأدوات والعمليات.

الملحق - مرجع سريع
المعيار: ISO 3302-1 / GB/T 3672.1 الانكماش: 1.5% – 3.0% (خط أساس التصميم 2.0%) فئات التفاوت: M1 (الأعلى) / M2 / M3 / M4 (الأدنى) درجة حرارة القياس: 23 ± 2 °C المعالجة اللاحقة: قِس بعد اكتمال المعالجة LSR: قابلية تكرار أفضل من القولبة بالضغط
ملاحظة المؤلف: هذا الدليل جزء من سلسلة معارف قولبة السيليكون، وقد أُعد لمساعدة المهندسين والمشترين على تحديد تفاوتات قابلة للتحقيق ومتوافقة مع معايير الصناعة لمنتجات السيليكون.
هل تحتاج إلى عرض سعر لمشروع القولبة بالحقن؟احصل على أسعار تنافسية وملاحظات DFM وجدول الإنتاج من فريق ZetarMold الهندسي.
اطلب عرض سعر مجانيًا ← واطّلع على دليل قوالب الحقن الشامل للحصول على نظرة عامة وافية.