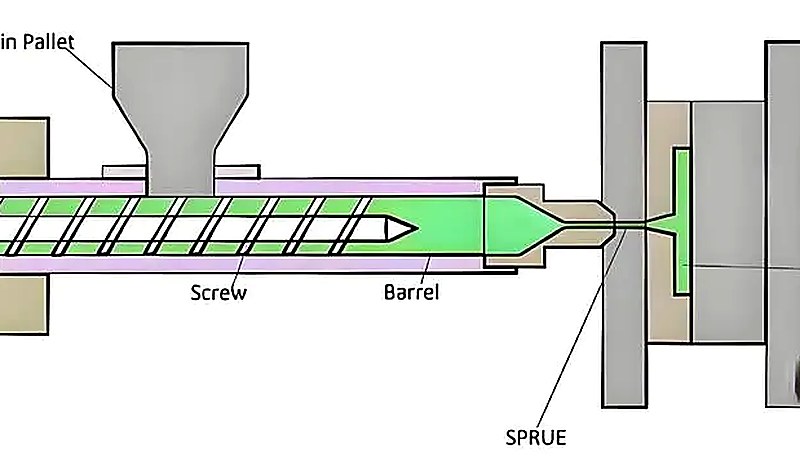
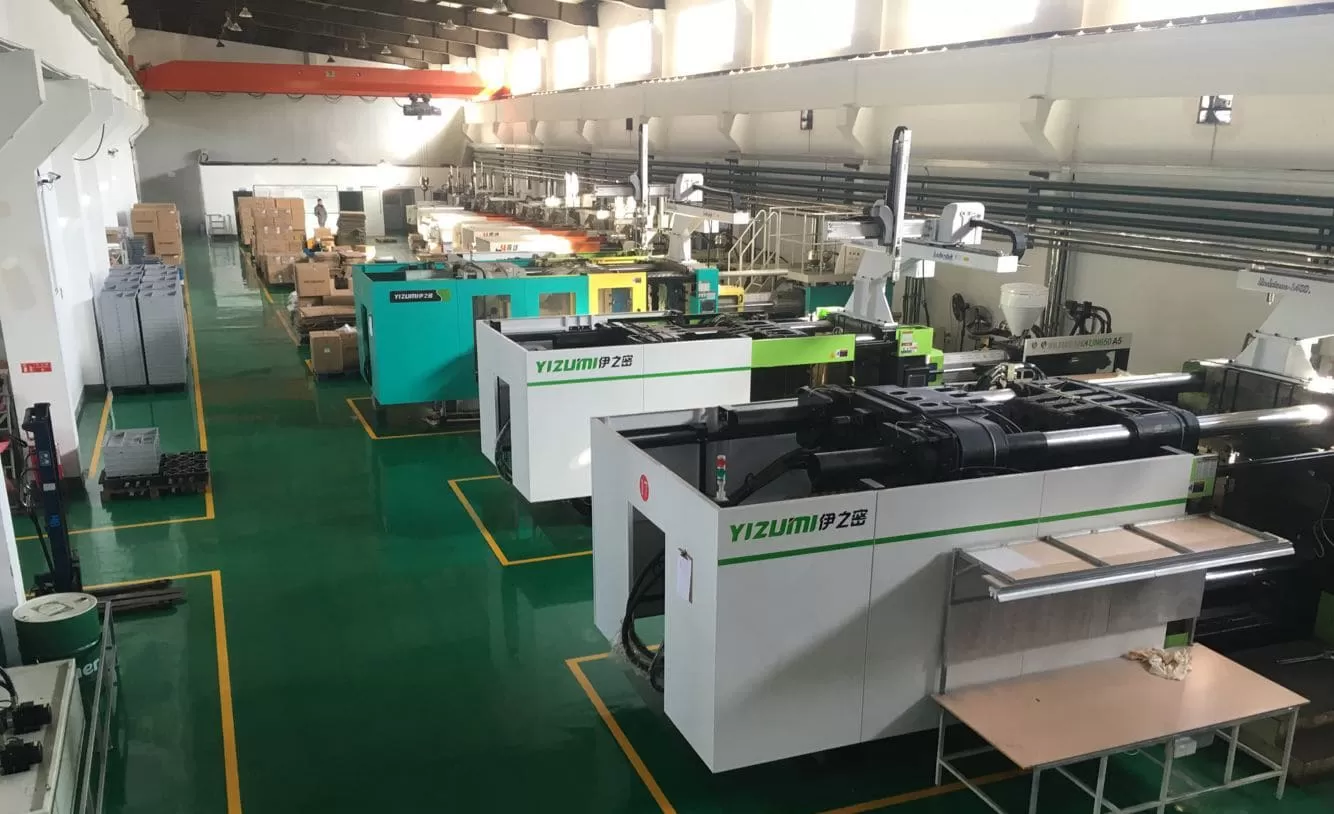
Está a punto de gastar una suma de seis cifras en un proyecto de moldeo por inyección y su proveedor acaba de entregarle un presupuesto que parece… razonable. Pero ¿cómo sabe si realmente controla sus costes y no se limita a absorber margen hasta que las órdenes de cambio devoren su presupuesto? Tras 20+ años gestionando proyectos de moldeo por inyección en nuestra fábrica de Shanghái, hemos visto todos los trucos posibles. Algunos proveedores ofrecen un precio artificialmente bajo por el utillaje para ganar el trabajo y después le cobran cada recargo de material, cada trabajo de reprocesado y cada cambio de diseño «inesperado». Otros son realmente eficientes y pueden demostrarlo con datos. Este artículo expone las pruebas concretas del control de costes que debe solicitar a cualquier proveedor de moldeo por inyección antes de firmar.
No promesas vagas, sino documentos reales, métricas reales y registros de auditoría reales que distinguen a los profesionales de los oportunistas.
- Solicite desgloses detallados del coste del utillaje que incluyan el número de cavidades, el grado de acero y la vida útil prevista del molde
- Pida un seguimiento histórico de los costes de material, no solo precios al contado, para verificar la transparencia del proveedor
- Audite los datos del tiempo de ciclo [1], las tasas de rechazo y las métricas de OEE antes de comprometerse con volúmenes de producción
- Exija precios documentados para las órdenes de cambio y una cláusula de revisión definida en su acuerdo de suministro
- Verifique la relación calidad-coste mediante la tasa de defectos por millón de piezas, no solo comparando precios unitarios
¿Por qué debe solicitar a los proveedores pruebas del control de costes?
La respuesta breve: porque un presupuesto no es una declaración de capacidad. Un precio le indica lo que un proveedor quiere cobrarle hoy. Las pruebas del control de costes le indican si puede mantener ese precio estable o si tendrá que negociar órdenes de cambio cada tres meses.\n\nPor nuestra experiencia gestionando 47 máquinas de moldeo por inyección de 90T a 1850T, hemos visto a compradores perjudicados por proveedores que ofrecieron presupuestos agresivos pero no pudieron mantener su rentabilidad. El proveedor absorbe la pérdida de la primera tirada y después introduce gradualmente aumentos de precio: recargos por materias primas que «no había previsto», modificaciones del utillaje que «no había anticipado» y disposiciones de envío que «cuestan más de lo esperado».\n\nEl coste real del moldeo por inyección no está en el presupuesto inicial.
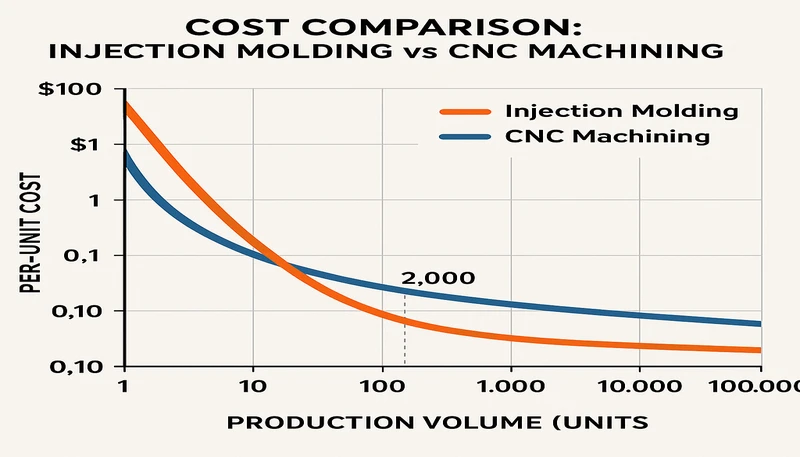
Está en el coste total de propiedad durante 12–24 meses: amortización del utillaje, variación del precio del material, tasas de rechazo y reprocesado, optimización logística y coste de oportunidad de los retrasos de producción. Un proveedor que puede documentar su estructura de costes y mostrarle cómo gestiona cada una de estas variables es fundamentalmente distinto de otro que solo le da una cifra.
¿Qué documentos demuestran que un proveedor controla sus costes?
El documento más importante que puede solicitar es un desglose detallado del coste del utillaje. No una sola línea que diga Utillaje: veintiocho mil, sino un desglose real que muestre el coste de la base del molde, el mecanizado de las cavidades, el desgaste de los electrodos, el tratamiento del acabado superficial y el grado de acero utilizado. Esto importa porque el utillaje suele representar entre el 30% y el 50% del coste de su proyecto durante el primer año, y un proveedor que no le muestra los componentes está ocultando su margen o ni siquiera lleva un seguimiento de ellos.
Este es el contenido que debe incluir un paquete fiable de documentos sobre el control de costes: Desglose del utillaje — Costes del acero, el mecanizado y el acabado. Señal de alarma si falta: el proveedor podría estar revendiendo un molde de un tercero. Historial de costes de material — Seguimiento de la variación del precio de la resina a lo largo del tiempo. Señal de alarma si falta: cada subida de precio se le repercute directamente. Tiempo de ciclo1: informe — Datos de eficiencia de producción obtenidos de tiradas reales. Señal de alarma si falta: el proveedor está estimando, no midiendo. Registro de la tasa de rechazo — Datos de uniformidad de la calidad entre tiradas de producción. Señal de alarma si falta: los costes ocultos de los defectos están incorporados a su precio unitario. Baremo de órdenes de cambio — Precios y plazos de entrega definidos para las modificaciones. Señal de alarma si falta: cada cambio se convierte en una negociación.
Si un proveedor puede presentar los cinco documentos sin vacilar, está tratando con una empresa profesional. Si no puede, se trata de una señal de riesgo; no implica necesariamente descartar el acuerdo, pero merece una investigación adicional antes de comprometer su presupuesto.
¿Cómo revelan los desgloses del coste del utillaje la transparencia del proveedor?
Un desglose del utillaje es el documento de costes más revelador que puede aportar un proveedor.
Un molde de una sola cavidad puede costar menos al principio, mientras que uno multicavidad cuesta más pero produce piezas con un tiempo de ciclo por pieza mucho menor, lo que reduce considerablemente su coste unitario cuando aumenta el volumen. Un proveedor que presupuesta una sola cavidad sin hablar de opciones multicavidad podría estar optimizando su propia sencillez, no la eficiencia de sus costes.
En nuestra fábrica de Shanghái operamos 47 máquinas de moldeo por inyección de 90T a 1850T, respaldadas por 20+ años de experiencia en utillaje y producción. Cuando proporcionamos un desglose del utillaje, especificamos el grado exacto del acero, la vida útil prevista del molde en ciclos y la estrategia de cavidades, porque el comprador merece ver los cálculos, no solo la cifra final.
¿Qué métricas de producción debe auditar antes de firmar?
El control de costes no se limita al utillaje. Una vez iniciada la producción, las métricas importantes son el tiempo de ciclo, la tasa de rechazo, la eficiencia global de los equipos (OEE2) y la tasa de entregas a tiempo. Cualquier proveedor con el que merezca la pena trabajar hace un seguimiento de estas cifras y usted debe solicitar verlas antes de comprometerse. El tiempo de ciclo es especialmente importante porque determina su coste por pieza más que casi cualquier otra variable. Un ciclo de 15 segundos frente a uno de 20 segundos en una tirada de un millón de piezas supone la diferencia entre aproximadamente 4,200 horas y 5,600 horas de máquina. Con una tarifa típica por hora de máquina, se trata de una diferencia de costes considerable. Pida a su proveedor su análisis del tiempo de ciclo: un informe real, no una estimación.
Principales valores de referencia de producción que debe solicitar a su proveedor: Variación del tiempo de ciclo — Buena: desviación inferior al 5% entre tiradas. Advertencia: más del 10% indica un proceso inestable. Tasa de rechazo — Buena: inferior al 2% en las tiradas de producción. Advertencia: más del 5% significa que los costes ocultos están incorporados a su precio unitario. OEE — Bueno: superior al 85%. Advertencia: un valor inferior al 70% indica problemas en los equipos o en la programación. Entregas a tiempo — Buenas: superiores al 95%. Advertencia: un valor inferior al 85% indica problemas de capacidad o planificación.
El proveedor debe poder mostrarle curvas de presión de inyección, cálculos del tiempo de enfriamiento y tiempos de expulsión para una geometría de pieza similar a la suya.
Un proveedor que ofrece un precio unitario competitivo pero trabaja con un 8% de rechazo le está cobrando por piezas que nunca recibe. Asume el desperdicio de material, pero lo incorpora al coste unitario, por lo que su precio por pieza conforme es en realidad superior al precio presupuestado por inyección. Solicite datos de la tasa de rechazo de las tres últimas tiradas de producción de una pieza similar.
¿Cómo puede la transparencia de los costes de material salvar su proyecto?
La transparencia de los costes de material consiste en hacer un seguimiento de los datos de precios de la resina para ayudar a los compradores a gestionar el riesgo presupuestario.
Entre 2020 y 2023, las resinas básicas como PP y PE sufrieron oscilaciones de precio del 30% al 60%. Las resinas técnicas como PC y nailon variaron aún más. Un proveedor transparente le mostrará su seguimiento de los costes de material durante los últimos 12 meses, vinculado a pedidos de compra reales. Explicará su estrategia de abastecimiento de resina: si compra en el mercado al contado, utiliza contratos o mantiene existencias estratégicas. Y dispondrá de una cláusula definida de revisión por variación del material en su acuerdo de suministro que especifique exactamente cuándo y cómo se repercuten los cambios de precio.
Ninguna de las dos opciones es ideal. Tras adquirir experiencia procesando más de 400 materiales en nuestras instalaciones, hemos aprendido que la transparencia sobre el material no se limita al precio, sino que también atañe a la gestión de riesgos. Saber que su proveedor cuenta con una cadena de suministro de resina estable protege su calendario de entrega y su presupuesto.
¿Qué costes ocultos esconden los proveedores menos reputados?
Esta es la sección que la mayoría de los proveedores no quiere que lea. Pero después de dos décadas en este sector hemos visto suficientes estructuras de costes ocultos para saber qué buscar, y creemos que los compradores merecen conocerlas. El coste oculto más habitual son los cargos por reprocesado y reparación que deberían haberse detectado durante el proceso de muestreo. Un proveedor le ofrece un precio unitario basado en un rendimiento a la primera pasada del 98%, pero su proceso real solo alcanza el 90%. La diferencia aparece en su factura como cargos por reprocesado que nunca se trataron durante la elaboración del presupuesto. Solicite a su proveedor los datos de rendimiento a la primera pasada y, en concreto, qué porcentaje de piezas supera la inspección sin ninguna operación secundaria.
El segundo son los costes de mantenimiento del utillaje que se repercuten prematuramente al comprador. Un molde de acero H13 bien mantenido debería durar entre 500K y 1M ciclos antes de necesitar un mantenimiento importante. Si su proveedor presupuesta costes de mantenimiento a los 100K ciclos, está utilizando un acero inferior como P20 [4] o haciendo funcionar el molde fuera de sus parámetros de diseño. Pida su programa de mantenimiento estándar y la vida útil prevista del molde para el grado de acero presupuestado. El tercero es el margen añadido a la logística. Algunos proveedores ofrecen precios competitivos para las piezas, pero añaden recargos del 15% al 25% al embalaje y el envío. Otros utilizan transitarios que al principio ofrecen precios bajos pero añaden recargos por aduanas, almacenamiento y documentación.
Pida a su proveedor una estimación del coste puesto en destino que incluya la entrega puerta a puerta, no solo el precio FOB. Por último, tenga cuidado con la trampa de las órdenes de cambio. Algunos proveedores trabajan con un modelo en el que el presupuesto inicial es ajustado, sabiendo que la mayoría de los proyectos requerirán al menos una revisión del diseño. Obtienen su verdadero margen con las órdenes de cambio, cobrando tarifas superiores por modificaciones que deberían costar una fracción del precio. Un proveedor con un baremo de precios publicado para las órdenes de cambio está indicando que espera una relación justa y transparente.
"Un proveedor que aporta un historial de costes de material de 12 meses demuestra una transparencia real en el control de costes, no solo una buena habilidad comercial."True
Verdadero. El seguimiento de los costes de material durante 12 meses requiere datos reales de pedidos de compra e integración con el ERP. Los proveedores que conservan y comparten estos datos han invertido en infraestructura para gestionar los costes, lo que constituye una señal clara de que pueden mantener sus precios.
"Si el precio unitario de un proveedor es el más bajo de tres presupuestos, su control de costes debe ser el mejor."False
Falso. El precio más bajo suele reflejar recortes de costes, no control de costes. Un proveedor con un precio unitario más alto pero tasas de rechazo más bajas, mayor vida útil del molde y costes de material estables casi siempre ofrecerá un coste total de propiedad inferior durante la tirada de producción.
¿Cómo se evalúa la relación calidad-coste de un proveedor?
La pieza más barata no es la mejor y la más cara no es necesariamente la de mayor calidad. Lo que busca es la mejor relación calidad-coste, y eso exige examinar la relación entre las tasas de defectos, la uniformidad y el precio a lo largo del tiempo. Empiece por solicitar datos sobre la tasa de defectos expresados como defectos por millón de oportunidades (DPMO). Se trata de una métrica de calidad estándar que normaliza las tasas de defectos entre piezas con distinta complejidad y diferentes volúmenes de producción. Un proveedor que declara 500 DPMO [5] trabaja con un nivel de calidad muy distinto al de otro con 5,000 DPMO, y el coste posterior de esos defectos (devoluciones, reclamaciones de garantía y paradas de la línea de montaje) a menudo supera el ahorro por pieza que ofrece el proveedor de menor calidad.
A continuación, solicite índices de capacidad del proceso y, en concreto, valores de Cpk3 [3] para las dimensiones críticas de piezas similares. Un Cpk de 1.33 significa que el proceso es capaz y está centrado, con una tasa de defectos de aproximadamente 63 por millón. Un Cpk inferior a 1.0 significa que el proceso no es capaz de cumplir las especificaciones de forma constante, independientemente del aspecto que tuvieran las piezas de la muestra inicial. Después, evalúe su uniformidad a lo largo del tiempo. Solicite datos de calidad de tres tiradas de producción distintas de una pieza similar, separadas por al menos 30 días.
Si la tasa de defectos salta del 0.5% al 3% entre tiradas, su proceso no es estable, y la inestabilidad del proceso es un coste que acabará apareciendo en su factura de una forma u otra.
Trabajar con sistemas ISO 9001, ISO 13485, ISO 14001 e ISO 45001 significa que contamos con la infraestructura de medición necesaria para proporcionar estos datos. Nuestros 8 ingenieros sénior y 120+ trabajadores de producción operan dentro de un sistema que hace un seguimiento de cada dimensión crítica, cada caso de rechazo y cada desviación del tiempo de ciclo, porque no se puede controlar lo que no se mide.
Trabajar con sistemas ISO 9001, ISO 13485, ISO 14001 e ISO 45001 con un equipo de más de 120 personas en producción significa que los datos de calidad no son una idea de última hora: están integrados en cada tirada de producción. Cuando solicita datos de Cpk o DPMO, los extraemos del mismo sistema que nuestros ingenieros utilizan a diario.
"Solicitar datos de Cpk a su proveedor es más útil que inspeccionar piezas de muestra, porque Cpk mide la capacidad del proceso a largo plazo en lugar del resultado de un único lote."True
Verdadero. Las piezas de muestra solo representan un momento de la producción. Los valores de Cpk [3], calculados a partir de datos continuos de control estadístico del proceso, le indican si el proveedor puede mantener la calidad durante miles de tiradas, que es lo que realmente determina su coste total.
"Un proveedor con certificación ISO 9001 tiene automáticamente un mejor control de costes que uno que no la posee."False
Falso. La certificación ISO 9001 significa que un proveedor cuenta con un sistema documentado de gestión de la calidad, pero no garantiza la eficacia del control de costes. El certificado le indica que el sistema existe; los datos (tasas de rechazo, tiempos de ciclo y DPMO) le indican lo bien que funciona.
¿Cuándo debe rechazar la propuesta de costes de un proveedor?
Saber cuándo retirarse es tan importante como saber cuándo firmar. Después de auditar cientos de propuestas de proveedores, estas son las señales de alarma claras que deberían hacerle reconsiderar la decisión: en primer lugar, el proveedor se niega a facilitar cualquier desglose de costes más allá de un precio total. No se trata de confidencialidad, sino de transparencia. Todo proveedor legítimo conoce su propia estructura de costes. Si no quiere compartirla, la razón es que sus costes no son competitivos o que planea trasladarle costes más adelante. En segundo lugar, la propuesta incluye condiciones vagas o inexistentes sobre la revisión de precios por variación del material.
Si el contrato dice «precios sujetos a cambios según los costes del material» sin definir el umbral, la fórmula o el plazo de notificación, está firmando un cheque en blanco. Una cláusula de revisión justa especifica el índice utilizado, el umbral porcentual que activa un cambio y un plazo mínimo de preaviso. En tercer lugar, no hay ningún cliente de referencia con el que pueda hablar. Todo proveedor consolidado tiene clientes dispuestos a responder por él. Si no puede facilitar una sola referencia, o si todas las referencias corresponden a proyectos diminutos e imposibles de verificar, eso dice algo sobre su historial. En cuarto lugar, el precio parece demasiado bueno. En el moldeo por inyección existe un límite real por debajo del cual un proveedor no puede entregar piezas de calidad.
Si un presupuesto es entre un 30% y un 40% inferior a los demás, están recortando algo: el grado de acero, el número de cavidades, el proceso de calidad o las tres cosas. Ese descuento le costará caro más adelante. Con 30+ jefes de proyecto de habla inglesa que coordinan proyectos internacionales y unas instalaciones completas para moldes de inyección capaces de entregar 100+ juegos de moldes al mes, estructuramos nuestras propuestas para que sean transparentes desde el principio. Si nuestro precio no es el más bajo, podemos mostrarle exactamente por qué y qué riesgo oculto probablemente le está haciendo asumir la alternativa de menor precio.
Con 30+ jefes de proyecto de habla inglesa, unas instalaciones completas para moldes de inyección y capacidad para 100+ juegos de moldes al mes, incorporamos la transparencia a cada propuesta, porque las relaciones comerciales sostenibles se basan en datos compartidos, no en márgenes ocultos.
Preguntas frecuentes
¿Qué documentos de costes debo solicitar a un proveedor de moldeo por inyección?
Solicite cinco documentos esenciales a cualquier proveedor de moldeo por inyección antes de firmar: un desglose detallado del utillaje que muestre el grado de acero y el número de cavidades, un historial de costes de material de 12 meses con datos reales de pedidos de compra, informes de análisis del tiempo de ciclo para geometrías de piezas comparables, registros de la tasa de rechazo de tiradas de producción recientes y un baremo publicado de precios para las órdenes de cambio. En conjunto, estos documentos revelan si el proveedor controla realmente su estructura de costes o si ofrece un presupuesto agresivo para ganar el trabajo y planea recuperar el margen mediante cargos ocultos más adelante en el ciclo de vida del proyecto.
¿Cómo verifico la afirmación de un proveedor sobre el tiempo de ciclo?
Solicite un informe de análisis del tiempo de ciclo con curvas de presión de inyección, cálculos del tiempo de enfriamiento y tiempos de expulsión para una geometría de pieza similar a la suya. Los datos medidos en tiradas de producción reales son mucho más fiables que las estimaciones. Compare el tiempo de ciclo declarado con los valores de referencia del sector para el material y la complejidad de la pieza. Un proveedor que solo puede facilitar estimaciones teóricas en lugar de datos de producción medidos podría no tener el control del proceso que afirma, lo que pone en riesgo su calendario de entrega y su coste por pieza.
¿Cuál es una tasa de rechazo razonable para la producción de moldeo por inyección?
En tiradas de producción de piezas técnicas, una tasa de rechazo inferior al 2% se considera buena, mientras que cualquier valor superior al 5% indica inestabilidad del proceso. Recuerde que la tasa de rechazo afecta directamente a su coste efectivo por pieza: un proveedor que ofrece un precio unitario inferior pero trabaja con un 8% de rechazo podría costarle en realidad más por pieza conforme que otro con un precio presupuestado superior y un 1% de rechazo. Solicite siempre datos de rechazo de las tres últimas tiradas de producción de una pieza similar para verificar la uniformidad.
¿Cómo debe gestionarse el aumento de los costes de material en un acuerdo de suministro?
Una cláusula de revisión justa especifica el índice de precios o valor de referencia utilizado para hacer un seguimiento de los costes de material, el umbral porcentual que activa un ajuste de precio (normalmente un movimiento del 3% al 5%), un plazo mínimo de preaviso de 30 días antes de que entre en vigor cualquier cambio y una fórmula clara para calcular el importe del ajuste. Evite los acuerdos que se limiten a indicar que los precios están sujetos a cambios sin definir estos parámetros, ya que conceden al proveedor un poder de fijación de precios ilimitado y exponen su presupuesto a aumentos de costes imprevisibles.
¿Qué indica el OEE sobre el control de costes de un proveedor?
El OEE (eficiencia global de los equipos) es una métrica de producción integral que mide el porcentaje del tiempo de fabricación planificado que es realmente productivo. Combina tres factores distintos en una sola cifra: disponibilidad del equipo (tiempo de actividad), velocidad de rendimiento (tiempo de ciclo real frente al teórico) y tasa de calidad a la primera (piezas conformes frente al total de piezas producidas). Un OEE superior al 85% indica una operación bien gestionada con un tiempo de inactividad mínimo y una producción constante. Un valor inferior al 70% indica problemas de los equipos, ciclos lentos o problemas de calidad que aumentarán sus costes.
¿Puedo confiar en un proveedor que cuenta con certificación ISO pero no comparte datos de costes?
La certificación ISO confirma que existe un sistema documentado de gestión de la calidad en las instalaciones, pero por sí sola no garantiza la transparencia ni la eficacia del control de costes. Un proveedor puede contar con una certificación ISO 9001 válida y aun así trabajar con prácticas deficientes de gestión de costes o estructuras de precios opacas que ocultan margen. Verifique siempre las afirmaciones sobre el control de costes con datos operativos reales: desgloses del utillaje, historiales de costes de material, tasas de rechazo e informes del tiempo de ciclo. Considere el certificado ISO el requisito mínimo de acceso a la evaluación, no la conclusión de su proceso de diligencia debida.
¿Qué costes ocultos debo vigilar en los presupuestos de moldeo por inyección?
Vigile cuatro costes ocultos habituales en los presupuestos de moldeo por inyección: cargos por reprocesado derivados de tasas deficientes de rendimiento a la primera que deberían haberse detectado durante el muestreo, costes prematuros de mantenimiento del utillaje que indican el uso de grados de acero inferiores, recargos logísticos sobre el embalaje y el transporte que inflan considerablemente su coste real puesto en destino y primas por órdenes de cambio diseñadas para recuperar el margen perdido en el presupuesto inicial reducido. Protéjase solicitando estimaciones del coste puesto en destino, datos del rendimiento a la primera, especificaciones de la vida útil prevista del molde y un baremo publicado de órdenes de cambio.
¿Cuántos proveedores debo comparar antes de elegir uno?
Compare al menos tres proveedores cualificados, pero céntrese en el coste total de propiedad y no solo en el precio unitario. Evalúe el coste del utillaje por ciclo de vida útil previsto para comprender la amortización, el coste unitario efectivo después de ajustarlo según las tasas de rechazo, las condiciones de revisión por variación del material y su impacto durante 12 a 24 meses, y los precios de las órdenes de cambio que reflejan la dinámica real del proyecto. El presupuesto inicial más barato rara vez ofrece el coste total más bajo durante una relación de producción sostenida; los proveedores transparentes con precios iniciales ligeramente superiores suelen ahorrarle más a largo plazo.
¿Está preparado para trabajar con un proveedor que le muestra los cálculos? En ZetarMold proporcionamos desgloses detallados del utillaje, historiales de costes de material, análisis del tiempo de ciclo y métricas de calidad, porque las asociaciones transparentes producen mejores resultados. Solicite un presupuesto gratuito y compruebe la diferencia que supone un control de costes documentado para su próximo proyecto de moldeo por inyección.
tiempo de ciclo: El tiempo de ciclo es el tiempo total desde el cierre hasta la apertura del molde para una inyección, incluidas la inyección, la compactación, el enfriamiento y la expulsión. ↩
OEE: El OEE es una métrica que mide el tiempo de fabricación productivo como Disponibilidad por Rendimiento por Calidad. ↩
Cpk: Cpk se define como el índice de capacidad del proceso que mide con qué constancia se mantiene un proceso dentro de los límites de especificación. ↩