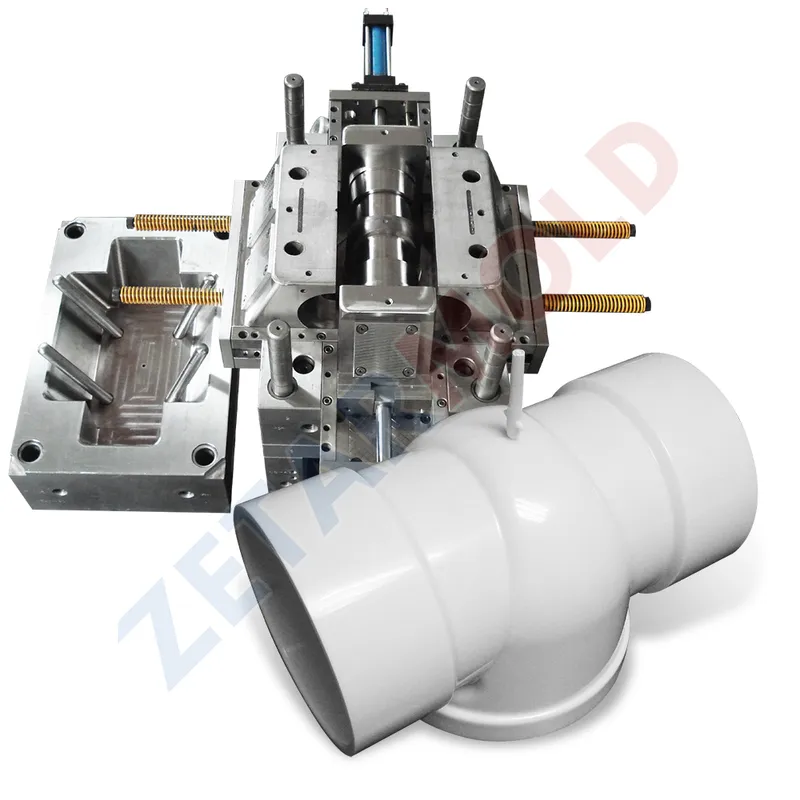
Küçük Parti Kalıp Çeliği Nedir?
Küçük parti kalıp çeliği çözümleri, tasarımları test etmek ve özel parçaları verimli bir şekilde oluşturmak için otomotiv ve medikal gibi endüstriler için gerekli olan prototipleme veya düşük hacimli üretim için küçük miktarlarda çelik kalıplar üretmeyi ifade eder.
Küçük parti kalıp çeliği çözümleri, tipik olarak prototipleme, test veya düşük hacimli üretim için sınırlı miktarlarda çelik kalıplar üretmeyi içerir. Yüksek hacimlere ve ölçek ekonomilerine odaklanan seri üretimin aksine, küçük seri üretim, büyük ölçekli kalıp yapımının yüksek ön maliyetleri olmadan hızlı geliştirme ve özelleştirmeye ihtiyaç duyan endüstrilere hitap eder. Çelik kalıplar, dayanıklılıkları ve hassasiyetleri nedeniyle tercih edilir, bu da onları yüksek doğruluk ve güç gerektiren parçalar oluşturmak için ideal hale getirir. Bu yaklaşım, üreticilerin tasarımları test etmesine, konseptleri doğrulamasına ve ürünleri pazara daha hızlı ve daha uygun maliyetli bir şekilde sunmasına olanak tanıyarak prototipleme ile tam ölçekli üretim arasındaki boşluğu doldurur.
Küçük parti kalıp çeliği çözümleri, kalıpları hızlı bir şekilde oluşturmak için genellikle CNC işleme veya 3D baskı gibi gelişmiş üretim tekniklerini kullanır. Bu kalıplar, uygulamaya bağlı olarak enjeksiyon kalıplama, döküm veya diğer süreçler yoluyla parça üretmek için kullanılabilir. Süreç, özellikle üretim çalışmaları küçük olduğunda (örneğin, 10-500 birim) değerlidir, esneklik sağlar ve israfı azaltır. İster yeni bir ürünü test eden bir startup ister bir tasarımı rafine eden yerleşik bir şirket olsun, küçük parti kalıp çeliği çözümleri yeniliğe giden pratik ve verimli bir yol sunar.
Küçük Parti Enjeksiyon Kalıplama:
Tanım: Prototip geliştirme ile seri üretim arasında köprü kuran, tipik olarak 100-1.000 bileşen üreten bir üretim süreci. Temel avantajlar: düşük başlangıç maliyeti, hızlı teslimat (2-4 hafta) ve süreç esnekliği; ürün doğrulama, pazar testi veya özelleştirilmiş küçük parti siparişleri için idealdir.
Teknik Özellikler:
① Kalıp Ekonomisi: Basitleştirilmiş kalıplar veya alüminyum kalıplar (geleneksel çelik kalıplara kıyasla) kullanarak ilk kalıp maliyetlerini 60-85% azaltır.
② Malzeme Çok Yönlülüğü: Mühendislik termoplastikleri (ABS, PC, PA66) ve özel renk formülasyonları ile uyumludur.
③ Çevrim Verimliliği: Parça başına 15-90 saniyelik döngü sürelerine ulaşarak, seri üretim hızında katmanlı üretim (3D baskı) ve CNC işlemeden daha iyi performans gösterir.
Küçük Parti Kalıpları İçin Ne Tür Çelikler Kullanılır?
Tanım: Küçük parti enjeksiyon kalıplama için kalıp çeliği malzemeleri maliyet, dayanıklılık ve işleme verimliliğini dengelemelidir. Yaygın olarak kullanılan tipler:
① Önceden sertleştirilmiş Kalıp Çeliği (örn. S45C, S50C):
- Teslimatta HRC 30-40'a kadar önceden sertleştirilmiştir.
- Isıl işlem görmeden doğrudan işlenebilir.
- Hizmet ömrü: 5.000 enjeksiyon döngüsü.
- Küçük-orta ölçekli seri üretim için uygundur.
② Alüminyum Kalıp Malzemeleri (örn. 7075 alüminyum alaşımı):
- Son derece düşük maliyetli, hızlı dönüşlü kalıplar için kullanılır.
- Hizmet ömrü: 1.000 enjeksiyon döngüsü.
- Yüzlerce parçalık partiler için uygundur.
③ 3D Baskı Kalıp Malzemeleri (örneğin, yüksek sıcaklık reçineleri veya metal dolgulu polimerler):
- Son derece düşük maliyetli, hızlı dönüşlü kalıplar için kullanılır.
- Hizmet ömrü: 500 enjeksiyon döngüsü.
- Yüzlerce parçalık partiler için uygundur.
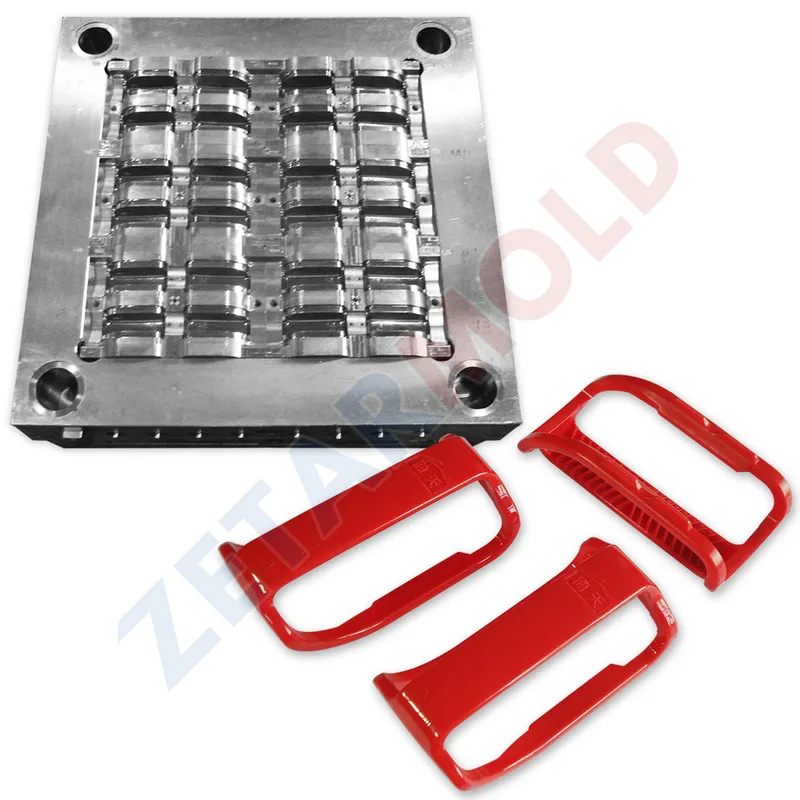
Uygulama Senaryosu Karşılaştırması:
| Senaryo | Önerilen Kalıp Çeliği | Tipik Kullanım Ömrü (Döngüler) | Uygulanabilirlik |
|---|---|---|---|
| Prototip Doğrulama/Ultra Küçük Partiler | 7075 Alüminyum | 500-1,000 | Düşük maliyetli hızlı yineleme |
| Küçük-Orta Parti Üretim | Düşük Karbonlu Çelik (S45C/S50C) | 1,000-5,000 | Maliyet-dayanıklılık dengesi |
| 3D Baskı Kalıp | Yüksek Sıcaklık Reçineleri veya Metal Dolgulu Polimerler | 100-500 | Daha sağlam ihtiyaçlar için PP, PE, ABS ve hatta PC gibi termoplastikler |
Küçük Parti Kalıp Çelik Çözümleri Neden Önemlidir?
Küçük parti kalıp çeliği, maliyet verimliliği, tasarım değişikliklerinde esneklik, daha hızlı pazara sunma süresi ve azaltılmış risk açısından önemlidir, bu da onları yeni başlayanlar ve hızlı inovasyona ihtiyaç duyan endüstriler için ideal hale getirir.
Küçük parti kalıp çeliği çözümleri, özel ihtiyaçlara cevap veren benzersiz avantajlar sunarak modern üretimde kritik bir rol oynamaktadır. İşte önemli olmalarının temel nedenleri:
① Maliyet Verimliliği: Büyük ölçekli üretimin yüksek kalıp maliyetlerinden kaçınarak, küçük parti çözümleri şirketlerin önemli bir mali yük olmadan sınırlı üretimler yapmasını olanaklı kılar.
② Esneklik: Üreticiler, test geri bildirimlerine dayanarak tasarımları hızla uyarlayabilir, bu da tam bir üretim döngüsüne bağlanmadan yinelemeli iyileştirmelere olanak tanır.
③ Pazara Sürüş Hızı: Hızlı kalıp üretimi, geliştirme sürecini hızlandırarak şirketlerin rekabetçi pazarlarda ürünleri daha hızlı piyasaya sürmesini sağlar.
④ Azaltılmış Risk: Bir ürünü küçük bir partiyle test etmek, şirketlerin ölçeklendirmeden önce pazar tepkisini değerlendirebilmesi nedeniyle finansal riski en aza indirir.
Bu yaklaşım özellikle yeni kurulan şirketler, niş pazarlar veya tüketici elektroniği ya da tıbbi cihazlar gibi hızla gelişen taleplere sahip, özelleştirme ve hızın çok önemli olduğu sektörler için değerlidir.
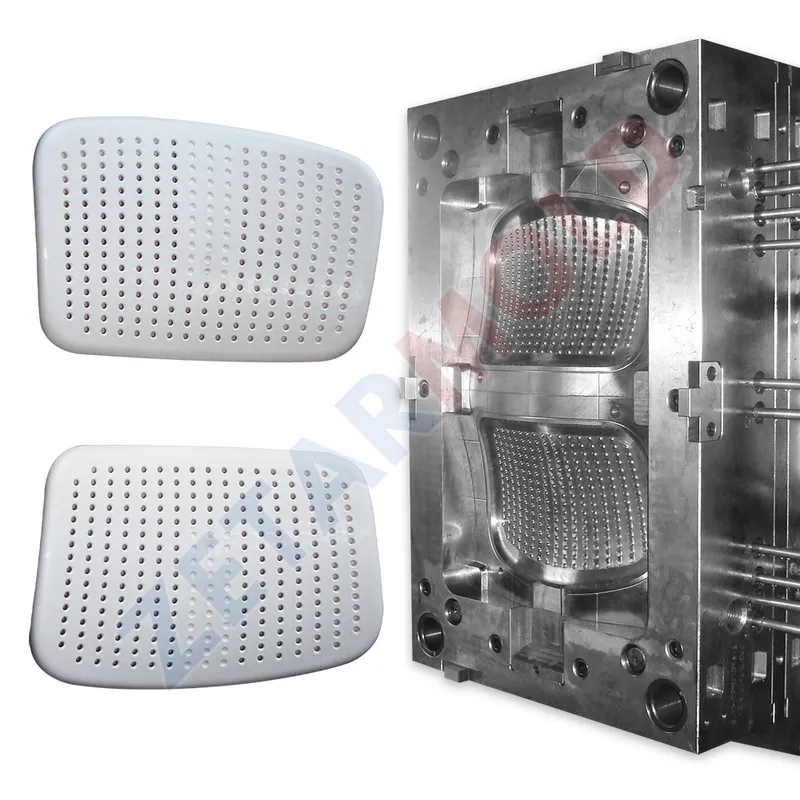
Küçük Parti Kalıp Çeliği için Üretim Süreçleri
3D baskı, CNC işleme, reçine dökümü ve hibrit yöntemler gibi teknolojiler, hassasiyet, hız ve maliyet tasarrufu sunan küçük seri kalıp üretimini yönlendirir.
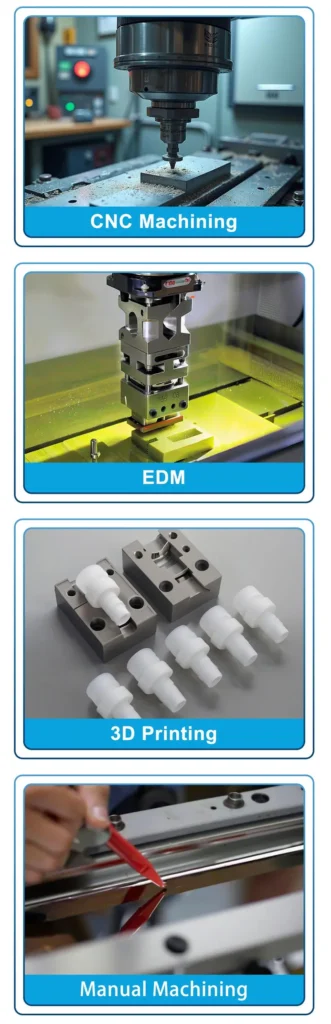
Küçük parti kalıp üretimi, hassasiyet ve hız elde etmek için gelişmiş teknolojilerden yararlanır. Yaygın yöntemler şunları içerir:
① CNC İşleme:
• Bilgisayarlı Sayısal Kontrol (CNC) işleme, sıkı toleranslara sahip karmaşık geometriler oluşturmak için otomatik araçlar kullanır.
• Avantajlar: Hassasiyeti ve çok yönlülüğü nedeniyle küçük seri üretimde yaygın olarak kullanılır.
② Elektrik Deşarjlı İşleme (EDM):
• Malzemeyi aşındırmak için elektrik kıvılcımlarını kullanarak karmaşık ayrıntılar veya işlenmesi zor özellikler oluşturur.
• Avantajlar: Yüksek hassasiyet gerektiren küçük, detaylı kalıplar için idealdir.
③ 3D Baskı (Katmanlı Üretim):
• Genellikle prototipleme veya karmaşık tasarımlar için katman katman kalıplar oluşturan gelişmekte olan teknoloji.
• Avantajlar: Kısa süreli çalışmalar için uygun maliyetlidir, ancak dayanıklılık geleneksel çelik kalıpların gerisinde kalabilir.
④ Elle İşleme ve Son İşlem:
• Yetenekli zanaatkarlar, belirli dokular veya detaylar elde etmek için manuel teknikler kullanır.
• Avantajlar: Son derece özelleştirilmiş veya zanaatkar kalıplar için mükemmeldir.
Küçük Parti Kalıp Çeliği Çözümlerinden Yararlanan Sektörler
Otomotiv, tıp, tüketim malları ve elektronik gibi sektörler, prototip oluşturma ve sınırlı miktarlarda özel, yüksek kaliteli parçalar üretmek için küçük parti kalıp çeliği çözümlerinden yararlanır.
Küçük parti kalıp çeliği çözümleri, inovasyon ve özelleştirmeyi destekleme kabiliyetleri nedeniyle çeşitli sektörlerde yaygın olarak benimsenmektedir. Kilit sektörler şunlardır:
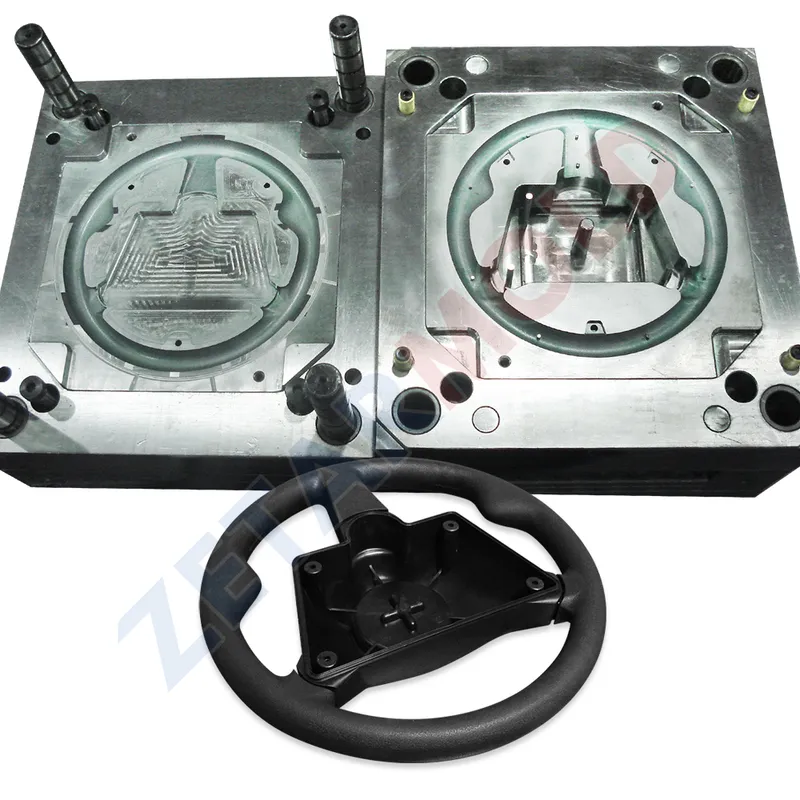
① Otomotiv: Gösterge panelleri, tamponlar veya motor parçaları gibi bileşenlerin prototipini oluşturmak için kullanılır ve mühendislerin seri üretimden önce işlevselliği ve uyumu test etmesine olanak tanır.
② Tıbbi: Hassasiyetin ve küçük üretim serilerinin kritik olduğu implantlar, cerrahi aletler veya protezler gibi özel cihazlara yönelik kalıplar oluşturmak için gereklidir.
③ Tüketim Malları: Özellikleri iyileştirmek ve tüketici ilgisini değerlendirmek için mutfak aletleri veya oyuncaklar gibi yeni ürün tasarımlarının test edilmesini sağlar.
④ Elektronik: Muhafazalar, konektörler veya diğer bileşenler için kalıpların üretimini destekleyerek küçük ölçekli üretimlerde uyumluluk ve dayanıklılık sağlar.
Doğru Küçük Parti Kalıp Çeliği nasıl seçilir?
Küçük partili enjeksiyon kalıplama ihtiyaçları için, kalıp çeliği seçimi maliyet etkinliği, üretim verimliliği ve malzeme performansı arasında denge kurmalıdır. İşte teknik gereksinimlere ve üretim özelliklerine dayalı yapılandırılmış bir rehber:
Malzeme Seçimi için Temel Hususlar:
① Üretim Hacmi: Küçük partilerle (5.000 çevrimden az) uğraşırken, yalnızca aşırı dayanıklılığa odaklanmak yerine daha düşük başlangıç maliyetlerine sahip ve daha hızlı işlenebilen malzemeleri önceliklendirin.
② Plastik Türü: PVC gibi korozif plastikler için korozyona dayanıklı çelik kullanılmalıdır. PP ve ABS gibi genel amaçlı plastikler ise malzeme seçimi için daha fazla seçenek sunar.
③ Yüzey İşlemi: Yüksek parlaklıklı uygulamalar, örneğin şeffaf parçalar, ayna parlaklığında parlatılabilen yüksek saflıkta çelikler gerektirir.
④ Termal Yük: Düşük ısılı plastikler kalıp üzerindeki termal gerilimi azaltır. PEEK gibi yüksek sıcaklıklı reçineler ısıya dayanıklı çelikler gerektirir.
Dava:
Doğru küçük parti kalıp çeliğini seçmek için üretim hacmini, parça karmaşıklığını, kalıplanan malzemeyi ve bütçeyi değerlendirmek gerekir. S45C/S50C, çoğu küçük parti senaryosunda maliyet-performans dengesi açısından tercih edilir:
① Üretim Hacmi: 100 parçanın altı için alüminyum; on binlere kadar için S50C.
② Parça Karmaşıklığı ve Yüzey Kalitesi: S50C karmaşık tasarımlar veya parlatılmış yüzeyler.
③ Kalıplanan Malzeme: Aşındırıcı olanlar için 4Cr13.
④ Maliyet Kısıtlamaları: Başlangıç maliyetlerini kalıp ömrüne karşı tartın.
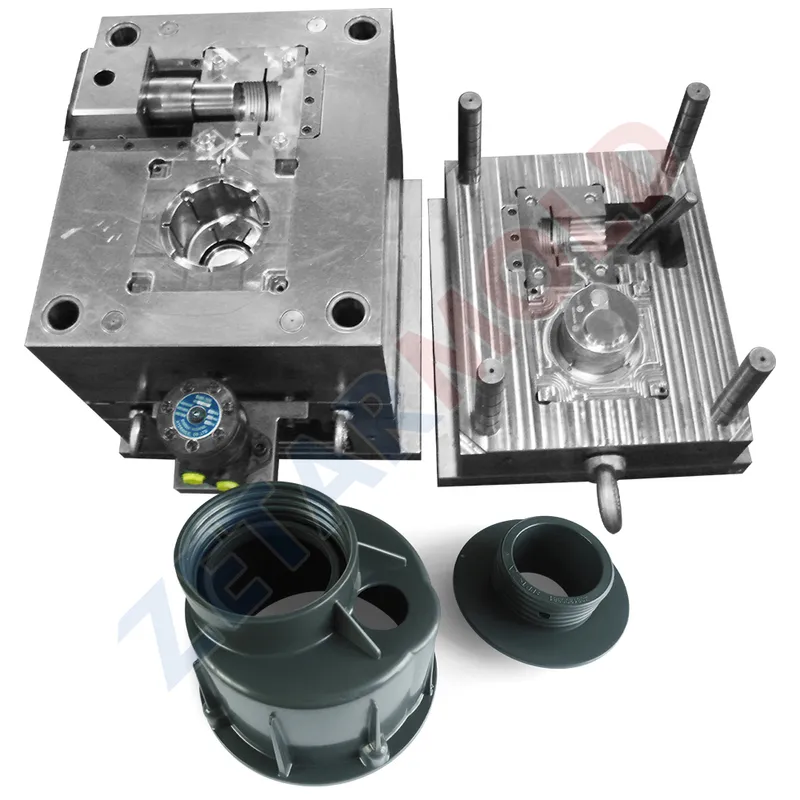
Küçük Parti Kalıp Çelik Çözümü
Zetar Mold ile esnek, uygun maliyetli özel enjeksiyon kalıplamayı keşfedin. Küçük parti ürünler ve prototipler için mükemmeldir, maliyetleri ve teslim sürelerini azaltır.
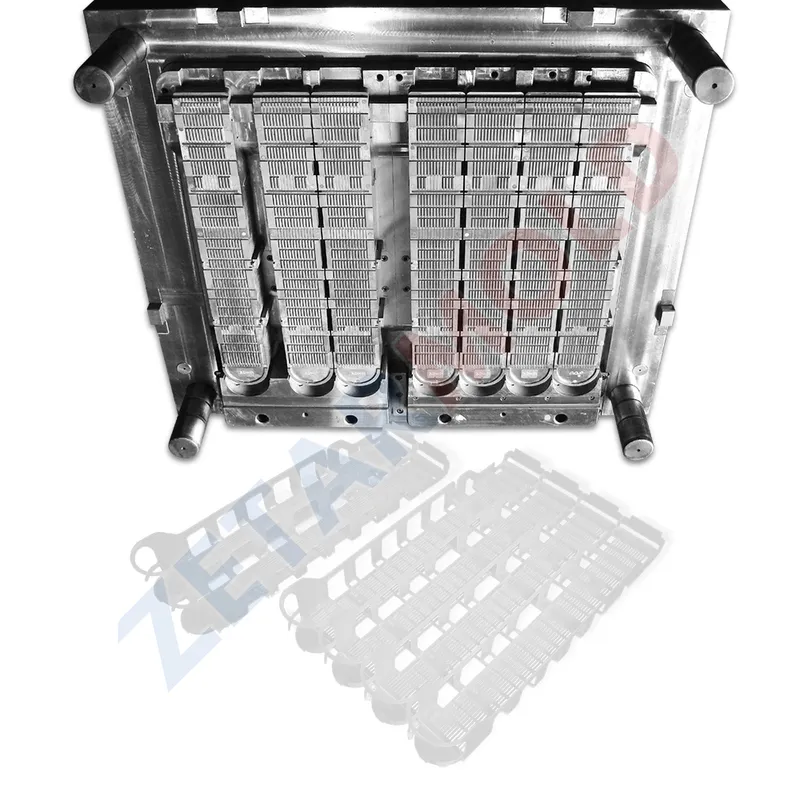
Küçük Parti Enjeksiyon Kalıp Çeliği Seçimi için Kaynaklar
Düşük Hacimli ve Yüksek Hacimli Enjeksiyon Kalıplama için Kalıp Çeliği Seçimindeki Kritik Farklar
Enjeksiyon kalıp çeliği seçimi, düşük hacimli ve yüksek hacimli uygulamalar arasında, esas olarak malzeme performansı, maliyet kontrolü ve süreç optimizasyonu açısından önemli farklılıklar gösterir. Aşağıda temel farklılıkların karşılaştırmalı bir analizi yer almaktadır:
1. Temel Performans Gerekliliklerindeki Farklılıklar:
① Aşınma Direnci ve Servis Ömrü:
- Yüksek hacimli kalıplar: >500.000 çevrimlik yüksek sertlikte, yüksek aşınma dayanımlı çelikler (örn. H13/2344, S136) gerektirir. Yüzey nitrürleme/borlama ile birlikte ön sertleştirilmiş çelikler (718H) veya sıcak iş çelikleri (3Cr2W8V) kullanın.
- Düşük hacimli kalıplar: P20 veya 2738 gibi orta sınıf çelikler yeterlidir (100.000-200.000 döngü) ve temel su verme gerektirir.
② Termal Kararlılık ve İletkenlik:
- Yüksek hacimli kalıplar: Deformasyonu en aza indirmek için düşük termal genleşmeye ve düzgün ısı dağılımına sahip yüksek iletkenlikli çeliklere (örn. NAK80) öncelik verin. Sıcak iş çelikleri termal yorulmaya karşı dayanıklı olmalıdır.
- Düşük hacimli kalıplar: Karbon çelikleri (S50C) veya yerli kaliteler kısa vadeli termal talepleri karşılar.
2. Maliyet ve Süreç Optimizasyon Stratejileri:
① Malzeme Maliyeti Öncelikleri:
- Yüksek hacimli kalıplar: Yüksek performanslı alaşımlı çelikler (örneğin, ithal Cr12MoV, Hitachi çelikleri) uzun vadeli yatırım getirisi ile daha yüksek ön maliyetleri haklı çıkarır.
- Düşük hacimli kalıplar: Uygun maliyetli yerli P20, S50C veya karbon çeliklerini tercih edin.
② Isı/Yüzey İşlemleri:
- Yüksek hacimli kalıplar: Gelişmiş işlemler (çift normalleştirme + temperleme) ve kaplamalar (iyon nitrürleme, TD kaplama) korozyon ve yapışma direncini artırır.
- Düşük hacimli kalıplar: Gaz nitrürleme veya temel su verme gibi basitleştirilmiş işlemler.
3. Kalıp Yapısı ve Üretim Uyarlanabilirliği:
① Yapısal Karmaşıklık ve Bakım:
- Yüksek hacimli kalıplar: Bölünmüş yapılar stresi azaltır; hassas maça çekme mekanizmaları ve nokta atışı kapı tasarımları verimlilik sağlar.
- Düşük hacimli kalıplar: Basitlik için ejektör pimli tek parçalı hat tasarımları.
② Üretim Ortamı Uyumluluğu:
- Yüksek hacimli kalıplar: Otomotiv/tıbbi uygulamalar için yüksek cilalı çelikler (örn. ayna cilalı S136) gerektirir.
- Düşük hacimli kalıplar: Yüzey kalitesi yerine işlenebilirliğe öncelik verin.
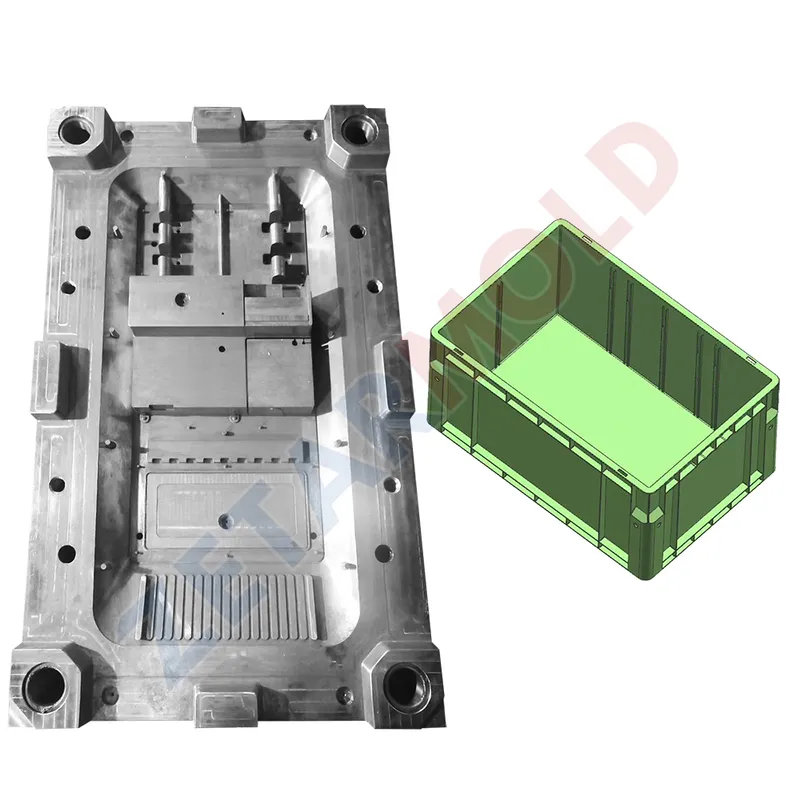
Küçük Parti Kalıp Çeliği Üretiminde Karşılaşılan Zorluklar
Küçük parti kalıp çeliği üretimindeki zorluklar arasında birim başına daha yüksek maliyetler, kalite tutarlılığının sağlanması ve hassas görevlerin üstesinden gelmek için vasıflı işgücü ihtiyacı yer almaktadır.
Küçük seri üretim, üreticilerin ele alması gereken farklı zorluklarla birlikte gelir:
① Daha Yüksek Birim Başına Maliyet: Sabit maliyetler (örneğin, tasarım, işleme) daha az birime yayılır ve kalıp başına maliyeti artırır.
② Kalite Tutarlılığı: Kapsamlı süreç optimizasyonu olmadan küçük üretim serileri boyunca homojen kaliteyi korumak zordur.
③ Kalifiye İşgücü İhtiyaçları: Hassas görevler, az bulunan veya pahalı olabilen deneyimli işçiler gerektirir.
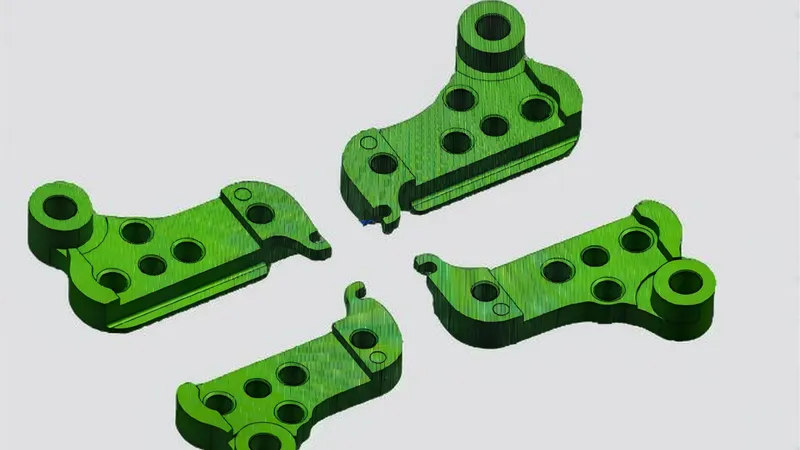
Küçük Parti Kalıpları için Tasarım Kılavuzları
Küçük parti kalıpları için tasarım yönergeleri arasında geometriyi basitleştirmek, tek tip duvar kalınlığı sağlamak, çekim açıları eklemek ve verimli ve hatasız üretim için kapı yerleşimini optimize etmek yer alır.
Etkili kalıp tasarımı, verimliliği ve kaliteyi sağlamak için küçük seri üretimde kritik öneme sahiptir. Temel yönergeler şunları içerir:
① Geometriyi Basitleştirin: İşleme karmaşıklığını ve maliyetlerini azaltmak için yuvarlatılmış köşelere sahip basit şekiller kullanın.
② Tekdüze Duvar Kalınlığı: Düzgün soğumayı sağlamak ve çarpılma gibi kusurları önlemek için tutarlı bir kalınlık (örneğin 1-3 mm) koruyun.
③ Taslak Açıları: Parça çıkarmayı kolaylaştırmak ve kalıp aşınmasını azaltmak için 1-2° açılar ekleyin.
④ Yolluk Yerleşimi: Eşit malzeme akışını teşvik etmek ve kusurları en aza indirmek için yollukları merkezi olarak konumlandırın.
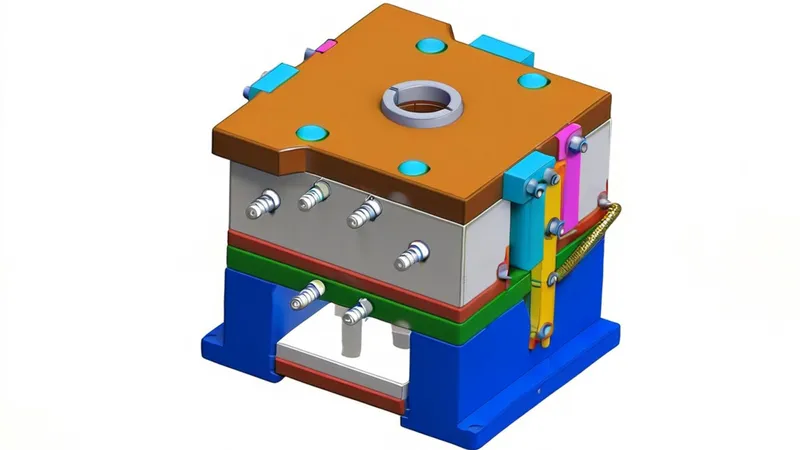
Zorlukların Üstesinden Gelmek için Çözümler ve En İyi Uygulamalar
Küçük parti zorluklarına yönelik çözümler arasında projelerin gruplandırılması, otomasyonun kullanılması ve üretimi optimize etmek için önceden sertleştirilmiş çelikler gibi uygun maliyetli malzemelerin seçilmesi yer almaktadır.
Küçük seri üretim zorluklarının üstesinden gelmek için üreticiler bu stratejileri benimseyebilir:
① Birden Fazla Projeyi Toplu İşleyin: Kurulum maliyetlerini paylaşmak ve birim başına giderleri azaltmak için küçük siparişleri birleştirin.
② Otomasyonu Uygulayın: İşçilik bağımlılığını en aza indirmek ve tutarlılığı artırmak için CNC makineleri gibi otomatik araçlar kullanın.
③ Uygun Maliyetli Malzemeler Seçin: Malzeme ve işleme maliyetlerini düşürmek için ön sertleştirilmiş çelikleri veya alüminyumu tercih edin.
Küçük Parti Üretimde Maliyet Yönetimi ve Kalite Kontrol
1. Maliyet Yönetimi:
Küçük seri üretimde maliyet yönetimi, malzeme kullanımının optimize edilmesini, 3D baskı gibi teknolojilerden yararlanılmasını ve satın alınabilirliği korumak için özel görevlerde dış kaynak kullanımını içerir.
Maliyetleri kontrol altında tutmak küçük ölçekli işletmelerin başarısı için hayati önem taşır. Etkili stratejiler şunları içerir:
① Malzeme Optimizasyonu: Kalıpları israfı en aza indirecek ve yalnızca gerekeni kullanacak şekilde tasarlayın.
② Teknoloji Kullanımı: Başlangıç kalıplama maliyetlerini azaltmak için prototipleme amacıyla 3D baskı kullanın.
③ Uzmanlığı Dış Kaynak Kullanma: Şirket içi genel giderlerden kaçınmak için özel görevleri (örneğin işleme) sözleşmeyle dışarıya verin.
2. Kalite Kontrol:
Küçük parti kalıp üretiminde kalite kontrolü, tutarlı ve yüksek kaliteli sonuçlar elde etmek için kapsamlı denetimlere, standartlaştırılmış süreçlere ve simülasyon araçlarına dayanır.
Küçük partilerde yüksek kalitenin korunması titiz bir gözetim gerektirir. Temel önlemler şunları içerir:
① Denetim Protokolleri: Kusurları erken tespit etmek için üretim sırasında ve sonrasında düzenli kontroller yapın.
② Standartlaştırılmış Süreçler: Birimler arasındaki değişkenliği azaltmak için tutarlı yöntemler kullanın.
③ Simülasyon Araçları: Büzülme veya gerilim noktaları gibi sorunları tahmin etmek ve önlemek için CAD ve simülasyon yazılımı kullanın.
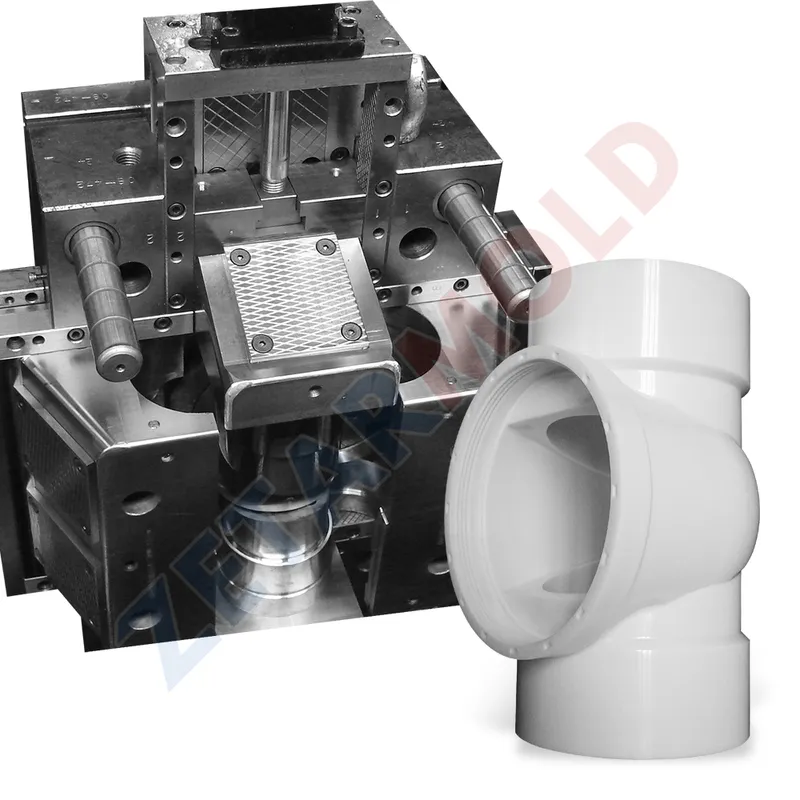
Vaka Çalışmaları: Başarılı Küçük Parti Kalıp Projeleri
Otomotiv ve tıp alanlarındaki küçük parti kalıp projelerine ilişkin vaka çalışmaları, daha kısa teslim süreleri ve etkili prototipleme sağlayarak yaklaşımın pratik faydalarını kanıtlıyor.
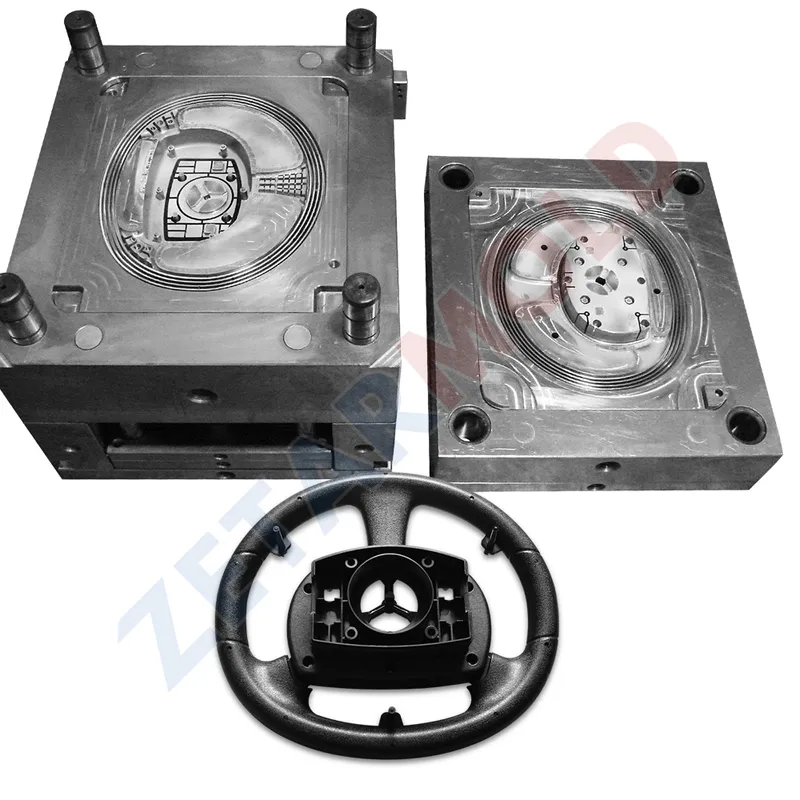
Örnek Çalışma 1: Otomotiv İç Döşeme Bileşenleri:
Meydan okuma:
Bir otomotiv tedarikçisinin sınırlı sayıda yüksek kaliteli iç trim parçaları üretmesi gerekiyordu. Tasarım, hassas ve tekrarlanabilir performansa sahip bir kalıp gerektiren karmaşık alt kesimler ve ince duvar bölümleri içeriyordu.
② Çözüm:
Maliyet ile performansı dengelemek için çok yönlü bir düşük karbonlu çelik (S50C gibi) kullanılarak küçük partili bir kalıp tasarlandı. Kalıp, hızlı geri dönüş için optimize edildi ve mühendislik ekibinin ilk deneme çalışmalarına dayalı olarak yinelemeli tasarım değişikliklerini dahil etmesine olanak tanıdı.
Sonuç:
- Yüksek boyutsal doğruluk ve mükemmel yüzey kalitesi elde edildi.
- Geleneksel takımlara kıyasla teslim sürelerini önemli ölçüde kısaltır.
- Hızlı tasarım yinelemelerini mümkün kılarak otomotiv sektöründeki pazar taleplerini test etmek için idealdir.
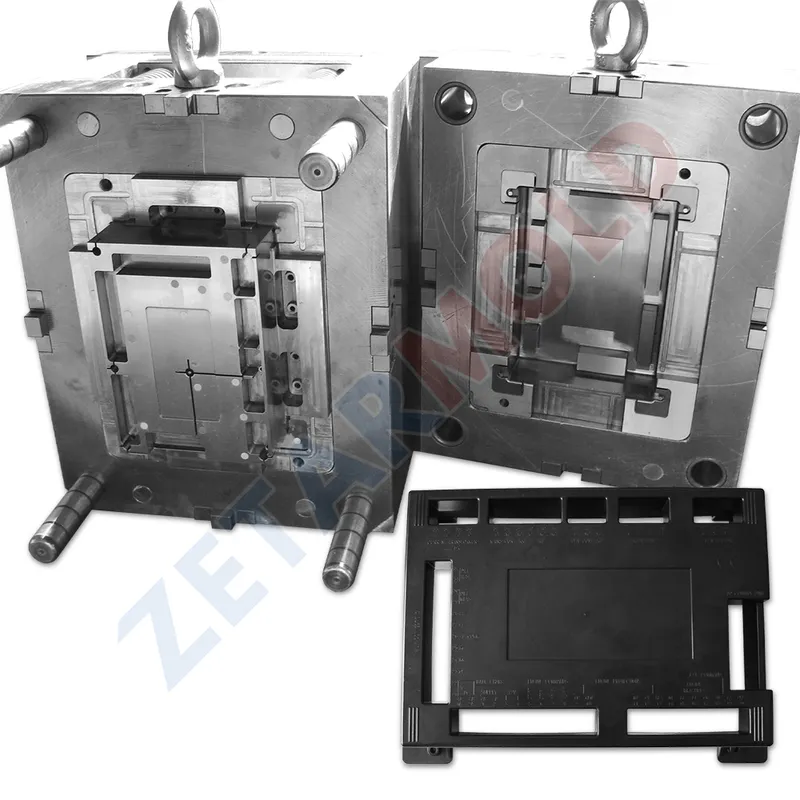
Örnek Çalışma 2: Tüketici Elektroniği Muhafazaları:
Meydan okuma:
Tüketici elektroniği sektöründeki bir tasarımcının, pazar tepkisini test etmek için düşük hacimde yeni bir akıllı giyilebilir cihaz muhafazası serisi üretmesi gerekiyordu. Pazara sunma hızı ve maliyet verimliliği çok önemliydi.
② Çözüm:
Uygun maliyetli bir kalıp çeliği seçeneği kullanılarak küçük partili bir kalıp oluşturuldu. Proje, tüketici elektroniğinde beklenen yüksek kaliteli yüzey kalitesini korurken parçaları hızlı bir şekilde teslim etmek için düşük hacimli enjeksiyon kalıplamanın avantajlarından yararlandı.
Sonuç:
- Hızlı üretim geri dönüşü pazara erken giriş sağladı.
- Daha düşük takım maliyetleri, birden fazla tasarım yinelemesinin test edilmesine olanak sağladı.
- Bu yaklaşım, tasarımın tüketici geri bildirimlerine göre ayarlanması için esneklik sağlamıştır.
- Küçük Parti Kalıp Çeliği Nedir?
- Küçük Parti Kalıpları İçin Ne Tür Çelikler Kullanılır?
- Küçük Parti Kalıp Çelik Çözümleri Neden Önemlidir?
- Küçük Parti Kalıp Çeliği için Üretim Süreçleri
- Küçük Parti Kalıp Çeliği Çözümlerinden Yararlanan Sektörler
- Doğru Küçük Parti Kalıp Çeliği nasıl seçilir?
Çin Enjeksiyon Kalıplama Fabrikası Nasıl İncelenir
Bir Çin enjeksiyon kalıplama fabrikasından bir teklif aldınız ve fiyat neredeyse çok iyi görünüyor. ABD'de $25.000'e mal olacak bir üretim kalıbı için $8.000. Sizin
Bilimsel Enjeksiyon Kalıplama Nedir: Tam Kılavuz
Bilimsel Enjeksiyon Kalıplama Nedir: Kapsamlı Rehber Bilimsel enjeksiyon kalıplama, deneme-yanılma yöntemini veri odaklı hassasiyete dönüştürür. Sistematik süreç kontrolünün nasıl kusurları azalttığını, kaliteyi iyileştirdiğini ve her seferinde tutarlı parçalar ürettiğini öğrenin.
Enjeksiyon Kalıplamada Çökme İzleri Neden Ortaya Çıkar — ve Nasıl Düzeltilir?
Çökme izleri — aksi halde mükemmel şekilli bir parçanın yüzeyindeki o rahatsız edici çöküntüler — enjeksiyon kalıplamada en yaygın ve görünür kusurlardan biridir. Ortaya çıkarlar








