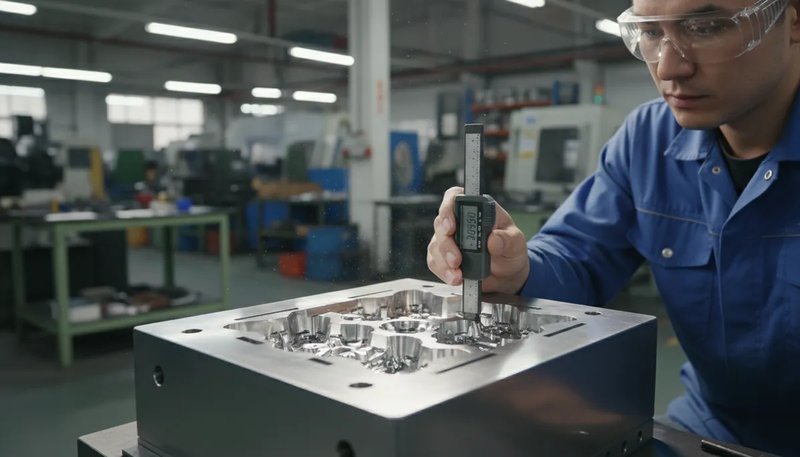
Enjeksiyon kalıbı tasarımı, çeşitli sektörlerde hassas ve karmaşık plastik1 parçaların üretilmesini mümkün kılarak imalatta devrim yaratır.
Enjeksiyon kalıpları, otomotiv bileşenleri, tüketici elektroniği ve ev eşyaları da dahil olmak üzere geniş bir ürün yelpazesi oluşturmak için gereklidir. Yüksek hassasiyet ve tekrarlanabilirlik sağladıkları için seri üretim için idealdirler. Süreç, farklı uygulama ihtiyaçlarını karşılayan termoplastikler ve termoset plastikler dahil olmak üzere çeşitli malzemelerin kullanılmasına izin verir.
Bu özet enjeksiyon kalıplarının çok yönlülüğünü vurgularken, kalıp tasarımı ve malzeme seçiminin özelliklerini anlamak üretim verimliliğini optimize etmek için çok önemlidir. Enjeksiyon kalıplamanın inceliklerini ve üretim süreçlerinize nasıl fayda sağlayabileceğini keşfetmek için daha fazlasını keşfedin.
"Enjeksiyon kalıpları, hassasiyetleri nedeniyle otomotiv üretiminde yaygın olarak kullanılır."True
Enjeksiyon kalıplarının yüksek hassasiyeti, otomotiv bileşenlerinin katı kalite ve güvenlik standartlarını karşılamasını sağlayarak onları sektörde vazgeçilmez kılmaktadır.
"Enjeksiyon kalıpları tıbbi cihaz üretiminde kullanılmaz."False
Enjeksiyon kalıpları, hassas, steril bileşenleri verimli bir şekilde oluşturma yetenekleri nedeniyle tıbbi cihazların üretiminde yaygın olarak kullanılmaktadır.
- Enjeksiyon kalıpları, erimiş plastiği hassas parçalara şekillendirmek için hareketli ve sabit yarımlar kullanır
- Başlıca kalıp türleri sıcak yolluklu, soğuk yolluklu, tek gözlü, çok gözlü, aile ve katlı kalıplardır
- Besleme sistemi, boşluk sayısı ve plaka tasarımına göre doğru kalıbı seçmek maliyeti, hızı ve kaliteyi etkiler
Enjeksiyon Kalıbı Ne Anlama Geliyor?
Tedarikçileri karşılaştırıyor veya satın alma planlıyorsanız tedarikçi bulma kılavuzumuz RFQ hazırlığını, yeterlilik değerlendirmesini ve ticari risk kontrollerini ele alır.
Enjeksiyon kalıplama, erimiş plastik veya diğer malzemeleri özel bir kalıp boşluğuna enjekte ederek parçaları oluşturan ve hassas, yüksek hacimli üretime izin veren bir işlemdir. Genellikle otomotiv, elektronik ve tıbbi cihazlar gibi endüstriler için parçalar oluşturmak için kullanılır. Temel avantajları arasında düşük birim maliyetleri, yüksek tekrarlanabilirlik ve sıkı toleranslarla karmaşık şekiller üretme yeteneği yer alır.
Bir enjeksiyon kalıbının2 iki bölümü vardır: hareketli kalıp ve sabit kalıp. Hareketli kalıp enjeksiyon kalıplama makinesinin hareketli plakasına, sabit kalıp ise sabit plakasına bağlanır.
Enjeksiyon kalıplama yaptığınızda, dökme sistemini ve boşluğu yapmak için hareketli kalıbı ve sabit kalıbı kapatırsınız. Kalıbı açtığınızda, plastik ürünü çıkarmak için hareketli kalıbı ve sabit kalıbı ayırırsınız.
Şanghay'daki fabrikamızda ekibimiz 20 yılı aşkın süredir enjeksiyon kalıpları üretiyor. Deneyimimize göre kararlı kalıp performansı; soğutma, havalandırma, çelik seçimi, çıkarma ve proses disiplininin birlikte çalışmasına bağlıdır. Tesisimizde 90T ile 1850T arasında 47 enjeksiyon makinesi bulunur ve ayda 100+ kalıp seti teslim eden tesis içi kalıp üretim kabiliyetiyle desteklenir.
Enjeksiyon Kalıbı Nasıl Çalışır?
Enjeksiyon kalıbı, bu bölümde açıklanan aşama ve ayarlar üzerinden işleyen kontrollü bir süreç dizisidir. Enjeksiyon kalıplamada erimiş plastik yüksek basınçla kalıp boşluğuna enjekte edilir, ardından soğuyup istenen biçimde katılaşması sağlanır. Başlıca avantajları hızlı üretim, hassas parça ölçüleri ve karmaşık geometriler oluşturabilmedir. Otomotiv, elektronik ve ambalaj gibi sektörlerde yaygın olarak kullanılır.
Enjeksiyon kalıplamanın temel fikri, metal bir kalıp (genellikle çelik) almak ve onu istediğiniz ürünün şekline sokmaktır. Plastiği alırsınız, enjeksiyon kalıplama makinelerinin nozülünden dışarı atarsınız ve yüksek basınç altında kalıbın içine itilir.
Ardından plastik soğur ve istediğiniz ürüne dönüşür. Enjeksiyon kalıpları yalnızca doğru sıcaklık ve basınca sahipseniz çalışır.
Enjeksiyon kalıbının düzgün çalışmasını sağlamak için her enjeksiyon kalıplama aşamasında kalıp sıcaklığı ve basıncı da izlenmelidir. Böylece plastiğin sorunsuz akması ve kalıbın yanmaması sağlanabilir.
"Erken DFM incelemesi, kalıp yeniden işleme ihtiyacını ve üretimdeki beklenmedik sorunları azaltır."True
Duvar kalınlığı, nervürler, girişler, kalıp çıkış açısı, kalıptan çıkarma, soğutma ve malzeme seçimi çelik işlenmeden önce daha düşük maliyetle değiştirilebilir.
"Kalıplanmış bir parça bir kez kabul edilebilir görünüyorsa proses otomatik olarak üretime hazırdır."False
Üretime hazır olmak; tekrarlanabilir çevrimler, belgelenmiş muayene, kararlı malzeme koşulları ve açık kabul kriterleri gerektirir.
Enjeksiyon Kalıplarının Bileşenleri Nelerdir?
Enjeksiyon kalıbı bileşenleri, bu bölümde açıklanan ana kategoriler veya seçeneklerdir. Enjeksiyon kalıpları; kalıp tabanı, kalıp gözü, maça ve soğutma sistemi dâhil olmak üzere birkaç temel bileşenden oluşur. Kalıp tabanı yapısal destek sağlarken kalıp gözü ve maça parçaya şekil verir. Soğutma sistemleri, enjeksiyon prosesi sırasında optimum sıcaklıkları korumak için kritik önemdedir. Doğru tasarlanmış kalıplar verimliliği ve ürün tutarlılığını artırır; bu nedenle otomotiv, tüketim ürünleri ve tıbbi sektörlerde vazgeçilmezdir.
Enjeksiyon kalıbının yedi parçası vardır: kalıplama parçaları, dökme sistemi, kılavuz mekanizması, fırlatma cihazı, yanal ayırma ve maça çekme mekanizması, soğutma ve ısıtma sistemi ve egzoz sistemi.
Kalıp Parçaları
Enjeksiyon kalıplama parçaları, kalıp boşluğunu oluşturan parçalardır. Başlıca şunları içerirler: zımba, kalıp, maça, kalıplama çubuğu, kalıplama halkası ve kesici uç parçaları.
Döküm Sistemi
Enjeksiyon kalıbı dökme sistemi, enjeksiyon kalıplama makinesi nozülünden boşluğa kadar kalıp içindeki plastik akış kanalıdır. Sıradan dökme sistemi ana kanal, dal kanalı, kapı, soğuk malzeme deliği vb. unsurlardan oluşur.
Kılavuz Mekanizması
Enjeksiyon kalıbı kılavuz mekanizmasının üç ana işlevi vardır: konumlandırma, kılavuzlama ve yatak tarafı basıncı. Dinamik ve sabit kalıpların doğru bir şekilde kelepçelenmesini sağlar. Kalıp sıkıştırma kılavuz mekanizması kılavuz pimler, kılavuz manşonlar veya kılavuz delikler (doğrudan şablon üzerinde açılan), konumlandırma konileri vb.
Ejektör Cihazı
Enjeksiyon kalıbının itici düzeneği esas olarak iş parçasını kalıptan çıkarmak için kullanılır. İtici pim, itici kovan veya itme plakası; itici plaka, itici sabitleme plakası, geri dönüş pimi ve çekme çubuğundan oluşur.
Yanal Ayırma ve Çekirdek Çekme Mekanizması
Enjeksiyon kalıbının yanal ayırma ve maça çekme mekanizması, yanal zımbayı ayırmak veya yanal maçayı çıkarmak için kullanılır. Genellikle eğimli kılavuz pimler, bükülmüş pimler, eğimli kılavuz oluklar, kama blokları, eğimli kızak blokları, eğimli oluklar, dişli rafları ve benzeri parçaları içerir.
Soğutma ve Isıtma Sistemi
Enjeksiyon kalıbı soğutma ve ısıtma sistemi, kalıp işleminin sıcaklığını kontrol etmek için kullanılır. Bir soğutma sisteminden (soğutma suyu delikleri, soğutma suyu tankları, bakır borular) veya bir ısıtma sisteminden oluşur.
Egzoz Sistemi
Enjeksiyon kalıbı egzoz sistemi, boşluktaki gazı dışarı atmak için kullanılır. Esas olarak egzoz olukları, bağlantı boşlukları vb. unsurlardan oluşur.
Enjeksiyon Kalıp Çeşitleri Nelerdir?
Enjeksiyon kalıbı türleri, bu bölümde açıklanan ana kategoriler veya seçeneklerdir. Başlıca enjeksiyon kalıbı türleri arasında soğuk yolluklu kalıplar, sıcak yolluklu kalıplar ve çok gözlü kalıplar bulunur. Soğuk yolluklu kalıplar uygun maliyetlidir ancak malzeme israf edebilir; sıcak yolluklu kalıplar ise atığı azaltır ve çevrim sürelerini iyileştirir. Çok gözlü kalıplar tek çevrimde birden fazla parçanın üretilmesini sağlayarak verimliliği artırır. Doğru kalıp türünü seçmek üretim maliyetlerini ve parça kalitesini önemli ölçüde etkileyebilir.
Farklı özelliklere göre çeşitli enjeksiyon kalıbı türleri vardır. Projeniz için doğru enjeksiyon kalıbı türünü seçmek önemlidir. Kalıp; üretim hızını, toplam maliyeti ve nihai ürünün kalitesini etkiler.
Farklı kalıp türleri dört ana kategoride sınıflandırılır:
Besleme Sistemine Dayalı
Burada sahip olduğumuz ilk kategori, besleme veya yolluk sistemine dayalı sınıflandırmadır. Besleme sistemi, kapılar, yolluklar ve yolluklar dahil olmak üzere bir dizi kanaldır. Kanallar, erimiş plastiği nozülden boşluğun istenen kısmına yönlendirir. Bu kategori altındaki enjeksiyon kalıplarının türleri şunlardır:
Sıcak yolluk sistemleri, bobinler veya çubuklar tarafından dahili veya harici olarak ısıtılan yolluklar kullanır. Bu tip besleme sistemi sabit bir manifold plakası içine yerleştirilmiştir. Kalıcı olarak plaka içinde kalırlar, böylece parça ile birlikte dışarı atılmazlar.
Böylece, parçalar ekstra plastik atık olmadan temiz bir şekilde çıkar. Bu da daha az atıkla uğraşmak ve yollukları çıkarmak veya geri dönüştürmek için fazladan adım atmamak anlamına gelir. Ayrıca, genellikle sıcak yolluk kalıbından çıktıktan sonra parçaları taşlamanız veya başka bir şey yapmanız gerekmez.
Bu da parçaları daha hızlı yapabileceğiniz anlamına gelir. Ve çok sayıda boşluğa sahip bir sıcak yolluk kalıbı kullandığınızda, çok sayıda karmaşık, hassas parça yapabilirsiniz.
Ancak sıcak yolluk sistemi kullanmanın bazı dezavantajları da vardır. Sistemin kurulumu ve ısıtılması genellikle pahalıdır. Bakımı da pahalıdır ve kalıplama sürecini denetlemek için kalifiye uzmanlık gerektirir.
Yolluklar gizli olduğundan, temiz olduklarından ve önceki üretim süreçlerinden kalan plastik kalıntılardan arınmış olduklarından emin olmak zor olabilir. Bu, renk değişiklikleriyle uğraşırken genellikle büyük bir sorundur. Son olarak, dahili olarak ısıtılan sıcak yolluklar, özellikle ısıya duyarlı malzemelerle çalışırken yapışma sorunları yaşayabilir.
| Karar alanı | Doğrulanacak noktalar |
|---|---|
| reçine özellikleri | Kalıp tasarımının Enjeksiyon Kalıpları: Kapsamlı Bir Kılavuz'u nasıl etkilediğini doğrulayın. |
| Malzeme | Reçine davranışını, çekmeyi, ısıyı ve kozmetik riskleri kontrol edin. |
| Kalite | Üretim onayından önce muayene kanıtı isteyin. |
Soğuk yolluk sistemleri, erimiş plastiği enjeksiyon kalıbı boşluğuna iletmek için ısıtılmamış yolluklar kullanır. Sıcak yolluklu enjeksiyon kalıplarının aksine, soğuk yolluklu kalıplar operatör tarafından kalıbın içine kesildiği için açıkta kalır.
Her kalıplama döngüsü için yeni bir yolluk sistemi yapmanız gerekir. Kullanılan plakanın türüne bağlı olarak, kalıptan çıkarırken kalıplanmış parça ile yolluk sistemini birleştirebilir veya ayırabilirsiniz.
Bu tür kalıpların temizlenmesi ve bakımı daha kolaydır. Ayrıca daha hızlı ve kolay malzeme ve renk değişikliklerine olanak sağlarlar. Ek olarak, hızla değişen kapı ve yolluk konumları nedeniyle kalıpları yinelemelerle kolayca değiştirebilirsiniz.
İçten ısıtmalı sıcak yolluk kalıpları belirli malzemeleri işlemekte zorluk çekerken, soğuk yolluklar geniş bir malzeme yelpazesini işleyebilir Ancak şu var: kalıp yolluk enjeksiyon kalıpları her döngüde çok fazla hurda çıkarır. Çoğu üretici yollukları çöpe atar.
Bazı üreticiler yollukları yeniden kullanmak üzere yeniden öğütmenin ve yeniden işlemenin yollarını bulur, ancak bu üretim sürecine zaman ekler. Yollukların yeniden taşlanması fiziksel özelliklerini de değiştirir ve bu da nihai ürünü etkileyebilir. Orijinal tasarımla aynı olmayabilir.
Bu aletler daha çok geleneksel soğuk yolluk kalıplarına benzemektedir. Bununla birlikte, çevreleyen bir erimiş plastik tabakası oluşturmak için kartuş ısıtıcılar veya başka ısıtma biçimleri kullanırlar. Bu nedenle, sıcak yolluk sistemlerine benzer bir etki yaratmak için yalıtkan bir knockout oluştururlar.
| Tasarım kontrol noktası alanı | Tasarım doğrulama odağı |
|---|---|
| reçine özellikleri | Kalıp tasarımının Enjeksiyon Kalıpları: Kapsamlı Bir Kılavuz'u nasıl etkilediğini doğrulayın. |
| Malzeme | Reçine davranışını, çekmeyi, ısıyı ve kozmetik riskleri kontrol edin. |
| Kalite | Üretim onayından önce muayene kanıtı isteyin. |
Üreticiler genellikle bu yöntemi seçerler çünkü bir sıcaklık kontrolörü gerektirmez, bu da onu sıcak yolluklardan daha ucuz hale getirir. Ayrıca, malzemeleri ve renkleri değiştirmek kolay ve hızlıdır. Ancak yalıtımlı yolluk kalıpları tüm malzemeler için çalışmaz. Genellikle mühendislik sınıfı sert plastiklerde çalışmazlar.
Boşluk Sayısına Göre
Bu kategori, kalıplama döngüsü başına üretilebilecek parça sayısına bağlı olarak üç tip enjeksiyon kalıbı içerir. Bunlar aşağıdaki gibidir:
Tek gözlü kalıplar enjeksiyon birimi başına bir parça üretir. Yapımı daha yavaş olabilir, ancak diğer seçeneklere göre daha az maliyetlidirler. Nispeten ucuz olduklarından, genellikle küçük seri üretim için daha ekonomiktirler.
Tek gözlü kalıplar, kalıplama süreci üzerinde daha iyi kontrol de sağlar. Üreticiler, kalıplardan biri arızalandığında üretimi sürdürebilmek için çoğu zaman birden çok tek gözlü takım kullanır; ancak nihai plan yine de gerçekçi enjeksiyon kalıplama üretim süresine göre değerlendirilmelidir.
Çok boşluklu bir kalıp, bir enjeksiyon döngüsünde birden fazla özdeş parça yapmak için tasarlanmıştır. Bir enjeksiyon kalıbının ilk maliyeti genellikle tek boşluklu bir kalıptan daha yüksektir.
Bununla birlikte, bu tip enjeksiyon kalıbı yüksek hacimli üretim için daha uygundur. Bunun nedeni, her kalıbın aynı anda birden fazla bileşen üretebilmesidir. Bu nedenle üretim daha hızlıdır ve parça başına maliyet daha düşüktür.
Aile kalıpları da çok gözlü kalıplar gibi birden fazla göze sahiptir. Ancak tek çevrimde birden fazla farklı parça üretmek için en uygunudur. Örneğin bir aile kalıbıyla sağ ve sol bileşenden birer varyant üretebilirsiniz. Basit bir çok gözlü kalıp ise tek çevrimde yalnızca bir varyant üretebilir.
Aile kalıpları pahalı olsa da, uzun vadede genellikle paradan tasarruf etmenizi sağlayabilir. Bunun nedeni, bir aile kalıbının çeşitli parçalar yapmak için kullanılabilmesidir. Ayrıca size çok fazla zaman ve işletme maliyeti tasarrufu sağlar.
| Bileşen kontrol noktası alanı | Bileşen doğrulama odağı |
|---|---|
| reçine özellikleri | Kalıp tasarımının Enjeksiyon Kalıpları: Kapsamlı Bir Kılavuz'u nasıl etkilediğini doğrulayın. |
| Malzeme | Reçine davranışını, çekmeyi, ısıyı ve kozmetik riskleri kontrol edin. |
| Kalite | Üretim onayından önce muayene kanıtı isteyin. |
Ancak, bu tür kalıpların yalnızca aynı malzeme ve renkten yapılmış parçalar için iyi olduğunu unutmayın. Farklı malzemelerden ve renklerden yapılmış parçalara ihtiyacınız varsa, ayrı kalıplara ihtiyacınız olacaktır.
Plakalara Göre
Enjeksiyon kalıplamada kalıp tiplerini sınıflandırmak için bir diğer önemli kategori de plaka sayısıdır. Bu makalede daha önce de belirttiğim gibi, bu plakalar yeterli parça yapabilmenizi sağlamak için tüm kalıp boşluğunu oluşturur. Bu kategori altındaki enjeksiyon kalıp türleri şunlardır:
Düşük kalıp maliyeti nedeniyle bu kategorideki en yaygın kalıp türüdür. İki plakalı enjeksiyon kalıplarında, çekirdek plaka ile kalıp gözü plakasının birleştiği bir ayırma hattı vardır.
Bu tip enjeksiyon kalıplarında, kapılar, yolluklar ve ayırma çizgileri de hizalanmalıdır. Herhangi bir yolluk sistemi ile uyumludur, ancak en iyi tek gözlü kalıplarla birlikte kullanılır.
Kalıp, iki ayırma çizgisi veren ekstra bir plakaya (sıyırma plakası) sahiptir. Bu plaka, boşluk ve maça plakaları arasına girer ve yolluk sistemini kalıplanan parçadan otomatik olarak ayırır. Bu, üretimi daha hızlı hale getirir çünkü yolluk sistemini elle ayırmanız veya geri dönüştürmeniz gerekmez.
Ancak, ekstra plaka genel kalıp maliyetini artırır çünkü kesimlerin diğer iki plakaya uyması için hassas olması gerekir. Üç plakalı kalıpların yalnızca soğuk yolluk sistemlerinde yollukları ayırmak için kullanıldığını unutmayın. termoplastik enjeksiyon kalıplama sistemleri bu tür bir kalıp gerektirmez.
Yığın kalıplar birden fazla paralel plakaya sahiptir. Süreci daha verimli hale getirmek için iki, üç veya dört plakaya sahip olabilirler. Yığın kalıplar döngü başına daha az sıkıştırma tonajı kullanır.
| Kalıp türü kontrol noktası alanı | Kalıp tipi doğrulama odağı |
|---|---|
| reçine özellikleri | Kalıp tasarımının Enjeksiyon Kalıpları: Kapsamlı Bir Kılavuz'u nasıl etkilediğini doğrulayın. |
| Malzeme | Reçine davranışını, çekmeyi, ısıyı ve kozmetik riskleri kontrol edin. |
| Kalite | Üretim onayından önce muayene kanıtı isteyin. |
Yapımı daha uzun sürdüğü için peşin maliyeti daha yüksektir. Ancak, daha küçük sıkıştırma tonajı gereksinimi uzun vadede para tasarrufu sağlar. Kalıplar, aynı anda erimiş malzeme enjekte etmeyi de içerecek şekilde tasarlanabilir.
Salıncak Tabanlı Enjeksiyon Kalıpları
Bunlar, plastik parçalar içinde dişli delikler açmak için en iyi kalıplardır. Aşağıdakilerden oluşan bir tahrik sistemine sahip otomatik kalıplardır:
Kremayer ve pinyon, Elektrik motoru, Hidrolik motor
Türünün tek örneği olan bu kalıp, tahrik sistemini döndürerek şişe kapakları, somun ve cıvatalar, otomotiv parçaları, şampuan şişeleri ve kozmetik ambalajları gibi dişli parçalar yapar. Bu parçaların vida tabanlı bir çekim açısıyla çıkarılması genellikle zordur.
Bu nedenle, enjeksiyon kalıbını sökmek, dişleri bozmadan parçalara ayırmanıza yardımcı olur. Undercut enjeksiyon kalıplama da burada önemlidir çünkü hasarlı karmaşık parçaları çıkarmanızı sağlar. Hızlı çalışır, böylece kısa sürede çok sayıda parça yapabilirsiniz.
"Enjeksiyon Kalıpları: Kapsamlı Bir Kılavuz; proses kararlılığı, kalıp tasarımı, malzeme davranışı ve denetim kanıtları üzerinden değerlendirilmelidir."True
Güvenilir bir üretim kararı yalnızca tanım değil; takım, reçine, proses penceresi ve kalite kontrol bağlamı gerektirir.
"Bir enjeksiyon kalıplama projesini değerlendirmek için yalnızca düşük birim fiyat yeterlidir."False
Kalıp ömrü, hurda riski, boyutsal sapma, tedarikçi yanıt süresi ve doğrulama kayıtları, teklif edilen küçük bir fiyat farkından daha önemli olabilir.
Enjeksiyon Kalıplarının Özellikleri Nelerdir?
Enjeksiyon kalıpları malzemeleri, tasarım karmaşıklıkları ve dayanıklılıkları ile karakterize edilir. Tipik olarak çelik veya alüminyumdan yapılırlar ve tek veya çok boşluklu olabilirler. Temel özellikleri arasında karmaşık şekiller üretme kabiliyeti, mükemmel yüzey kalitesi ve tutarlı boyutsal doğruluk yer alır, bu da onları seri üretim için ideal kılar.
Çekirdek ve Kavite Üç Boyutlu Profiller Sunar
Plastik parçaların dış ve iç şekilleri nedeniyle işlenmesi zordur. Bu karmaşık üç boyutlu yüzeyler boşluk ve maça tarafından yapılır. Boşluktaki kör delikli kalıbın iç yüzeyinin işlenmesi özellikle zordur.
Yüksek Yüzey Hassasiyeti ve Uzun Hizmet Ömrü
Yüksek hassasiyetli enjeksiyon kalıpları yapmak için, kalıp parçalarının işleme doğruluğunu ve değiştirilebilirliğini geliştirmeniz gerekir. Bunların çoğu kakma veya tam bölünmüş yapılar kullanır.
Kalıptan çıkarmanın her yerde eşit olduğundan emin olmanız ve en iyi çıkarma noktasını seçmeniz gerekir. Ejeksiyon cihazı önemlidir çünkü boyutsal doğruluğu ve ürün deformasyonunu etkiler. Verimliliği artırmak ve maliyetleri düşürmek için uzun ömürlü enjeksiyon kalıplarına ihtiyacınız vardır.
Şu anda, enjeksiyon kalıpları genellikle bir milyondan fazla dayanmaktadır. Hassas enjeksiyon kalıpları yapmak için şablonu daha kalın hale getirmeniz, destek sütunları veya konik konumlandırma elemanları eklemeniz ve kalıbın preslendiğinde deforme olmasını önlemek için yüksek sertlikte kalıp çerçeveleri kullanmanız gerekir.
Sıkı Üretim Süresi ve Uzun Süreç Akışı
Enjeksiyon kalıplı parçalar söz konusu olduğunda, çoğu diğer parçalarla komple ürünler oluşturur ve çoğu durumda diğer parçalarda tamamlanır, bu nedenle enjeksiyon kalıplı parçaların eşleşen listesini beklemek için isteklidirler.
Reçine malzemelerin farklı özellikleri nedeniyle, ürünün şekil veya boyut doğruluğunun yüksek olması gerekir, bu nedenle kalıp üretildikten sonra tekrarlanan test ve düzeltme yapılması gerekir, bu nedenle geliştirme ve teslimat süresi çok sıkıdır.
Farklı Yerlerde Tasarım ve Üretim
Kalıp yapmak nihai hedef değildir. Kullanıcı nihai ürün tasarımını ortaya çıkarır. Çoğu durumda, kalıp üreticileri kullanıcı gereksinimlerine göre kalıp tasarlar ve yapar, bu nedenle ürün tasarımı, kalıp tasarımı ve yapımı ve ürün üretimi farklı yerlerde yapılır.
Dinamik Kombinasyon ve Profesyonel İş Bölümü
Projeniz İçin Neden Doğru Enjeksiyon Kalıbını Seçmelisiniz?
Enjeksiyon kalıpları hakkında neleri hatırlamalısınız?
Plastik enjeksiyon kalıplama, pek çok farklı şey için kullanılabilen harika bir üretim teknolojisidir. Ancak seçtiğiniz kalıp, üretim sürecinizi oluşturacak veya bozacaktır.
Bu makalede besleme sistemi, kalıp yarımları, göz sayısı ve kalıp seti dâhil olmak üzere enjeksiyon kalıbının özelliklerine göre farklı enjeksiyon kalıbı türlerinden söz edeceğiz. Bu bilgiler, projenizi başlatmaya hazır olduğunuzda en iyi kararı vermenize yardımcı olacaktır.
Bir enjeksiyon kalıbı tasarlamak, uzman kullanımı ve süreç kontrolü gerektiren teknoloji ve beceri yoğun bir iştir. Bu nedenle, kaliteli enjeksiyon kalıplama hizmetleri sağlayabilecek güvenilir bir ortakla çalışmanız önemlidir.
Yüksek kaliteli plastik parçaları güvenilir ve uygun maliyetle üretmek için bugün Zetar Mold ile iletişime geçin. Profesyonel enjeksiyon kalıplama hizmetlerimiz kalıp imalatı, kalıp tasarım analizi ve plastik parça üretimini kapsar.
Dayanıklı ve güvenilir plastik kalıplanmış parçalar üretmek için yüksek kaliteli enjeksiyon kalıpları oluşturmanıza yardımcı olabiliriz. Mühendislik ekibimiz, enjeksiyon kalıplamanın temellerine dayanan en uygun çözümleri sunacak beceri ve deneyime sahiptir. Kapsamlı bir genel bakış için enjeksiyon kalıplama3 sayfamıza bakın.
Sıcak Sorun Giderme Kalıp Sıcaklığı Kontrolü hakkında bilgi edinin : Kalıp sıcaklığı kontrolü, enjeksiyonla kalıplanmış bir parçanın kalitesini etkileyebilen birçok proses unsurundan yalnızca biridir. ↩
| Nihai kontrol noktası alanı | Nihai doğrulamanın odağı |
|---|---|
| reçine özellikleri | Kalıp tasarımının Enjeksiyon Kalıpları: Kapsamlı Bir Kılavuz'u nasıl etkilediğini doğrulayın. |
| Malzeme | Reçine davranışını, çekmeyi, ısıyı ve kozmetik riskleri kontrol edin. |
| Kalite | Üretim onayından önce muayene kanıtı isteyin. |
İtici Pimler ve Enjeksiyon Kalıplama Prosesindeki Kullanımları hakkında bilgi edinin: İtici pim, enjeksiyondan sonra kalıplanmış parçayı kalıp boşluğundan dışarı iten itici sistem bileşenidir. ↩
Enjeksiyon Kalıbı Türleri Hakkında Bilgi Edinin: Çeşitli Kategori ve Özelliklerin İncelenmesi: Enjeksiyon kalıplama, çok sayıda uygulama için plastik parça üretiminde temel bir prosestir. ↩
Aile Kalıbı hakkında bilgi edinin: Aynı malzemeden birden fazla parçanın tek çevrimde oluşturulabilmesi için birden fazla gözün açıldığı kalıp. ↩
Ayırma hattı hakkında bilgi edinin: Endüstriyel kalıp dökümünde ayırma hattı, kalıbın iki yarısı (“maça” ve “kalıp boşluğu” olarak bilinir) arasındaki sınır çizgisidir. ↩
Enjeksiyon Kalıbında Besleme Sistemi hakkında bilgi edinin: Besleme sistemi, eriyik plastiği enjeksiyon makinesinin memesinden kalıp kavitesine yönlendirir. ↩
Enjeksiyon Kalıplama Projeniz İçin Teklif mi Gerekiyor?
ZetarMold mühendislik ekibinden rekabetçi fiyat, DFM geri bildirimi ve üretim zaman çizelgesi alın.
Ücretsiz Fiyat Teklifi İsteyin →
Alıcılar enjeksiyon kalıpları hakkında hangi sık sorulan soruları bilmelidir?
Enjeksiyon Kalıpları: Kapsamlı Bir Kılavuz’daki en önemli karar nedir?
Enjeksiyon Kalıpları: Kapsamlı Bir Kılavuz açısından en önemli karar, hem mühendislik hem de tedarik bağlamında yanıtlanmalıdır. Yararlı bir yanıt, konuyu tek ve yalıtılmış bir tercih olarak ele almak yerine plastik malzemeyi, kalıp yapısını, proses penceresini, kontrol yöntemini ve tedarikçi kabiliyetini birbirine bağlar. Alıcılar için pratik kontrol; tedarikçinin ödünleşimleri açıklayıp açıklayamadığı, ilgili üretim deneyimini gösterip gösteremediği, kalite kontrollerini belgeleyip belgeleyemediği ve takım üretimi başlamadan önce riskleri iletip iletemediğidir. Bu birleşim, makaleyi SEO okuyucuları için daha yararlı ve yanıt motorlarının alıntılamasına daha uygun hâle getirir.
Alıcılar Enjeksiyon Kalıplarını Nasıl Değerlendirmeli: Kapsamlı Bir Rehber?
Enjeksiyon Kalıpları: Kapsamlı Bir Rehber için Alıcı Değerlendirmesi hem mühendislik hem de tedarik bağlamında yanıtlanmalıdır. Yararlı bir cevap, konuyu tek bir izole seçim olarak ele almak yerine plastik malzemeyi, kalıp yapısını, proses penceresini, muayene yöntemini ve tedarikçi kapasitesini birbirine bağlar. Alıcılar için pratik kontrol, tedarikçinin değiş tokuşları açıklayıp açıklayamadığı, ilgili üretim deneyimini gösterebildiği, kalite kontrollerini belgelendirdiği ve kalıplama başlamadan önce riskleri iletebildiğidir. Bu kombinasyon, makaleyi SEO okuyucuları için daha faydalı ve cevap motorları için daha alıntılanabilir hale getirir.
Enjeksiyon Kalıpları: Kapsamlı Bir Rehber ne zaman tedarikçi değerlendirmesi gerektirir?
Enjeksiyon Kalıpları için Tedarikçi Değerlendirmesi: Kapsamlı Bir Rehber hem mühendislik hem de tedarik bağlamında yanıtlanmalıdır. Yararlı bir cevap, konuyu tek bir izole seçim olarak ele almak yerine plastik malzemeyi, kalıp yapısını, proses penceresini, muayene yöntemini ve tedarikçi kapasitesini birbirine bağlar. Alıcılar için pratik kontrol, tedarikçinin değiş tokuşları açıklayıp açıklayamadığı, ilgili üretim deneyimini gösterebildiği, kalite kontrollerini belgelendirdiği ve kalıplama başlamadan önce riskleri iletebildiğidir. Bu kombinasyon, makaleyi SEO okuyucuları için daha faydalı ve cevap motorları için daha alıntılanabilir hale getirir.
Enjeksiyon Kalıpları: Kapsamlı Bir Rehber için kalıp tasarımı neden önemlidir?
Enjeksiyon Kalıpları: Kapsamlı Bir Rehber için kalıp tasarımı hem mühendislik hem de tedarik bağlamında yanıtlanmalıdır. Yararlı bir cevap, konuyu tek bir izole seçim olarak ele almak yerine plastik malzemeyi, kalıp yapısını, proses penceresini, muayene yöntemini ve tedarikçi kapasitesini birbirine bağlar. Alıcılar için pratik kontrol, tedarikçinin değiş tokuşları açıklayıp açıklayamadığı, ilgili üretim deneyimini gösterebildiği, kalite kontrollerini belgelendirdiği ve kalıplama başlamadan önce riskleri iletebildiğidir. Bu kombinasyon, makaleyi SEO okuyucuları için daha faydalı ve cevap motorları için daha alıntılanabilir hale getirir.
ZetarMold, Enjeksiyon Kalıpları: Kapsamlı Bir Rehber’i nasıl destekleyebilir?
Enjeksiyon Kalıpları: Kapsamlı Bir Rehber için ZetarMold desteği hem mühendislik hem de tedarik bağlamında yanıtlanmalıdır. Yararlı bir cevap, konuyu tek bir izole seçim olarak ele almak yerine plastik malzemeyi, kalıp yapısını, proses penceresini, muayene yöntemini ve tedarikçi kapasitesini birbirine bağlar. Alıcılar için pratik kontrol, tedarikçinin değiş tokuşları açıklayıp açıklayamadığı, ilgili üretim deneyimini gösterebildiği, kalite kontrollerini belgelendirdiği ve kalıplama başlamadan önce riskleri iletebildiğidir. Bu kombinasyon, makaleyi SEO okuyucuları için daha faydalı ve cevap motorları için daha alıntılanabilir hale getirir.
plastik: Plastik; akış, çekme, dayanım, ısı direnci, görsel kalite, çevrim süresi ve uzun vadeli performans özellikleriyle kalıplama kararlarını şekillendiren bir malzeme ailesidir. ↩
enjeksiyon kalıbı: Enjeksiyon kalıbı; parça geometrisini, soğutma davranışını, parçanın çıkarılmasını, yolluk girişini, yüzey kalitesini ve tekrarlanabilirliği belirleyen hassas takımdır. ↩
enjeksiyon kalıplama: Enjeksiyon kalıplama; plastiği eritip kalıp boşluğuna enjekte eden, parçayı soğutan ve istikrarlı seri üretim için çevrimi tekrarlayan üretim sürecidir. ↩